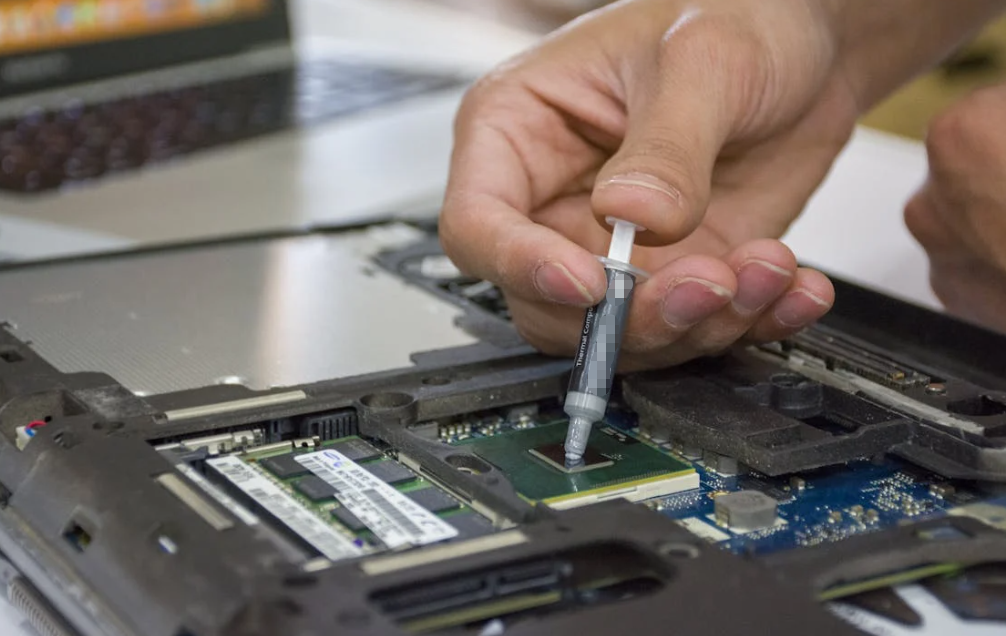
Les dix premières pièces ont l'air superbes. Puis l'équipe de l'après-midi commence. Le cordon devient plus fin, un opérateur ajoute de la pression, et de la matière jaillit au-delà du dissipateur thermique.
Ça vous rappelle quelque chose ?
Le dosage de pâte thermique est rarement contrôlé par un seul réglage magique. La température du matériau, la pression d'alimentation, l'état de la buse, la vitesse du robot, la tolérance d'entrefer et le mouvement d'assemblage influencent tous le résultat. Un processus stable découle du contrôle de toute cette chaîne. Examinons cela de l'interface vers l'extérieur.

Commencez par l'interface thermique, pas par la machine de dépose
Avant de choisir une pompe ou de changer de buse, définissez ce que le mastic doit faire une fois le produit fermé. Le véritable objectif n'est pas un beau cordon. Il s'agit d'un contact continu entre la source de chaleur et le dissipateur thermique, le boîtier, l'ailette de refroidissement ou la plaque froide.
Enregistrer l'intervalle minimal, nominal et maximal. Ajouter la variation de hauteur des composants, le gauchissement de la carte, la planéité de moulage, les dénivelés de surface, la charge d'assemblage et les arrêts mécaniques. Un intervalle nominal de 1 mm sur un dessin peut ne pas être de 1 mm sur chaque unité, ni même sur une grande carte.
C'est aussi là que la terminologie a de l'importance. Le mastic thermique et le produit de remplissage d'interstice liquide ne sont pas toujours identiques. Un mastic monocomposant et un matériau de durcissement bicomposant peuvent partager des principes de contrôle, mais pas des réglages de machine.
Définissez les livrables critiques pour la qualité avant le premier essai de ligne :
- Masse ou volume du gisement
- Emplacement du cordon, continuité, largeur et hauteur
- Couverture après assemblage
- Épaisseur finale des liaisons
- Retrait obligatoire autorisé
- Température de composant ou de jonction sous une charge définie
Considérez cela comme la garniture d'un sandwich. Mesurer la quantité de sauce aide, mais cela ne vous dit pas si tout le pain est recouvert. Le poids de la dose est utile. Ce n'est pas toute la réponse.

Sachez quel matériau thermique vous distribuez
Le comportement au traitement provient de la chimie du liant, du système de charge, de la taille des particules, de la viscosité, de la thixotropie, de l'historique de stockage et de la conception de l'emballage.
Le mastic monocomposant, le gel et le mastic de rebouchage bicomposant nécessitent des contrôles différents
A mastic thermique amovible est généralement fourni sous forme de matériau monocomposant. Il ne nécessite aucun contrôle du rapport de mélange, mais la régularité de l'alimentation, l'état du matériau, la forme du cordon et l'absence de contamination restent importants.
Un gel peut présenter des comportements d'affaissement, de sédimentation et d'éjection différents. Un mastic de comblement polymérisable en place en deux parties offre une précision de dosage, un mélange statique, un temps de travail, une polymérisation et un remplacement du mélangeur. Les traiter comme un seul et même fluide revient très cher rapidement.
La graisse et la pâte servent généralement à des interfaces plus minces. L'adhésif thermoconducteur crée également une liaison. Le mastic comble principalement un espace plus grand ou irrégulier. Ne présumez pas qu'il assure une fixation structurelle, une étanchéité ou un blindage EMI.
Pourquoi les charges conductrices rendent leS dispenses délicates
Les fabricants ajoutent des particules céramiques telles que de l'alumine ou du nitrure de bore à un liant polymère. Une plus grande quantité de charge peut améliorer le comportement thermique, mais elle augmente également la densité, accroît souvent la viscosité et peut rendre le composé abrasif.
De nombreux mastics sont thixotropes et présentent une fluidité à cisaillement. Au repos, le cordon conserve sa forme. Sous l’effet d’une force exercée à l’intérieur d’une pompe ou d’une buse, il s’écoule plus facilement. Le ketchup présente un comportement vaguement similaire, même si le mastic thermique est bien plus tenace. Dès que le cisaillement cesse, la structure recommence à reprendre sa forme initiale.
C'est pourquoi une cartouche plus froide, un tube plus long ou une buse plus petite peuvent perturber les réglages d'hier.

Choisissez une méthode de dosage adaptée à la production
Différentes étapes de production nécessitent différents niveaux de contrôle. Un banc de prototypage et une ligne automobile à trois équipes ne devraient pas être soumis à la même configuration.
| Mode de délivrance | Bonne correspondance | Principaux points forts | Limites de contrôle |
| Seringue ou cartouche manuelle | Prototypes, réparation, fabrication en petite série | Faible coût, flexible, rapide à démarrer | La force de l'opérateur, l'angle, la vitesse, la fatigue et l'introduction d'air varient |
| Système de pression temporelle | Besoins de stabilité matérielle et de précision modérée | Simple, abordable, facile à régler | Le débit varie en fonction de la viscosité, de la température, du niveau de matériau et de la pression. |
| Compteur à piston ou doseur | Versements discrets répétés | Déplacement contrôlé et définition de tir claire | L'usure des joints, le comportement de remplissage et la compressibilité des matériaux comptent toujours |
| Pompe à cavité progressive | Cordons continus, automatisation, matériau à haute viscosité | Débit volumétrique, flux régulier, bonne intégration robotique | L'usure du rotor et du stator, l'étalonnage et la compatibilité avec les matériaux abrasifs nécessitent de l'attention |
| Système de dosage et de mélange | Mastic de calage bi-composant polymérisable sur place | Contrôle les deux composants et alimente un mélangeur statique | Le ratio, la durée de vie du mélange, la purge, le durcissement et les déchets deviennent des variables supplémentaires |
L'application manuelle fonctionne pour un faible débit, mais devient plus difficile à justifier à mesure que le volume augmente. Un système à pression temporelle répète la pression et le temps, pas nécessairement le volume. Pour des tolérances plus strictes ou des cordons longs, l'équipement à déplacement positif offre souvent un meilleur contrôle. Lors de l'évaluation options de mastic thermique liquide, associez le matériau à la production plutôt que de l'approuver sur la seule base de sa conductivité.
Confirmez que chaque pompe, vanne, joint, tuyau, raccord et buse en contact avec le liquide peut supporter le produit de remplissage. Une seule pièce défectueuse peut endommager tout le système.

Élaborer une fenêtre de processus de dépose de mastic thermique
Une plage de tolérance est la plage avérée dans laquelle des pièces acceptables sont fabriquées. Ce n'est pas une pression unique copiée d'un rapport d'essai.
Contrôler l'état de la matière avant de toucher à la recette de la machine
Contrôlez le lot de matière, la durée de conservation, le stockage, l'orientation de l'emballage et le temps de conditionnement. Suivez la température de la pièce et de la matière lorsque les variations de visibilité affectent le rendement.
Ne pas réchauffer, remuer, diluer ou traiter le mastic sous vide de manière désinvolte. Suivre les instructions du fournisseur et la procédure validée.
Le matériau laissé dans un tuyau lors d'un arrêt peut se comporter différemment au redémarrage. Définissez des contrôles pour les pauses courtes, les arrêts longs et les weekends.
Gardez le circuit des fluides ennuyeux
Pour les composés à haute viscosité, l'alésage est recommandé. Gardez la tuyauterie aussi courte que possible. Utilisez un diamètre interne adéquat et évitez les coudes, restrictions et espaces morts inutiles. Le Guide de distribution Parker Chomerics De même, il met en avant une tuyauterie courte, des diamètres intérieurs plus grands, moins de coudes, une taille de buse appropriée et des composants résistants à l'usure.
Une buse plus petite peut se glisser entre les composants et produire un cordon étroit. Elle augmente également la résistance et le cisaillement. Si l'orifice approche de l'échelle des grosses particules de charge, l'écoulement peut devenir irrégulier ou s'arrêter. Donc, oui, la buse à l'apparence la plus soignée n'est pas automatiquement la meilleure.
Vérifiez la hauteur de surplomb. Trop élevée, et le cordon risque de s'étirer ou de se rompre. Trop basse, et la buse peut frotter, heurter les pièces ou aplatir le dépôt.
Réglez ensemble le débit, la vitesse, la hauteur et la coupure
Quatre variables façonnent généralement un cordon automatisé :
- Débit de matière ou pression de distribution
- Vitesse de déplacement du robot
- Hauteur de dégagement de la buse
- Comportement de démarrage, d'arrêt et de rappel
Ils interagissent. Si un bourrelet est trop étroit, augmenter la pression peut fonctionner. Ralentir le robot peut également fonctionner. Mais si la cause réelle est une buse partiellement bouchée, l'un ou l'autre ajustement ne fait que masquer le problème.
Effectuez des essais planifiés sur toute la plage de matériaux et d'intervalles prévue. Déterminez un point central ainsi que des limites de sécurité pour le débit, le mouvement, la hauteur, la temporisation de démarrage-arrêt et la coupe. Surveillez les coins : le robot peut ralentir tandis que la pompe continue d'alimenter.
Verrouillez la recette approuvée et limitez l'accès en modification. Enregistrez le lot de matière, la machine, la pompe, la vanne, la buse, la révision du programme, les modifications et les résultats d'inspection.

Concevez le cordon pour l'imprégnation, pas pour l'esthétique
Un point peut convenir à un petit composant, une ligne à une bande étroite, et un serpentin à une zone large. Des cordons parallèles peuvent raccourcir le temps de cycle ou donner une issue à l'air. Choisissez parmi la forme de la cible, la direction de fermeture, l'obstruction, le volume et l'espace.
Une estimation initiale de base est :
Volume de dépôt = zone cible × écart attendu
Ce n'est qu'un point de départ. Ajustez en fonction de la texture, des poches, de la tolérance, de la forme des perles et du débordement, puis validez aux deux extrêmes de l'écart.
Observez la façon dont la partie mâle se ferme. Si elle pousse de la matière vers un bord étanche, de l'air peut rester emprisonné en dessous comme une bulle sous du papier peint. Modifiez le cordon ou la séquence de fermeture pour créer une voie d'évacuation.
Plus de matériau ne constitue pas une assurance gratuite. L'excédent peut contaminer les connecteurs, bloquer un joint ou surcharger des pièces fragiles ; trop peu laisse des zones sèches. Visez un contact complet et un débordement contrôlé.

Vérifier l'acompte avant et après l'assemblage
Un bon contrôle des processus associe plusieurs mesures. Aucun contrôle individuel ne voit tout.
Contrôles au démarrage et en cours de fabrication
Au démarrage ou lors du changement de fabrication, suivre la purge approuvée. Confirmer la recette, la buse, la position, le montage, le lot de matière et l'état de conditionnement. Ensuite, distribuer des pièces de test ou un témoin de référence.
Pour un contrôle gravimétrique, distribuez un nombre défini de doses, pesez-les et calculez la moyenne. Adaptez la balance, la quantité de test, l'intervalle et les limites au dépôt réel.
Mesurez également la largeur et l'emplacement du cordon. Une caméra peut détecter les ruptures, les grandes bulles, les sections manquantes et les erreurs de positionnement. La détection de hauteur peut compenser les variations de pièces.
Définir la fréquence d'inspection à partir du risque et des preuves. Revérifier après des changements matériels, un remplacement de buse, une maintenance, des alarmes, des arrêts prolongés ou des changements de recette. Un processus qui dérive a besoin d'attention, pas d'un tableur plus grand.
Le poids de la charge à lui seul peut laisser passer un mauvais joint
Un dépôt peut avoir la masse correcte et tout de même se trouver à 3 mm du composant chaud. Il peut également contenir une grosse masse et une section mince. Combinez les contrôles de poids ou de volume avec ceux de position et de géométrie.
Suivez les tendances plutôt que d'attendre une panne. Un couple de pompe croissant, une pression d'alimentation accrue, un temps d'injection plus long ou une dérive graduelle du poids peuvent révéler l'usure de la buse ou de la valve. Un mastic hautement chargé peut user l'équipement avant que l'opérateur ne voie de dommages évidents.
Confirmer l'interface cachée
Pendant le développement, utilisez des montages transparents, des coupons témoins, un démontage ou un découpage pour observer le motif d'étalement. Vérifiez l'épaisseur du joint de colle, les zones sèches, les vides, le contact et le débordement.
Ensuite, vérifiez la fonction thermique. Des thermocouples, des capteurs intégrés, de l'imagerie thermique ou des tests sous tension permettent de comparer la température des composants dans des conditions définies d'alimentation et de refroidissement. ASTM D5470-17(2024) est une méthode reconnue pour évaluer les propriétés de transmission thermique des matériaux d'interface pertinents. Elle favorise la caractérisation des matériaux, mais elle ne reproduit pas tous les boîtiers, charges, tolérances ou défauts de dépose d'un produit fini.
Prouver au cours du développement que des contrôles de dépôt de routine et visibles permettent de prédire une interface assemblée acceptable.

Résoudre les problèmes courants de distribution de mastic thermique
Quand quelque chose bouge, résistez à l'envie de modifier trois réglages en même temps. Vérifiez le matériau, l'avance, le circuit des fluides, le mouvement et l'assemblage dans l'ordre.
| Symptôme | Causes probables | À vérifier | Orientation corrective |
| La masse de la dose dérive | Changement de température, niveau de matière, air emprisonné, instabilité de l'alimentation, usure | Suivre le poids, la température, la pression, le couple et le niveau du réservoir | Stabiliser le matériau et l'alimentation ; inspecter l'usure avant de réaccorder |
| Le bourrelet se rétrécit ou se brise | Faible débit, vitesse de déplacement élevée, restriction, distance de contact excessive | Débit réel, état de la buse, vitesse et hauteur | Rétablir la relation approuvée entre le débit, la vitesse et la hauteur |
| Tache au début | Montée en pression, ouverture précoce de la soupape, mouvement initial lent | Délai de démarrage et séquence de mouvement | Ajuster l'événement de début dans la fenêtre validée |
| Effilage ou enfilage | Faible fermeture, aspiration inadaptée, distance au lit (stand-off) élevée, déplacement de matière | Point d'extrémité, buse, coupure et température | Arrêt et fin de mouvement corrects ; revérifier l'état du matériau |
| Poches d'air | Mauvais chargement de la cartouche, fuite d'alimentation, mauvais profil, trajectoire de fermeture entravée | Système d'alimentation et échantillons de démontage | Éliminer l'air à la source et créer un chemin d'évacuation |
| Excédent de refoulement | Trop de matière, écart par rapport aux attentes, mauvais motif | Écart réel, volume d'injection et force de fermeture | Recalculer le dépôt et tester les extrêmes de tolérance |
| La perle a l'air bien mais chauffe | Mauvais emplacement, contact incomplet, ligne de collage épaisse, surface sale | Couverture, ligne de joint, surfaces et résultat thermique alimenté | Réparez l'interface ou l'assemblage au lieu de courir après le distributeur |
Un plan de réaction doit indiquer qui arrête la ligne, quelles pièces sont retenues, ce qui doit être vérifié et qui peut relancer la production. Sans cela, “ ajuster selon les besoins ” se transforme généralement en réglages aléatoires.

Les priorités des processus varient selon les secteurs
Les radios et stations de base de télécommunications combinent souvent de grandes cartes, plusieurs hauteurs de composants, des recettes à forte mixité et du matériel sensible aux décharges électrostatiques (ESD). Les modules de batteries pour véhicules électriques peuvent nécessiter des dépôts bi-composants en grand volume, un débit élevé et un contrôle étroit de la couverture et des vides. Les onduleurs et les boîtiers électroniques automobiles (ECU) ajoutent des contraintes de vibrations, d'isolation électrique et de longs cycles de qualification.
Les LED soulignent la propreté et l'agencement. Les serveurs et les commandes industrielles ajoutent des dispositions denses, des boîtiers moulés, une facilité de maintenance et des marges thermiques serrées. Des machines similaires peuvent faire face à des pannes critiques différentes.
Les normes soutiennent le processus, mais elles ne fixent pas la recette
Aucune norme générale ne peut dire à chaque usine d'utiliser une seule pression, une seule buse ou une seule largeur de cordon. Ces valeurs dépendent du matériau, du conditionnement, de la géométrie, de l'équipement, du temps takt et des exigences de performance.
CEI 61340-5-1:2024 fournit des exigences pour un programme de maîtrise des décharges électrostatiques (ESD). Cela importe lorsqu'un mastic thermique est appliqué sur ou à proximité d'assemblages électroniques sensibles. Il ne définit pas le volume de dépôt.
ISO 9001 fournit un cadre de gestion de la qualité plus large pour les processus contrôlés, la compétence, les informations documentées, la mesure, la non-conformité et l'amélioration. Elle n'approuve pas d'interface thermique. De même, la norme ASTM D5470 prend en charge la mesure thermique ; ce n'est pas un manuel de configuration de distribution.
En pratique, votre système de contrôle nécessite des instructions de travail spécifiques à l'application, des équipements de mesure étalonnés, une traçabilité, un contrôle des modifications, des critères d'acceptation définis et un plan de réaction. Pour un support de qualification plus approfondi, consultez sélection des matériaux et essais pour les assemblages électroniques et le normes d'essai TIM courantes que les ingénieurs devraient connaître.

Ce qu'il faut envoyer à un fournisseur de pâte thermique avant un essai en ligne
Un fournisseur peut intervenir plus rapidement lorsque la demande contient plus que “ nous avons besoin de 5 W/m·K ”. Envoyez :
- Dessin d'interface et zone cible
- Jeu minimal, nominal et maximal
- Matériaux de surface, revêtements et processus de propreté
- Force d'assemblage, orientation, vibration et température de fonctionnement
- Performances thermiques, diélectriques et de fiabilité requises
- Volume de tirs attendu et taux de production
- Détails des équipements manuels ou automatisés
- Contraintes de pompe, de tuyauterie, de vanne et de buse
- Électrostatique, silicone, dégagement gazeux, reprise et exigences réglementaires
- Photos et données de la panne actuelle
Les valeurs inconnues ne posent pas de problème. Marquez-les comme inconnues. Un manque de données clairement identifié est beaucoup plus facile à résoudre qu'une supposition hasardeuse.
Conclusion
Le dépôt régulier de pâte thermique est une chaîne, et non un simple réglage de pression. Commencez par l'interface finie. Contrôlez l'état du matériau et l'ensemble du cheminement du fluide. Ajustez conjointement le débit, la vitesse, la hauteur et la coupure. Vérifiez ensuite à la fois le cordon visible et le contact caché après l'assemblage.
.
Et lorsque le processus évolue, changez une variable contrôlée à la fois. Cela donne l'impression d'être plus lent pendant dix minutes. Généralement, cela sauve le reste du quart.
Foire aux questions
Quelle est la meilleure façon d'appliquer du mastic thermique de manière homogène ?
Définissez d'abord l'exigence d'interface, conditionnez le matériau de manière cohérente, utilisez un système volumétrique adapté lorsque la précision l'exige, et validez une plage de tolérance du procédé. Surveillez la masse de la charge ainsi que la géométrie du cordon. Aucun des deux contrôles n'est suffisant à lui seul.
La pâte thermique peut-elle être distribuée avec une seringue standard ?
Oui, pour les prototypes, la réparation et la production en faible volume. Choisissez une seringue et une ouverture capables de gérer la viscosité et la taille de la charge. La force manuelle, la vitesse, l'angle et la technique de rechargement doivent être contrôlés si le résultat doit être répétable.
Quelle pompe convient pour le mastic thermique à haute viscosité ?
Les systèmes à vis excentrée et autres systèmes volumétriques sont des points de départ courants. Le bon choix dépend de la taille de la dose, du débit continu ou discontinu, de l'abrasivité, de la cadence de production, du conditionnement du matériau et de la précision requise. Testez le mastic réel dans l'équipement prévu.
Comment calcule-t-on le volume de dose de mastic thermique ?
Commencez par multiplier la surface cible par l'écart attendu. Ajustez ensuite par des essais physiques pour tenir compte de la tolérance, des caractéristiques de surface, du motif de cordon, de l'imprégnation et du débordement autorisé. Validez les écarts minimum et maximum, et pas seulement l'assemblage nominal.
Pourquoi la largeur du cordon varie-t-elle au cours d'un poste de production ?
La température de la matière, la pression d'alimentation, le niveau du conteneur, la viscosité, la vitesse du robot, la restriction de la buse, la distance de travail et l'usure de l'équipement peuvent tous modifier la largeur du cordon. Analysez ces tendances en même temps que le poids de la charge au lieu de corriger la pression par habitude.
Comment réduire les bulles d'air et les vides ?
Empêcher l'air pendant le chargement et l'alimentation des emballages, inspecter les connexions pour détecter les fuites, éviter les restrictions de passage de fluides inappropriées et concevoir un motif de dépôt qui laisse à l'air un moyen de s'échapper lors de l'assemblage. Confirmer le résultat par un démontage ou une autre méthode validée.
Qu'est-ce qui fait filer ou couler le mastic thermique ?
Les causes possibles comprennent une mauvaise obturation de la valve, un retour de matière inadapté, une distance excessive, une pression résiduelle, une variation de la température de la matière ou des composants usés. Examinez le mouvement de fin de trajectoire et l'état de la matière avant d'effectuer un changement de pression important.
À quelle fréquence le poids de la dose et la position de la buse doivent-ils être vérifiés ?
Basez la fréquence sur le risque, la capacité du processus, l'usure des outils et les exigences des clients. Envisagez toujours des contrôles au démarrage, lors des changements de série, des changements de lot de matière, du remplacement des buses, de la maintenance, des arrêts prolongés et après des alarmes ou des réglages.
La vision artificielle peut-elle confirmer la couverture du mastic thermique ?
La vision peut vérifier l'emplacement visible, la continuité, la largeur et certains défauts de surface avant l'assemblage. Elle ne peut normalement pas prouver à elle seule un contact caché après l'assemblage. Corrélez les limites de la vision avec des données de démontage, de ligne de collage ou de validation thermique.
Existe-t-il une norme industrielle pour la distribution de mastic thermique ?
Il n'existe pas de norme universelle unique définissant tous les réglages de machine et limites de cordon. La norme ASTM D5470 prend en charge les essais d'interface thermique, la norme CEI 61340-5-1 prend en charge la maîtrise des ESD, et les référentiels qualité prennent en charge la maîtrise des processus documentée. La recette finale nécessite toujours une validation spécifique à l'application.