
Liaison thermique pour l'électronique
Adhésifs thermoconducteurs pour l'électronique et le collage thermique
Créez un chemin thermique permanent et une liaison mécanique en une seule interface contrôlée. Haktak aide les fabricants d'appareils électroniques à comparer la chimie, la polymérisation, l'épaisseur du joint de colle, le comportement électrique, les contraintes et l'adéquation à la production avant de choisir un adhésif thermoconducteur.

Réponse rapide
Que sont les adhésifs thermoconducteurs ?
Les adhésifs thermoconducteurs sont des matériaux de liaison polymères chargés de particules thermoconductrices. Après application et durcissement, ils fixent deux surfaces tout en transférant la chaleur à travers la couche adhésive. Ils sont utilisés lorsqu'une source de chaleur doit être collée à un dissipateur thermique, un boîtier, un diffuseur, un substrat ou une plaque de refroidissement sans dépendre uniquement de vis, de pinces ou d'un matériau d'interface thermique non structurel séparé.
La matrice polymère assure l'adhérence, le comportement au durcissement, la flexibilité, la résistance environnementale et les caractéristiques de mise en œuvre. Des particules céramiques ou métalliques créent des chemins conducteurs à travers la matrice. Le joint final constitue donc un système : la charge, la résine, la surface du substrat, l'épaisseur du joint de colle, le durcissement et l'environnement de service influencent tous les performances.
La plupart des adhésifs thermiques électroniques sont électriquement isolants tout en conduisant la chaleur. L'alumine, le nitrure de bore et d'autres charges céramiques peuvent transférer la chaleur tout en maintenant une résistivité volumique élevée. Les systèmes chargés de métal peuvent conduire à la fois la chaleur et l'électricité et ne sont choisis que lorsque le chemin électrique est intentionnel. L'expression “ adhésif conducteur ” ne doit jamais être interprétée sans confirmer s'il s'agit de conductivité thermique, de conductivité électrique ou des deux.
Lire le guide des adhésifs thermoconducteursLimite du cas d'utilisation
Quand utiliser un adhésif thermoconducteur
L'adhésif thermique est le plus efficace lorsque la fixation et le transfert thermique sont tous deux nécessaires. Si l'assemblage doit pouvoir s'ouvrir facilement pour la maintenance, un TIM non structurel peut s'avérer être une meilleure conception.
Dissipateurs thermiques collés sans matériel supplémentaire
Fixez de petits dissipateurs thermiques, des diffuseurs ou des boîtiers métalliques là où les vis, les pinces et les supports augmentent le nombre de pièces, consomment de l'espace ou ne peuvent pas être installés. L'adhésif doit supporter la charge statique et dynamique prévue après le vieillissement.
Maintenir une interface fine contrôlée
Une liaison polymérisée peut maintenir le contact et résister au mouvement là où la graisse nécessiterait un serrage. La conception nécessite toujours une épaisseur de joint minimale et maximale réaliste ; l'adhésif ne doit pas compenser des tolérances mécaniques non contrôlées.
Assembler des substrats dissemblables
Coller de la céramique à de l'aluminium, un circuit imprimé à un boîtier ou du métal à un plastique technique tout en évacuant la chaleur. La chimie et le module doivent s'adapter aux différentes énergies de surface et aux taux de dilatation thermique.
Prend en charge les assemblages compacts et légers
La combinaison du collage et du transfert thermique peut réduire le nombre d'éléments de fixation et permettre un boîtier plus compact. Cet avantage n'a de sens que si le temps de polymérisation, le maintien en position et l'inspection s'intègrent bien dans la ligne de production.
Joint d'étanchéité autour d'un joint thermique
Certains systèmes à base de silicone et d'uréthane peuvent assurer une étanchéité flexible avec transfert thermique. Confirmez si le joint nécessite une véritable résistance structurelle, une étanchéité environnementale ou les deux.
Choisir un autre TIM pour l'aptitude au service
Utilisez un tampon amovible, de la graisse ou un produit de remplissage souple lorsque le dissipateur thermique doit être retiré régulièrement, qu'une pression de serrage élevée est déjà disponible ou que des résidus durcis rendraient la réparation inacceptable.
Point de contrôle d'ingénierie : La pâte thermique n'est pas un adhésif structurel. L'adhérence initiale lors de l'assemblage ne prouve pas la capacité de charge à long terme, et le mélange de pâte avec une colle universelle crée une interface incontrôlée.
Sélection de chimie
Comparer les chimies des adhésifs thermiquement conducteurs
Aucune famille de résines ne remporte toutes les applications. Sélectionnez la chimie en fonction de la contrainte durcie, de la résistance, du durcissement, de la température, du substrat et des conditions de service, et non de la conductivité thermique (W/mK) seule.
Adhésifs époxy thermoconducteurs
Les époxydes offrent généralement une résistance cohésive élevée, une bonne adhérence aux métaux et aux céramiques, un faible fluage et une géométrie polymérisée stable. Ils conviennent aux dissipateurs thermiques, aux composants de puissance et aux assemblages où la rigidité est acceptable.
- Fixation structurelle solide
- Options 1K et 2K
- Isolation électrique ou conductivité chargée en métal
- Vérifier la fragilité, le retrait de polymérisation et la contrainte liée au CET
Adhésifs silicones thermiquement conducteur
Les silicones conservent leur flexibilité face aux variations de température et peuvent réduire les contraintes entre des substrats ayant des dilatations différentes. Ils sont utiles autour des composants électroniques fragiles et des assemblages sujets aux cycles thermiques.
- Soulagement du stress flexible
- Large plage de températures
- Options de polymérisation à température ambiante et à chaud
- Vérifier la sensibilité, le ressuage et l'adhérence du silicone
Adhésifs acryliques conducteurs thermiquement
Les systèmes acryliques permettent un assemblage rapide et un collage résistant pour la production à haut débit. Les méthodes par activateur, UV ou double durcissement peuvent convenir à des géométries et des équipements spécifiques.
- Options de production rapide
- Bonne adhérence sur les substrats sélectionnés
- Utile pour les pièces assemblées compactes
- Vérifier l'odeur, le durcissement à l'ombre et la compatibilité des surfaces

Polyuréthanes thermoconducteurs et adhésifs hybrides
Les formulations uréthane et hybrides permettent d'équilibrer l'adhésion, la résistance, la souplesse et le comportement hydrolytique. Elles peuvent convenir à des pièces plus grandes ou à des matériaux mixtes où un époxy rigide transfère trop de contraintes.
- Liaison résistante et à faible stress
- Allongement et amortissement utiles
- Traitement en deux étapes à température ambiante
- Vérifier l'humidité, le durcissement, la température et la rigidité à long terme
| Chimie | Force typique | Comportement lié au stress | Choix de traitements | Meilleur point de départ | Vérifications avant la sortie |
|---|---|---|---|---|---|
| Époxy | Haute résistance à la cohésion et au cisaillement | Souvent rigide ; nuances durcies disponibles | Cuisson thermique 1K ; polymérisation 2K à température ambiante ou thermique accélérée | Assemblage métal-céramique, dissipateurs thermiques, dispositifs de puissance | Contrainte de CTE, fragilité, profil de réticulation, reprise |
| Silicone | Modéré ; dépendant de la formulation | Flexible et tolérant au cyclage | Humidité, condensation, ajout ou durcissement à chaud | Planches fragiles, capteurs, cyclage et étanchéité | Adhérence de surface, sensibilité à la migration, durcissement complet |
| Acrylique | Options de fixation rapide et de liaison solide | Rigide à durci | Activateur, UV, double ou bicomposant | Lignes de collage accessibles à haut débit | Zones d'ombre, inhibition par l'oxygène, contrainte du substrat |
| Urétane / hybride | Modéré à élevé, avec de la robustesse | Flexible à semi-rigide | Principalement en deux parties ; 1 000 systèmes sélectionnés | Matériaux mixtes, amortissement et zones de collage plus larges | Humidité, taux de réticulation, température et hydrolyse |
Conception des cure-dents et des lignes
Choisissez un adhésif thermoconducteur 1K ou 2K
Le choix du système de réticulation modifie le stockage, la distribution, le temps de cycle, le contrôle des en-cours et la fiabilité. “ Un composant ” ne signifie pas automatiquement simple, et “ deux composants ” ne signifie pas automatiquement lent.
| Système | Avantages | Contrôles des processus | Coupe classique | Questions à valider |
|---|---|---|---|---|
| Polymérisation thermique à 1K | Pas de mélange de proportions en ligne ; prémélange homogène ; durcissement rapide à la température | Stockage au froid ou durée de conservation, décongélation, stabilité du produit de remplissage, profil de cuisson | Électronique à haut volume qui tolère la chaleur | Le collage effectif atteint-il la température de polymérisation ? Combien de temps avant d'atteindre la résistance de manipulation ? |
| réticulation par humidité / condensation 1K | Traitement à température ambiante ; pas de mélangeur ; options flexibles | Humidité, épaisseur du cordon, formation de peau, profondeur de polymérisation, exposition de l'emballage | Collage et étanchéité silicone | L'humidité peut-elle atteindre le joint ? Un durcissement en profondeur ou en milieu confiné est-il acceptable ? |
| réticulation à température ambiante 2K | Polymérisation en profondeur dans les recoins sombres ; temps de travail ajustable ; aucun four de production requis | Rapport de mélange, mélangeur statique, purge, durée de vie en pot, température et air | Grandes pièces, assemblages sensibles et production flexible | Le volume complet est-il mélangé et polymérisé ? Que se passe-t-il après un arrêt de ligne ? |
| Accéléré par la chaleur 2K | Réaction à température ambiante avec une prise plus rapide sous l'effet de la chaleur | Temps ouvert, rampe de température, exothermie, dispositif de fixation et uniformité de polymérisation | Lignes nécessitant une gestion flexible et un durcissement final plus rapide | Est-ce que la masse réelle et les montages modifieront l'exothermie ou le durcissement ? |
| UV / photopolymérisation | Fixation très rapide ; temps d'en-cours de fabrication réduit ; contrôle précis de l'énergie | Intensité, longueur d'onde, exposition, zones d'ombre, inhibition par l'oxygène | Arêtes accessibles, substrats transparents ou conceptions à double durcissement | Comment l'adhésif caché va-t-il durcir ? Le durcissement secondaire est-il validé ? |
Vie professionnelle
Le temps d'utilisation après décongélation, ouverture ou mélange. La viscosité et le comportement de distribution peuvent dériver avant la gélification visible.
Fenêtre d'assemblage
Le temps autorisé entre le dépôt et l'assemblage. La formation d'une peau, l'affaissement ou la réaction peuvent modifier le mouillage et l'épaisseur finale.
Heure du match
Le point auquel le joint peut passer en toute sécurité au processus suivant. Ce n'est pas la preuve d'une polymérisation complète.
Guérison complète
L'état validé est utilisé pour les propriétés thermiques, mécaniques et électriques finales. Confirmez-le par le volume de liaison réel.
Comportement électrique
Sélectionnez un adhésif thermique isolant ou conducteur électrique
La conductivité thermique et la conductivité électrique sont des exigences distinctes. Définissez le chemin électrique prévu avant de comparer la charge ou la résine.
Les adhésifs chargés de céramique assurent généralement un transfert thermique avec une isolation électrique. Les adhésifs chargés de métal peuvent assurer à la fois une conduction thermique et électrique, ce qui peut être utile pour la fixation de puces, la mise à la terre ou des interconnexions spécifiques, mais peut créer un risque de court-circuit ailleurs.
Clarifier la terminologie des adhésifs thermiquesRésistivité volumique
Confirmer la résistance électrique de volume après le séchage et l'exposition environnementale spécifiés. Une étiquette “ non conductrice ” ne remplace pas des données de conception spécifiques à la tension.
Rigidité diélectrique
Évaluer le comportement au claquage à l'épaisseur de liaison réelle, avec des défauts réalistes, des bords, une contamination et une concentration de champ.
Système de remplissage
L'alumine, le nitrure de bore et d'autres charges céramiques assurent l'isolation ; l'argent, l'aluminium ou le nickel peuvent créer une conduction électrique.
Retrait et expulsion
Un adhésif conducteur ou contaminé situé en dehors du joint prévu peut ponter les contacts. Contrôlez le volume, les voies d'évacuation et les limites d'inspection.
Courant de fuite superficiel
L'humidité, les résidus ioniques et un durcissement incomplet peuvent affecter la résistance d'isolement de surface même lorsque les données relatives au matériau en masse semblent acceptables.
Architecture d'isolation
L'adhésif n'est qu'une couche du système d'isolation. Examinez conjointement la ligne de fuite, le dégagement, le substrat, le revêtement, les vides et la tension de service.
Ingénierie des interfaces
Concevoir le joint de colle thermoconducteur
La valeur W/mK de la fiche technique décrit le matériau en vrac selon une méthode spécifiée. Le dispositif subit la résistance totale de la couche polymérisée ainsi que des deux interfaces matériau-surface. Un adhésif à plus haute conductivité peut perdre son avantage lorsque la ligne de collage est épaisse, mal mouillée ou pleine de vides.
Pour une comparaison simplifiée, la résistance de la couche en vrac augmente avec l'épaisseur et diminue avec la conductivité. Les assemblages réels ajoutent une résistance de contact, une résistance d'étalement et un flux thermique non uniforme. Comparez les matériaux à l'épaisseur et à la surface de contact prévues, puis mesurez la température du composant ou l'impédance thermique de l'assemblage.
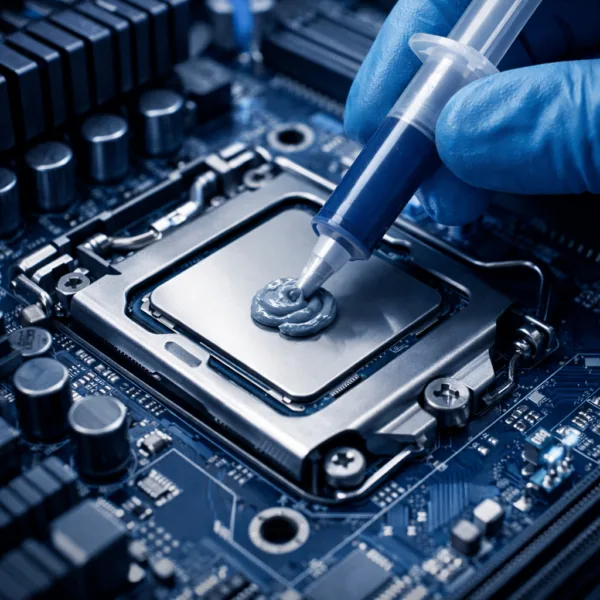 La géométrie d'assemblage finale importe plus qu'un numéro de matériau isolé.
Épaisseur minimale, nominale et maximale
Utilisez le cumul des tolérances, la planéité des surfaces, la conception des montages et la pression d'assemblage pour définir la plage de durcissement réelle, et pas seulement un intervalle nominal de CAO.
Taille de la garniture et contrôle des cales
Les adhésifs fortement chargés ne peuvent pas s'affaisser en dessous de la structure de particules efficace. Des billes d'espacement ou des butées mécaniques peuvent aider à protéger une ligne de joint minimale.
Mouillage et contact
L'énergie de surface, la viscosité, le temps, la pression et le début de la prise influencent la capacité de l'adhésif à atteindre la zone utile sans emprisonner de zones sèches.
Contrôle du Vide et de l'Air
Le chargement des emballages, le mélange, les intersections de perles, le sens d'assemblage et la vitesse de fermeture peuvent piéger de l'air isolant dans le chemin thermique.
Retrait obligatoire et éviction
Une pression excessive peut chasser l'adhésif de l'interface ou le faire pénétrer dans les zones d'exclusion. Une pression insuffisante peut laisser une couche épaisse et discontinue.
Impédance thermique vieillie
Mesurer après cyclage et humidité. Les fissures, le délaminage ou la perte de contact peuvent augmenter la résistance même si le polymère reste conducteur.
Fiabilité mécanique
Équilibrer l'adhésion, le module et la contrainte liée au CTE
La résistance maximale au cisaillement par traction ne garantit pas toujours l'assemblage le plus sûr. Un adhésif durci doit maintenir le contact sans surcontraindre les composants qu'il relie.
Adhésion vs Cohésion
L'adhésion défaillante se produit à la surface ; la cohésion défaillante se produit à l'intérieur du matériau. Enregistrez le mode de défaillance ainsi que la force. Une valeur élevée de l'éprouvette sur de l'aluminium préparé peut ne pas se transférer au métal revêtu, au masque de soudure ou au plastique moulé.
Module et déformation
Les adhésifs rigides préservent la géométrie et supportent la charge, mais transmettent davantage de mouvements. Les systèmes souples peuvent réduire les contraintes lors de fortes variations de température, même si une souplesse excessive peut ne pas offrir le soutien structurel requis.
Incompatibilité de CTE
L'aluminium, le cuivre, les céramiques, les stratifiés pour PCB et les polymères se dilatent différemment. De grandes zones de liaison et des cycles de température peuvent concentrer les contraintes de cisaillement sur les bords, les coins et les transitions de matériaux.
Géométrie des joints
Le cisaillement par recouvrement, par talon et par pelage se comportent différemment. Concevez pour un cisaillement réparti lorsque cela est possible, prévoyez un recouvrement adapté et évitez les géométries de bord qui transforment les mouvements en service en pelage.
Vibration et chocs
La masse, le bras de levier et la géométrie du montage déterminent la charge du joint. Validez le composant collé dans son orientation d'installation plutôt que de vous fier uniquement à de petits éprouvettes statiques.
Stratégie de réparation
Un joint thermique permanent peut nécessiter de la chaleur, un solvant, une séparation mécanique ou le remplacement d'une pièce. Définissez l'accès, les limites de résidus et le risque de dommage avant le lancement de la production.
Explorer les adhésifs thermiques structurelsExamen du cahier des charges
Comment lire la fiche technique d'un adhésif thermoconducteur
Une fiche technique est un outil de sélection, non une garantie pour chaque assemblage. Comparez la méthode, l'éprouvette, le durcissement et les unités derrière chaque valeur, puis vérifiez l'assemblage fini.
Conductivité thermique
Vérifiez la méthode d'essai, l'épaisseur de l'éprouvette, la température et la direction. Les résultats obtenus par la méthode de la plaque chaude gardée, de la source plan transitoire, de l'éclair laser ou par des méthodes spécifiques au fournisseur peuvent ne pas être directement interchangeables. Les polymères chargés peuvent également être anisotropes après dispense ou polymérisation. Utilisez cette valeur pour estimer un point de départ, et non pour prédire la température du dispositif sans tenir compte de la géométrie et de la résistance de contact.
Résistance thermique ou impédance
Déterminez si la valeur représente une couche de matériau, une épaisseur de liaison spécifiée ou une interface complète avec des termes de contact. Des unités telles que K·cm²/W, °C·in²/W et K/W décrivent des quantités différentes. Une comparaison utile nécessite la même surface, la même épaisseur, la même pression, la même surface et la même limite de mesure.
Viscosité et thixotropie
Un seul indice de viscosité ne peut pas prédire entièrement le dosage. Confirmez le taux de cisaillement, le mobile, la température et l'historique des tests. Un adhésif thixotrope peut maintenir un cordon haut au repos tout en s'écoulant sous le cisaillement de la buse. Évaluez le démarrage, le fonctionnement continu, la récupération au repos, la formation de fils, la formation de queues et les performances vers la fin de vie du conditionnement.
Densité et charge en agents de charge
Un adhésif fortement chargé peut être beaucoup plus dense qu'une résine ordinaire. Convertissez le volume de conception en masse de tir en utilisant la densité du matériau et tenez compte du rendement de l'emballage. Une charge élevée peut améliorer la conduction mais peut également augmenter l'abrasivité, la pression, le risque de sédimentation et la contrainte. La dérive de la densité peut être un signal de processus utile en cas de suspicion de séparation.
Données de résistance au cisaillement par recouvrement, au pelage et à la traction
Vérifier le substrat, le chevauchement, l'épaisseur, la préparation de la surface, le durcissement et la vitesse d'essai. Les valeurs de cisaillement par chevauchement obtenues sur des échantillons d'aluminium gravés ne prouvent pas l'adhérence sur des boîtiers anodisés, un masque de soudure ou du plastique moulé. Examiner la surface de rupture et effectuer des essais après exposition à l'humidité et à des cycles de température ; la force initiale maximale seule peut masquer une faiblesse interfaciale.
Dureté, module d'élasticité et allongement
La dureté Shore est pratique, mais ne remplace pas le module de Young en fonction de la température. Il convient d'examiner la rigidité en fonction de la température sur toute la plage de température réelle d'utilisation et dans la zone de transition vitreuse. L'allongement permet de caractériser la capacité de déformation, mais les contraintes au niveau du joint dépendent également de la surface de collage, de l'épaisseur, de la géométrie des bords et du retrait de polymérisation.
CTE et transition vitreuse
Le coefficient de dilatation thermique peut varier au-delà de la température de transition vitreuse. Comparez l'adhésif durci à des substrats en céramique, en cuivre, en aluminium, en circuit imprimé et en polymère dans des conditions d'utilisation et de qualification extrêmes. Un système résistant ou souple peut mieux tolérer un déséquilibre dimensionnel qu'un matériau rigide, même s'il est nominalement plus solide.
Données électriques et environnementales
Vérifier la rigidité diélectrique, la résistivité volumique, l'absorption d'eau, le dégazage, la pureté ionique, le comportement au feu et la résistance chimique uniquement lorsque ces paramètres sont pertinents pour la conception. Vérifier l'épaisseur des échantillons, leur conditionnement et la norme applicable. Les mentions commerciales telles que “ isolant ”, “ faible dégazage ” ou “ haute température ” doivent s'accompagner de limites d'acceptation quantifiées.
Discipline en matière de données : Distinguer les valeurs typiques des limites spécifiées. Si une propriété est essentielle pour la sécurité, la résistance à la déformation ou la durée de vie, l’inclure dans le plan de contrôle convenu et la vérifier lors du durcissement et de l’assemblage effectifs.
Association des substrats
Choisir un adhésif thermofusible adapté aux matériaux à coller
Un même adhésif peut se comporter différemment selon la finition de surface, le revêtement et la géométrie. Il convient de considérer chaque combinaison de substrats comme un assemblage à part entière, plutôt que de partir du principe qu’un résultat obtenu sur un échantillon est valable dans tous les cas.
| Paire de substrats | Pourquoi c'est utilisé | Principaux risques techniques | Axes de développement recommandés |
|---|---|---|---|
| De la céramique à l'aluminium | Transférer la chaleur provenant des substrats des modules de puissance ou des LED vers un dissipateur thermique léger ou un boîtier | Écart important entre les coefficients de dilatation thermiques, céramique fragile, variation de la composition en oxydes et contraintes aux bords | Chimie à faible contrainte, ligne de collage fine et contrôlée, cycles de test et inspection des bords |
| Du cuivre à l'aluminium | Associer des dissipateurs thermiques, des bus ou des structures de refroidissement à haute capacité thermique | Comportement différent des oxydes, environnement galvanique, rigidité et contraintes sur de grandes surfaces | Préparation des surfaces, exposition à la corrosion, conception des chevauchements et vieillissement sous l'effet de l'humidité |
| Circuit imprimé vers boîtier métallique | Évacuer la chaleur d'une zone de la carte et stabiliser l'ensemble | Contrainte au niveau des joints de soudure, flexion de la carte, adhérence du masque de soudure et difficulté de réparation | Module faible, force de fixation, conception anti-intrusion, cycles de charge et mesure de la déformation du circuit imprimé |
| Composant vers le dissipateur thermique | Fixer un petit paquet ou un évier local sans fixations séparées | Petite surface, résistance au pelage, manipulation avant polymérisation et pression de surface inégale | Précision de placement, chevauchement minimal, temps de montage, preuves de choc et d'arrachement/cisaillement |
| Du métal au plastique technique | Intégrer les fonctions de refroidissement et de boîtier dans un module léger | Faible énergie de surface, fort décalage du CTE, fissuration due à l'humidité et à la contrainte plastique | Qualité du matériau, contrôle de l'agent de démoulage, traitement, couche d'apprêt et vieillissement thermique |
| Métal revêtu vers métal revêtu | Assembler les boîtiers sans exposer le substrat nu | C'est le revêtement — et non le métal — qui détermine l'adhérence ; le décollement du revêtement peut être le facteur déterminant | Fournisseur de revêtement agréé, état de durcissement, épaisseur, résistance aux rayures et emplacement de la rupture cohésive |
Pour chaque paire, précisez où une défaillance est susceptible de se produire. Si l'adhésif est plus résistant que la peinture, le placage, la métallisation céramique ou le revêtement du circuit imprimé, la couche la plus fragile risque de se décoller du joint adhésif et d'entraîner un autre problème de fiabilité.
Préparation de surface
Préparation des supports pour un collage thermique fiable
Un matériau de qualité ne peut pas compenser un traitement de surface mal maîtrisé. Testez les pièces de série, les revêtements et les procédés de nettoyage, et pas seulement les échantillons de laboratoire.
Identifiez chaque surface
Consignez le matériau de base, le placage, l’anodisation, le masque de soudure, la peinture, la résine de moulage, l’agent de démoulage et les variations entre fournisseurs. “ Aluminium ” seul ne constitue pas une spécification complète de la surface.
Éliminer la contamination
L’huile, la poussière, le flux, les empreintes digitales et les résidus d’usinage peuvent empêcher le mouillage. Choisissez une méthode de nettoyage qui ne laisse aucun résidu et n’attaque pas le substrat.
Contrôle de l’oxyde et de la rugosité
Un oxyde fraîchement formé, un oxyde vieilli et une préparation par abrasion peuvent modifier l’adhérence. Définissez la rugosité et le délai entre la préparation et le collage.
Traitez les surfaces à faible énergie de surface
Un traitement plasma, corona ou par primaire peut améliorer le mouillage des plastiques ou des surfaces revêtues. Vérifiez la perte d’efficacité du traitement dans le temps et sa maîtrise sur la ligne de production.
Faites vieillir l’assemblage réel
Testez les surfaces de production nettoyées après exposition à l’humidité, à des cycles et à des produits chimiques. La seule résistance initiale au cisaillement en simple recouvrement ne suffit pas à démontrer l’adhérence à long terme.
Ingénierie de production
Déposer et polymériser des adhésifs thermoconducteurs en production
Les adhésifs fortement chargés peuvent être denses, abrasifs et fortement dépendants de la température. Définissez une fenêtre de procédé adaptée au conditionnement, à l’équipement, au cordon et au délai d’assemblage réels.

Conditionnement et stockage
Définissez la seringue, la cartouche, la double cartouche, le seau ou l’approvisionnement en vrac utilisés, ainsi que la température de stockage, le temps de décongélation, la durée d’utilisation, l’orientation et l’exposition au poste. Évitez la condensation après un stockage au froid et les cycles chaud-froid non maîtrisés.
Pompe, tuyau et buse
Adaptez les équipements à pression temporisée, à piston, à cavité progressive ou de dosage-mélange à la viscosité, à la taille des charges, à l’abrasivité et à la précision de dosage. Une restriction excessive peut augmenter la pression et la température, et entraîner une séparation du matériau.
Mélange à deux composants
Contrôlez le rapport A:B, la température, l’équilibre de pression, le nombre d’éléments du mélangeur statique, la purge de la première dose et le comportement lors des arrêts et redémarrages. L’uniformité de la couleur peut faciliter l’inspection, mais ne prouve pas le durcissement moléculaire.
Conception des billes et des pastilles
Reliez la masse déposée au volume final après étalement. Sélectionnez des motifs en points, en lignes ou périphériques qui remplissent la surface de collage utile sans emprisonner d’air ni déborder sur les connecteurs et les surfaces optiques.
Assemblage et maintien en position
Maîtrisez le délai entre la dépose et l’accostage des pièces, la vitesse de fermeture, la butée finale, la force de serrage et la position des composants. Vérifiez que le dispositif de maintien ne chasse pas le matériau du chemin thermique.
Polymérisation et contrôle
Surveillez la température au niveau du collage, et pas uniquement celle de l’air dans l’étuve. Définissez la résistance requise pour la manipulation, la polymérisation complète, les critères de présence du cordon, la position, le débordement, l’échantillonnage des vides et le plan d’action en cas de déposes hors contrôle.
Limites des matériaux
Comparatif entre les adhésifs thermoconducteurs et les autres matériaux d’interface thermique
Commencez par la fonction mécanique. Une liaison permanente, une interface démontable, une couche de comblement des tolérances et une encapsulation complète nécessitent des comportements de matériau différents.
| Matériel | Rôle principal | Maintien mécanique | Interface type | Avantage en production | Principale limite |
|---|---|---|---|---|---|
| Adhésif thermoconducteur | Coller et transférer la chaleur | Structurel ou semi-structurel après polymérisation | Ligne de collage fine à modérée et maîtrisée | Peut permettre de supprimer les fixations et de stabiliser le contact | La polymérisation, les contraintes et la reprise doivent être prises en compte dans la conception |
| Pâte thermique | Rugosité microscopique de la surface à l’état humide | Aucune ; nécessite un serrage | Interface très mince à haute pression | Faible résistance initiale de l’interface et retraitement | Pompage, suintement, dessiccation et absence de fixation |
| Pads thermiques | Combler un espace défini par compression | Adhésivité limitée ; nécessite une pression d’assemblage | Épaisseur et tolérance maîtrisées | Mise en place propre, isolation et facilité de maintenance | Force de compression et résistance de contact |
| Joint thermique liquide | S’adapte aux interstices irréguliers | Généralement faible ou non structurel | Interstices variables et hauteurs différentes | Dosage automatisé avec faibles contraintes d’assemblage | Ne remplace pas la fixation structurelle dans de nombreuses conceptions |
| Ruban / film thermique | Collage à épaisseur préformée contrôlée | Collage autoadhésif ou laminé à chaud | Surfaces larges et relativement planes | Mise en place propre et régulière, sans mélange de liquides | Conformabilité aux surfaces, soulèvement des bords et comblement limité des jeux |
| Enrobage thermoconducteur | Encapsuler, protéger et dissiper la chaleur | Enrobe l’interface au lieu de se contenter de la coller | Grand volume autour des composants | Protection, isolation et diffusion de la chaleur | Exothermie, vides, masse, contraintes et faible réparabilité |
| À changement de phase TIM | Écoulement et mouillage après avoir atteint la température de transition | Aucune ; nécessite un serrage | Interface thermique fine et réparable | Manipulation propre avant activation | Nécessite une activation par la température/la pression et un maintien |
Découvrez une gamme plus étendue Matériaux d'interface thermique famille lorsque la conception ne nécessite pas de liaison durcie.
Application Platforms
Thermally Conductive Adhesives for High-Demand Electronics
Use the application as a starting point, then define the exact heat path, joint load, electrical architecture, assembly process and field environment.
Power Modules and Inverters
Bond ceramic substrates, heat spreaders, sensors or compact heat sinks around IGBTs, MOSFETs, diodes and converters. Priorities include thin bond line, dielectric safety, CTE stress and cycling.
Découvrez l’électronique de puissance
LED Boards, Drivers and Heat Sinks
Attach LED modules, MCPCBs and thermal spreaders while protecting luminous output and lifetime. Control surface flatness, cure temperature, dielectric behavior and long-term contact.
Découvrez l’éclairage LED
EV Batteries, BMS and Charging
Support BMS components, sensors, busbar-adjacent electronics, charging modules and bonded cooling structures. Validate high-voltage insulation, vibration, humidity and automotive cycling.
Explore EV Battery Systems
Semiconductors, Sensors and Spreaders
Bond small devices, lids, heat spreaders and substrates where fine placement, low voids, controlled cure and low contamination are important.
Explore Semiconductor Assembly
Automotive ECUs and ADAS
Bond heat-producing components and housings through shock, vibration, humidity and broad temperature cycling. Surface variation and long qualification timelines must be built into selection.
Découvrez l’électronique automobile
Équipements télécoms et 5G
Attach RF, power and control components in compact outdoor assemblies. Consider heat, humidity, long service, corrosion, sealing and repair access.
Découvrez les télécommunications et 5G
Centres de données et serveurs d'IA
Use permanent bonding selectively for regulators, power conversion, controllers and auxiliary heat sinks. Service strategy and high-throughput assembly can favor alternative TIMs at CPU/GPU interfaces.
Explore AI Server Cooling
Commandes industrielles et alimentations électriques
Bond components, spreaders and housings exposed to long duty cycles, contamination, vibration and field temperature changes. Focus on robust surfaces and repair policy.
Explore Industrial ElectronicsPrévention des défaillances
Prevent Thermally Conductive Adhesive Bond Failures
A material can meet its data sheet and still fail when surface, volume, mix, assembly, cure or aging is outside the validated process window.
Poor Wetting and Adhesive Failure
Oil, flux, oxide, release agent or low surface energy prevents intimate contact. Define cleaning and treatment with measurable acceptance criteria.
Wrong Ratio or Incomplete Mixing
Pressure imbalance, exhausted cartridges, a short mixer or material beyond pot life can leave soft, brittle or electrically unstable regions.
Entrapped Voids in the Heat Path
Air introduced during filling, mixing or mating increases thermal resistance and can concentrate electric field or mechanical stress.
Thick Bond Line or Joint Starvation
Uncontrolled gap raises resistance; excessive pressure removes too much adhesive. Use stops, spacers, shot control and flatness limits.
Surface Cure Without Through Cure
A tack-free edge or handling strength does not prove the deepest region is cured. Validate the actual volume, temperature and shadow condition.
Cracking and Delamination
Rigid material, large area, CTE mismatch or cure shrinkage can damage the joint, PCB, ceramic or solder connections during cycling.
Squeeze-Out Into Keep-Out Zones
Excess material can contaminate contacts or reduce isolation. Define dispense volume, escape direction, inspection and removal limits.
Filler Settling or Viscosity Drift
Time, temperature and repeated warming can change dispense force, composition and bead shape. Validate beginning, middle and end of package life.
Unplanned Rework Damage
Separating a cured joint can lift pads, crack ceramic or deform a heat sink. Define removal tools, temperature, residue and replacement method early.
A high data-sheet value cannot compensate for a poor interface. See why high W/mK does not always deliver better cooling.
Assembly Evidence
Validate Thermally Conductive Adhesives Before Production
Qualification should reproduce real surfaces, bond-line distribution, cure, orientation, electrical architecture and field stress. Start with screening coupons, then move to complete assemblies before release.
Explorer la sélection et les essais des matériauxThermal Result
Measure device temperature or assembly impedance at minimum, nominal and maximum bond-line conditions before and after aging.
Adhesion and Failure Mode
Test real substrates and record cohesive, adhesive and substrate failure—not only peak force.
Thermal Cycling and Shock
Challenge CTE mismatch, cure stress, edge cracking and contact retention across the service range.
Humidity and Chemicals
Evaluate adhesion, insulation and physical change after moisture, cleaning agents, oils and relevant contaminants.
Electrical Reliability
Confirm dielectric strength, volume resistivity, surface cleanliness and keep-out compliance at the intended voltage.
Capacité du procédé
Surveillez la masse des doses, les dimensions du cordon, le ratio de mélange, la durée d’utilisation du mélangeur, le positionnement, le délai avant assemblage, la polymérisation et la répétabilité du contrôle.
Vibrations et charges mécaniques
Testez la masse réelle du composant, le bras de levier, l’orientation et le dispositif de fixation selon des profils de chocs et de vibrations.
Reprises et gestion des modifications
Définir le retrait, le nettoyage, le remplacement et la réponse aux changements de matériau, de substrat, d’équipement ou de durcissement.
Du prototype à la production
Adhésif thermique évolutif avec une fenêtre de processus contrôlée
Évaluez les formulations sur des éprouvettes représentatives, validez le chemin thermique final sur le matériel, puis transférez l’adhésif sélectionné vers les équipements de production avec des limites mesurées.
1. Définir le joint
Communiquez les substrats, revêtements, surface, jeu, charge, chaleur, tension, température, environnement et besoins de réparation.
2. Familles de matériaux pour écrans
Comparez la chimie, la charge, le durcissement, le module, l’adhérence, les performances thermiques et le comportement électrique.
3. Échantillons d’assemblages de construction
Utilisez une préparation de surface, un volume, un montage et une polymérisation réalistes afin de révéler les problèmes d’interface et de contraintes.
4. Exécuter un processus DOE
Testez la température, le ratio, la pression, la vitesse, le volume, le délai, la force et la polymérisation afin de déterminer des limites robustes.
5. Définir les preuves d’acceptation
Définir les critères d’inspection du cordon, du positionnement, du débordement, du durcissement, des propriétés thermiques, de l’adhérence et des caractéristiques électriques.
6. Mise en production avec contrôle des modifications
Figer le matériau, l’emballage, le stockage, l’équipement, le mélangeur, la surface, le dispositif de fixation, la polymérisation et les substitutions approuvées.
Évaluation des fournisseurs
Questions à poser à un fabricant d’adhésifs thermoconducteurs
Un échange utile avec un fournisseur relie les données du matériau au joint et à la ligne de production visés. Demandez des éléments probants, les conditions d’essai et les limites réalistes plutôt qu’un “ meilleur adhésif ” générique.”
Les données peuvent-elles être comparées équitablement ?
Demandez quelles méthodes, quelles épaisseurs d’éprouvettes, quelles conditions de polymérisation et quelles températures ont produit les valeurs thermiques, mécaniques et électriques. Précisez quelles données correspondent aux résultats typiques du développement et lesquelles relèvent de spécifications contrôlées. Si deux produits ont été testés différemment, demandez une comparaison au niveau de l’assemblage ou des résultats obtenus selon des méthodes comparables avant de les classer.
Quelles surfaces ont réellement été testées ?
Demandez des preuves d’adhérence sur le placage, l’anodisation, le vernis épargne, la métallisation céramique, la nuance de plastique ou le revêtement réellement utilisés. Demandez quelle méthode de nettoyage, d’abrasion, de traitement plasma ou d’application d’un primaire a été employée. Un fournisseur doit identifier les limites liées à la surface et proposer un processus de préparation maîtrisé, plutôt que de supposer que tous les métaux ou plastiques se comportent de la même manière.
Quelle est la fenêtre de processus pratique ?
Demandez comment le stockage, la décongélation, la température du matériau, le temps d’arrêt, le diamètre de la buse, la pression, le rapport de mélange, le volume du cordon et le délai avant assemblage influent sur la dépose. Demandez des paramètres de départ assortis de plages acceptables, puis validez-les sur l’équipement de production. Un seul réglage idéal est moins utile qu’une plage de fonctionnement stable, avec des mesures définies en cas de défaillance.
Comment la polymérisation est-elle confirmée ?
Clarifiez le temps de maintien, la résistance de manipulation et les conditions de polymérisation complète. Demandez comment la température ou l’humidité a été mesurée au niveau du joint et comment la polymérisation dans les zones épaisses ou ombragées a été vérifiée. Pour les systèmes bicomposants, examinez la durée d’utilisation du mélangeur, les alarmes de ratio, les arrêts de ligne et les éléments utilisés pour écarter le matériau insuffisamment mélangé.
Quelles données de vieillissement correspondent à l’application ?
Demandez des données sur les cycles thermiques, l’humidité, les vibrations, les produits chimiques, le dégazage ou les hautes températures uniquement lorsque cela est pertinent. Vérifiez les substrats assemblés, l’épaisseur du joint et le mode de rupture lors de ces essais. Le vieillissement d’une résine générique sans interface réelle ne permet pas de démontrer qu’un assemblage de production conservera son contact thermique et son adhésion.
Comment l’approvisionnement et les changements seront-ils contrôlés ?
Discuter du conditionnement, de la durée de conservation, de la quantité minimale de commande, de l’équivalence entre l’échantillon et la production, de la documentation de lot, des sites de fabrication approuvés et de la notification des changements. Définir la manière dont l’utilisation d’une nouvelle matière première, d’une nouvelle charge, d’un nouveau conditionnement, d’un nouveau procédé ou d’une nouvelle méthode d’essai sera communiquée, et préciser si une requalification est requise avant expédition.
Données d’entrée du projet
Informations à fournir pour obtenir une recommandation d’adhésif thermique
Un cahier des charges précis réduit le temps de présélection et évite qu’une valeur séduisante figurant sur une fiche technique soit testée dans un procédé inadapté. Les plans, les photos et les éléments attestant les défaillances actuelles sont utiles lorsqu’ils sont disponibles.
Explorer la formulation sur mesureChemin thermique
- Source de chaleur et puissance
- Température du composant cible
- Surface et zone de refroidissement
- Simulation thermique ou référence de courant
Géométrie des joints
- Écartement minimal, nominal et maximal
- Planéité et cumul des tolérances
- Zone de collage et type de joint
- Pression d’assemblage ou butée mécanique
Substrats
- Matériaux de base et revêtements
- Rugosité et propreté de la surface
- Plasma, primaire ou autre traitement
- Variation selon le fournisseur et le lot
Besoin mécanique
- Résistance requise et direction de la charge
- Module ou flexibilité cible
- Vibrations, chocs et mouvements de CTE
- Politique de retouche et de maintenance
Besoins électriques
- Objectif isolant ou conducteur
- Tension de fonctionnement et tension transitoire
- Objectif de rigidité diélectrique ou de résistivité
- Zones d’exclusion et propreté
Processus de production
- Préférence 1K/2K et équipement de polymérisation
- Conditionnement, pompe, flexible et buse
- Temps de cycle et délai d’assemblage
- Quantité d’échantillons et volume annuel
Environnement
- Températures de fonctionnement et de stockage
- Humidité, produits chimiques et exposition extérieure
- Profil de cyclage thermique et de vibration
- Normes de qualification requises
Critères de réussite
- Limites thermiques et mécaniques
- Réception électrique
- Inspection et objectif de rendement
- Exigences en matière de gestion des modifications
Ressources d'ingénierie
Guides de conception et d’essai des adhésifs thermoconducteurs
Utilisez des guides ciblés pour les questions qui nécessitent davantage de détails qu’une page de catégorie ne devrait en contenir.
Normes courantes relatives aux essais TIM
Reliez les valeurs publiées de conductivité et d’impédance, ainsi que les données sur les matériaux, aux méthodes d’essai utilisées pour les obtenir.
Évaluation des normes de test TIMMatériaux thermiques par besoin d’interface
Comparez les différentes options de la gamme : pads thermiques, graisses thermiques, produits de remplissage liquides, matériaux à changement de phase et adhésifs.
Parcourir les applications électroniquesDe l’exigence à la production
Coordonnez la formulation, les échantillons, la validation et le support à la fabrication pour un lancement maîtrisé du matériau.
Définir → Tester → Passer à l’échelleFoire aux questions
Adhésif thermoconducteur FAQ
La sélection finale doit être validée avec les substrats réels, l’épaisseur du joint de collage, le processus de durcissement, la conception électrique et les conditions de fiabilité.
Qu’est-ce qu’un adhésif thermoconducteur ?
Il s’agit d’un matériau de collage chargé de particules thermoconductrices. Après polymérisation, il assure l’assemblage mécanique de deux surfaces et le transfert thermique à travers l’interface collée. Les matrices courantes comprennent l’époxy, le silicone, l’acrylique et le polyuréthane.
Un adhésif thermoconducteur est-il électriquement conducteur ?
Pas nécessairement. De nombreux adhésifs thermoconducteurs contiennent des charges céramiques et sont électriquement isolants. Les produits à charge métallique peuvent conduire à la fois la chaleur et l’électricité. Vérifiez la résistivité volumique, la rigidité diélectrique et la fonction électrique prévue.
Quelle est la différence entre l’adhésif thermique et la pâte thermique ?
La pâte thermique comble les imperfections microscopiques des surfaces, mais n’assure aucune tenue structurelle fiable et nécessite donc généralement un dispositif de serrage. L’adhésif thermoconducteur durcit ou se lie au support afin d’assurer à la fois la fixation mécanique et le transfert thermique.
L’adhésif thermique époxy ou silicone est-il le plus performant ?
L’époxy offre souvent une résistance structurelle supérieure et un maintien rigide. Le silicone apporte généralement davantage de souplesse et réduit les contraintes lors des cycles thermiques. Le choix le plus adapté dépend du substrat, de l’espacement, de la charge, des conditions de polymérisation, de la température ainsi que des exigences électriques et de reprise.
Dois-je choisir un adhésif thermique monocomposant ou bicomposant ?
Faites votre choix en fonction des conditions de stockage, de l’équipement, du temps de cycle, de la géométrie de l’assemblage et du mode de polymérisation. Un matériau monocomposant (1K) évite le contrôle en ligne du rapport de mélange, mais peut nécessiter un stockage au froid ou un apport de chaleur. Un matériau bicomposant (2K) peut polymériser en profondeur à température ambiante, mais exige un dosage et un mélange précis ainsi qu’un contrôle de la durée de vie en pot.
Une conductivité thermique plus élevée est-elle toujours meilleure ?
Non. Les performances finales dépendent également de l’épaisseur du joint de colle, de la résistance de contact, du mouillage, des vides, de la réticulation et du vieillissement. Comparez les matériaux dans l’assemblage prévu plutôt que de les classer uniquement selon leur conductivité thermique intrinsèque en W/mK.
Quelle doit être l’épaisseur du joint de colle thermoconductrice ?
Utilisez la ligne de collage continue la plus fine permettant de tenir compte en toute sécurité de la planéité des surfaces, de la taille des charges, des tolérances et des exigences mécaniques. Une épaisseur excessive augmente la résistance ; une épaisseur insuffisante peut entraîner un manque d’adhésif dans le joint ou une perte de couverture. Validez les conditions minimales et maximales d’assemblage.
Un adhésif thermique peut-il coller l’aluminium, le cuivre ou la céramique ?
De nombreuses formulations permettent d’assembler ces matériaux, mais l’état de surface, la présence d’oxydes, le revêtement, le nettoyage et le traitement influencent fortement l’adhésion. Testez les surfaces de production après le vieillissement environnemental prévu.
Un adhésif thermoconducteur peut-il remplacer des vis ?
C’est possible dans des assemblages correctement conçus, mais l’adhésif doit supporter les charges réelles liées à la masse, aux vibrations, aux chocs, à la température et à la durée de vie. La retenue des éléments critiques pour la sécurité peut néanmoins nécessiter une redondance mécanique.
Comment réduire les bulles d’air lors de la dépose ?
Contrôlez le remplissage de la cartouche, le dégazage, l’équilibre du mélange, la purge, la position de la buse, les intersections de cordons, le sens de fermeture, la vitesse d’assemblage et les voies d’évacuation. Inspectez l’interface cachée sur des échantillons représentatifs.
Un adhésif thermique durci peut-il être retouché ?
La reprise dépend de la chimie, de la résistance, de l’accessibilité et de la durabilité du substrat. Une séparation par la chaleur, au solvant ou par des moyens mécaniques peut être nécessaire et risque d’endommager les composants. Définissez la méthode d’intervention avant de choisir un adhésif permanent.
Que faut-il tester avant la production en série ?
Validez, sur l’assemblage réel, les performances thermiques, l’adhérence et le mode de défaillance, le comportement électrique, la polymérisation, la préparation de surface, la répétabilité de la dépose, le cyclage, l’humidité, les vibrations, les produits chimiques, la reprise et la maîtrise des modifications.
Commencez par le joint
Envoyer le profil des substrats, de la ligne de collage, du durcissement et de la fiabilité
Haktak peut vous aider à comparer la chimie des adhésifs thermoconducteurs, leur comportement électrique ainsi que les options de dosage, de polymérisation et de validation pour les prototypes électroniques et les programmes de production.