
Matériaux d'assemblage électronique
Adhésifs électroniques pour l'assemblage, la protection et la gestion thermique
Sélectionnez un adhésif pour l'ensemble du montage électronique, et non pas une seule propriété principale. Haktak aide les ingénieurs à comparer la chimie, la réticulation, la rhéologie, le comportement électrique, les contraintes, la fiabilité et l'adéquation à la production pour les PCB, les semi-conducteurs, l'automobile, l'électronique de puissance et grand public. Le résultat est une fenêtre de matériau et de procédé conçue autour du dispositif fini.

 Les adhésifs électroniques permettent de positionner, de renforcer, d'étanchéifier, d'isoler, de conduire la chaleur ou l'électricité et de contrôler les contraintes.
Définition et champ d'application
Que sont les adhésifs électroniques ?
Les adhésifs électroniques sont des matériaux de liaison formulés, utilisés pour assembler, positionner, renforcer ou protéger des pièces dans un assemblage électronique. Leur rôle peut être mécanique, thermique, électrique, environnemental — ou plusieurs de ces rôles à la fois.
Une sélection utile commence par définir la fonction principale. Une époxy rigide qui maintient un connecteur peut convenir à un capteur soumis à des cycles thermiques. Une silicone souple qui dissipe les contraintes peut être trop flexible pour un alignement précis. Un adhésif conducteur peut créer un chemin électrique, tandis qu'un adhésif chargé visuellement similaire peut être conçu pour rester électriquement isolant.
Crée la liaison qui transmet la charge mécanique ou fixe un composant en position.
Ferme un joint contre l'humidité, la poussière, les produits chimiques ou l'air tout en permettant souvent le mouvement.
Remplit une cavité ou entoure des composants pour offrir une protection globale, une isolation ou un transfert thermique.
Forme un film protecteur mince sur un circuit imprimé peuplé plutôt qu'un joint de liaison structurel.
Choisissez par affinité chimique
Types d'adhésifs électroniques
La chimie établit un point de départ utile, mais le choix final dépend toujours de la formulation, des conditions de réticulation, de la géométrie de la ligne de collage et du profil de fiabilité complet.
 01
Adhésifs électroniques époxy
Les époxy monocomposants et bicomposants prennent en charge le collage structurel à haute résistance, le calage de composants, la fixation de puces, le remplissage sous-jacent et les systèmes conducteurs chargés.
- Haute résistance et résistance chimique
- Large plage de formulations thermiques et électriques
- Le module, le retrait et la contrainte de réticulation nécessitent d'être examinés
 02
Adhésifs et mastics en silicone
Les silicones associent flexibilité, résistance aux températures et résistance à l'humidité pour l'électronique qui bouge, subit des cycles ou nécessite de faibles contraintes mécaniques.
- Bonne décompression thermique
- Utile pour le scellement, le calage et les assemblages optiques
- La chimie de réticulation, les résidus et la sensibilité aux silicones comptent
 03
Adhésifs acryliques et durcissables aux UV
Les systèmes acryliques peuvent offrir une prise rapide, une large adhérence et un photodurcissage à haut débit. Ils conviennent aux assemblages précis lorsque l'accès à la lumière et la profondeur de durcissement sont contrôlés.
- Traitement rapide et potentiel d'automatisation
- Nuances transparentes pour applications optiques
- Les zones d'ombre peuvent nécessiter un durcissement secondaire
 04
Adhésifs polyuréthane et PUR
Les systèmes de polyuréthane associent adhérence, robustesse et flexibilité. Le PUR thermofusible réactif peut assurer une résistance de manipulation initiale suivie d'une réticulation par l'humidité.
- Tolérance utile aux chocs et aux vibrations
- Collage de boîtiers, d'écrans et de substrats mixtes
- La sensibilité à l'humidité et les conditions de durcissement doivent être contrôlées
 05
Adhésifs cyanoacrylates
Les cyanoacrylates fixent rapidement les petites pièces avec de minces lignes de collage et peu de mélange. Les qualités durcies et à faible blanchiment étendent leur utilisation dans certaines applications électroniques.
- Dispositif à température ambiante très rapide
- Efficace pour les petits joints serrés
- L'écart, l'humidité, l'efflorescence et la chaleur à long terme limitent l'utilisation
 06
Polymères MS et mastics hybrides
Les polymères modifiés silylés offrent un réticulation à l'humidité, une étanchéité flexible et une adhérence sans la même chimie que les silicones ou les polyuréthanes conventionnels.
- Boîtier flexible et étanchéité des joints
- Adhésion utile sur de multiples substrats
- Vérifier la propreté des composants électroniques et s'assurer de pouvoir y accéder
 07
Adhésifs thermiquement et électriquement fonctionnels
Les charges métalliques, céramiques ou en carbone peuvent améliorer le transfert thermique ou la conduction électrique. Le type et la concentration de la charge modifient également la rhéologie, le module d'élasticité, la densité et l'aptitude au traitement.
- Options thermiquement conductrices et électriquement isolantes
- Nuances d'interconnexion électriquement conductrices
- La résistance de liaison et de contact reste critique
Aperçu de la sélection
Comparer les chimies des adhésifs électroniques
Aucune famille n'est d'emblée la meilleure. Utilisez le tableau pour affiner votre sélection, puis évaluez la formulation exacte dans une articulation représentative de la production.
| Chimie | Points forts typiques | Flexibilité typique | Voies de guérison | Utilisations courantes | Points à surveiller |
|---|---|---|---|---|---|
| Époxy | Haute résistance structurelle, résistance chimique, large gamme de propriétés de charge | Faible à moyen ; nuances durcies disponibles | 1K à chaud, 2K à température ambiante ou vieillissement accéléré à chaud | Maintien en position (staking), report de puce (die attach), sous-remplissage (underfill), collage structurel et thermique | Rapport de mélange, exotherme, retrait, module et contrainte liée au CET |
| Silicone | Plage de températures, souplesse, résistance à l'humidité, détente des contraintes | Haut | Humidité, condensation, ajout ou durcissement à chaud | Étanchéité, support de composants fragiles, capteurs et modules optiques | Inhibition du durcissement, siloxanes volatils, adhérence et sensibilité à la contamination |
| Acrylique / UV | Séchage rapide, large spectre d'adhérence, choix variés et automatisation | Du plus bas au plus élevé par niveau | UV, lumière visible, chaleur, activateur ou double polymérisation | Assemblage d'écrans, d'appareils photo, de capteurs, de circuits imprimés et de petits composants | Accès à la lumière, inhibition par l'oxygène, profondeur et zones d'ombre |
| Polyuréthane / PUR | Ténacité, résistance aux chocs et adhérence sur substrats mixtes | Moyen à élevé | 2K, à base d'eau ou thermofusible réactif | Boîtiers, écrans, câbles et raccords flexibles | Gestion de l'humidité, chimie des isocyanates et vitesse de réticulation |
| Cyanoacrylate | Maintien très rapide et application simple en couche mince | Faible à moyen | Humidité de surface ; primaire facultatif ou polymérisation à la lumière | Petites pièces, maintien temporaire et assemblages sélectionnés de plastique/métal | Bloom, gap filling, humidity, peel and high-temperature durability |
| Polymère MS | Flexible sealing, moisture cure and substrate versatility | Haut | Atmospheric moisture | Enclosures, seams and flexible environmental seals | Deep-section cure, cleanliness, strength and thermal limits |
Choose by assembly task
Electronic Adhesive Functions and Applications
The same chemistry can behave differently as a thin die-attach layer, a tall staking bead or a filled enclosure joint. Define the geometry and function before comparing datasheets.
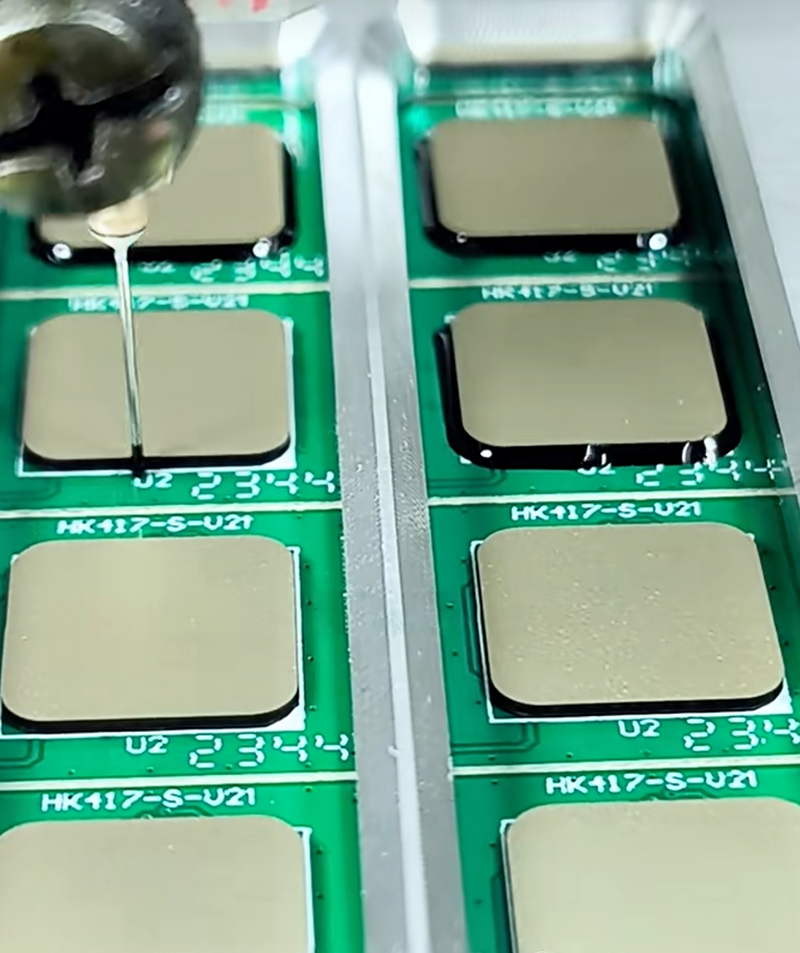 Component assembly
PCB Bonding, Staking and Strain Relief
Fix heavy parts, reinforce connectors and relieve cable strain while preserving clearances, inspectability and service access.
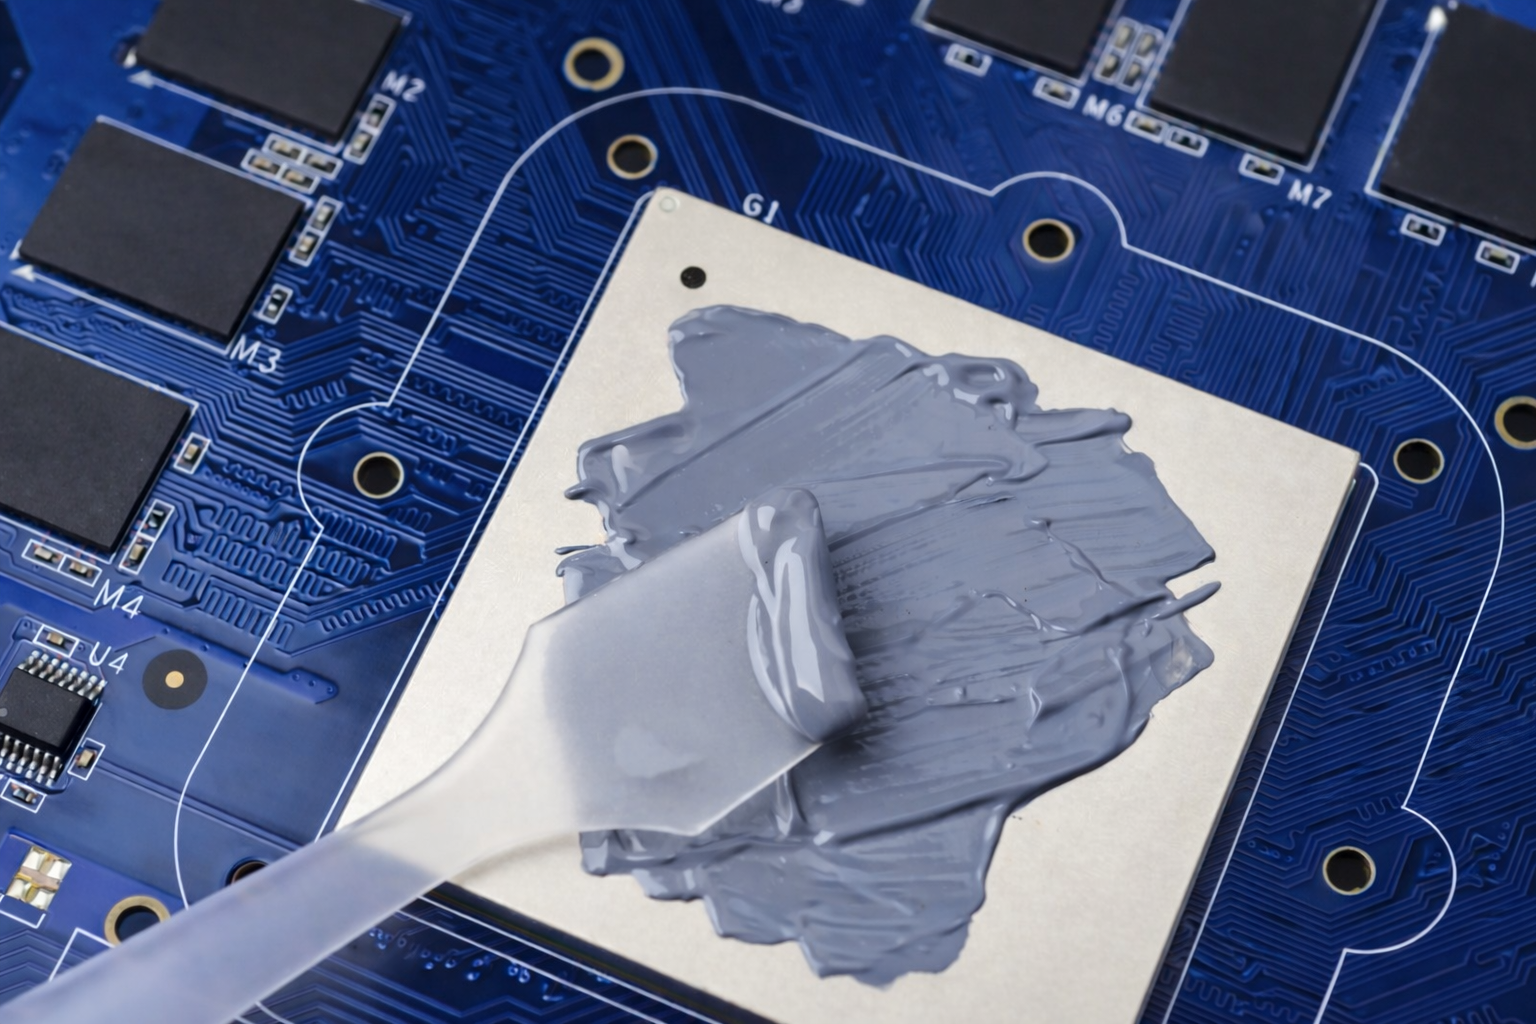 High-volume placement
SMT and SMD Adhesives
Hold components during double-sided processing or wave soldering. Dot shape, green strength, snap cure, color and fluorescence support line control.
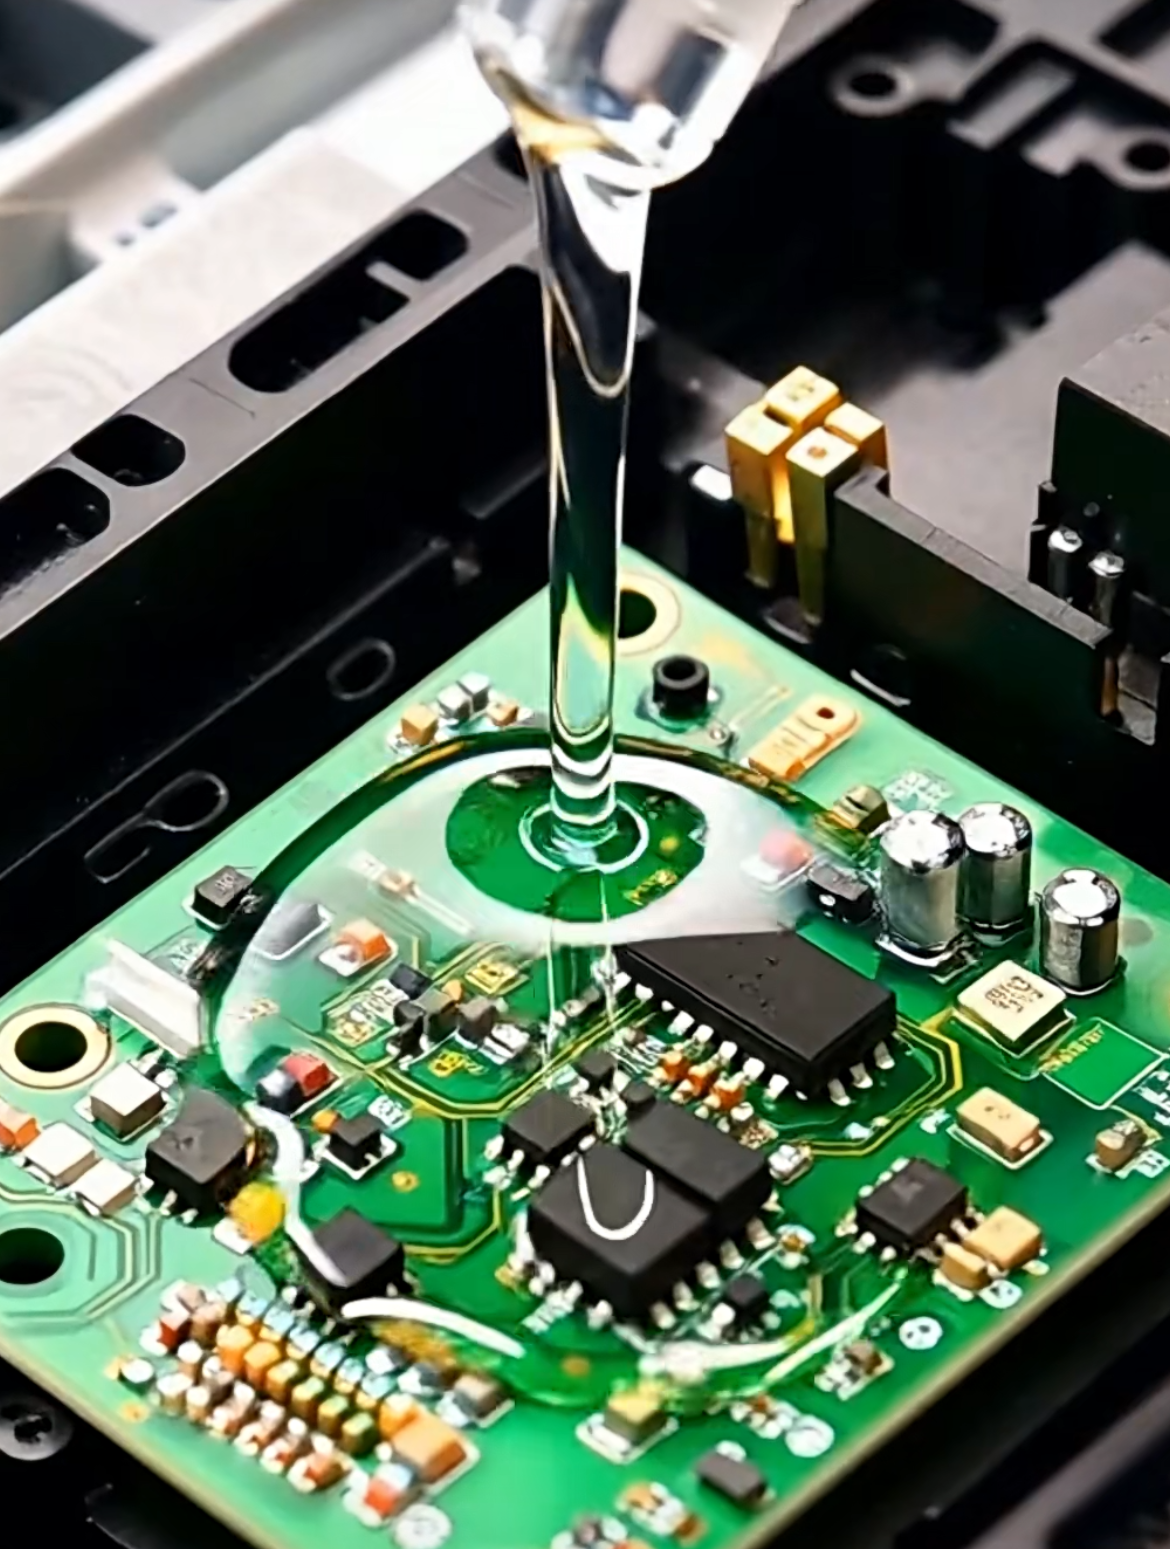 Semiconductor package
Die Attach, Underfill and Edge Bond
Control bond-line uniformity, voids, CTE mismatch, fillet shape, ionic cleanliness and cure stress around fragile packages.
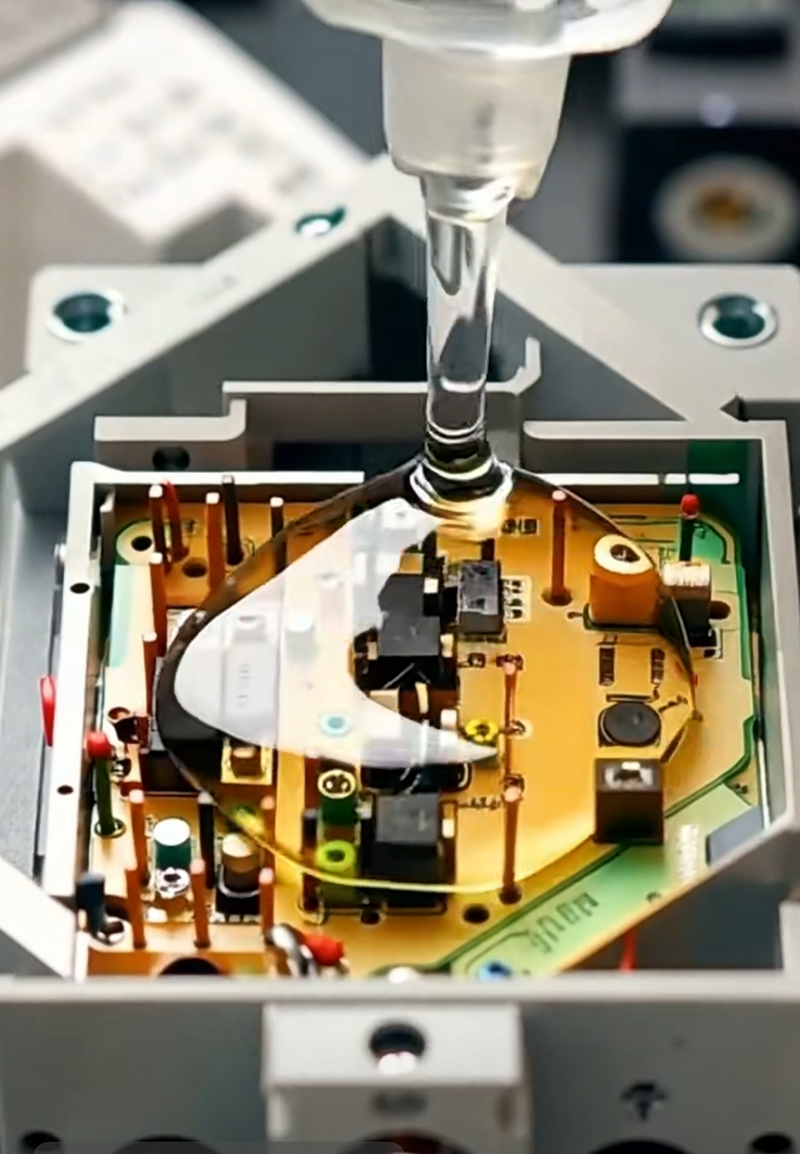 Protection
Glob Top, Dam-and-Fill and Encapsulation
Protect wire bonds, bare die and sensitive areas. Flow, filler settling, cure shrinkage and coverage are as important as the cured hardness.
 Precision modules
Display, Camera and Sensor Bonding
Manage optical clarity, haze, yellowing, alignment, low outgassing, moisture sealing and stress around glass and delicate components.
 Chemin thermique
Heat Sink and Power-Device Bonding
Join heat sources to spreaders or housings while controlling bond-line thickness, electrical isolation, flatness and thermal cycling stress.
Fenêtre de production
Méthodes de polymérisation des adhésifs pour l’électronique
Même avec une chimie compatible, le plan de fabrication peut échouer si l’accès nécessaire à la polymérisation, la température, la durée de vie en pot ou la cadence de la ligne ne sont pas adaptés. Sélectionnez le mode de polymérisation en tenant compte à la fois de l’assemblage et du procédé.
Monocomposant thermodurcissable
Les systèmes prémélangés simplifient le contrôle des proportions et peuvent assurer une polymérisation rapide et reproductible. Vérifiez les conditions de stockage, de décongélation et de mise en température, ainsi que l’homogénéité du four et la limite thermique des pièces voisines.
Utilisation idéale : lignes automatisées avec exposition thermique contrôlée.Durcissement à température ambiante ou accéléré par la chaleur
Les systèmes bicomposants durcissent dans toute leur épaisseur et conviennent aux assemblages à l’abri de la lumière. La précision du dosage, la qualité du mélange, le temps de séjour dans le mélangeur statique, la durée de vie en pot et l’exothermie doivent être maîtrisés.
Idéal pour : les sections épaisses et les assemblages sans accès à la lumière.Durcissement aux UV et à la lumière visible
Le durcissement par la lumière peut assurer la fixation en quelques secondes et permettre une inspection avant le durcissement complet. La longueur d’onde, l’intensité, la distance, l’exposition, les pigments, la profondeur et l’inhibition par l’oxygène influencent le résultat.
Best fit: high-throughput joints with verified light access.Understand UV-curable materials →Moisture Cure
Silicone, MS polymer and PUR systems can cure from atmospheric moisture. Skin time is not full cure: section thickness, humidity and joint exposure determine through-cure.
Best fit: flexible sealing and accessible bond lines.Double polymérisation pour les zones d’ombre
Une prise rapide sous lumière peut être associée à une polymérisation secondaire par chaleur, humidité ou voie chimique. Vérifiez que le matériau masqué atteint le degré de conversion prévu et ses propriétés finales.
Idéal pour les assemblages 3D complexes nécessitant une manipulation immédiate.Consulter la fiche technique complète
Spécifications essentielles des adhésifs pour l’électronique
Une seule valeur de résistance, de viscosité ou de conductivité ne permet pas de classer les adhésifs pour l’électronique. La méthode d’essai, le conditionnement des éprouvettes, le durcissement, l’épaisseur et la température déterminent la signification d’une valeur.
 Ne comparez les données que lorsque les méthodes et les conditions d’essai sont pertinentes pour le joint réel.
Viscosité et thixotropie
La viscosité décrit la résistance à l’écoulement dans des conditions données ; la thixotropie aide un cordon ou un point de colle à conserver sa forme après la dépose. La température, le taux de cisaillement et la sédimentation des charges peuvent modifier à la fois le comportement au procédé et les valeurs mesurées.
Durée pratique, temps ouvert et temps de fixation
Ces termes répondent à des questions différentes : combien de temps le matériau mélangé reste utilisable, combien de temps un cordon appliqué peut assurer le collage et à partir de quel moment l’assemblage peut être manipulé. Définissez l’essai avec la masse et la température réelles.
Résistance et mode de rupture
Les données de cisaillement en recouvrement, de pelage et de traction utilisent des géométries différentes. Indiquez si la rupture est adhésive, cohésive ou se produit au sein du substrat, puis répétez l’essai sur la surface de production après vieillissement environnemental.
Module et allongement
Un module élevé peut stabiliser l’alignement, mais transférer une déformation de CTE aux joints de soudure, au verre ou au silicium. Un module plus faible et un allongement plus élevé peuvent réduire les contraintes, mais autoriser des mouvements sous charge.
Tg, CTE et retrait de polymérisation
La transition vitreuse modifie le comportement du matériau, la différence CTE génère des contraintes cycliques, et le retrait de polymérisation peut modifier les propriétés optiques ou déformer des pièces délicates. Tenez compte de la plage de températures complète, et pas uniquement de la température maximale.
Propriétés électriques
Vérifiez la rigidité diélectrique, la résistivité volumique, la résistance d’isolement, le comportement en dissipation et la distance d’isolement en bordure. Pour les systèmes conducteurs, évaluez la résistance de volume et la résistance de contact après vieillissement.
Propriétés thermiques
La conductivité thermique décrit le corps du matériau. Les performances de l’assemblage dépendent également de l’épaisseur de la ligne de collage, des vides, du mouillage, de la surface de contact et des interfaces. Une ligne mince et maîtrisée peut offrir de meilleures performances qu’une couche plus épaisse à conductivité thermique plus élevée.
Propreté et dégazage
Une contamination ionique peut favoriser la corrosion ; la perte de composés volatils peut affecter les capteurs, les systèmes optiques, les relais et les systèmes sous vide. Confirmez la méthode d’essai, la préparation des échantillons, l’état de polymérisation et les limites propres à l’application.
Flux de travail d’ingénierie
Comment choisir le bon adhésif pour l’électronique
Suivez cette séquence pour réduire une liste étendue de matériaux à des candidats pouvant être dosés, polymérisés et qualifiés sur l’assemblage réel.
Définir la fonction
Distinguez le collage structurel, le maintien, l’étanchéité, la réduction des contraintes, l’isolation, la conduction électrique et le transfert thermique. Hiérarchisez les exigences principales et secondaires.
Caractériser les substrats
Répertoriez le matériau de base, le placage, le revêtement, le masque de soudure, l’agent de démoulage, l’énergie de surface, ainsi que les opérations de nettoyage ou de traitement autorisées.
Mesurer la géométrie
Documentez la zone de contact, le jeu, la planéité, l’épaisseur du joint de collage, le dégagement par rapport aux bords, les zones interdites et la méthode utilisée pour contrôler le volume.
Définir les charges et l’environnement
Définir les charges statiques, de pelage, d’impact et de vibration, ainsi que les conditions de stockage et de fonctionnement, les cycles, l’humidité, l’exposition aux fluides et aux UV.
Définir les objectifs électriques, thermiques et optiques
Préciser l’isolation ou la conduction, le flux thermique, la température maximale, la transparence, les exigences en matière d’indice de réfraction et le jaunissement acceptable.
Adapter à la ligne de production
Confirmer le rapport de mélange, la méthode de dosage, la chaleur ou la lumière disponibles, le temps de cycle, la résistance à la manipulation, ainsi que le plan d’inspection et de reprise.
Valider l’assemblage
Constituez des assemblages représentatifs, mesurez une valeur de référence, faites-les vieillir sous l’effet de contraintes combinées et confirmez la capabilité du procédé avant la mise en production.
Préparation de l’interface
Compatibilité avec les substrats et préparation des surfaces
L’adhésion est une propriété d’interface. Un même adhésif peut présenter une forte adhésion sur de l’aluminium nu et une faible adhésion sur une surface lubrifiée, oxydée, plaquée ou à faible énergie de surface.
Métaux et surfaces plaquées
Identifiez l’alliage, l’oxyde, le revêtement, le traitement de conversion et les résidus d’usinage. Le nettoyage, l’abrasion ou l’application d’un primaire peuvent améliorer la régularité, mais le procédé approuvé ne doit pas endommager les revêtements minces ni les composants électroniques.
FR-4, masque de soudure et circuits flexibles
Testez exactement le masque de soudure, l’état de polymérisation et la construction flexible. Les contraintes de pelage, la contamination de la carte, la propreté ionique et la flexion autour du congé polymérisé peuvent fortement déterminer la fiabilité.
Silicium, céramique et verre
Contrôlez la contamination particulaire, l’humidité et la manipulation. Les pièces transparentes ou fragiles peuvent nécessiter un faible retrait, de faibles contraintes, une transparence optique et une géométrie des bords soigneusement conçue.
Plastiques techniques
Confirmez le grade de résine, le renfort, l’agent de démoulage, la peinture et l’énergie de surface. Le traitement au plasma, par effet corona ou à la flamme, ou l’application d’un primaire, peut favoriser l’adhésion sur les plastiques à faible énergie de surface, mais la stabilité du traitement doit être validée.
Manufacturing integration
Dispensing, Jetting, Printing and Process Control
The application method creates the bond line. Stable material properties are not enough if the package, filler, mixer, nozzle and motion profile cannot produce repeatable deposits.
Dispense and Jet
Match particle size, viscosity, thixotropy and filler settling to valve type, needle diameter, pressure and required dot or bead geometry.
Mix and Degas
For two-part systems, control ratio, mixer selection, purge, residence time, temperature and entrained air. Audit first and last material from the work window.
Print and Stencil
Screen or stencil application needs stable rheology, release, deposit thickness and open time. Check slump before cure and coverage after assembly compression.
Inspect and Trace
Use color, fluorescence, weight, vision or dimensional checks where appropriate. Record lot, thaw history, dispense settings and cure exposure for root-cause analysis.
 Packaging, flow, deposit geometry and cure must be designed as one process.
Environnements d'application
Electronic Adhesives by Industry
Industry labels do not select a material by themselves. They help identify typical loads, service environments, manufacturing rates and qualification expectations.
 01 / SEMICONDUCTOR
Semiconductor and PCB Assembly
Underfill, die attach, component staking, glob top and FPC reinforcement demand precise flow, cure, cleanliness and dimensional control.
View semiconductor assembly materials → 02 / CONSUMER
Consumer Electronics and Wearables
Thin designs, mixed materials, drop impact, sweat, waterproofing, appearance and rework combine with high-throughput production.
Explore consumer electronics materials → 03 / AUTOMOTIVE
Électronique automobile
Thermal cycling, vibration, humidity, fluids and extended service drive substrate preparation, modulus, sealing and qualification decisions.
See automotive electronics materials →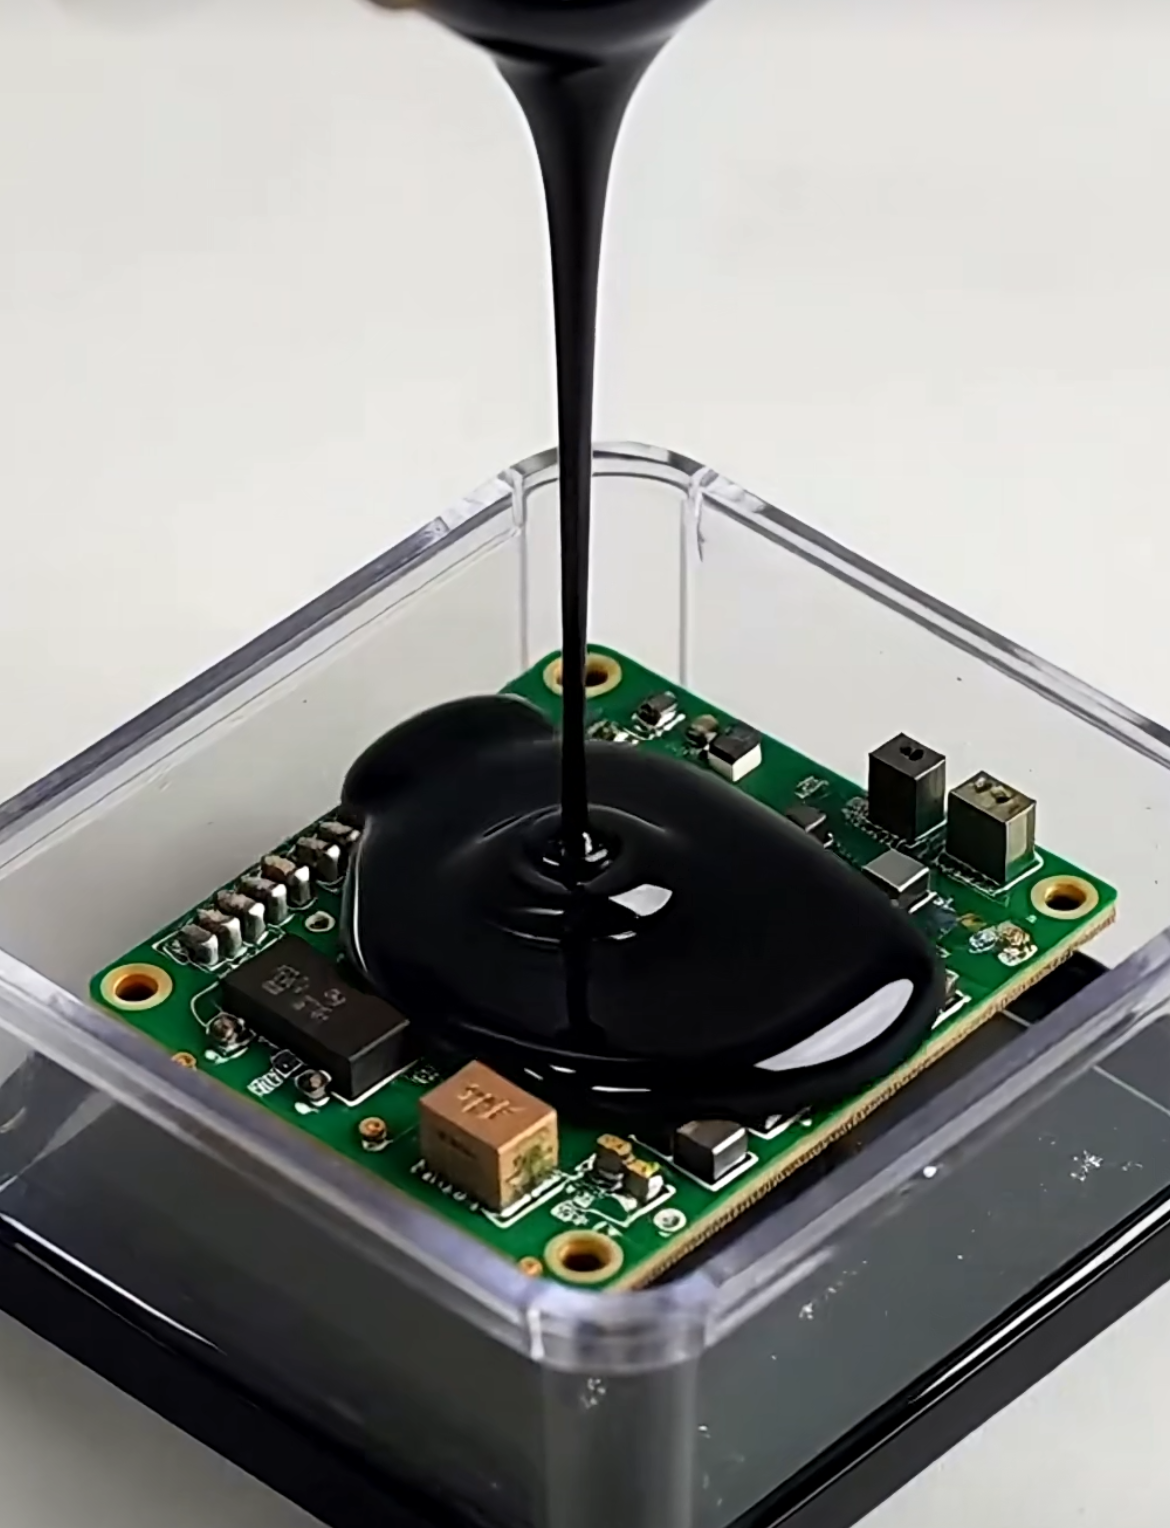 04 / POWER
Électronique de puissance
Large temperature gradients, high voltage, heavy components and broad interfaces require electrical clearance, bond-line and stress control.
Review power electronics solutions → 05 / EV & STORAGE
EV Battery and Energy Storage
Battery and control assemblies combine large bond areas, safety requirements, thermal paths, vibration and scalable dispensing.
View EV and energy-storage materials → 06 / CONNECTIVITY
Équipements télécoms et 5G
Outdoor enclosures, radios and antennas may combine weather sealing, RF-sensitive cleanliness, thermal cycling and field service.
Explore telecom and 5G materials → 07 / LIGHTING
LED and Industrial Electronics
Optical stability, heat, outdoor exposure, chemical contact and long service life must be balanced with repair and production needs.
See LED lighting materials → 08 / COMPUTE
Data Centers and AI Hardware
High power density, serviceability, vibration and accelerated technology cycles place unusual demands on thermal and structural joints.
Review data-center and AI materials →Plan de qualification
How to Test and Qualify Electronic Adhesives
Qualification must use production-representative parts, bond-line geometry, cure equipment and process settings. Trend the joint through aging instead of checking only a final pass/fail result.

Incoming and Process Checks
Verify package, lot, storage, appearance, density or mix ratio, viscosity where relevant, dispense mass and bond-line dimensions.
Baseline Cure and Adhesion
Confirm surface condition, cure exposure, handling strength, failure mode and the target mechanical, electrical or thermal property.
Cyclage thermique
Cycle across realistic extremes and dwell times. Measure trend data to expose CTE-driven cracking, delamination or resistance change.
High-Temperature Humidity
Check moisture uptake, insulation, corrosion, swelling, hydrolysis, adhesion and dimensional stability under the intended bias condition.
Vibrations et chocs mécaniques
Use the real mounting system and mass. Inspect component movement, fillet cracking, connector strain and loss of interface contact.
Chemical and Fluid Exposure
Test relevant coolants, oils, cleaners, flux residue, salt mist or body fluids with realistic temperature and mechanical constraint.
Electrical and Thermal Safety
Confirm dielectric withstand, insulation resistance, leakage, contact resistance or thermal impedance before and after aging.
Pilot Run and Process Capability
Run production-intent equipment, operators, takt time and inspection. Evaluate placement, cure, weight, voids and rework variation.
Root-cause thinking
Electronic Adhesive Failure Modes and Troubleshooting
A symptom rarely identifies one cause. Preserve failed parts, process records and uncured material so interface, cure, design and handling causes can be separated.
Interfacial Release
Possible drivers include contamination, low surface energy, condensed moisture, insufficient cure, oxidation or high peel stress. Compare the fracture surface and test production-cleaned substrates.
Bulk Material Fracture
Review modulus, toughness, cure conversion, bond-line thickness, sharp corners, impact and CTE mismatch. A stronger but more rigid grade may make the problem worse.
Bubbles and Incomplete Fill
Check mixing, degassing, dispense path, substrate temperature, trapped geometry, vacuum profile, material flow and cure ramp. Identify whether voids formed before or during cure.
Soft, Tacky or Weak Material
Auditer le rapport de mélange, le mélangeur périmé, la température de polymérisation au niveau du joint, le spectre et l’intensité de la lampe, les zones d’ombre, l’exposition à l’humidité et l’inhibition chimique.
Exsudation, blanchiment ou corrosion
Examiner la formulation, l’état de polymérisation, la compatibilité avec le nettoyage, les résidus ioniques, la condensation de composés volatils et la migration des matériaux. Les composants optiques sensibles et les contacts électriques peuvent nécessiter des limites plus strictes.
Dépôt ponctuel ou ligne de collage irréguliers
Surveiller la température du matériau, la pression, le cadencement de la vanne, l’état de l’aiguille, la décantation de la charge, le temps de séjour dans le mélangeur, le jeu entre les pièces et la compression. Inspecter le volume au point d’utilisation.
Design inputs
Eight Design Decisions That Control an Electronic Adhesive Joint
Material selection and joint design are inseparable. These decisions determine whether the adhesive sees mostly shear, peel, compression, thermal strain or environmental attack in service.
Contrôle de l’épaisseur et du volume
Un joint très mince peut réduire la résistance thermique et polymériser rapidement, mais ne pas fournir suffisamment de matière sur une interface rugueuse ou irrégulière. Un joint épais peut compenser les jeux de tolérance, mais augmente le volume de matière, le retrait, l’exothermie et les variations dimensionnelles. Lorsque l’épaisseur est critique, utilisez des cales d’espacement, des butées, des microbilles de verre, un volume dosé contrôlé ou une géométrie d’outillage adaptée. Consignez séparément le volume déposé et l’épaisseur finale après compression comme variables du procédé.
Cisaillement, pelage et clivage
Les adhésifs exploitent généralement bien la surface disponible en cisaillement, mais sont plus sensibles au pelage et au clivage concentrés sur un bord. Si possible, modifiez la longueur de recouvrement, ajoutez un congé, rapprochez la charge du plan de collage ou ajoutez un support mécanique. La résistance au cisaillement par recouvrement indiquée dans la fiche technique ne permet pas de prédire le comportement d’un petit collage d’angle ou d’un câble qui exerce de manière répétée un effort de décollement à une extrémité.
Jeu, planéité et variation des pièces
Les jeux d’assemblage minimal, nominal et maximal peuvent nécessiter des propriétés rhéologiques et un comportement à la compression différents. Le gauchissement peut créer une zone centrale mince et des bords épais ; les surfaces plaquées ou les boîtiers moulés ajoutent des variations locales. Cartographiez l’interface réelle et testez les pièces présentant les cas les plus défavorables. Ne supposez pas que le jeu indiqué sur le plan correspond à l’épaisseur du joint collé après application de la pression de serrage et le retrait.
CTE Non-concordance et conformité
Le silicium, la céramique, le cuivre, l’aluminium, le verre, FR-4 et le plastique se dilatent à des taux différents. L’adhésif transfère une partie de cette différence dans l’assemblage lors de chaque variation de température. La longueur du joint, le module, l’épaisseur et la température de polymérisation déterminent la déformation. Un matériau compliant peut préserver les composants fragiles même lorsque sa résistance à température ambiante est inférieure.
Congés, zones interdites et dégagements
A fillet can reduce edge stress, but excess flow may cover test pads, optical surfaces, connectors or high-voltage creepage paths. Define acceptable fillet width, height and symmetry. Use dams, masks or programmed dispense boundaries when movement during cure is possible, and inspect the edge after environmental cycling for cracks, bleed or migration.
Fixture and Clamp Strategy
Pressure controls wetting and bond-line thickness but can squeeze out too much material, move a component or bend a PCB. Define how load is applied, tolerated and released. Springs, hard stops, vacuum fixtures and temporary clamps behave differently as the adhesive gels and shrinks. Qualify with production hardware and realistic torque variation.
Service and Removal Access
Permanent bonding may be appropriate for sealed modules but costly for field-replaceable boards. Determine whether heat, solvent, cutting or mechanical separation is permitted and what residue is acceptable. Protect adjacent solder joints, coatings and plastics during removal. Reworkability should be treated as a design requirement, not discovered after qualification.
Electrical and Thermal Boundaries
An adhesive near high voltage must preserve insulation after cutting, cure, humidity and contamination. A thermal adhesive must maintain contact without creating an unintended electrical path. Review dielectric strength, volume resistivity, edge distance, filler type, bond-line control and aging together. Never infer electrical insulation only from the appearance of a filled material.
Avoid one-number selection
Compromis mécaniques, thermiques et électriques dans les adhésifs pour l’électronique
Les objectifs de performance interagissent entre eux. L’objectif d’ingénierie n’est pas de maximiser chaque propriété, mais de trouver une plage de fonctionnement stable pour l’assemblage dans son ensemble.
Balance mécanique
L’augmentation de la densité de réticulation ou de la teneur en charge rigide peut accroître le module et la stabilité dimensionnelle, mais aussi réduire l’allongement et augmenter les contraintes au niveau du verre, de la céramique, du silicium ou des joints de brasure. La ténacification peut améliorer la résistance aux chocs tout en modifiant la viscosité, la Tg et le comportement de polymérisation.
- Utilisez les données de résistance correspondant au substrat et au mode de rupture réels.
- Comparez les propriétés sur toute la plage de températures de fonctionnement.
- Prenez en compte les charges de pelage, de vibration et de cycles thermiques — et pas uniquement le cisaillement statique.
- Vérifiez si la polymérisation à température élevée génère des contraintes résiduelles lors du refroidissement.
Équilibre thermique
Une teneur plus élevée en charges conductrices peut améliorer la conductivité thermique intrinsèque, tout en augmentant la viscosité, l’abrasivité, la densité et la rigidité. Les grosses particules peuvent limiter l’obtention de joints de colle minces ou l’utilisation d’aiguilles fines ; la sédimentation des charges peut entraîner des variations entre les lots ou lors de la dépose. La résistance thermique finale dépend également des interfaces et de la géométrie.
- Définissez la source de chaleur, la surface de contact, la puissance et les conditions limites de refroidissement.
- Mesurer l’épaisseur du joint de collage et les vides dans l’assemblage.
- Évolution des performances thermiques après cyclage et vieillissement en puissance.
- Avis Influence de l’épaisseur du joint de collage sur les performances thermiques lorsque l’interface contrôle le flux thermique.
Équilibre électrique et optique
Les charges conductrices peuvent contribuer à l’interconnexion électrique, mais soulèvent des préoccupations liées à l’espacement et à la migration. Les systèmes isolants doivent conserver leurs propriétés diélectriques après exposition à l’humidité et aux contaminants. Les adhésifs optiques imposent également des exigences en matière de transmission, de voile, de comportement réfractif, de bulles et de jaunissement.
- Distinguez les objectifs de conductivité électrique, de conductivité thermique et d’isolation.
- Évaluer la résistance de contact et la compatibilité galvanique des grades conducteurs.
- Testez les propriétés optiques à une épaisseur réaliste après un vieillissement sous UV, à la chaleur et à l’humidité.
- Confirmer le faible dégazage lorsque des composés volatils condensables pourraient atteindre des lentilles ou des capteurs.
Exemples de conception
Scénarios de sélection d’adhésifs pour l’électronique
Ces exemples montrent pourquoi des exigences principales similaires peuvent conduire à des familles d’adhésifs, des formats et des plans de validation différents. Il s’agit de cadres de présélection, et non de recommandations automatiques de produits.
Connecteur de grande taille sur un PCB
Interface corps de connecteur en métal plaqué ou en plastique sur le vernis épargne, avec transfert à la carte des contraintes exercées par le câble ou l’accouplement.
Direction probable : un adhésif thixotrope époxy, acrylique ou flexible peut être utilisé pour fixer le boîtier et réduire les contraintes exercées sur les joints de brasure. Le cordon doit rester à l’écart des contacts, des points d’inspection et des lignes de fuite.
Questions critiques : La sollicitation s’exerce-t-elle en cisaillement ou en pelage ? Le connecteur devra-t-il être démonté pour maintenance ? La carte peut-elle supporter une polymérisation à chaud ? Quel est le niveau de propreté du vernis épargne et reste-t-il des résidus de flux de brasage ?
Accent sur la validation : efforts d’insertion et de retrait des connecteurs, vibrations, flexion de la carte, cycles thermiques, humidité, contrôle des congés et distances d’isolement électrique.
Module de caméra ou capteur d’image
Interface éléments en verre, en plastique, en métal et PCB nécessitant un alignement optique précis et de faibles volumes de collage.
Direction probable : acrylique à faible retrait photopolymérisable aux UV/à double polymérisation, époxy ou silicone sélectionné, selon la rigidité, l’accès à la lumière et les contraintes. Des variantes noires, opaques ou à faible dégazage peuvent être requises autour du trajet optique.
Questions critiques : What alignment shift is permitted during cure? Are shadowed zones present? Can volatiles condense on the lens? Does the joint need moisture sealing?
Accent sur la validation : position before/after cure, optical contamination, haze or yellowing, thermal shock, humidity, drop and long-term focus stability.
Power Module to Heat Spreader
Interface a broad metal or ceramic baseplate to an aluminum or copper heat spreader, potentially with flatness and high-voltage constraints.
Direction probable : un adhésif époxy ou silicone thermoconducteur et électriquement isolant lorsqu’un collage permanent est requis. La formulation doit mouiller les surfaces et permettre d’obtenir une faible épaisseur de joint de collage, maîtrisée et sans contraintes inacceptables.
Questions critiques : Quel est l’écartement réel et quelle méthode de serrage est utilisée ? Une isolation électrique est-elle nécessaire ? Comment l’assemblage sera-t-il réparé ? Quels sont les gradients de température lors des cycles de puissance ?
Accent sur la validation : résistance thermique, taux de vides, cartographie de l’épaisseur du joint, tenue diélectrique, cyclage de puissance, chocs mécaniques et contrôle du délaminage.
Étanchéité de boîtier de dispositif portable
Interface boîtiers minces en plastique, en métal peint ou en verre, dotés de rebords étroits et de bords esthétiques, avec une pression de serrage limitée.
Direction probable : silicone souple, mastic polyuréthane/PUR/, acrylique ou hybride, choisi en fonction de la vitesse de ligne, de l’adhérence et des besoins de reprise. Un film adhésif préformé peut offrir une géométrie plus nette lorsque les tolérances le permettent.
Questions critiques : Le joint doit-il assurer un maintien structurel ? Quelles exigences s’appliquent en matière de produits chimiques de nettoyage, de transpiration et de contact avec la peau ? Le boîtier est-il ouvert pour être réparé ?
Accent sur la validation : test d’étanchéité, chute, torsion, exposition à la transpiration et aux produits chimiques, humidité, vieillissement, résidus cosmétiques et comportement lors de l’ouverture et du remontage.
FPC Renforcement au niveau d’un connecteur
Interface circuit flexible en polyimide, raidisseur, connecteur ou PCB rigide soumis à des flexions et manipulations répétées.
Direction probable : a flexible epoxy, acrylic, urethane or light-curable reinforcement adhesive that bonds the exact flex construction without wicking into contacts. The modulus transition at the fillet edge must be controlled.
Questions critiques : Où commence le rayon de courbure ? L’adhésif peut-il entrer en contact avec du cuivre exposé ? Une prise rapide est-elle nécessaire ? Quelle épaisseur de colle durcie est acceptable ?
Accent sur la validation : bend cycling, peel, connector insertion, humidity, heat, edge cracking, wicking and electrical inspection.
Outdoor Sensor or Control Module
Interface PCB, sensor, cable entry and mixed-material enclosure exposed to condensation, temperature swing, vibration and contaminants.
Direction probable : flexible silicone or hybrid sealant for joints and strain relief, with epoxy or urethane where structural fixing is needed. Potting may be considered for bulk environmental protection.
Questions critiques : Le capteur doit-il être mis à l’air libre ? Quels fluides et quelles variations de pression sont présents ? Les sous-produits de polymérisation peuvent-ils affecter les éléments sensibles ? Comment l’humidité piégée pourra-t-elle s’évacuer ?
Accent sur la validation : fuites, condensation, exposition au sel ou aux produits chimiques, cycles thermiques, vibrations, dérive des capteurs, résistance d’isolement et accès pour la maintenance sur site.
Logistique des matériaux
Contrôles du stockage, de la manipulation et de la production des adhésifs pour l’électronique
Même une formulation qualifiée peut produire des assemblages fragiles ou irréguliers si le stockage, le conditionnement, le mélange ou les relevés de polymérisation ne sont pas maîtrisés, du contrôle à réception jusqu’à l’assemblage final.
Réception et traçabilité
Vérifiez la désignation du produit, le lot, la date de fabrication ou d’expiration, l’état de l’emballage et les certificats requis. Assurez la traçabilité de chaque lot de production en l’associant au lot de matière, à l’équipement, à l’opérateur, au programme de dépose et au relevé de polymérisation. Conservez des échantillons témoins représentatifs lorsque le niveau de risque de l’application le justifie.
Stockage au froid et décongélation
Les matériaux monocomposants congelés ou réfrigérés nécessitent un transport, un stockage et une décongélation contrôlés. Décongelez l’emballage scellé afin d’éviter la condensation, respectez la durée et l’orientation approuvées et ne recongelez pas le produit à plusieurs reprises, sauf autorisation spécifique. Suivez la durée cumulée d’exposition hors stockage.
Dosage et mélange des systèmes bicomposants
Les erreurs de dosage peuvent laisser un excès de résine ou de durcisseur, même si la surface semble durcie. Vérifiez le calibrage des doseurs, l’équilibrage des cartouches, la quantité de purge, le type de mélangeur et la contre-pression. Contrôlez l’uniformité de la couleur, le cas échéant, et testez le matériau au début et à la fin d’une opération de dosage.
Sédimentation et homogénéité de la charge
Les charges à fonctionnalité thermique ou électrique peuvent sédimenter pendant le stockage ou se séparer sous l’effet de la chaleur et de la pression. Suivez la procédure approuvée de conditionnement ou de mélange sans incorporer d’air. Vérifiez si l’orientation verticale de la cartouche, les tuyaux longs ou les périodes d’inactivité de la machine modifient la composition du produit délivré.
Vérification du traitement
La consigne du four ne correspond pas à la température de la ligne de collage, et la puissance de la lampe ne correspond pas à la dose reçue par l’adhésif. Utilisez un profilage de température, une radiométrie ou des contrôles de procédé appropriés. Définissez l’origine des temps, la rampe, le palier et la post-cuisson. Confirmez la conversion finale au moyen d’une propriété pertinente pour l’application, plutôt qu’en vous fiant uniquement au toucher de la surface.
Gestion des modifications
Les changements de fournisseur de substrat, de vernis épargne, de nettoyant, de primaire, de vanne de dosage, de mélangeur, de lampe, de chargement du four, de format d’emballage ou de formulation adhésive peuvent affecter le joint. Définissez quels changements nécessitent une revue par l’ingénierie, une confirmation limitée ou une requalification complète avant leur mise en œuvre.
Limite de la documentation
Exigences en matière de conformité, de propreté et de sécurité
Indiquez l’exigence réelle, la méthode d’essai, la construction et la région. Les demandes génériques telles que “ ignifuge ”, “ sans halogène ” ou “ à faible dégazage ” sont trop vagues pour permettre une sélection fiable.
Substances faisant l’objet de restrictions
Identifier les restrictions applicables en matière de RoHS, REACH, d’halogènes, PFAS, de métaux lourds, ainsi que les restrictions propres au client ou à la région. Confirmer si la déclaration s’applique au mélange fourni, au matériau durci ou à l’article complet, et préciser comment seront gérées les futures modifications des listes de substances.
Inflammabilité
Précisez la norme requise, l’épaisseur, la couleur et la constitution. Un classement obtenu sur une éprouvette durcie ne s’applique pas automatiquement à une autre épaisseur de ligne de collage ou à un assemblage composite différent. Vérifiez si, dans la configuration d’essai, l’adhésif est utilisé comme adhésif structural, comme revêtement mince ou comme matériau de remplissage en masse.
Propreté ionique
Les composants électroniques exposés à l’humidité et à la tension peuvent nécessiter des limites strictes de contamination ionique. Tenez compte des matières premières, des sous-produits de polymérisation, des résidus de nettoyage, de la manipulation et des interactions avec le flux de soudure. Évaluez la résistance d’isolement ou la corrosion dans une géométrie représentative, plutôt que de vous fier à une valeur de propreté sans rapport.
Faible dégazage
Les ensembles sous vide, optiques, de relais et de capteurs peuvent être soumis à des limites concernant la perte de masse totale ou les composés volatils condensables. Les résultats dépendent de l’état de polymérisation, de l’épaisseur de l’échantillon, du conditionnement et de la méthode. Déterminez où les espèces condensées pourraient se déposer et quelle modification fonctionnelle — embuage, dérive du signal ou contamination des contacts — est inacceptable.
Sécurité des travailleurs et des procédés
Examinez les fiches de données de sécurité, la ventilation, la protection de la peau et des yeux, l’exposition à la chaleur ou aux UV, ainsi que les procédures de mélange et de gestion des déversements. L’automatisation peut réduire les contacts, mais elle introduit des risques liés à la pression, à la purge et à la maintenance. Sélectionnez un procédé pouvant être exploité de manière constante dans le cadre des contrôles en place dans l’installation.
Fin de vie et service
Documenter les procédures approuvées de dépose, de nettoyage, de recyclage ou d’élimination. Un adhésif durci de manière permanente peut empêcher la séparation des composants ; un joint souple peut contaminer les surfaces adjacentes pendant la réparation. Inclure l’inspection des résidus et la compatibilité des matériaux de remplacement dans le plan de maintenance.
Données probantes derrière le chiffre
Comment lire une fiche technique d’adhésif pour l’électronique
Une fiche technique permet une première évaluation ; elle ne constitue pas une garantie pour chaque assemblage. Avant de classer les matériaux, comparez la méthode, l’éprouvette, la polymérisation et le conditionnement à l’origine de chaque valeur.
Méthode et géométrie
Un nom de propriété peut masquer des différences importantes. La résistance au cisaillement en recouvrement varie selon le recouvrement, l’épaisseur du substrat, la vitesse de traction et l’épaisseur de l’adhésif. La conductivité thermique varie selon la méthode et la préparation de l’échantillon. La rigidité diélectrique dépend fortement de l’épaisseur et de la géométrie des électrodes. Demandez la méthode lorsqu’elle n’est pas indiquée et évitez de comparer des valeurs obtenues au moyen de procédures incompatibles comme si elles avaient été mesurées sur la même échelle.
Substrat et surface
Les résultats obtenus sur de l’aluminium décapé, du verre ou une éprouvette de laboratoire peuvent ne pas être représentatifs d’un masque de soudure, d’un cuivre plaqué, d’un plastique moulé ou d’un boîtier peint. Notez précisément l’alliage, la qualité, la rugosité de surface, le nettoyage et le primaire. Si la fiche technique indique plusieurs substrats, examinez le mode de rupture ainsi que la résistance ; une rupture du substrat peut masquer la limite d’adhérence de l’adhésif.
Programme de polymérisation et conversion
Les propriétés mesurées après une post-polymérisation prolongée en laboratoire peuvent dépasser celles obtenues au cours d’un cycle de production court. Consignez la température de mélange, la rampe, le palier, la température de la pièce, la dose lumineuse et le temps de conditionnement. Pour les systèmes à température ambiante, déterminez à partir de quel moment la manipulation, les essais et la mise en service complète sont autorisés. Si votre procédé ne permet pas de reproduire la polymérisation publiée, qualifiez plutôt l’état effectivement atteignable.
Valeur typique par rapport à la spécification
Une valeur typique décrit des données représentatives et ne constitue pas nécessairement une limite d’acceptation contrôlée. Une spécification définit une plage ou un minimum convenu, avec une méthode de mesure. Demandez quelles propriétés à réception sont contrôlées par lot, quelles données figurent sur le certificat et comment la variation est gérée. La marge de conception doit tenir compte des variations liées au matériau, au procédé, au substrat et à la mesure, et pas uniquement de la moyenne publiée.
Valeurs nominales en continu, de crête et d’excursion
“La ” température maximale » peut correspondre à une exposition ponctuelle de courte durée, à une condition d’essai ou à une limite d’utilisation estimée. Il convient de préciser la durée, l’atmosphère, la charge mécanique et la propriété qui doit être conservée. Un matériau peut résister à un pic de température élevé sans conserver son adhérence, ses propriétés isolantes, sa couleur ou sa flexibilité pendant des milliers d’heures. Utilisez des données fonctionnelles après vieillissement couvrant le cycle de service prévu.
États secs, humides et chimiques
Les données initiales sont souvent mesurées après réticulation dans un environnement de laboratoire contrôlé. Les équipements électroniques peuvent fonctionner après absorption d’humidité, exposition à des produits chimiques, stérilisation, contamination saline ou nettoyages répétés. Comparez les valeurs avant et après exposition et vérifiez si la variation est réversible après séchage. Appliquez également une polarisation électrique lorsque l’humidité et la tension sont susceptibles d’interagir.
Conditions de mesure de la viscosité
Une valeur de viscosité unique ne suffit pas pour caractériser les matériaux thixotropes ou chargés. Consignez l’instrument, le mobile ou la géométrie de mesure, le taux de cisaillement, la température et le préconditionnement. La viscosité apparente relevée lors d’un essai lent indiqué sur la fiche technique peut différer du comportement du matériau lors de son passage dans une vanne à jet soumise à un cisaillement élevé. Évaluez le démarrage, le fonctionnement en régime établi, la reprise après une période d’inactivité, la formation de fils et la séparation des charges sur l’équipement de production.
Maintien des propriétés et mode de défaillance
Le pourcentage de rétention peut être trompeur lorsque la valeur initiale ou le mode de défaillance change. Examinez les valeurs absolues, la distribution et l’emplacement de la rupture à chaque intervalle. Les expositions thermiques, à l’humidité et mécaniques peuvent interagir de manière plus sévère que lors d’essais séparés. Définissez ce qui constitue une défaillance fonctionnelle dans le dispositif et corrélez le criblage sur éprouvettes avec des assemblages représentatifs.
Ingénierie commerciale
Approvisionnement en adhésifs électroniques, montée en production et coût total
Le prix au kilogramme ne représente qu’une partie du coût. Le rendement, le temps de cycle, les pertes au stockage, la maintenance du système de dosage, l’inspection, les retouches et la fiabilité sur le terrain ont souvent un impact plus important.
Conditionnement et utilisation du matériau
Les petites seringues ou cartouches peuvent simplifier les prototypes et réduire l’exposition, tandis que les seaux ou les systèmes d’alimentation de plus grande capacité peuvent réduire le coût de conditionnement pour les volumes importants. Le meilleur format doit être adapté à la rotation, au stockage, au mélange et au nettoyage des équipements. Lors du calcul du rendement, incluez le matériau restant dans les mélangeurs et les flexibles, les doses de purge ainsi que les emballages ouverts arrivés à expiration.
- Adaptez le format de conditionnement à une consommation réaliste avant la date de péremption.
- Définissez une logistique surgelée, réfrigérée ou à température ambiante.
- Vérifiez le ratio de la cartouche, la géométrie de la sortie et le matériel de dosage disponible.
- Prévoyez des procédures sûres de purge, de changement de produit et d’élimination.
Temps de cycle et capacité du procédé
Un durcissement nominal plus rapide ne réduit pas la cadence takt totale si l’assemblage doit attendre la résistance nécessaire à la manipulation, l’inspection ou le refroidissement. Un procédé stable, même légèrement plus lent, peut être plus performant qu’une fenêtre étroite à grande vitesse générant fréquemment des défauts. Modélisez conjointement le temps de dépose, l’occupation des montages, la capacité des équipements de durcissement, WIP, la maintenance et le rendement au premier passage.
- Mesurez la température réelle de la pièce ou la dose lumineuse à la cadence de production.
- Incluez les changements de mélangeur, le nettoyage des buses et les arrêts de ligne.
- Définissez statistiquement la variation acceptable du dépôt et du durcissement.
- Vérifier le comportement de la première pièce et au redémarrage après des périodes d’inactivité.
Qualification et gestion des modifications
Les premiers échantillons d’ingénierie doivent s’orienter vers la formulation et le conditionnement prévus pour la production. Consigner les différences afin de ne pas attribuer la réussite du prototype à un procédé qui ne peut pas être transposé à l’échelle de la production. Mettre en place une communication pour les modifications concernant les matières premières, la formulation, le site, le conditionnement ou les spécifications, et définir les éléments probants requis avant acceptation.
- Définir d’un commun accord les jalons du prototype, du pilote et de la production.
- Conserver les pièces de référence approuvées et les paramètres du procédé.
- Anticipez les besoins en matière de seconde source ou de continuité d’approvisionnement sans supposer que les matériaux sont directement interchangeables.
- Intégrez au coût total les conséquences liées à la garantie, au service après-vente et aux reprises.
Du matériau candidat à la production
Formulation sur mesure d’adhésifs pour l’électronique et formats de conditionnement
Un matériau sur mesure est utile lorsque les produits standard ne répondent pas à une combinaison critique d’exigences de procédé, de fiabilité, de réglementation ou de conditionnement. L’objectif est d’obtenir une formulation équilibrée, et non de maximiser chaque propriété.
Haktak peut partir des conditions aux limites de l’application, sélectionner les chimies adaptées, ajuster les propriétés visées, préparer des échantillons et accompagner les essais de procédé. Les conséquences des modifications de formulation doivent être évaluées : augmenter la teneur en charges peut améliorer la conductivité, mais aussi accroître la viscosité, la densité, l’abrasion, le module et la pression de dépose.
Rhéologie et mise en place
Ajuster l’écoulement, l’affaissement, la thixotropie, le remplissage des interstices et la sédimentation des charges selon la forme requise : cordon, point, film ou cavité.
Fenêtre de polymérisation
Adapter la durée d’utilisation, le temps de fixation, l’exposition à la chaleur ou à la lumière, la polymérisation en profondeur et le taux de conversion final à la cadence de production.
Objectifs fonctionnels
Définissez les propriétés thermiques, électriques, optiques, mécaniques ou environnementales sans négliger les interfaces ni l’aptitude à la mise en œuvre.
Conditionnement et volumes
Planifiez le conditionnement en seringue, cartouche, cartouche bicomposant, seau, film ou rouleau, ainsi que le stockage, la décongélation, la traçabilité et la demande annuelle.

RFQ préparation
Informations nécessaires à Haktak pour recommander un adhésif pour l’électronique
Un cahier des charges complet de l’application accélère la présélection et permet d’obtenir des prototypes plus pertinents. Des valeurs estimatives sont acceptables lors des premières étapes, à condition d’être clairement identifiées comme telles.
- Plan de l’interface et empilement des substrats
- Écartement minimal, nominal et maximal
- Surface de collage et géométrie du cordon ou du point
- Charge mécanique et mouvement
- Températures de stockage et de fonctionnement
- Objectif thermique, électrique ou optique
- Équipement de polymérisation et durée maximale du cycle
- Méthode de dépose et taille du conditionnement
- Humidité, fluides, vibrations et durée de vie
- Exigences de conformité, de propreté et de reprise
- Quantité de prototypes et plan de validation
- Demande annuelle et site de production
Assistance à l’application
Pourquoi choisir Haktak pour vos adhésifs électroniques ?
L’approvisionnement en matériaux n’est qu’un des éléments d’un assemblage fiable. Haktak associe sélection, formulation, échantillonnage, mise en œuvre et planification de la qualification.
Présélection guidée par l’application
Commencez par analyser l’interface, les contraintes, l’environnement et les impératifs de fabrication, plutôt que de choisir uniquement en fonction de la chimie.
Équilibre des propriétés sur mesure
Définissez la rhéologie, la réticulation, le module, la conductivité, l’isolation, la transparence ou la conformité requis comme les éléments d’un système interconnecté.
Matériaux de prototypage
Utilisez des échantillons représentatifs pour tester la mise en œuvre, la réticulation, la manipulation et les performances avant de vous engager dans une production à grande échelle.
Assistance à la fabrication
Tenez compte du conditionnement, du mélange, de la dépose, de la transformation, du contrôle et du stockage lors de la sélection du matériau.
Validation fondée sur des preuves
Élaborez un plan spécifique à l’application couvrant l’état de référence, le vieillissement, l’analyse des défaillances et la capabilité de la ligne pilote.
Questions techniques courantes
Adhésifs pour l’électronique FAQ
Réponses succinctes pour la présélection. Le choix final nécessite toutefois des essais sur les pièces et avec le procédé prévus.
Que sont les adhésifs électroniques ?
Les adhésifs électroniques sont des matériaux formulés pour coller, fixer, renforcer ou protéger les composants des assemblages électroniques. Selon leur formulation, ils peuvent également assurer l’étanchéité contre l’humidité, réduire les contraintes, assurer une isolation électrique, conduire l’électricité, transférer la chaleur ou fournir des fonctions optiques.
Quel adhésif convient le mieux aux composants PCB ?
Il n’existe pas d’adhésif PCB universellement adapté. Les petits points de fixation peuvent privilégier une polymérisation rapide et une bonne thixotropie ; les composants lourds peuvent nécessiter une bonne ténacité et une résistance aux cycles thermiques ; les pièces sensibles peuvent exiger un faible module et un faible dégazage. Le choix doit tenir compte du masque de soudure, de la géométrie, des charges, du mode de polymérisation et de l’environnement de service exacts.
Quelle est la différence entre un adhésif électronique et une résine d’encapsulation ?
Un adhésif est principalement conçu pour créer une liaison entre des surfaces. Une résine d’enrobage remplit une cavité ou entoure des composants afin d’assurer leur protection, leur isolation ou le transfert thermique. Certaines formulations peuvent remplir ces deux fonctions, mais la fluidité, l’exothermie, le retrait à la polymérisation et l’épaisseur de coulée sont évalués différemment. Consultez le guide des résines d’enrobage thermoconductrices pour la catégorie connexe.
Quand choisir un époxy plutôt qu’un silicone ?
L’époxy est souvent choisi pour sa résistance structurelle élevée, sa résistance chimique, le positionnement précis ou les propriétés fonctionnelles apportées par des charges. Le silicone est souvent retenu pour sa souplesse, sa tenue aux cycles thermiques, son étanchéité à l’humidité et les faibles contraintes qu’il exerce. Les caractéristiques de certaines références peuvent se recouper : il convient donc de comparer le module, l’adhérence, la polymérisation, la propreté et les performances après vieillissement, plutôt que de se fier uniquement à la famille de produits.
Comment les adhésifs électroniques durcissables aux UV traitent-ils les zones ombragées ?
La lumière directe doit atteindre une quantité suffisante de matériau à la longueur d’onde et à la dose requises. Les assemblages complexes peuvent utiliser la lumière pour une fixation rapide, puis un durcissement secondaire thermique, à l’humidité ou chimique. Le matériau masqué doit être vérifié pour confirmer sa conversion complète ; le collant de surface ou le durcissement visible près du bord ne constitue pas une preuve suffisante.
Les adhésifs électroniques sont-ils électriquement conducteurs ou isolants ?
Les deux existent. De nombreux époxys, silicones et polyuréthanes non chargés sont électriquement isolants. Les systèmes chargés de métal peuvent être électriquement conducteurs, tandis que les systèmes chargés de céramique peuvent accroître la conductivité thermique tout en restant électriquement isolants. Confirmez la résistivité volumique, la rigidité diélectrique ou la résistance de contact après vieillissement.
Un adhésif thermoconducteur peut-il remplacer une pâte thermique ou un pad thermique ?
Il peut être utilisé dans les assemblages nécessitant une liaison permanente et un chemin thermique maîtrisé, mais il transmet également les contraintes mécaniques et est plus difficile à retoucher. Comparez la planéité des interfaces, le jeu, l’épaisseur de la ligne de liaison, la pression de serrage, le besoin d’isolation diélectrique et le plan de maintenance. Lisez comment fonctionne un adhésif thermiquement conducteur avant de remplacer les matériaux.
Quel adhésif peut résister à la refusion de la soudure ?
Utilisez une qualité dont la résistance à la température de pointe prévue, à la durée de maintien, à l’atmosphère et au nombre de cycles d’exposition après la polymérisation spécifiée a été vérifiée. Vérifiez également la perte de masse, le ramollissement, l’adhérence, le comportement électrique et l’interaction avec le flux ou les produits de nettoyage. Une valeur générique de température maximale ne suffit pas à qualifier un procédé de refusion.
Quelles sont les causes du délaminage des adhésifs électroniques ?
Les causes courantes incluent la contamination, l’humidité, une faible énergie de surface, l’oxydation, un primaire ou une méthode de nettoyage inadapté, un durcissement insuffisant, le retrait au durcissement, une contrainte de pelage excessive et une incompatibilité de CTE. L’examen des surfaces de rupture et les comparaisons contrôlées sur les surfaces de production permettent de distinguer ces causes.
Les adhésifs électroniques peuvent-ils être retravaillés ?
La reprise dépend de la chimie, du module, de l’accessibilité, de la surface collée, du comportement au ramollissement et de la fragilité des pièces adjacentes. Certains matériaux souples ou qui ne durcissent pas sont plus faciles à retirer ; les époxys haute résistance peuvent nécessiter une dépose thermique ou mécanique. Définissez le plan de maintenance sur site et de nettoyage approuvé avant la sélection.
Un adhésif électroconducteur peut-il remplacer la soudure ?
Un adhésif électroconducteur peut assurer une interconnexion à une température de procédé plus basse et permettre le collage de surfaces sensibles à la chaleur ou non soudables, mais il ne constitue pas un remplacement direct universel. Comparez la résistance de contact, la densité de courant, la géométrie de l’assemblage, la charge mécanique, l’exposition à l’humidité, la compatibilité galvanique, le durcissement et la réparabilité. La soudure et l’adhésif électroconducteur réagissent également différemment au fluage, aux vibrations et aux cycles thermiques ; la qualification doit donc utiliser la finition du composant et la conception du circuit prévues.
Dois-je choisir un adhésif électronique monocomposant ou bicomposant ?
Les matériaux monocomposants évitent les variations de dosage et de mélange, mais peuvent nécessiter un stockage congelé, une manipulation réfrigérée ou un durcissement thermique. Les systèmes bicomposants peuvent durcir dans des sections épaisses et peu exposées à température ambiante, mais dépendent d’un dosage précis, d’un mélange complet et d’une durée pratique contrôlée. Comparez la logistique de stockage, l’équipement, le volume de collage, le temps de cycle, l’exothermie, la maintenance et les interruptions de production, plutôt que la seule commodité.
Quand un adhésif électronique sans silicone est-il requis ?
Les exigences d’absence de silicone dépendent généralement de l’application. Les opérations d’optique, de fabrication de relais, de mise en contact, de revêtement ou de collage peuvent être sensibles aux siloxanes mobiles ou à la contamination par le silicone, tandis que de nombreux autres assemblages électroniques utilisent efficacement le silicone pour sa flexibilité et sa résistance à la température. Définissez la limite mesurable de propreté ou de contamination, les surfaces à risque et la méthode d’essai, au lieu de considérer “ sans silicone ” comme un indicateur automatique de fiabilité.
Quelle est la différence entre la durée de conservation et la durée pratique d’utilisation ?
La durée de conservation décrit la période pendant laquelle le matériau reste conforme aux spécifications dans un emballage non ouvert, dans les conditions indiquées. La durée pratique d’utilisation décrit la période pendant laquelle le matériau peut être utilisé après le mélange d’un matériau bicomposant ou après le conditionnement d’un emballage en vue de son utilisation. Le temps ouvert, le temps de formation de peau, le temps de fixation et le durcissement complet répondent à d’autres questions. Notez la masse du conditionnement et la température, car un volume mélangé important peut réagir plus rapidement et générer davantage de chaleur qu’un petit échantillon de laboratoire.
Comment tester les adhésifs pour l’électronique ?
Mesurez d’abord une référence représentative de la production, puis exposez l’assemblage complet à des cycles thermiques, à l’humidité, à des produits chimiques, aux vibrations, à une polarisation électrique ou à un vieillissement optique réalistes. Suivez l’évolution du résultat fonctionnel et examinez le mode de défaillance. La seule résistance d’éprouvettes ne permet pas de valider un boîtier complet.
Quelles informations sont nécessaires pour obtenir un échantillon d’adhésif électronique sur mesure ?
Indiquez les détails du substrat, le schéma du joint, le jeu, la charge, la plage de température, l’exposition environnementale, les objectifs électriques, thermiques et optiques, l’équipement de polymérisation, la méthode de dosage, le plan de qualification, la quantité d’échantillons, le type de conditionnement souhaité et le volume prévisionnel. Indiquez clairement les estimations afin de pouvoir les affiner lors des essais.
Planifiez l’assemblage collé complet
Parlez de votre application d’adhésif électronique
Partagez les informations sur l’interface, les charges, l’environnement et le processus de production. Haktak peut vous aider à affiner le choix de la chimie, à préparer des échantillons et à établir une démarche de qualification.