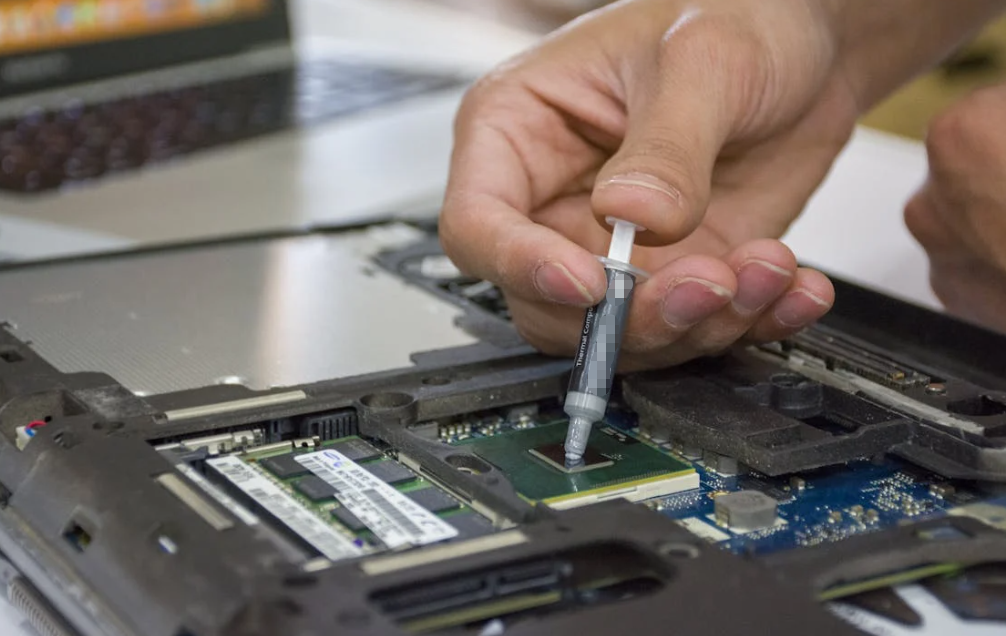
最初の10個の部分は素晴らしい。それから午後シフトが始まる。ビードがより細くなり、作業員が圧力を加えると、材料がヒートシンクからはみ出して噴出する。.
聞き覚えがありませんか?
サーマルパテの塗布は、魔法のような単一の設定だけで制御されることはめったにありません。材料温度、送り圧力、ノズルの状態、ロボットの速度、隙間の許容差、そして組み立ての動きのすべてが結果に影響を与えます。安定したプロセスは、その一連の連鎖全体を制御することから生まれます。それでは、インターフェース側から外側へと順に見ていきましょう。.

ディスペンシングマシンではなく、サーマルインターフェースから始めよう
ポンプを選定したりノズルを変更したりする前に、製品を密閉した後にパテがどのような役割を果たさなければならないかを定義してください。真の目的は見栄えの良いビードではありません。熱源と、ヒートスプレッダ、筐体、ヒートシンク、またはコールドプレートとの間を継続的に接触させることです。.
最小、公称、最大のギャップを記録します。部品の高さのばらつき、基板の反り、鋳造の平面度、表面の段差、組み立て荷重、メカニカルストップを追加します。図面上の公称1 mmのギャップは、すべてのユニットで1 mmになるとは限らず、1枚の大きな基板全体であっても同様です。.
ここでも用語の定義が重要になってきます。. サーマルパティと液体ギャップフィラーは必ずしも同一ではありません. 1液型パテと2液型硬化剤では制御原理は共通しているかもしれないが、機械の設定は異なる。.
最初のライントライアルの前に、品質クリティカルなアウトプット(CTQ)を定義してください:
- 堆積物の質量または体積
- ビードの位置、連続性、幅、高さ
- 組立後のカバレッジ
- 最終的な結合線の太さ
- 適法なスクイーズアウト
- 定義された負荷におけるコンポーネントまたは接合部温度
サンドイッチに具を詰めるようなものだと考えてください。ソースの量を測ることは役に立ちますが、パン全体が覆われているかどうかまではわかりません。ショットウェイトは有用ですが、それが答えのすべてではありません。.

どのサーマル素材を塗布しているかを把握する
プロセスの挙動は、結合剤の化学的性質、充填剤システム、粒径、粘度、チクソトロピー、保管履歴、およびパッケージの設計に由来する。.
一液型パテ、ジェル、二液型隙間埋め剤にはそれぞれ異なる制御が必要です
A ディスペンサブル熱伝導パテ 一般的に1液型材料として供給されます。配合比率の管理は不要ですが、供給の安定性、材料の状態、ビード形状、異物混入などは依然として重要です。.
ゲルはスランプ、沈降、およびポンプアウトの挙動が異なる場合があります。2液混合硬化型の隙間充填剤は、配合比率の精度、スタティックミキシング、可使時間、硬化、およびミキサーの交換という要素を追加します。これらを同一の流体として扱うと、すぐにコストがかさむことになります。.
グリースやペーストは通常、より薄い界面の役割を果たします。熱伝導性接着剤も接合部を作ります。パテは主に、より大きかったり不規則な隙間を埋めます。構造的な接着、シーリング、またはEMIシールドを提供するものと仮定しないでください。.
導電性フィラーがディスペンシングを難しくする理由
メーカーは、アルミナや窒化ホウ素などのセラミック粒子をポリマーバインダーに添加します。フィラーを増やすと熱特性が向上しますが、同時に密度が上がり、多くの場合粘度が増し、コンパウンドが摩耗性を帯びる原因になります。.
多くのパテはチソトロピック性およびせん断薄化性を示します。静置状態では、ビードはその形状を保持します。ポンプやノズルの内部で力が加わると、より流れやすくなります。ケチャップもこれと似たような挙動を示しますが、サーマルパテのほうがはるかに扱いにくい素材です。せん断力を止めると、構造の回復が始まります。.
そのため、カートリッジの温度低下、チューブの延長、あるいはノズルの縮小によって、昨日の設定が狂うことがあるのです。.

生産に適したディスペンス方法を選択する
製造の異なる段階には、異なるレベルの制御が必要です。試作ベンチと3交替制の自動車生産ラインを同じセットアップに無理やり合わせるべきではありません。.
| 調剤方法 | ぴったり | 主な強み | 管理限界 |
| 手動シリンジまたはカートリッジ | 試作、修理、少量生産 | 低コスト、柔軟、迅速な開始 | 操作力、角度、速度、疲労度、および空気の導入は変動する |
| 時間制限システム | 安定した材料と、それなりの精度が求められる用途 | シンプルで、手頃な価格で、調整が簡単 | 出力は粘度、温度、液面レベル、圧力によって変化します |
| ピストンまたはショットメーター | 離散的定期預入 | 制御された変位と明確なショットの定義 | シールの摩耗、補充の挙動、および材料の圧縮性は依然として重要です |
| 一軸偏心スクリューポンプ | 連続ビーズ、自動化、高粘度材料 | 体積吐出量、スムーズな流れ、優れたロボット統合 | ローター/ステータの摩耗、キャリブレーション、および研磨材への適合性には注意が必要です。 |
| メーター・ミックス・システム | 2液硬化型現場形成型隙間充填剤 | 両方のコンポーネントを制御し、スタティックミキサーに供給する | 配合比、ミキサーの寿命、パージ、硬化、廃棄物が余分な変数となります。 |
手動塗布は少量生産では機能しますが、生産量が増加するにつれて維持が難しくなります。タイムプレッシャー方式は、必ずしも体積ではなく、圧力と時間を繰り返します。より厳しい公差や長いビードの場合、容積移送式機器の方がより優れた制御性を提供することがよくあります。評価する際には 液体ギャップフィラーの選択肢, 伝導性だけで承認するのではなく、素材を製造プロセスに合わせてください。.
すべての液体接触ポンプ、バルブ、シール、ホース、継手、ノズルがその充填剤に対応できることを確認してください。1つの脆弱な部品がシステム全体を台無しにすることがあります。.

サーマルパテの塗布プロセスウィンドウを構築する
プロセスウィンドウとは、良品が製造されることが実証された範囲のことである。試作レポートからコピーされた単なる1つの圧力値ではない。.
マシンのレシピを操作する前に、材料の状態を確認してください
材料のロット、保存期間、保管方法、パッケージの向き、およびコンディショニング時間を管理してください。粘度の変化が生産量に影響を与える場合は、室温および材料の温度を監視してください。.
パテを安易に加熱、撹拌、希釈、または真空処理しないでください。供給業者の指示および検証済みの手順に従ってください。.
停止中にホース内に残った物質は、再始動時に異なる挙動を示す可能性があります。短時間の休止、長時間の停止、および週末について、それぞれ確認手順を定義してください。.
流路の穴あけ加工を維持する
高粘度の化合物の場合、内径を広く取ることが望ましい。チューブは実用上可能な限り短くする。適切な内径を用い、不必要な曲がり、狭窄、およびデッドスペースを避ける。その パーカー・チョメリックス ディスペンシングガイド 同様に、短い配管、より大きな内径、少ないエルボ、適切なノズルサイズ、および耐摩耗性部品が強調されています。.
ノズルが小さければ、部品間の隙間にも入り込み、細いビードを形成できます。また、抵抗やせん断力も増大します。オリフィスのサイズがフィラー粒子の大きさに近づくと、流れが不安定になったり、止まったりすることがあります。ですから、確かに、見た目が最もきれいなノズルが、必ずしも最良のノズルとは限りません。.
ノズルとワーク間のクリアランスを確認してください。クリアランスが高すぎると、ビードが伸びたり切れたりすることがあります。低すぎると、ノズルがワークに擦れたり、部品にぶつかったり、溶融材が平らになってしまったりする恐れがあります。.
フロー、スピード、高さ、カットオフをまとめて調整する
通常、自動ビーズの形状は4つの要因によって決まります:
- 材料の流量または吐出圧力
- ロボットの移動速度
- ノズルのスタンドオフ高さ
- 開始、停止、およびサックバックの挙動
これらは相互に影響し合います。ビードが細すぎる場合は、圧力を上げると改善されるかもしれません。ロボットの速度を落とすのも有効かもしれません。しかし、実際の原因がノズルの部分的な詰まりである場合、どちらの調整も問題を隠すだけになってしまいます。.
想定される材料およびギャップの範囲全体で、計画通りの試験を実施してください。流量、動作、高さ、起動・停止のタイミング、およびカットオフについて、中心点と安全限界値を特定してください。注意すべき点として、ポンプが供給を続けている間、ロボットの速度が低下する場合があります。.
承認済みのレシピをロックし、編集権限を制限する。材料ロット、機械、ポンプ、バルブ、ノズル、プログラムの改訂版、変更内容、および検査結果を記録する。.

ビーズは見た目の良さではなく、ウェットアウトを重視して設計する
小さな部品には点、狭いストリップには線、広い面積には蛇行状の塗布が適している場合があります。平行なビードは、サイクルタイムを短縮したり、空気の逃げ道を作ったりすることができます。ターゲット形状、閉じる方向、障害物、体積、隙間の中から選択してください。.
基本的な初期見積もりは以下の通りです:
預入量 = 対象エリア × 予想ギャップ
これはあくまで出発点に過ぎません。素材の質感、ポケット、公差、ビードの形状、および絞り出し量を考慮して調整し、ギャップの両極端の条件で検証を行ってください。.
接合部分がどのように閉じるかを確認してください。もし材料がシールされた縁に向かって押し出されると、壁紙の下の気泡のように、その下に空気が溜まってしまう可能性があります。ビードの形状や閉じる順序を変更して、空気が抜ける経路を確保してください。.
材料が多すぎても、それが保証になるわけではありません。材料が過剰だと、コネクタを汚染したり、シールを塞いだり、壊れやすい部品に負荷をかけたりする恐れがあります。逆に少なすぎると、乾燥した部分が残ってしまいます。完全な接触と、適切な量の押し出しを目指してください。.

組み立ての前後に、取り付け状態を確認してください
適切なプロセス管理には、複数の測定値を組み合わせることが必要です。単一のチェックだけでは、すべてを把握することはできません。.
立ち上げ時および稼働中の点検
起動時または切り替え時には、承認済みのパージ手順に従ってください。レシピ、ノズル、位置、治具、材料のロット、およびコンディショニングの状態を確認してください。その後、テストショットまたは基準サンプルをディスペンスしてください。.
重量測定によるチェックを行うには、所定のショット数を吐出し、その重量を測定して平均値を算出します。はかり、試験量、間隔、および許容範囲を、実際の吐出量に合わせて調整してください。.
また、ビードの幅と位置も測定してください。カメラにより、切れ目、大きな気泡、欠け、配置の誤りなどを検出できる場合があります。高さ測定を行うことで、部品のばらつきを補正することができます。.
リスクと証拠に基づいて点検頻度を設定してください。材料の変更、ノズルの交換、メンテナンス、アラーム発生、長期停止、またはレシピの変更があった後は、再点検を行ってください。プロセスにばらつきが生じている場合は、より大きなスプレッドシートではなく、その問題自体に注意を向ける必要があります。.
ショットウェイトだけで、質の悪いビードを合格させることができる
めっき被膜は、質量が適正であっても、高温の部品から3 mm離れている場合があります。また、大きな塊と薄い部分が混在している場合もあります。重量や体積の測定に加え、位置や形状のチェックも併せて行ってください。.
故障を待つのではなく、傾向を把握しましょう。ポンプのトルク上昇、供給圧力の増加、射出時間の延長、あるいは重量の漸進的な変動は、ノズルやバルブの摩耗を示している可能性があります。充填率の高いパテは、オペレーターが明らかな損傷に気付く前に、装置を摩耗させることがあります。.
非表示のインターフェースを確認する
開発中は、透明な治具、テストピース、分解検査、または断面観察を用いて、塗布・接着剤の広がり方を確認してください。接着層の厚み、未塗布領域(ドライ領域)、ボイド(気泡)、密着状態、およびはみ出しをチェックしてください。.
次に、熱的特性を確認します。熱電対、内蔵センサー、赤外線画像、あるいは通電試験などを用いることで、所定の電力および冷却条件下における部品の温度を比較することができます。. ASTM D5470-17(2024) 関連する界面材料の熱伝達特性を評価するための認められた手法です。材料の特性評価をサポートしますが、完成品のあらゆる筐体、荷重、公差、または塗布不良を再現するものではありません。.
開発中に、定期的で目視可能なデポジットチェックが、許容可能な組み立て済みインターフェースを予測することを証明する。.

サーマルパティ(熱伝導パテ)塗布における一般的な問題の解決方法
何かを動かすときは、3つの設定を同時に変更したい衝動に抵抗してください。材料、送り、流路、動作、組み立ての順序で確認してください。.
| 症状 | 主な原因 | 確認すべきこと | 修正方向 |
| ショット重量が変動する | 温度変化、材料レベル、残留空気、供給の不安定性、摩耗 | トレンド:重量、温度、圧力、トルク、容器レベル | 材料と送りを安定させ、再調整の前に摩耗を点検してください |
| ビードが細くなる、または破損する | 低流量、高速走行、狭小部、過大なスタンドオフ | 実際の流量、ノズル状態、速度、および高さ | 流量、速度、高さの間の承認された関係を復元する |
| 先頭のブロブ | 圧力の蓄積、バルブの早期開放、初期作動の遅れ | 開始遅延と動作シーケンス | 検証済みウィンドウ内で開始イベントを調整してください |
| 糸引き | 液だれ、不適切なサックバック、高いスタンドオフ、材料のズレ | エンドポイント、ノズル、カットオフ、温度 | 正しい遮断と最終動作;材料の状態を再確認 |
| エアポケット | カートリッジの装填不良、送り部の漏れ、パターン不良、閉じ経路の挟まり | 供給システムと分解サンプル | 発生源で空気を除去し、逃げ道を作る |
| 超過株式等売渡請求 | 材料過多、期待外れのギャップ、不十分なパターン | 実ギャップ、ショット量、および組み付け荷重 | 預かり金を再計算し、許容差の限界値をテストしてください。 |
| ビーズは良さそうですが、発熱しやすいです | 位置ずれ、不完全な接触、厚い接着層、汚れた表面 | カバレッジ、接着ライン、表面、および通電時熱解析結果 | ディスペンサーを追いかけるのではなく、インターフェースまたはアセンブリを修正してください。 |
リアクションプランには、誰がラインを止め、どの部品を保留し、何をチェックしなければならず、そして誰が生産を再開できるかを明記する必要がある。それがなければ、「必要に応じて調整する」ことは通常、場当たり的な調整になってしまう。.

プロセス優先度の変化は業界によって異なる
通信用無線機器や基地局では、大型基板、多様な部品高さ、多品種少量生産のレシピ、および静電気に敏感なハードウェアが組み合わされることがよくあります。EVバッテリーモジュールには、大容量の2液混合ディスペンス、高いスループット、ならびに塗布範囲とボイドの厳密な制御が必要とされる場合があります。インバーターや車載ECUには、振動、電気的絶縁、および長期にわたる認定サイクルが加わります。.
LEDは清潔感と配置を強調します。サーバーや産業用制御機器は、高密度なレイアウト、鋳造ハウジング、メンテナンス性、そして厳しい熱的マージンを追加します。類似した機械であっても、異なる致命的な故障に直面する可能性があります。.
基準はプロセスを支えるが、レシピを決めるわけではない
全ての工場に1つの圧力、1つのノズル、あるいは1つのビード幅を使用するよう指示できる一般的な標準はありません。それらの値は、材料、パッケージ、形状、設備、タクトタイム、および性能要件によって異なります。.
IEC 61340-5-1:2024 ESD制御プログラムの要件を規定しています。熱伝導性パテが敏感な電子アセンブリの上またはその近くに塗布される場合に重要となります。塗布量は定義していません。.
ISO 9001は、管理されたプロセス、力量、文書化された情報、測定、不適合、および改善に関する、より広範な品質マネジメントの枠組みを提供します。これはサーマルインターフェースを承認するものではありません。同様に、ASTM D5470は熱測定をサポートするものであり、ディスペンス設定のマニュアルではありません。.
実践において、お使いの制御システムには、アプリケーション固有の作業手順、校正された測定機器、トレーサビリティ、変更管理、定義された合否基準、および対応計画が必要です。より詳細な適格性評価のサポートについては、次をご確認ください。 電子アセンブリの材料選択と試験 そして エンジニアが知っておくべき一般的なTIMテスト規格.

サーマルパテのライン試作前にサプライヤーへ送るべき情報
サプライヤーは、「5 W/m·Kのものが欲しい」というだけの依頼よりも、詳細な情報が含まれている依頼の方が、より迅速に対応できます。以下を送信してください:
- インターフェース図とターゲットエリア
- 最小、定格、および最大ギャップ
- 表面材質、コーティング、および清浄度プロセス
- 組立荷重、向き、振動、および動作温度
- 要求される熱的、誘電的、および信頼性性能
- 予想されるショット数と生産レート
- 手動または自動装置の詳細
- ポンプ、チューブ、バルブ、ノズルの制約
- ESD、シリコン、アウトガス、リワーク、規制要件
- 現在の不具合に関する写真とデータ
不明な値でも問題ありません。不明とマークしてください。明確にラベル付けされたデータの欠落は、確信を持った推測よりもはるかに解決が容易です。.
結論
サーマルパティの安定した塗布は、圧力の設定ではなく、一連のプロセスです。まずは完成状態の接触面から始めます。材料の状態と流路全体を制御します。吐出量、速度、高さ、そして切断を総合的に調整します。その上で、組み立て後に目に見えるビードと隠れた接触部の両方を確認します。
.
そしてプロセスが移行する際は、制御変数を一度に1つずつ変更してください。最初の10分間は遅く感じられますが、たいていの場合、残りのシフト時間の節約になります。.
よくある質問
サーマルパテを均一に塗布するための最適な方法は何ですか?
まずインターフェースの要件を定義し、材料の状態を一定に保ち、精度が求められる場合には適切な容積移送式システムを使用し、プロセスウィンドウを検証する。ショット質量とビード形状の両方を監視すること。どちらか一方の確認だけでは不十分である。.
サーマルパテは標準的なシリンジで塗布できますか?
はい、プロトタイプ、修理、少量生産向けです。粘度とフィラーサイズに対応できるシリンジとノズル(開口部)を選択してください。結果を再現性のあるものにするには、手動での力、速度、角度、および再充填のテクニックを制御する必要があります。.
高粘度サーマルパテに適しているのはどのポンプですか?
モーノポンプやその他の容積式システムは、一般的な出発点となります。適切な選択は、吐出量、連続的または間欠的な流れ、研磨性、生産速度、材料の包装形態、および必要な精度によって異なります。実際のパテを用いて、使用予定の機器でテストを行ってください。.
サーマルパテのショット体積の計算方法は?
対象面積に想定される隙間を掛け合わせて開始します。次に、公差、表面形状、ビードパターン、濡れ性、および許容されるはみ出しを考慮して、実際の試作を通じて調整します。公称アセンブリだけでなく、最小および最大の隙間も検証してください。.
製造シフト中にビード幅が変化するのはなぜですか?
材料温度、供給圧力、容器の液面、粘度、ロボットの速度、ノズルの絞り、スタンドオフ高さ、および設備の摩耗は、すべてビード幅を変動させる要因となります。習慣的に圧力を修正するのではなく、これらの入力データをショット重量と一緒にトレンド管理してください。.
気泡やボイドを減らすにはどうすればよいか?
パッケージのロードおよびフィード時の空気の巻き込みを防ぎ、接続部の漏れを点検し、不適切な流路の絞りを避け、組み立て時に空気が逃げる場所を提供する塗布パターンを設計します。分解またはその他の検証済みの方法で結果を確認してください。.
サーマルパティが糸を引いたり垂れたりするのはなぜですか?
考えられる原因には、弁の遮断不良、不適切なサックバック、過剰なスタンドオフ、残留圧力、材料の温度変化、または部品の摩耗が含まれます。大きな圧力変更を行う前に、パス終了時の動作と材料の状態を確認してください。.
ショットウェイト(射出重量)とノズル位置は、どのくらいの頻度で確認すべきですか?
リスク、工程能力、工具摩耗、顧客要求に基づいて頻度を決定すること。始業時、段取り替え、材料ロット変更、ノズル交換、保守、長期停止時、および異常停止(アラーム)や調整後には、必ず点検を検討すること。.
マシンビジョンでサーマルパテのカバレッジを確認できますか?
ビジョン検査は、組み立て前に、目に見える位置、連続性、幅、および一部の表面欠陥を検証することができます。通常、それ単体では、組み立て後の隠れた接触を証明することはできません。ビジョンの限界を、分解、接着ライン、または熱検証のデータと相関させてください。.
サーマルパテのディスペンスにおける業界標準はあるのか?
すべてのマシン設定とビードの限界を定義する単一の普遍的な規格は存在しません。ASTM D5470はサーマルインターフェーステストをサポートし、IEC 61340-5-1はESD制御をサポートし、品質フレームワークは文書化されたプロセス制御をサポートしています。最終的なレシピには、依然としてアプリケーション固有の検証が必要です。.