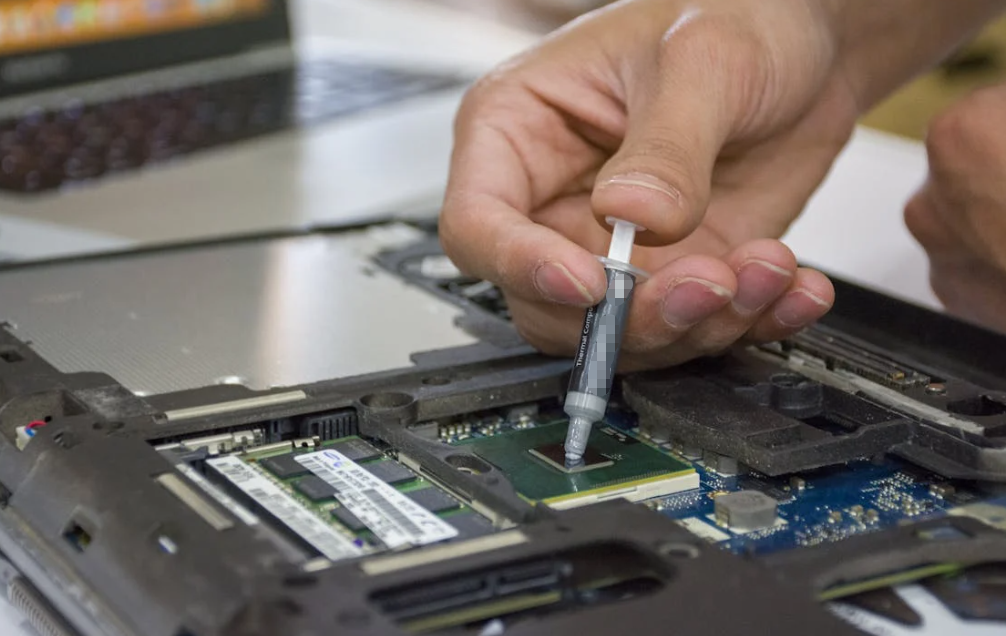
Das Verdrängen von Wärmeleitpaste (Thermal Grease Pump-Out) ist die allmähliche Bewegung der Paste aus dem aktiven Kontaktbereich zwischen einer heißen Komponente und ihrem Kühler heraus. Es wird in der Regel durch wiederholte Ausdehnung, Zusammenziehung, Verformung, Vibration oder Änderungen des Kontaktdrucks verursacht. Diese Bewegungen erzeugen Scherkräfte in dem dünnen thermischen Schnittstellenmaterial (TIM). Die Zusammensetzung der Paste und die Dicke der Klebefuge bestimmen, ob das Material an Ort und Stelle bleibt, zum Rand hin kriecht oder Hohlräume bildet.

Das Ergebnis kann eine höhere thermische Impedanz, ein größer werdender Hotspot, Lüftergeräusche, Leistungsdrosselung, Verschmutzung und eine kürzere Lebensdauer der Komponenten sein. Es gibt kein Allheilmittel. Eine dauerhafte Lösung kann das Fett, Ablagerungen, das Klemmsystem, Kontaktflächen, das Temperaturprofil oder ein anderes TIM-Format betreffen. Mehr Druck oder eine dickere Paste können bei einigen Konstruktionen helfen, aber beides kann die Sache auch verschlimmern. Die gesamte Baugruppe muss berücksichtigt werden.
Was ist der Pump-Out-Effekt bei Wärmeleitpaste?
Eine Fettschicht sieht einfach aus: Wärmequelle -> dünne Flickschicht (oder: dünne Schicht aus Wärmeleitpaste) -> Kühlkörper oder Kühlplatte. In der Praxis stehen diese Teile nicht vollkommen still. Gehäuse, Grundplatten, Kühlplatten, Kühlkörper und Leiterplatten dehnen sich unterschiedlich stark aus. Selbst kleinste Bewegungen spielen in einer sehr dünnen Schmierschicht eine Rolle.
Während jedes Zyklus wird die Grenzfläche komprimiert oder geschert. Fett kann aus dem heißesten Bereich kriechen, sich am Rand ansammeln und eine dünne oder freie Mitte hinterlassen. Kleine Hohlräume können sich verbinden, sodass die Kühlung am ersten Tag hervorragend und nach vielen Zyklen schlechter sein kann.
Stellen Sie sich vor, wie ein Sandwich immer wieder durchgebogen wird. Die Füllung wandert dabei langsam zum Rand, obwohl niemand sie absichtlich herausgedrückt hat. Das kommt dem grundlegenden Pumpeffekt nahe. Es handelt sich um eine fortschreitende Bewegung und nicht einfach darum, dass bei der Installation zu viel Paste herausquillt.
Pump-Out vs. Dry-Out, Squeeze-Out und mangelnde anfängliche Benetzung
Diese Ausfallarten werden oft in einen Topf geworfen, weil sie ein ähnliches Schadensbild hinterlassen. Sie sind nicht dasselbe Problem.
| Fehlermodus | Wenn es passiert | Typisches Muster | Haupttreiber |
| Abpumpen | Über wiederholte Betriebszyklen | Dünne oder kahle Mitte mit Kantenaufbau | CTE-Fehlanpassung, Verzug, zyklische Schubbeanspruchung |
| Austrocknung | Mit der Zeit unter Hitze | Harter, rissiger oder füllstoffreicher Rückstand | Trägerverlust, Ölaustritt, Oxidation, Trennung |
| Squeeze-out | Bei der Erstmontage | Sofortige Bereichsüberschreitung | Übermäßiger Rückstand, Schließkraft oder sehr niedrige Viskosität |
| Schlechte Anfangsdeckung | Ab der ersten Operation | Lokales trockenes Gebiet ohne Migrationsgeschichte | Ablagerungsbild, Ebenheit oder Montagefehler |
Mehrere Modi können gleichzeitig auftreten. Fett kann zunächst wandern und am freiliegenden Rand später austrocknen. Eine schlechte Halterung kann zudem ein Auspumpen erleichtern. Aus diesem Grund kann ein einziges Foto nicht die Ursache belegen. Die Temperaturhistorie, die Montagegeometrie und der Materialzustand sind alle von Bedeutung. Für allgemeine Wartungserwartungen gilt der Leitfaden zu Wie lange man Wärmeleitpaste verwenden kann hilft dabei, die normale Alterung von einem bewegungsbedingten Versagen zu unterscheiden.
Wie CTE-Mismatch und Verzug Fett herauspumpen
Verschiedene Materialien dehnen sich unterschiedlich stark aus
Der Wärmeausdehnungskoeffizient, kurz CTE, beschreibt die dimensionale Änderung bei Temperaturänderung. Silizium, Kupfer, Aluminium, Keramik, organische Gehäuse und FR-4-Platinen haben unterschiedliche CTE-Werte und Einschränkungen.
Wenn sich eine Baugruppe erwärmt, versuchen ihre Platine und ihr Gehäuse, sich um unterschiedliche Beträge auszudehnen. Befestigungselemente verhindern eine freie Bewegung, sodass am TIM Spannungen, Durchbiegungen oder mikroskopische Verschiebungen auftreten. Die Abkühlung kehrt die Richtung um. Die Wärmeleitpaste erfährt daher neben Hitze auch eine mechanische Belastung.
Die Temperatur allein ist daher eine unvollständige Erklärung. Eine stabile heiße Grenzfläche schneidet möglicherweise besser ab als eine, die alle paar Minuten einen großen Bereich durchläuft. Schwankungsbreite, Aufheizrate, Geometrie und Einspannung beeinflussen die Bewegung.
Verzug von Grundplatte und Kühlplatte
Große IGBT- oder SiC-Module machen den Effekt leicht veranschaulichbar. Ungleichmäßige Wärme kann eine Bodenplatte wölben, während die Kühlplatte ihren eigenen Gradienten und ihre eigene Steifigkeit aufweist. Ihr Spalt kann sich in einem Bereich öffnen, während er sich in einem anderen schließt.
Dieser sich verändernde Spalt wirkt wie eine flache Pumpe. Kompression drückt Fett nach außen, während Entlastung dazu führen kann, dass schwache Bereiche unterfüllt zurückbleiben. Große Kontaktflächen verstärken kleine Ebenheitsfehler, sodass ein Modul, das auf dem Prüftisch eben aussieht, sich unter Volllast anders verhalten kann.
Zyklische Scherung in einer dünnen Klebefuge
Das Fett muss die Rauhigkeiten der Oberfläche benetzen und dabei über den aktiven Bereich hinweg zusammenhängend bleiben. Eine relative Lateralbewegung zieht diese dünne Schicht hin und her. Wenn das Material leicht nachgibt und seine Struktur nicht wiederherstellt, kriecht es. Wenn es der Bewegung zu stark Widerstand leistet, kann sich die mechanische Spannung stattdessen auf das Gehäuse, den Bond oder das ausgehärtete TIM übertragen.
Das Material benötigt genügend Beweglichkeit, um mikroskopische Unebenheiten während der Montage auszufüllen, aber genug Struktur, um wiederholter Scherkraft zu widerstehen. Ein praktischer Analyse des Pump-Out-Effekts von Wärmeleitpaste auf CPUs und GPUs dies zeigt diese Interaktion gut, obwohl ihr Schätzansatz kein universeller Qualifikationsstandard ist.
Vibration und Platinenbiegung
Thermische Bewegung ist nicht der einzige Auslöser. Fahrzeugvibrationen, Vibrationen von Serverlüftern, Stöße bei der Handhabung, das Verwinden des Laptopgehäuses und das Biegen der Platine können den Kontakt stören. Gemeinsame Kühlanordnungen sind besonders empfindlich. Das Anziehen einer Federschraube kann eine andere Ecke leicht anheben. Ein benachbartes Wärmeleitpad kann zu dick sein und den Kühler kippen. Winzige Veränderungen können zu einem sich wiederholenden Schubzyklus werden.
Das reale Schwingungs- und Bewegungsprofil sollte die TIM-Auswahl leiten, insbesondere bei Fahrzeugen, mobilen Produkten und Industrieanlagen.
Materialeigenschaften, die den Pump-Out-Widerstand steuern

Warum Viskosität allein nicht ausreicht
Die Viskosität lässt sich leicht angeben, weshalb sie oft zum Schlagwort wird. Dennoch sagt ein Viskositätswert bei Raumtemperatur wenig darüber aus, wie sich ein Fett bei 100 °C nach 2.000 Zyklen verhält. Prüfverfahren, Scherrate, Temperatur und Materialgeschichte können das Ergebnis verändern.
Ein dickes Fett kann im heißen Zustand dennoch wandern. Zwei Produkte mit ähnlicher Viskosität können eine sehr unterschiedliche Fließgrenze, Ölabscheidung, Haftung und Rückbildung aufweisen. Die Viskosität ist wichtig, aber sie ist nur ein Teil des Ganzen.
Fließgrenze, Thixotropie und Viskoelastizität
Fließgrenze ist die Kraft, die erforderlich ist, bevor ein Material zu fließen beginnt. Eine höhere Fließgrenze kann Fett helfen, kleinen mechanischen Störungen zu widerstehen, aber ein zu hoher Wert kann das Verteilen beeinträchtigen und die Schichtdicke erhöhen.
Thixotropie Das bedeutet, dass das Material unter Schereinwirkung leichter fließt und im Ruhezustand seine Struktur wiederaufbaut. Das erleichtert die Dosierung und kann die Stabilität nach dem Auftragen verbessern. Die Erholung bei Betriebstemperatur ist dabei am wichtigsten.
Viskoelastizität Es ist die Mischung aus flüssigkeitsähnlichem Fließen und festkörperähnlicher Rückstellung. Sie ändert sich mit Frequenz und Temperatur, daher sollten Testdaten den vorgesehenen Lastwechsel widerspiegeln.
Füllgrad, Trägerstabilität und Ölaustritt
Wärmeleitpaste ist normalerweise ein in einem Träger dispergiertes leitfähiges Füllmittel. Partikeltyp, -größe, -form, -behandlung und -beladung beeinflussen die Leitfähigkeit und den Fluss. Ein dichtes Füllmittelnetzwerk kann der Bewegung entgegenwirken, aber das Dosieren oder Benetzen beeinträchtigen. Wenn Trägeröl austritt, wird der Rückstand steif und füllmittelreich, sodass Migration und Austrocknung sich überlappen können. Prüfen Sie das Lagerungs-, Dosier- und Temperaturverhaltensverhalten.
Aushärtende und nicht aushärtende Verbindungen bergen unterschiedliche Risiken
Ein Aushärtungsmaterial schränkt nach dem Abbinden den freien Fluss ein, was ideal klingt. Der Kompromiss ist eine verringerte Fähigkeit, Dehnungen aufzunehmen. Eine veröffentlichte thermische Zyklisierungs-Visualisierungsstudie mittels Ultraschallbildgebung beobachtete Hohlraumbildung in einem nicht aushärtenden Fett und Rissbildung in einem aushärtenden Fett unter ihrem spezifischen Aufbau mit wiederholtem Druck. Das stuft nicht alle aushärtenden und nicht aushärtenden Formulierungen ein. Es zeigt, warum die Änderung der Ausfallart nicht dasselbe ist wie deren Beseitigung.
Hohe W/mK sagen die Auslauf-Lebensdauer nicht voraus
Die thermische Volumenleitfähigkeit beschreibt den Wärmefluss durch ein Material unter definierten Bedingungen. Sie sagt einem Ingenieur jedoch nicht, ob die Wärmeleitpaste bei Verzug und Scherkräften ihre Abdeckung beibehält. Ein Produkt mit hohem W/mK-Wert kann schlecht abschneiden, wenn seine Schichtdicke zunimmt, Höhlungen entstehen oder es den heißen Bereich verlässt.
Die Auswahl sollte den anfänglichen thermischen Widerstand und dessen Änderung nach der Alterung berücksichtigen. HAKTAK-Leitfaden zu Auswahl und Prüfung der Wärmeleitfähigkeit von Wärmeleitpaste Das erklärt, warum die Leitfähigkeit allein noch kein fertiges Schnittstellenergebnis darstellt.
Klebeschichtdicke, Anpressdruck und Ebenheit der Oberfläche
Warum die Bond-Linien-Dicke den Wärmefluss und die Bewegung verändert
Für eine ideale, gleichmäßige Schicht kann der thermische Widerstand des Materials näherungsweise wie folgt berechnet werden:
Rbulk = BLT / (k x A)
Hier, BLT ist die Bindungsliniendicke, k ist die Wärmeleitfähigkeit und A ist Kontaktfläche. Reale Grenzflächen umfassen zudem Übergangswiderstand, Rauheit, Hohlräume und ungleichmäßigen Druck. Eine dicke Linie speichert mehr bewegliches Material; eine extrem dünne kann auf gewölbten Oberflächen ihre Kontinuität verlieren. Streben Sie die dünnste vollständige Klebefuge an, die das Toleranzkonzert zuverlässig halten kann.
Verhindert größerer Anpressdruck das Austreten der Wärmeleitpaste?
Ausreichender Druck verbessert die Benetzung, baut überschüssige Dicke ab und stellt den Kontakt her. Eine stabile Federkraft kann zudem die Spaltvariation verringern. Ab diesem Punkt ist mehr Kraft keine kostenlose Leistung. Übermäßiger Druck kann frische Paste herausdrücken, eine Platine durchbiegen, eine Grundplatte verformen, einen nackten Die (Chip) beschädigen oder Pads an anderer Stelle in einem gemeinsamen Kühler stören.
Ungleiche Kraft ist oft schlimmer als mäßige Kraft. Befolgen Sie die Geräte- und Kühlerangaben. Verwenden Sie ein kontrolliertes Drehmomentmuster, die richtigen Befestigungselemente oder Federn und nach Möglichkeit eine gemessene Kompression. Ein ordnungsgemäßer Wärmeleitpasten-Auftragsworkflow hilft dabei, das Auflegen und die Montage reproduzierbar zu machen, kann aber mangelhafte Ebenheit oder instabile Hardware nicht ausgleichen.
Ebenheit und Parallelität stehen an erster Stelle
Überprüfen Sie den Heat spreader, das Die, die Modulbodenplatte, den Kühlkörperboden und die Kühlplatte über den relevanten Temperaturbereich. Eine Ebenheitsprüfung bei Raumtemperatur kann durch den Betrieb verursachten Verzug übersehen. Stellen Sie sicher, dass Halterungen den Kühler nicht verkanten und dass benachbarte Wärmeleitpads ihn nicht vom Primärgerät abhalten.
Bei gemeinsamen Baugruppen ist der Abdruck an jeder Kontaktstelle zu überprüfen. Fett kann keinen echten Millimeterspalt überbrücken und gleichzeitig eine dünne Grenzschicht aufrechterhalten. Das ist ein Geometrieproblem.
Risiken des Auspumpens von Wärmeleitpaste
Ein Pump-out garantiert keinen plötzlichen Ausfall. Er verursacht oft eine schleichende, ungleichmäßige Verschlechterung. Das kann schwerer zu erkennen sein, da die Durchschnittstemperaturen akzeptabel erscheinen können, während ein einzelner lokaler Bereich viel heißer läuft.
| Risiko | Was ändert sich | Möglicher Systemeffekt |
| Hohlraumwachstum | Reale Kontaktfläche sinkt | Höhere thermische Impedanz |
| Zentrumshunger | Heißer Region geht TIM-Abdeckung verloren | Lokaler Hotspot und größere Temperaturdifferenz |
| Thermodrift | Der Übergangswiderstand steigt über die Zyklen an. | Fan noise, throttling, or reduced output |
| Edge migration | Grease leaves the intended area | Contamination or electrical concern |
| Repeated overheating | Junction temperature rises | Faster aging elsewhere in the system |
| Unit variation | Mounts pump out at different rates | Unpredictable yield and field life |
Electrical risk depends on the compound. Use its electrical data and keep-out requirements rather than assuming every gray paste is harmless.
How to Identify Thermal Paste Pump-Out
Look for a Trend, Not One Hot Reading
A classic pattern is good performance immediately after a correct repaste, followed by gradual temperature rise under the same workload. A GPU may show a widening core-to-hot-spot delta. A CPU may need higher fan speed or begin throttling at a power level it previously sustained. A power module may show rising case-to-sink thermal impedance.
Control ambient, power, fan or pump speed, and coolant temperature before comparing results. Dust, a worn fan, a failing pump, a loose fastener, or a changed power limit can imitate a TIM problem.
Inspect the Teardown Pattern Carefully
Useful clues include a bare or unusually thin center, a thick perimeter ridge, directional streaks, channels, voids, or cracks. Compare the pattern with the heat source location. Also look for one-sided contact, untouched areas, hardware witness marks, and evidence that a pad or bracket tilted the cooler.
Some excess at the edge is normal. The key question is whether material left the active region during service.
| Symptom | Possible Pump-Out Clue | Competing Cause | Nächste Prüfung |
| Die Temperatur steigt über Wochen | Edge accumulation after a good initial mount | Staub oder Verschleiß des Lüfters | Clean and repeat a controlled test |
| Plötzlicher Temperaturanstieg | Cooler movement disturbed the interface | Pump failure or loose fastener | Inspect cooling hardware first |
| Large GPU hot-spot delta | Center or corner starvation | Cold-plate flatness or sensor variation | Compare imprint, power, and mount |
| Failure returns after repaste | TIM and assembly are poorly matched | Wrong pad thickness or bracket load | Review the whole stack-up |
Where Pump-Out Causes Real Trouble
Desktop CPUs
An integrated heat spreader offers a robust mounting surface, but uneven parts and repeated power cycles can still drive migration. Stable mounting and controlled application matter more than adding a giant blob of premium paste.
GPUs and Laptop Direct Dies
Direct-die cooling, spring screws, PCB flex, and surrounding pads make contact sensitive. Over-thick memory or VRM pads may reduce die pressure. Repeated cycling then works paste outward. “Great after repaste, bad again in a month” is a clue, not proof.
AI Servers and Accelerators
AI accelerators run at high sustained power, often under cold plates. Start-stop events, load transitions, maintenance, and coolant changes still create cycles. At fleet scale, small interface drift means extra cooling energy or service work. Consistent torque, traceable materials, telemetry, and lot-level qualification matter.
Power Electronics, EVs, and Industrial Equipment
IGBT, SiC, and GaN assemblies combine high heat flux with complex material stacks. EV inverters add wide ambient conditions, vibration, and coolant variation. Industrial drives, renewable-energy inverters, telecom gear, and LEDs may be expensive to service. Here, pump-out resistance is a reliability requirement.
How to Prevent Thermal Grease Pump-Out
Start at the Material Level
Ask suppliers for pump-out, bleed, rheology, and aging data at relevant temperatures. Review operating range, yield behavior, oil separation, electrical properties, dispensing, and surface compatibility. A pump-out-resistant grease is often the easiest option for a thin, serviceable interface, but it still needs assembly-level cycling under the intended gap, pressure, movement, and temperature.
Control the Interface
Use clean, compatible surfaces and a controlled deposit. Define minimum, nominal, and maximum bond line thickness. Record material lot, application method, and fastening results. Confirm pressure distribution and post-mount coverage. Rework should follow the production process because a casual hand application can hide a marginal design.
Fix Mechanical Movement
Improve flatness and parallelism. Reduce warpage, maintain spring load through expansion, support flexible boards, control torque order, and check whether hoses or chassis parts pull on the cooler. The visible grease may be blamed when the real cause is a warped plate or over-thick neighboring pad.
Reduce System Stress
Lower unnecessary temperature swing and power overshoot. Stabilize coolant flow and avoid controls that repeatedly drive the device from very hot to very cool. Monitor hot-spot delta and thermal drift. Condition-based maintenance is more useful than a universal replacement calendar.
When Another TIM Is Better Than Grease
Recurring pump-out may mean the interface needs a different format. The goal is not to replace grease at any cost. It is to choose a material whose mechanical behavior matches the gap and movement.
| TIM Option | Pump-Out Advantage | Main Tradeoff |
| Pump-out-resistant grease | Thin bond line and easy rework | Still requires cycling validation |
| Phase-change material | Solid handling with heat-activated wetting | Needs suitable activation temperature and pressure |
| Curing gel or compound | Less free flow after cure | Cure stress, cracking risk, harder rework |
| Graphite interface | No liquid carrier to migrate | Electrical conductivity and conformity limits |
| Wärmeleitpad | Stable preformed geometry | Thicker interface and compression force |
| Putty or gap filler | Accommodates uneven or variable gaps | Higher thickness and tighter process control |
Phase-Change Materials
A PCM is firm at room temperature and softens near its activation temperature. It can wet surfaces during burn-in and may improve stability in a thin joint. Activation temperature, pressure, thickness, and cycling still need review. The overview of phase-change thermal pads explains where this format fits.
Curing Gel, Graphite, Pads, and Gap-Filling Materials
A lightly curing compound reduces free flow but may crack. Graphite removes carrier migration but can be electrically conductive and less conformable. Pads offer stable geometry but add thickness and compression force.
For a true gap, grease is usually the wrong tool. The comparison of thermal putty versus thermal paste explains why putty can suit irregular component heights. Larger or complex cavities may call for thermal conductive liquid gap fillers that cure in place. A broader review of alternatives to thermal paste can help shortlist pads, PCM, graphite, putty, or liquid materials before testing.
How to Test Thermal Grease Pump-Out
No universal pump-out test predicts every application. A useful plan combines thermal measurement, realistic movement, and physical inspection.
Establish an Initial Baseline
Record material lot, deposit, bond line, surface condition, clamp load, power, ambient or coolant condition, and the thermal result. Use enough samples to expose assembly variation. Measure initial thermal impedance or a repeatable device-temperature metric after any burn-in, and retain controls.
Use Thermal Cycling and Power Cycling for Different Questions
IEC 60068-2-14 and JEDEC JESD22-A104 provide useful frameworks for temperature-change or temperature-cycling exposure. They do not prescribe one universal grease pump-out profile. Select temperatures, ramp rates, dwell times, and cycle counts based on the product environment.
Chamber cycling changes the whole assembly temperature. Power cycling heats the device from within and can reproduce local gradients and warpage. Many products need both. Add vibration or flex only when it represents service conditions.
Accelerate Movement Without Losing Field Relevance
A mechanical fixture can impose controlled displacement or pressure change. This compares formulations quickly and separates movement from chemical aging. Correlation is the hard part. Confirm that teardown patterns, impedance drift, and migration resemble field or power-cycle results.
Measure Before and After Aging
ASTM D5470-17(2024) describes measurement of thermal transmission properties for thermally conductive electrical insulation materials. It can support controlled initial and post-aging thermal impedance comparisons. It does not define a pump-out cycling profile or guarantee performance in a specific CPU, GPU, or power module.
Combine thermal results with imaging or teardown. Ultrasound can reveal internal voids, while thermal imaging can locate hot regions. Microscopy, coverage analysis, and photographs document migration after disassembly.
Define Pass/Fail Criteria Before Testing
Useful criteria may include:
- maximum change in thermal impedance;
- maximum device-temperature or hot-spot rise at controlled power;
- minimum covered area in the critical region;
- no unacceptable void growth;
- no grease migration into an electrical keep-out zone;
- no cracks, delamination, or hardware damage;
- repeatable results across lots and assembly operators.
Set limits from system margin and reliability needs. “Looks okay” is not an engineering acceptance criterion.
Practical Pump-Out Root-Cause Checklist
- Did temperatures start low and rise after repeated operating cycles?
- Is the center thin or bare while material has collected near the edge?
- Are the package, heat sink, baseplate, and cold plate flat and parallel in operation?
- Is clamp load stable, even, and within the component specification?
- Is bond line thickness controlled at minimum, nominal, and maximum gap?
- Does the grease have relevant pump-out, bleed, and cycling data?
- Are vibration, board flex, hose load, or baseplate warpage present?
- Can peak temperature or temperature swing be reduced?
- Would PCM, gel, graphite, a pad, putty, or gap filler better match the interface?
- Has the complete assembly passed realistic cycling with defined limits?
Fazit
Thermal grease pump-out is a system-level mechanical reliability problem. CTE mismatch, warpage, cyclic shear, bond line thickness, clamp load, surface geometry, and grease rheology work together. That is why repeated repasting may restore temperatures for a while without fixing the cause.
Start with evidence. Confirm the performance trend, control the test conditions, inspect the contact pattern, and rule out the rest of the cooling system. Then work outward from the interface: select a suitable material, control the deposit and bond line, stabilize the mount, reduce movement, and manage thermal swings where practical.
The best solution is not always thicker grease, more mounting force, or a fashionable PCM. It is the combination that maintains contact in the real assembly. Validate that combination under representative thermal and mechanical cycles, and judge it by thermal drift plus physical condition. That is how a quick thermal fix becomes a durable design.
Häufig gestellte Fragen
Was ist der Pump-Out-Effekt bei Wärmeleitpaste?
Thermal grease pump-out is gradual displacement from the active contact area. Repeated warpage, vibration, and pressure change move the bond line, often leaving edge buildup and weak center coverage.
What Causes the Pump-Out Effect in Thermal Paste?
Relative movement is the main driver. CTE mismatch, warpage, vibration, board flex, changing clamp load, bond line geometry, and grease rheology control the migration rate.
How Can You Tell If Thermal Paste Has Pumped Out?
Look for good initial performance that degrades over cycles, plus a thin hot region and edge buildup on teardown. Control power and cooling, then rule out dust, hardware, mounting, and flatness faults.
Is Pump-Out the Same as Thermal Paste Dry-Out?
No. Pump-out is mechanical displacement; dry-out involves carrier loss, separation, oxidation, or hardening. They may occur together, but their root causes differ.
Why Is Pump-Out Common on GPUs and Laptops?
Bare dies, concentrated heat, flexible structures, spring screws, and surrounding pads make contact sensitive. Frequent cycling can then move a marginal paste away from the center.
Does Mounting Pressure Prevent Thermal Grease Pump-Out?
Correct, even pressure improves wetting and controls the bond line. Excess force can squeeze out material or deform parts, so follow the hardware specification instead of simply tightening more.
Does Thicker or More Viscous Paste Resist Pump-Out?
Not necessarily. Room-temperature viscosity misses yield stress, structural recovery, bleed, and hot behavior. Validate resistance under the intended gap, pressure, temperature, and movement.
Can Phase-Change Material Prevent Pump-Out?
A phase-change TIM may reduce grease migration because it is firm during handling and wets when heated. It still needs suitable activation temperature, pressure, thickness, and cycling data.
How Is Thermal Grease Pump-Out Tested?
Engineers establish a baseline, apply representative thermal, power, mechanical, or vibration cycles, then compare thermal performance. Ultrasound and teardown can reveal voids, cracks, and migration.
What Is the Best Long-Term Solution for Recurring Pump-Out?
Reduce the movement first by checking flatness, warpage, pad stack-up, clamp stability, and temperature swing. Then qualify a suitable grease or alternative TIM in the complete assembly.