
Elektronische Montage Materialien
Elektronikklebstoffe für Montage, Schutz und Wärmemanagement
Wählen Sie einen Klebstoff für die gesamte elektronische Baugruppe – nicht nur eine Haupteigenschaft. Haktak hilft Ingenieuren dabei, Chemie, Aushärtung, Rheologie, elektrisches Verhalten, Spannung, Zuverlässigkeit und Produktionstauglichkeit für Leiterplatten, Halbleiter, Automobil-, Leistungs- und Unterhaltungselektronik zu vergleichen. Das Ergebnis ist ein Material- und Prozessfenster, das auf das fertige Gerät zugeschnitten ist.

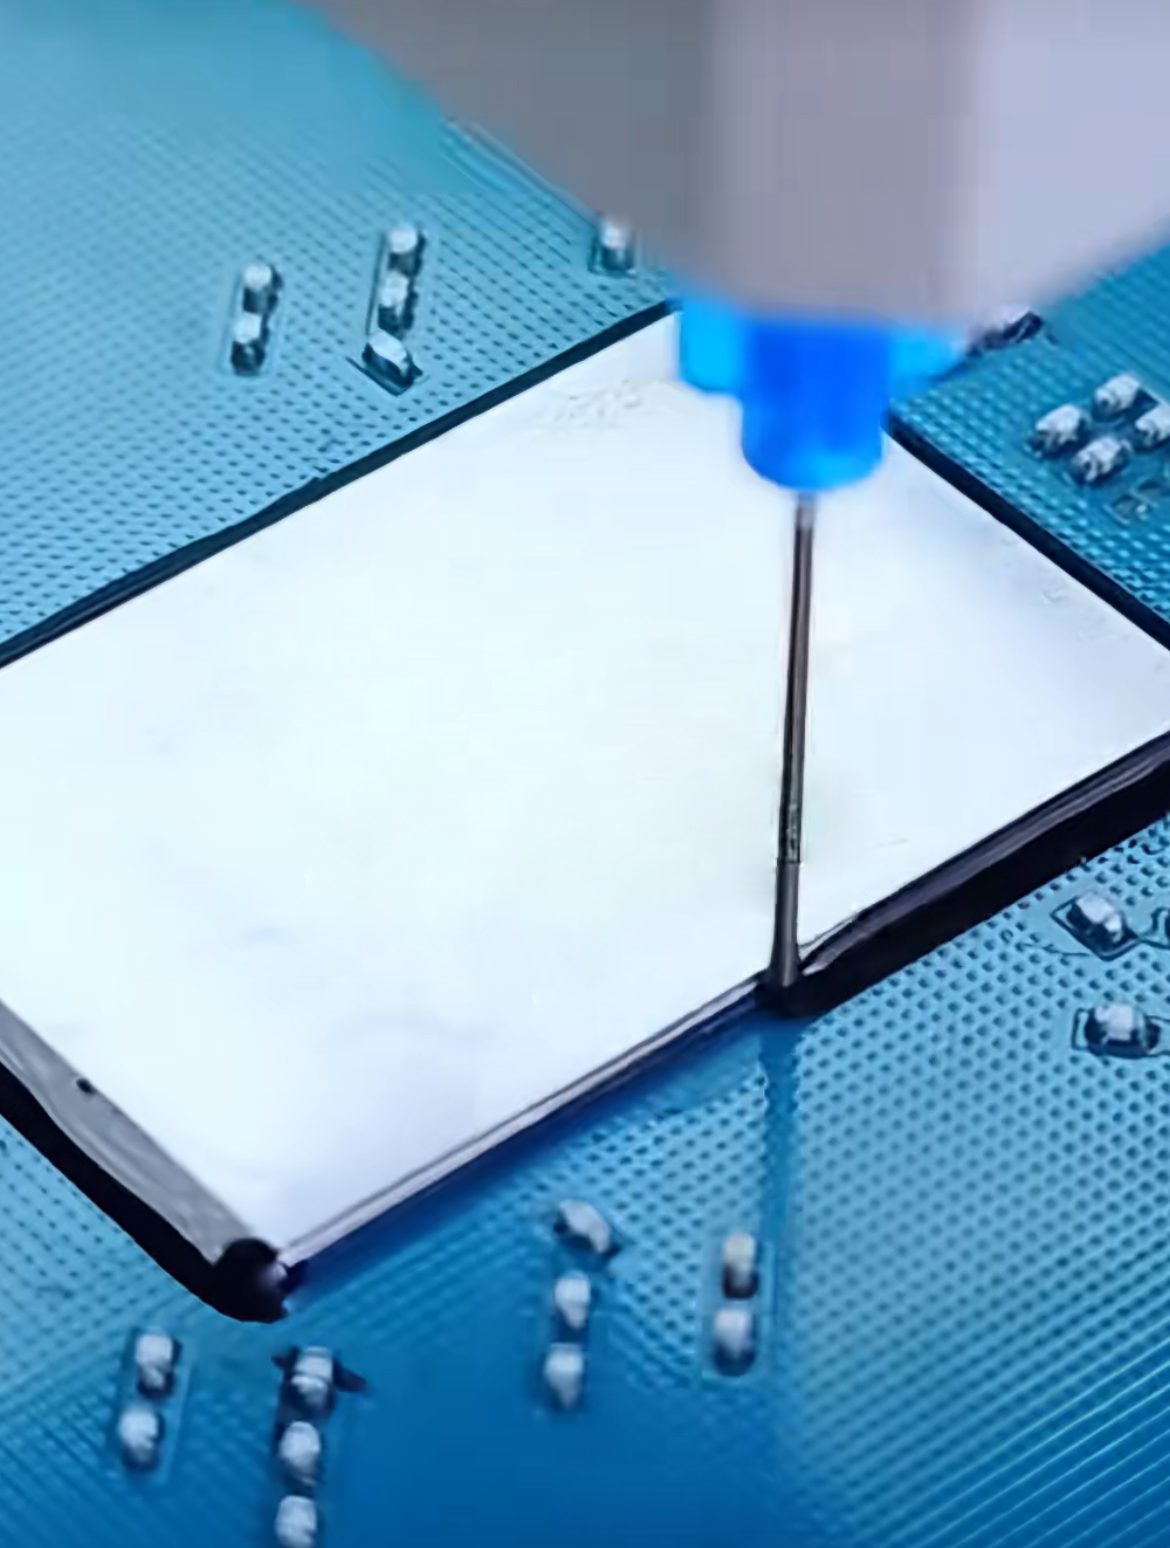 Elektronische Klebstoffe können positionieren, verstärken, abdichten, isolieren, Wärme oder Strom leiten und Spannungen kontrollieren.
Definition und Geltungsbereich
Was sind elektronische Klebstoffe?
Elektronische Klebstoffe sind formulierte Verbindungsmaterialien, die zum Verbinden, Positionieren, Verstärken oder Schützen von Bauteilen in einer elektronischen Baugruppe verwendet werden. Ihre Aufgabe kann mechanischer, thermischer, elektrischer oder umweltbedingter Natur sein – oder mehrere davon gleichzeitig.
Eine sinnvolle Auswahl beginnt mit der Definition der Hauptfunktion. Ein starres Epoxidharz, das einen Steckverbinder hält, kann für einen temperaturwechselbeanspruchten Sensor ungeeignet sein. Ein weiches Silikon, das Spannungen abbaut, kann für eine präzise Ausrichtung zu nachgiebig sein. Ein leitfähiger Klebstoff kann einen elektrischen Pfad erzeugen, während ein optisch ähnlicher gefüllter Klebstoff so ausgelegt sein kann, dass er elektrisch isolierend bleibt.
Stellt die Verbindung her, die mechanische Lasten überträgt oder ein Bauteil in seiner Position fixiert.
Dichtet eine Fuge gegen Feuchtigkeit, Staub, Chemikalien oder Luft ab und lässt dabei oft Bewegungen zu.
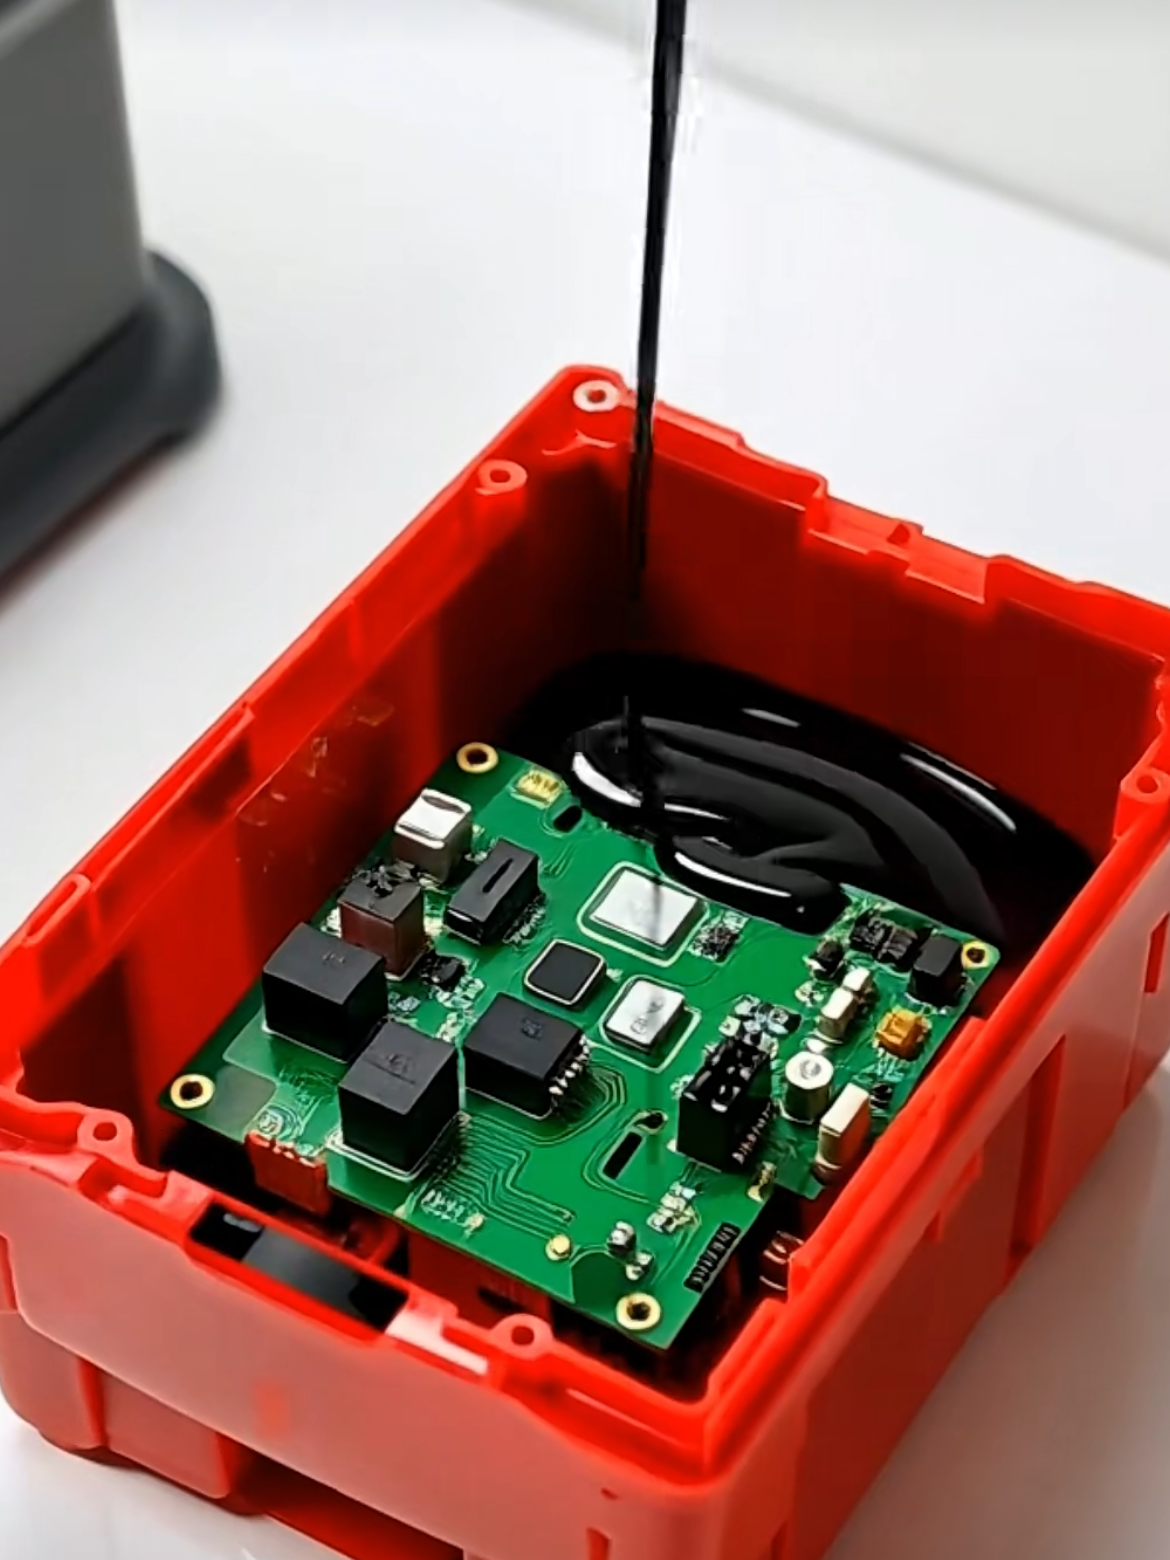
Füllt einen Hohlraum aus oder umgibt Bauteile, um umfassenden Schutz, Isolierung oder Wärmeübertragung zu gewährleisten.
Bildet einen dünnen Schutzfilm über einer bestückten Leiterplatte anstelle einer strukturellen Klebefuge.
Nach Chemie auswählen
Arten von elektronischen Klebstoffen
Die Chemie bildet einen nützlichen Ausgangspunkt, aber die endgültige Auswahl hängt dennoch von der Formulierung, den Aushärtungsbedingungen, der Klebefugengeometrie und dem vollständigen Zuverlässigkeitsprofil ab.
 01
Epoxid-Elektronikklebstoffe
Ein- und zweikomponentige Epoxidharze unterstützen hochfeste strukturelle Verklebungen, das Fixieren von Bauteilen (Component Staking), das Die-Attach, Unterfüllungen (Underfill) und gefüllte leitfähige Systeme.
- Hohe Festigkeit und Chemikalienbeständigkeit
- Breiter thermischer und elektrischer Formulierungskorridor
- Modul, Schwindung und Aushärtungsspannung müssen überprüft werden
 02
Silikonklebstoffe und -dichtstoffe
Silikone vereinen Flexibilität, Temperaturwechselbeständigkeit und Feuchtigkeitsschutz für Elektronikanwendungen, die bewegt werden, Temperaturzyklen ausgesetzt sind oder eine geringe mechanische Beanspruchung erfordern.
- Gute Spannungsentlastung über Temperatur
- Nützlich zum Abdichten, Fixieren und für optische Baugruppen
- Vernetzen, Rückstände und Silikonempfindlichkeit sind wichtig
 03
Acryl- und UV-härtende Klebstoffe
Acrylsysteme bieten eine schnelle Fixierung, eine breite Haftung und eine hohe Lichtaushärtungsleistung. Sie eignen sich für präzise Montagen, wenn der Lichteinfall und die Aushärtungstiefe kontrolliert werden.
- Schnelle Bearbeitung und Automatisierungspotenzial
- Klare Sorten für optische Anwendungen
- Schattenzonen erfordern möglicherweise eine Sekundärhärtung
 04
Polyurethan- und PUR-Klebstoffe
Polyurethansysteme sorgen für ein ausgewogenes Verhältnis von Haftung, Zähigkeit und Flexibilität. Reakthanddichtstoff-PUR (Reactive Hot-Melt PUR) kann eine frühe Anfangsfestigkeit gefolgt von einer Feuchtigkeitsvernetzung bieten.
- Nützliche Stoß- und Schwingungsunempfindlichkeit
- Kleben von Gehäusen, Displays und verschiedenen Substraten
- Feuchtigkeitsempfindlichkeit und Aushärtungsbedingungen müssen kontrolliert werden
 05
Cyanacrylat-Klebstoffe
Cyanacrylate fixieren Kleinteile schnell mit dünnen Klebfugen und geringem Mischaufwand. Schlagzäh modifizierte und ausblüumarme Sorten erweitern ihren Einsatzbereich in ausgewählten Elektronikanwendungen.
- Sehr schnelle Raumtemperatur-Fixierung
- Effizient für kleine, passgenaue Verbindungen
- Spalt, Feuchtigkeit, Ausblühungen und langfristige Hitze schränken die Nutzung ein
 06
MS-Polymer- und Hybrid-Dichtstoffe
Silylmodifizierte Polymere bieten feuchtigkeitshärtende, flexible Abdichtung und Haftung ohne dieselbe Chemie wie herkömmliches Silikon oder Polyurethan.
- Flexible Gehäuse- und Fugendichtung
- Nützliche Haftung auf verschiedenen Substraten
- Sauberkeit der Elektronik und Zugang zur Aushärtung bestätigen
 07
Thermisch und elektrisch funktionale Klebstoffe
Metall-, Keramik- oder Kohlenstoffüllstoffe können die Wärmeübertragung oder elektrische Leitfähigkeit erhöhen. Füllstoffart und -gehalt verändern zudem Rheologie, Modul, Dichte und Verarbeitbarkeit.
- Wärmeleitende, elektrisch isolierende Optionen
- Elektrisch leitfähige Verbindungssorten
- Bindungs- und Kontaktwiderstand bleiben kritisch
Auswahlmomentaufnahme
Vergleich von Elektronikklebstoffen
Keine Familie ist automatisch am besten. Nutzen Sie die Tabelle, um die Auswahl einzugrenzen, und präzisieren Sie dann die genaue Formulierung in einer für die Produktion repräsentativen Fügung.
| Chemie | Typische Stärken | Typische Flexibilität | Heilkurwege | Häufige Verwendungen | Beobachtungspunkte |
|---|---|---|---|---|---|
| Epoxidharz | Hohe strukturelle Festigkeit, Chemikalienbeständigkeit, breites Eigenschaftsspektrum gefüllter Werkstoffe | Gering bis mittel; gehärtete Sorten verfügbar | 1K Hitze, 2K Umgebung oder wärmebeschleunigt | Staking, Die-Attach, Underfill, strukturelles und thermisches Bonden | Mischungsverhältnis, Exothermie, Schrumpfung, Modul und WAK-Spannung |
| Silikon | Temperaturbereich, Flexibilität, Feuchtigkeitsbeständigkeit, Spannungsabbau | Hoch | Feuchtigkeit, Kondensation, Additions- oder Hitzevernetzung | Dichtung, empfindliche Bauteilunterstützung, Sensoren und optische Module | Härtungsinhibition, flüchtige Siloxane, Haftung und Empfindlichkeit gegenüber Verunreinigungen |
| Acryl / UV | Schnelle Aushärtung, breite Haftung, transparente Optionen und Automatisierung | Nach Noten aufsteigend | UV-, Sichtbarlicht-, Wärme-, Aktivator- oder Dualhärtend | Verkleben von Display, Kamera, Sensor, Leiterplatte (PCB) und Kleinteilen | Lichteinfall, Sauerstoffinhibition, Tiefe und beschattete Bereiche |
| Polyurethan / PUR | Zähigkeit, Schlagzähigkeit und Haftung auf verschiedenen Untergründen | Mittel bis hoch | 2K, feuchtigkeitsreaktiver oder reaktiver Schmelzklebstoff | Gehäuse, Displays, Kabel und flexible Montageverbindungen | Feuchtigkeitsmanagement, Isocyanat-Chemie und Aushärtungsgeschwindigkeit |
| Cyanacrylat | Sehr schnelle Fixierung und einfache Dünnbett-Anwendung | Gering bis mittel | Oberflächenfeuchtigkeit; optionaler Primer oder Lichthärtung | Kleine Teile, temporäre Vorrichtung und ausgewählte Kunststoff-/Metallverbindungen | Blühen, Fehlstellenfüllung, Feuchtigkeit, Abziehen und Hochtemperaturbeständigkeit |
| MS Polymer | Flexible Abdichtung, feuchtigkeitshärtend und vielseitig auf verschiedenen Untergründen | Hoch | Atmosphärische Feuchtigkeit | Gehäuse, Nähte und flexible Umweltdichtungen | Tiefenärtzung, Sauberkeit, Festigkeit und thermische Grenzen |
Nach Montageaufgabe auswählen
Elektronische Klebstofffunktionen und -anwendungen
Dieselbe Chemie kann sich als dünne Die-Attach-Schicht, als hoher Vergabetropfen oder als gefüllte Gehäusefuge unterschiedlich verhalten. Definieren Sie Geometrie und Funktion, bevor Sie Datenblätter vergleichen.
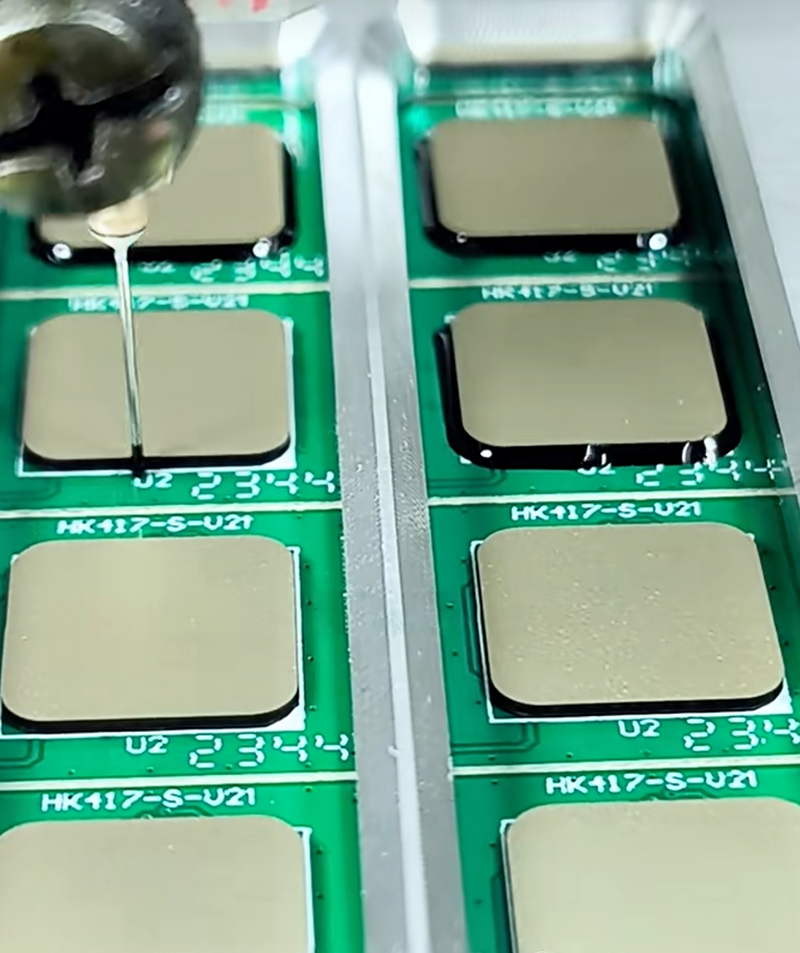 Komponentenmontage
Leiterplatten-Verklebung, Verguss und Zugentlastung
Schwere Teile befestigen, Steckverbinder verstärken und Kabelzugentlastung anbringen, während Freiräume, Prüfbarkeit und Servicezugang erhalten bleiben.
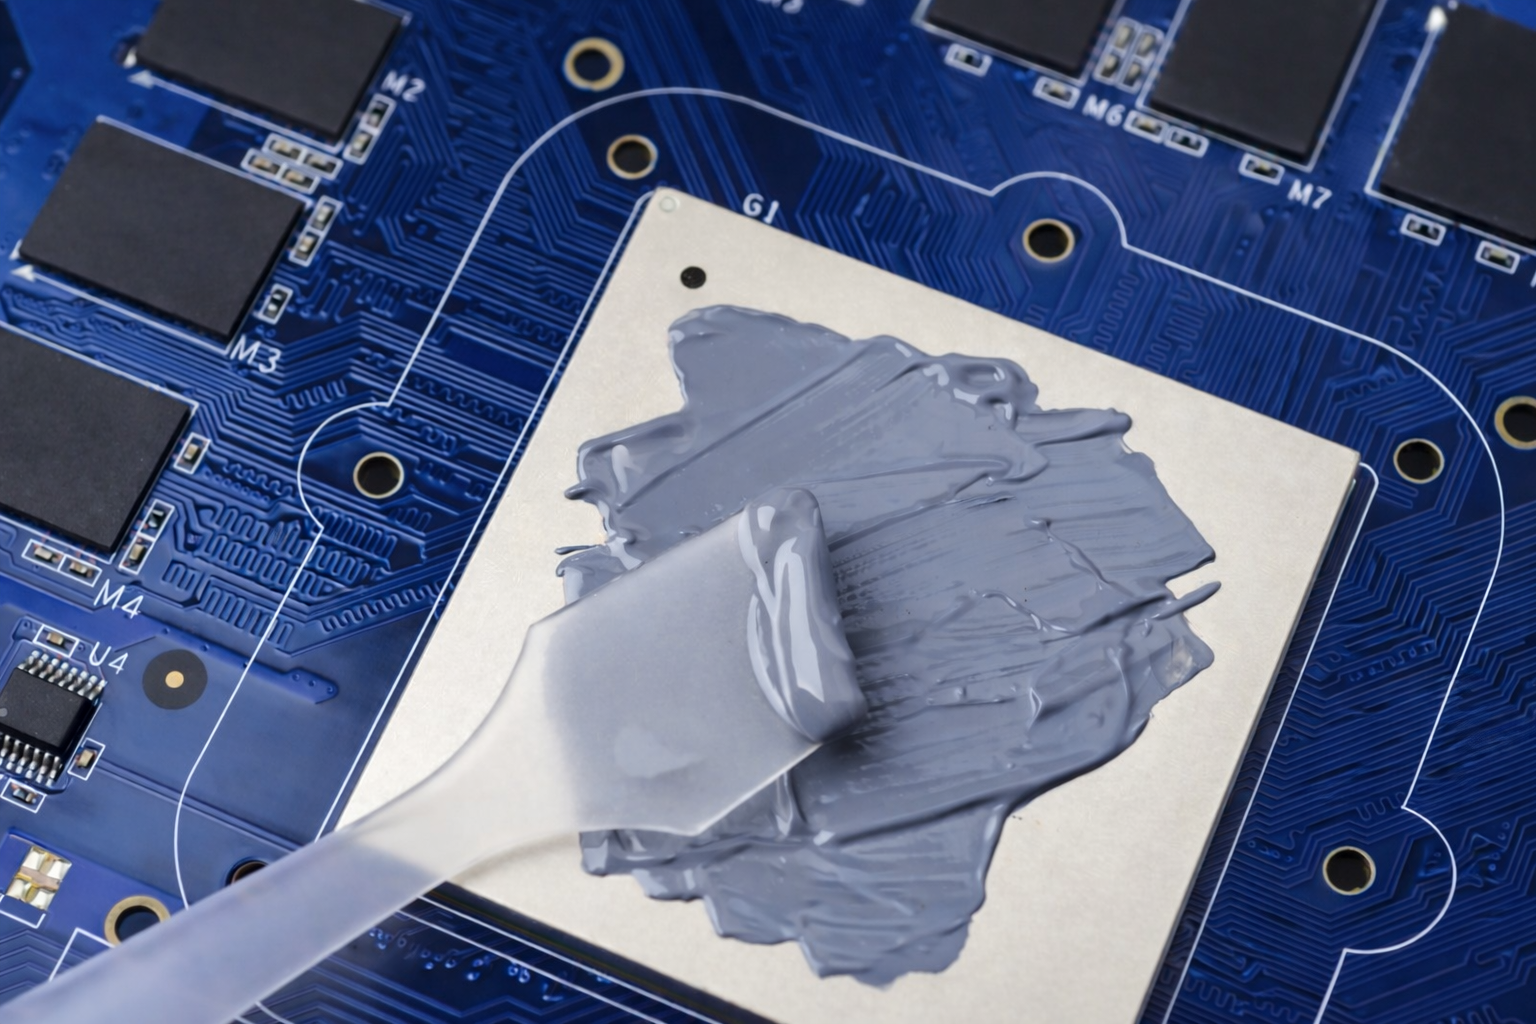 Großvolumige Platzierung
SMT- und SMD-Klebstoffe
Halten von Bauteilen bei der doppelseitigen Bearbeitung oder beim Wellenlöten. Punktform, Grünfestigkeit, schnelle Aushärtung, Farbe und Fluoreszenz unterstützen die Liniensteuerung.
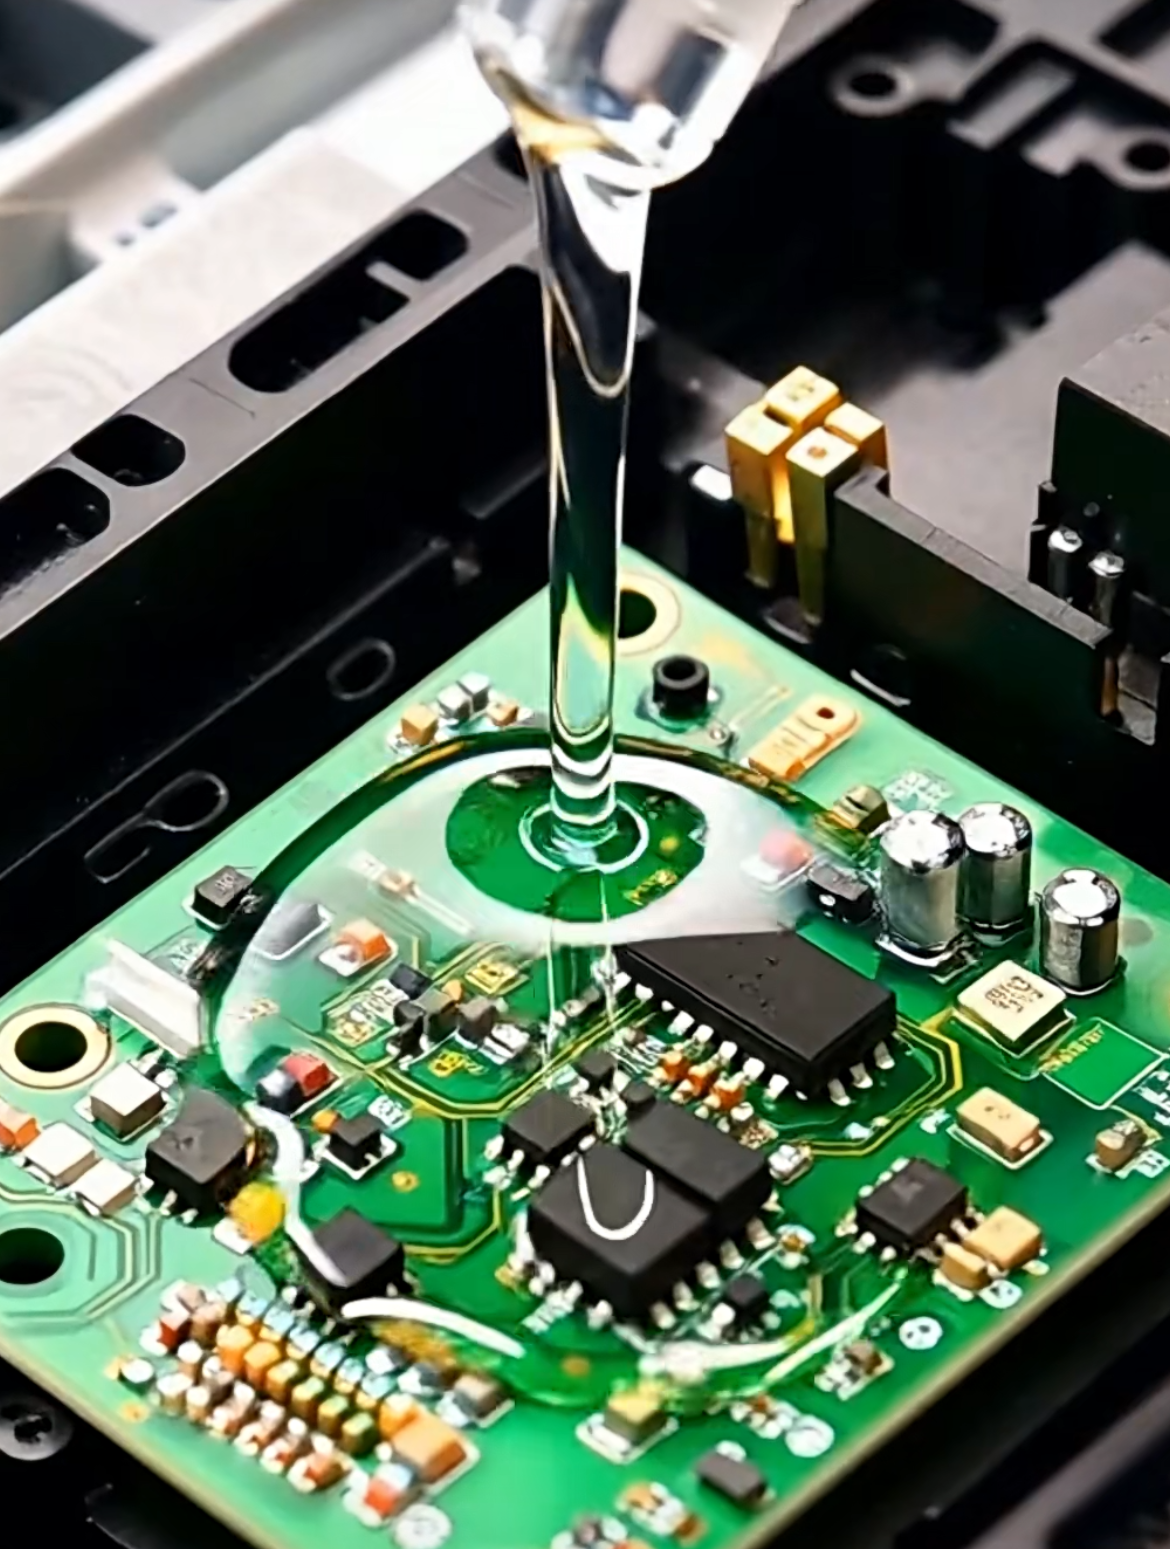 Halbleitergehäuse
Chip-Bonden, Underfill und Kantenverklebung
Kontrollieren Sie die Gleichmäßigkeit der Klebstoffraupe, Hohlräume, den CTE-Fehlanpassung, die Meniskusform, die ionische Sauberkeit und die Aushärtungsspannung um empfindliche Gehäuse herum.
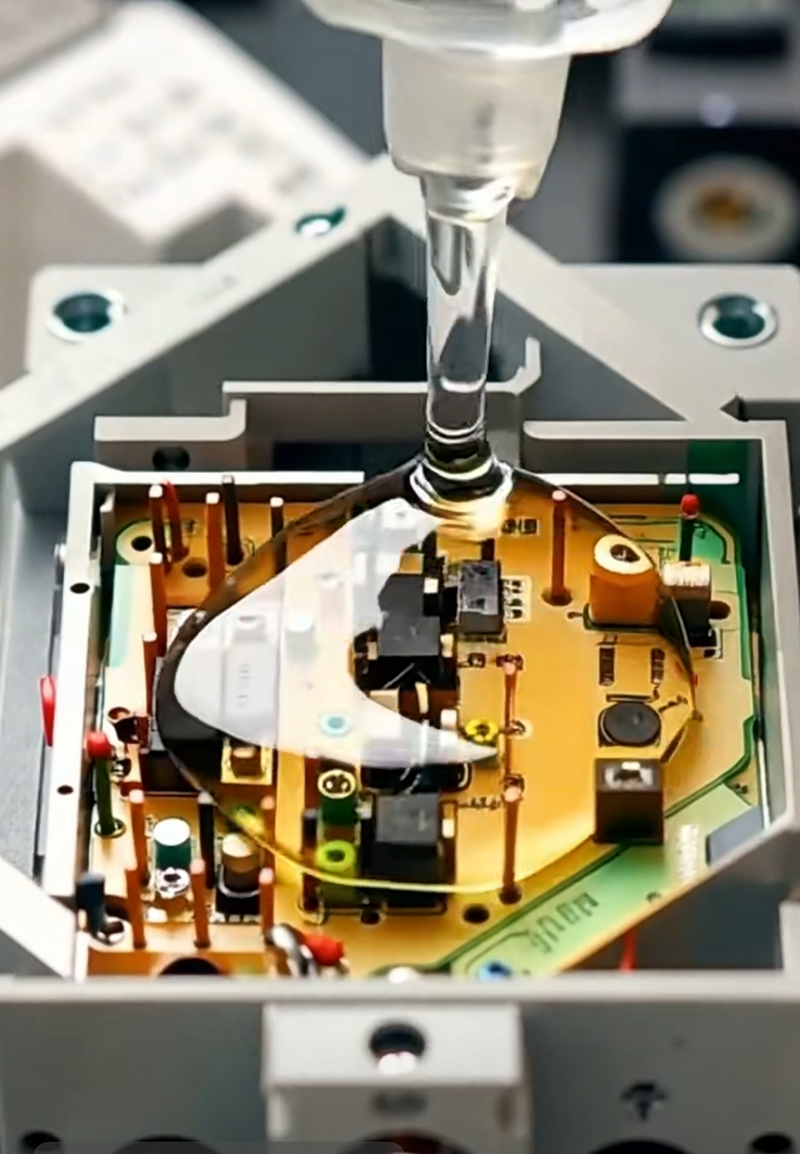 Schutz
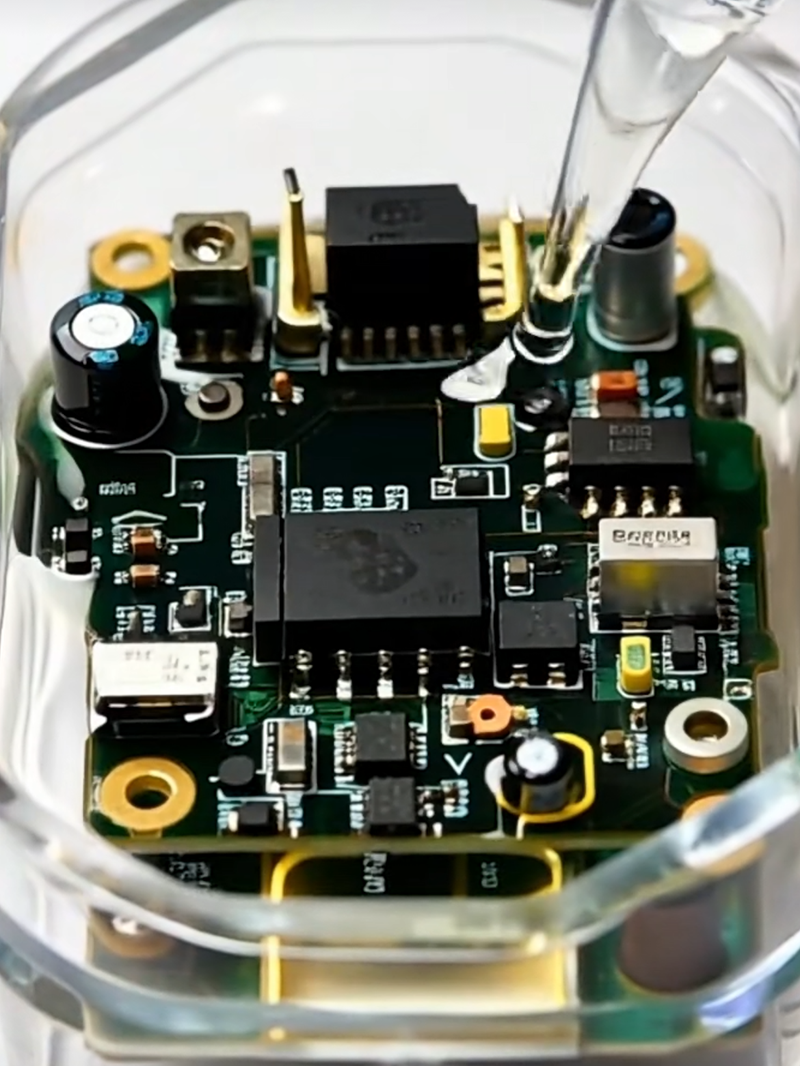
Glob-Top, Dam-and-Fill und Verkapselung
Schützen Sie Drahtverbindungen, unverkapselte Chips und empfindliche Bereiche. Fließverhalten, Füllstoffabsetzung, Aushärtungsschrumpf und Abdeckung sind ebenso wichtig wie die ausgehärtete Härte.
 Präzisionsmodule
Display-, Kamera- und Sensor-Verklebung
Regulierung von optischer Klarheit, Trübung, Vergilbung, Ausrichtung, geringer Ausgasung, Feuchtigkeitsabdichtung und mechanischer Spannung um Glas und empfindliche Bauteile herum.
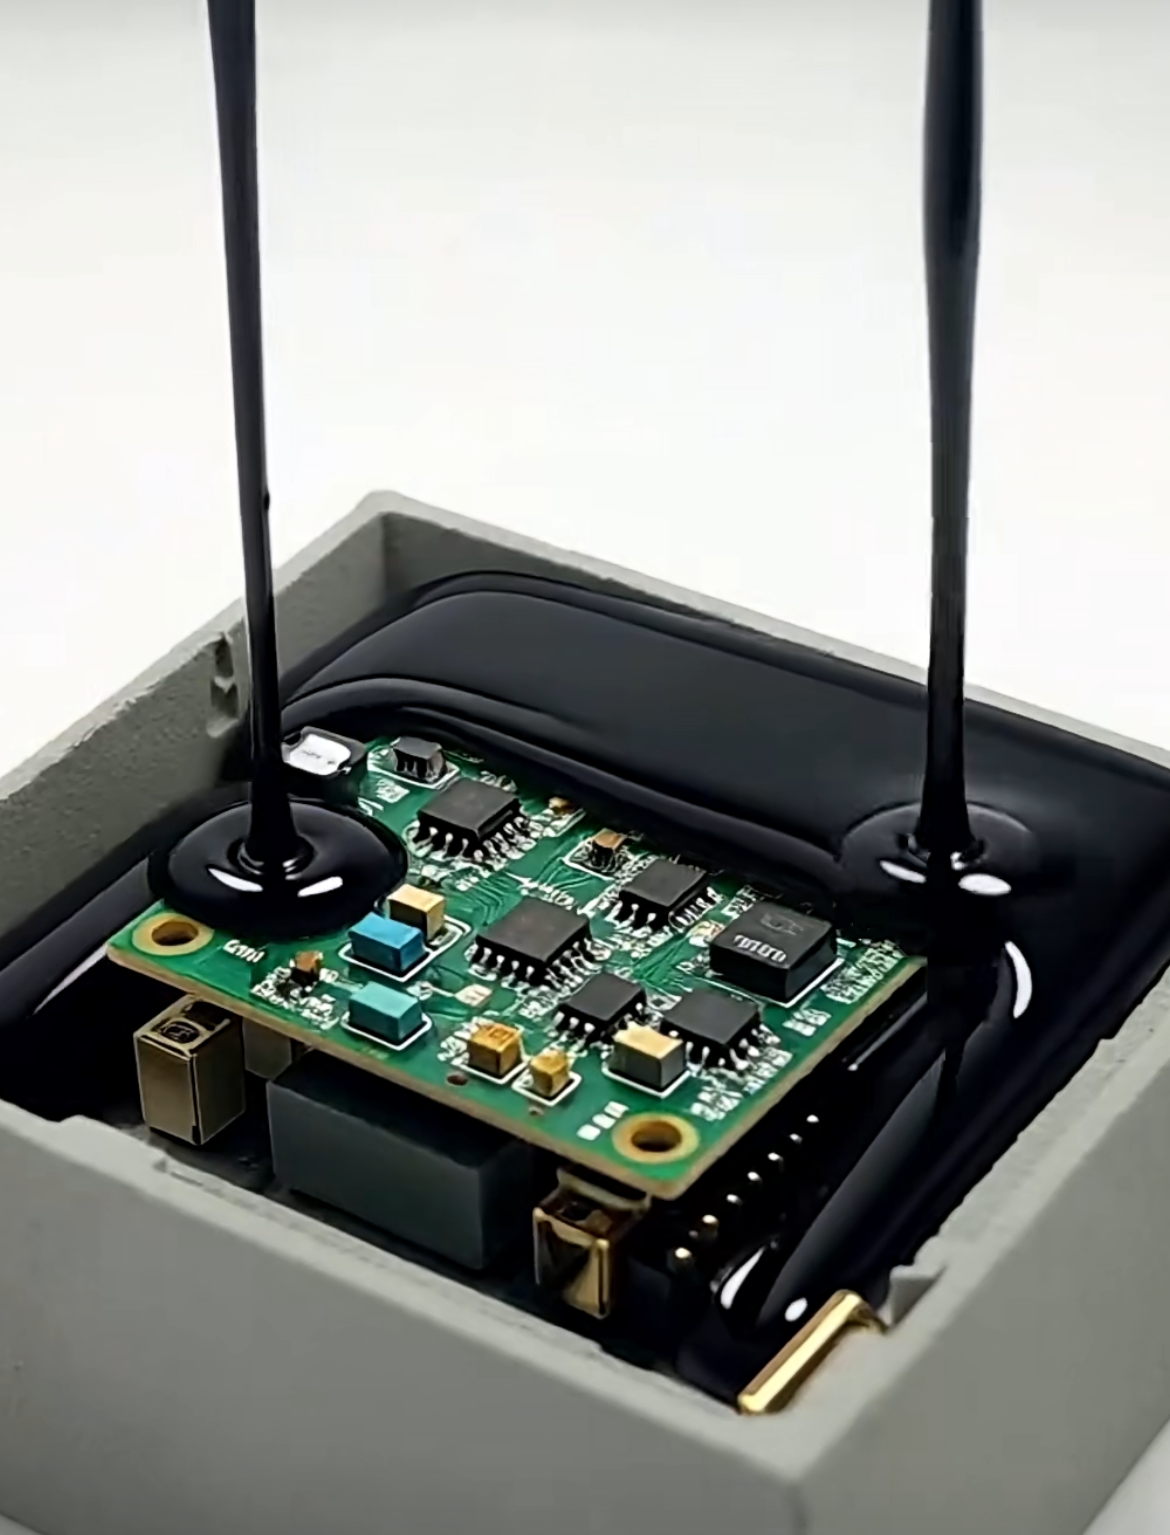 Wärmepfad
Kühlkörper- und Leistungshalbleiter-Verbindung
Verbinden Sie Wärmequellen mit Verteilern oder Gehäusen und kontrollieren Sie dabei die Klebschichtdicke, die elektrische Isolierung, die Planarität und die thermischen Wechsellastbeanspruchungen.
Produktionsfenster
Aushärtungsmethoden für elektronische Klebstoffe
Eine kompatible Chemie kann dennoch beim Herstellungsplan versagen, wenn Aushärtungszugang, Temperatur, Topfzeit oder Taktzeit nicht stimmen. Wählen Sie den Aushärtungsweg unter Berücksichtigung von sowohl Fügestelle als auch Prozess.
Einkomponenten-Wärmehärtung
Vorgemischte Systeme vereinfachen die Mischungsverhältnisregelung und ermöglichen eine schnelle, reproduzierbare Aushärtung. Überprüfen Sie Lagerung, Auftauen, Erwärmen, Ofengleichmäßigkeit und die thermische Belastungsgrenze benachbarter Bauteile.
Bestandteile: automatisierte Linien mit kontrollierter thermischer Einwirkung.Raumhärtung oder wärmebeschleunigte Härtung
Zweikomponentensysteme härten durch ihr Volumen aus und wirken in beschatteten Fugen. Dosiergenauigkeit, Mischqualität, Verweilzeit im Statikmischer, Topfzeit und Exothermie erfordern eine Überwachung.
Optimal geeignet: dicke Querschnitte und Baugruppen ohne Lichtzugang.UV- und sichtbares Licht – Aushärtung
Die Lichthärtung kann Teile innerhalb von Sekunden fixieren und eine Prüfung vor der Aushärtung ermöglichen. Wellenlänge, Intensität, Abstand, Belichtungsdauer, Pigmentierung, Schichtdicke und Sauerstoffinhibition beeinflussen das Ergebnis.
Optimal geeignet für: Verbindungen mit hohem Durchsatz und nachweislich gewährleistetem Lichtzugang.UV-härtbare Materialien verstehen →Feuchtigkeitshärtung
Silikon-, MS-Polymer- und PUR-Systeme können durch Luftfeuchtigkeit aushärten. Die Hautbildungszeit entspricht nicht der vollständigen Aushärtung: Schichtdicke, Luftfeuchtigkeit und die Exposition der Fuge bestimmen die Durchhärtung.
Optimal geeignet für: flexible Abdichtungen und zugängliche Klebefugen.Dualhärtung für Schattenbereiche
Eine schnelle Lichthärtung kann mit einer thermischen, feuchtigkeits- oder chemischen Nachhärtung kombiniert werden. Stellen Sie sicher, dass das im Schatten liegende Material den vorgesehenen Umsetzungsgrad und die endgültigen Eigenschaften erreicht.
Ideal für komplexe 3D-Baugruppen, die sofort weiterbearbeitet werden müssen.Lesen Sie das vollständige Datenblatt
Wichtige Spezifikationen für Elektronikklebstoffe
Elektronikklebstoffe lassen sich nicht anhand eines einzelnen Werts für Festigkeit, Viskosität oder Leitfähigkeit bewerten. Erst Prüfverfahren, Probenkonditionierung, Aushärtung, Schichtdicke und Temperatur bestimmen die Aussagekraft eines Werts.
 Vergleichen Sie Daten nur, wenn Methoden und Prüfbedingungen für die reale Klebeverbindung relevant sind.
Viskosität und Thixotropie
Die Viskosität beschreibt den Fließwiderstand unter den angegebenen Bedingungen; die Thixotropie trägt dazu bei, dass eine Raupe oder ein Punkt nach dem Dosieren ihre bzw. seine Form behält. Temperatur, Scherrate und die Sedimentation von Füllstoffen können sowohl das Prozessverhalten als auch die gemessenen Werte verändern.
Verarbeitungszeit, offene Zeit und Fixierzeit
Diese Begriffe beantworten unterschiedliche Fragen: Wie lange bleibt gemischtes Material verwendbar, wie lange kann eine aufgetragene Raupe eine Verbindung herstellen und ab wann kann die Baugruppe gehandhabt werden? Definieren Sie die Prüfung bei der tatsächlichen Masse und Temperatur.
Festigkeit und Versagensart
Daten zur Überlappungsscherung, Schälung und Zugfestigkeit basieren auf unterschiedlichen Geometrien. Dokumentieren Sie, ob der Bruch adhäsiv, kohäsiv oder innerhalb des Substrats erfolgt, und wiederholen Sie die Prüfung nach der Alterung unter Umweltbedingungen auf der Produktionsoberfläche.
Modul und Dehnung
Ein hoher Elastizitätsmodul kann die Ausrichtung stabilisieren, aber CTE Dehnungen in Lötstellen, Glas oder Silizium übertragen. Ein niedrigerer Elastizitätsmodul und eine höhere Dehnung können Spannungen abbauen, aber unter Last Bewegungen zulassen.
Tg, CTE und Aushärteschrumpfung
Glass transition changes material behavior, CTE mismatch drives cyclic stress, and cure shrinkage can shift optics or warp delicate parts. Consider the complete temperature range, not only the maximum.
Elektrische Eigenschaften
Check dielectric strength, volume resistivity, insulation resistance, dissipation behavior and edge clearance. For conductive systems, evaluate bulk and contact resistance after aging.
Thermal Properties
Thermal conductivity describes the material body. Joint performance also depends on bond-line thickness, voids, wetting, contact area and interfaces. A thin controlled line can outperform a thicker higher-k layer.
Sauberkeit und Ausgasung
Ionic contamination can support corrosion; volatile loss can affect sensors, optics, relays and vacuum systems. Confirm test method, sample preparation, cure state and application-specific limits.
Entwicklungsablauf
So wählen Sie den richtigen Elektronikklebstoff aus
Mit diesem Ablauf grenzen Sie eine umfangreiche Materialauswahl auf Kandidaten ein, die sich in der tatsächlichen Baugruppe dosieren, aushärten und qualifizieren lassen.
Funktion festlegen
Unterscheiden Sie zwischen strukturellem Kleben, Fixieren, Abdichten, Spannungsentlastung, Isolieren, elektrischer Leitfähigkeit und Wärmeübertragung. Priorisieren Sie primäre und sekundäre Anforderungen.
Substrate erfassen
Grundmaterial, Beschichtung, Überzug, Lötstoppmaske, Trennmittel, Oberflächenenergie sowie zulässige Reinigungs- oder Behandlungsverfahren auflisten.
Geometrie vermessen
Kontaktfläche, Spalt, Ebenheit, Klebschichtdicke, Randabstand, Sperrbereiche und das zur Volumensteuerung verwendete Verfahren dokumentieren.
Belastungen und Umgebungsbedingungen festlegen
Define static, peel, impact and vibration loads plus storage, operating, cycling, humidity, fluids and UV exposure.
Set Electrical, Thermal and Optical Targets
State isolation or conduction, heat flow, maximum temperature, clarity, refractive needs and acceptable yellowing.
Fit the Production Line
Confirm mix ratio, dispense method, available heat or light, cycle time, handling strength, inspection and rework plan.
Verbindung validieren
Erstellen Sie repräsentative Baugruppen, ermitteln Sie einen Ausgangswert, lassen Sie sie unter kombinierten Belastungen altern und bestätigen Sie vor der Freigabe die Prozessfähigkeit.
Vorbereitung der Grenzfläche
Substratverträglichkeit und Oberflächenvorbereitung
Haftung ist eine Grenzflächeneigenschaft. Derselbe Klebstoff kann auf blankem Aluminium stark haften, auf einer mit Schmierstoff beaufschlagten, oxidierten, beschichteten oder niederenergetischen Oberfläche jedoch schlecht.
Metalle und beschichtete Oberflächen
Bestimmen Sie Legierung, Oxidschicht, Beschichtung, Konversionsschicht und Bearbeitungsrückstände. Reinigung, Aufrauen oder Primer können die Prozesskonstanz verbessern, aber der freigegebene Prozess darf dünne Beschichtungen oder elektronische Bauteile nicht beschädigen.
FR-4, Lötstoppmaske und flexible Leiterplatten
Prüfen Sie den exakten Lötstopplack, den Aushärtungszustand und den Aufbau der flexiblen Leiterplatte. Schälbelastung, Verunreinigungen der Leiterplatte, ionische Sauberkeit und das Biegen um die ausgehärtete Klebstoffkehle können die Zuverlässigkeit maßgeblich beeinflussen.
Silizium, Keramik und Glas
Kontrollieren Sie Partikelverunreinigungen, Feuchtigkeit und die Handhabung. Für transparente oder spröde Bauteile können geringe Schrumpfung, geringe Spannungen, optische Klarheit und eine sorgfältig ausgelegte Kantengeometrie erforderlich sein.
Technische Kunststoffe
Bestätigen Sie Harztyp, Verstärkung, Formtrennmittel, Lackierung und Oberflächenenergie. Plasma-, Corona- und Beflammungsbehandlung oder ein Primer können bei Kunststoffen mit niedriger Oberflächenenergie hilfreich sein; die Stabilität der Behandlung muss jedoch validiert werden.
Integration in die Fertigung
Dosieren, Jetten, Drucken und Prozesssteuerung
Die Applikationsmethode bestimmt die Klebefuge. Auch stabile Materialeigenschaften reichen nicht aus, wenn Gebinde, Füllstoff, Mischer, Düse und Bewegungsprofil keine reproduzierbaren Materialaufträge ermöglichen.
Dosieren und Jetten
Stimmen Sie Partikelgröße, Viskosität, Thixotropie und Füllstoffsedimentation auf Ventiltyp, Nadeldurchmesser, Druck sowie die erforderliche Punkt- oder Raupengeometrie ab.
Mischen und Entgasen
Kontrollieren Sie bei Zweikomponentensystemen das Mischungsverhältnis, die Mischerauswahl, die Spülung, die Verweilzeit, die Temperatur und die eingeschlossene Luft. Prüfen Sie das zuerst und zuletzt im Arbeitsfenster ausgegebene Material.
Drucken und Schablonieren
Der Sieb- oder Schablonenauftrag erfordert eine stabile Rheologie, ein definiertes Ablöseverhalten, eine konstante Auftragsdicke und eine ausreichende Offenzeit. Prüfen Sie das Verlaufen vor der Aushärtung und die Abdeckung nach dem Zusammenpressen der Baugruppe.
Prüfen und rückverfolgen
Setzen Sie je nach Bedarf Farb-, Fluoreszenz-, Gewichts-, Bildverarbeitungs- oder Maßprüfungen ein. Dokumentieren Sie Charge, Auftauhistorie, Dosierparameter und Aushärtungseinwirkung zur Ursachenanalyse.
 Verpackung, Fließverhalten, Auftragsgeometrie und Aushärtung müssen als ein Prozess konzipiert werden.
Anwendungsumgebungen
Elektronische Klebstoffe nach Branche
Branchenbezeichnungen allein bestimmen kein Material. Sie helfen dabei, typische Belastungen, Einsatzumgebungen, Fertigungsraten und Qualifikationserwartungen zu ermitteln.
 01 / SEMICONDUCTOR
Semiconductor and PCB Assembly
Underfill, Die Attach, Bauteilfixierung, Glob-Top und FPC-Verstärkung erfordern ein präzises Fließverhalten, eine kontrollierte Aushärtung, hohe Reinheit und Maßhaltigkeit.
Materialien für die Halbleitermontage ansehen → 02 / CONSUMER
Unterhaltungselektronik und Wearables
Dünne Bauformen, Materialkombinationen, Sturzbelastungen, Schweiß, Wasserdichtigkeit, Optik und Nacharbeit gehen mit einer Fertigung mit hohem Durchsatz einher.
Materialien für die Unterhaltungselektronik entdecken →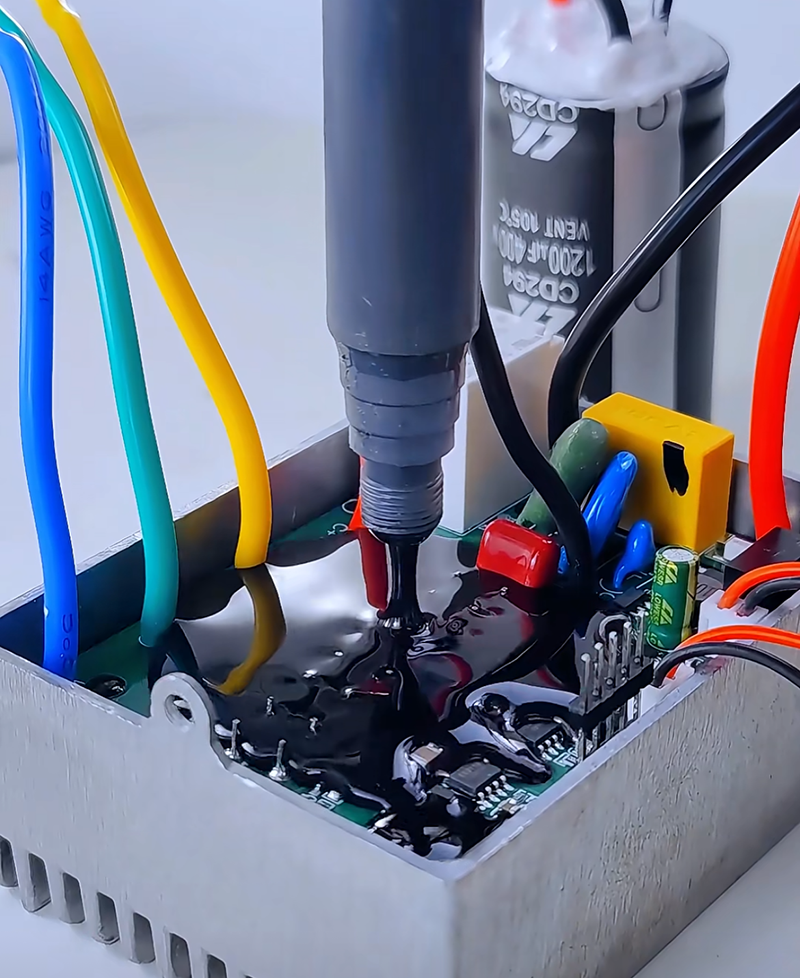 03 / AUTOMOBIL
Elektronik im Kraftfahrzeug
Temperaturwechsel, Vibration, Feuchtigkeit, Flüssigkeiten und eine lange Betriebsdauer bestimmen die Entscheidungen zur Substratvorbereitung, zum Modul, zur Abdichtung und zur Qualifizierung.
Materialien für Automobilelektronik ansehen → 04 / LEISTUNG
Leistungselektronik
Große Temperaturgradienten, hohe Spannungen, schwere Bauteile und großflächige Schnittstellen erfordern die Kontrolle von Isolationsabständen, Klebschichtdicke und Spannungen.
Lösungen für die Leistungselektronik ansehen → 05 / EV & STORAGE
EV-Batterie und Energiespeicher
Batterie- und Steuerungsbaugruppen vereinen große Klebeflächen, Sicherheitsanforderungen, Wärmeleitpfade, Vibrationsbeständigkeit und skalierbares Dosieren.
Materialien für EVs und Energiespeicher anzeigen → 06 / CONNECTIVITY
Telekommunikations- und 5G-Ausstattung
Außengehäuse, Funkgeräte und Antennen können eine Witterungsabdichtung, Sauberkeit für HF-sensitive Anwendungen, Temperaturwechsel und Vor-Ort-Service erfordern.
Materialien für Telekommunikation und 5G entdecken → 07 / LIGHTING
LED and Industrial Electronics
Optical stability, heat, outdoor exposure, chemical contact and long service life must be balanced with repair and production needs.
See LED lighting materials → 08 / COMPUTE
Data Centers and AI Hardware
High power density, serviceability, vibration and accelerated technology cycles place unusual demands on thermal and structural joints.
Review data-center and AI materials →Qualifizierungsplan
How to Test and Qualify Electronic Adhesives
Qualification must use production-representative parts, bond-line geometry, cure equipment and process settings. Trend the joint through aging instead of checking only a final pass/fail result.

Incoming and Process Checks
Verify package, lot, storage, appearance, density or mix ratio, viscosity where relevant, dispense mass and bond-line dimensions.
Baseline Cure and Adhesion
Confirm surface condition, cure exposure, handling strength, failure mode and the target mechanical, electrical or thermal property.
Temperaturwechselprüfung
Cycle across realistic extremes and dwell times. Measure trend data to expose CTE-driven cracking, delamination or resistance change.
High-Temperature Humidity
Check moisture uptake, insulation, corrosion, swelling, hydrolysis, adhesion and dimensional stability under the intended bias condition.
Vibrationen und mechanische Stöße
Use the real mounting system and mass. Inspect component movement, fillet cracking, connector strain and loss of interface contact.
Chemical and Fluid Exposure
Test relevant coolants, oils, cleaners, flux residue, salt mist or body fluids with realistic temperature and mechanical constraint.
Electrical and Thermal Safety
Confirm dielectric withstand, insulation resistance, leakage, contact resistance or thermal impedance before and after aging.
Pilot Run and Process Capability
Run production-intent equipment, operators, takt time and inspection. Evaluate placement, cure, weight, voids and rework variation.
Root-cause thinking
Electronic Adhesive Failure Modes and Troubleshooting
A symptom rarely identifies one cause. Preserve failed parts, process records and uncured material so interface, cure, design and handling causes can be separated.
Interfacial Release
Possible drivers include contamination, low surface energy, condensed moisture, insufficient cure, oxidation or high peel stress. Compare the fracture surface and test production-cleaned substrates.
Bulk Material Fracture
Review modulus, toughness, cure conversion, bond-line thickness, sharp corners, impact and CTE mismatch. A stronger but more rigid grade may make the problem worse.
Bubbles and Incomplete Fill
Check mixing, degassing, dispense path, substrate temperature, trapped geometry, vacuum profile, material flow and cure ramp. Identify whether voids formed before or during cure.
Soft, Tacky or Weak Material
Audit mix ratio, expired mixer, cure temperature at the bond, lamp spectrum/intensity, shadow areas, moisture access and chemical inhibition.
Bleed, Bloom or Corrosion
Review formulation, cure state, cleaning compatibility, ionic residue, volatile condensation and material migration. Sensitive optics and electrical contacts may need stricter limits.
Inconsistent Dot or Bond Line
Trend material temperature, pressure, valve timing, needle condition, filler settling, mixer residence, part gap and compression. Inspect volume at the point of use.
Design inputs
Eight Design Decisions That Control an Electronic Adhesive Joint
Material selection and joint design are inseparable. These decisions determine whether the adhesive sees mostly shear, peel, compression, thermal strain or environmental attack in service.
Thickness and Volume Control
A very thin line may reduce thermal resistance and cure quickly, yet starve a rough or uneven interface. A thick line can fill tolerance but increases material volume, shrinkage, exotherm and dimensional variation. Use spacers, stops, glass beads, controlled dispense mass or fixture geometry where thickness is critical. Record delivered volume and final compressed thickness as separate process variables.
Shear, Peel and Cleavage
Adhesives generally use area efficiently in shear but are more sensitive to peel and cleavage concentrated at an edge. Change overlap length, add a fillet, move the load toward the bond plane or add mechanical support where possible. Datasheet lap-shear strength cannot predict a small corner bond or a cable that repeatedly pries at one end.
Gap, Flatness and Part Variation
Minimum, nominal and maximum assembled gaps may require different rheology and compression behavior. Warpage can create a thin center and thick edges; plated surfaces or molded housings add local variation. Map the actual interface and test worst-case parts. Do not assume the drawing gap equals the cured bond line after clamp pressure and shrinkage.
CTE Mismatch and Compliance
Silicon, ceramic, copper, aluminum, glass, FR-4 and plastic expand at different rates. The adhesive transfers part of that mismatch into the assembly during every temperature excursion. Joint length, modulus, thickness and cure temperature determine strain. A compliant material may preserve fragile components even when its room-temperature strength is lower.
Fillets, Keep-Outs and Clearance
A fillet can reduce edge stress, but excess flow may cover test pads, optical surfaces, connectors or high-voltage creepage paths. Define acceptable fillet width, height and symmetry. Use dams, masks or programmed dispense boundaries when movement during cure is possible, and inspect the edge after environmental cycling for cracks, bleed or migration.
Fixture and Clamp Strategy
Pressure controls wetting and bond-line thickness but can squeeze out too much material, move a component or bend a PCB. Define how load is applied, tolerated and released. Springs, hard stops, vacuum fixtures and temporary clamps behave differently as the adhesive gels and shrinks. Qualify with production hardware and realistic torque variation.
Service and Removal Access
Permanent bonding may be appropriate for sealed modules but costly for field-replaceable boards. Determine whether heat, solvent, cutting or mechanical separation is permitted and what residue is acceptable. Protect adjacent solder joints, coatings and plastics during removal. Reworkability should be treated as a design requirement, not discovered after qualification.
Electrical and Thermal Boundaries
An adhesive near high voltage must preserve insulation after cutting, cure, humidity and contamination. A thermal adhesive must maintain contact without creating an unintended electrical path. Review dielectric strength, volume resistivity, edge distance, filler type, bond-line control and aging together. Never infer electrical insulation only from the appearance of a filled material.
Avoid one-number selection
Mechanical, Thermal and Electrical Tradeoffs in Electronic Adhesives
Performance targets interact. The engineering objective is not to maximize every property, but to find a stable operating window for the complete assembly.
Mechanical Balance
Increasing crosslink density or rigid filler can raise modulus and dimensional stability, but may reduce elongation and increase stress at glass, ceramic, silicon or solder joints. Toughening can improve impact resistance while changing viscosity, Tg and cure response.
- Use strength data with the actual substrate and failure mode.
- Vergleichen Sie die Eigenschaften über den gesamten Betriebstemperaturbereich.
- Berücksichtigen Sie Schäl-, Vibrations- und Thermozyklusbelastungen – nicht nur statische Scherbelastungen.
- Prüfen Sie, ob die Aushärtung bei erhöhter Temperatur beim Abkühlen Eigenspannungen fixiert.
Thermisches Gleichgewicht
Ein höherer Anteil an wärmeleitfähigem Füllstoff kann die Wärmeleitfähigkeit des Materials verbessern, zugleich aber Viskosität, Abrieb, Dichte und Steifigkeit erhöhen. Größere Partikel können dünne Klebschichten oder feine Dosiernadeln beeinträchtigen; eine Sedimentation des Füllstoffs kann zu Chargen- oder Dosierabweichungen führen. Der thermische Widerstand des fertigen Aufbaus umfasst auch Grenzflächen und Geometrie.
- Define heat source, contact area, power and cooling boundary.
- Measure bond-line thickness and voids in the assembled joint.
- Trend thermal performance after cycling and power aging.
- Rezension wie die Klebefugendicke die thermische Leistung beeinflusst when the interface controls heat flow.
Electrical and Optical Balance
Conductive filler can support electrical interconnect but creates spacing and migration concerns. Insulating systems must maintain dielectric behavior after moisture and contamination. Optical adhesives add requirements for transmission, haze, refractive behavior, bubbles and yellowing.
- Definieren Sie die Zielvorgaben für elektrische Leitfähigkeit, Wärmeleitfähigkeit und Isolierung getrennt.
- Bewerten Sie den Kontaktwiderstand und die galvanische Verträglichkeit leitfähiger Typen.
- Prüfen Sie die optischen Eigenschaften bei realistischen Schichtdicken nach Alterung durch UV-Strahlung, Wärme und Feuchtigkeit.
- Bestätigen Sie ein geringes Ausgasungsverhalten, wenn kondensierbare flüchtige Bestandteile Linsen oder Sensoren erreichen könnten.
Konstruktionsbeispiele
Auswahlszenarien für Elektronikklebstoffe
Diese Beispiele zeigen, warum ähnliche zentrale Anforderungen zu unterschiedlichen Klebstofffamilien, Formaten und Validierungsplänen führen können. Sie dienen als Rahmen für die Vorauswahl und sind keine automatischen Produktempfehlungen.
Großer Anschluss an einem PCB
Schnittstelle: beschichtetes Metall- oder Kunststoff-Steckergehäuse an die Lötstoppmaske, wobei die durch Kabel oder Steckvorgänge entstehenden Lasten in die Leiterplatte eingeleitet werden.
Likely direction: a thixotropic epoxy, acrylic or flexible adhesive may stake the body and relieve solder-joint strain. The bead must remain clear of contacts, inspection points and creepage zones.
Critical questions: Is the load shear or peel? Will the connector be serviced? Can the board tolerate heat cure? How clean is the solder mask and is flux residue present?
Validation focus: connector insertion/removal load, vibration, board flex, thermal cycling, humidity, fillet inspection and electrical clearance.
Camera Module or Image Sensor
Schnittstelle: glass, plastic, metal and PCB elements with tight optical alignment and small bond volumes.
Likely direction: schrumpfungsarme UV-/Dual-Cure-Acrylate, Epoxidharze oder ausgewählte Silikone, je nach Steifigkeit, Lichtzugänglichkeit und mechanischer Belastung. Im Bereich des optischen Pfads können schwarze, opake oder ausgasungsarme Varianten erforderlich sein.
Critical questions: Welche Lageverschiebung ist während der Aushärtung zulässig? Gibt es abgeschattete Bereiche? Können sich flüchtige Bestandteile auf der Linse niederschlagen? Muss die Fügestelle gegen Feuchtigkeit abgedichtet werden?
Validation focus: Position vor/nach der Aushärtung, optische Verunreinigung, Trübung oder Vergilbung, Thermoschock, Feuchtigkeit, Sturz und langfristige Fokusstabilität.
Leistungsmodul an Wärmeverteiler
Schnittstelle: eine großflächige Grundplatte aus Metall oder Keramik mit einem Wärmeverteiler aus Aluminium oder Kupfer zu verbinden, möglicherweise unter Vorgaben hinsichtlich Ebenheit und Hochspannung.
Likely direction: ein wärmeleitfähiger, elektrisch isolierender Epoxid- oder Silikonklebstoff, wenn eine dauerhafte Verklebung erforderlich ist. Die Formulierung muss die Oberflächen benetzen und eine kontrolliert dünne Klebschicht bilden, ohne unzulässige Spannungen zu verursachen.
Critical questions: Wie groß ist das tatsächliche Spaltmaß, und wie erfolgt die Klemmung? Ist eine elektrische Isolierung erforderlich? Wie wird die Baugruppe repariert? Welche Temperaturgradienten treten bei Leistungszyklen auf?
Validation focus: thermischer Widerstand, Hohlraumanteil, Klebschichtkartierung, dielektrische Spannungsfestigkeit, Lastwechselprüfung, mechanische Schockprüfung und Delaminationsprüfung.
Gehäusedichtung für Wearables
Schnittstelle: dünnwandige Gehäuse aus Kunststoff, lackiertem Metall oder Glas mit schmalen Flanschen, optisch anspruchsvollen Kanten und begrenztem Anpressdruck.
Likely direction: Ein flexibler Silikon-, Polyurethan/PUR-, Acryl- oder Hybrid-Dichtstoff, ausgewählt nach Liniengeschwindigkeit, Haftung und Nacharbeit. Ein vorgeformter Klebefilm kann eine sauberere Geometrie ermöglichen, sofern die Toleranzen dies zulassen.
Critical questions: Soll die Dichtung auch eine strukturelle Haltefunktion übernehmen? Welche Anforderungen gelten hinsichtlich Reinigungschemikalien, Schweiß und Hautkontakt? Wird das Gehäuse für Reparaturen geöffnet?
Validation focus: Dichtheitsprüfung, Falltest, Torsion, Schweiß-/Chemikalienexposition, Feuchtigkeit, Alterung, kosmetische Rückstände sowie Verhalten beim Öffnen und erneuten Zusammenbau.
FPC Verstärkung an einem Steckverbinder
Schnittstelle: Polyimid-Flexleiterplatte, Versteifung, Steckverbinder oder starre PCB bei wiederholtem Biegen und Handhaben.
Likely direction: ein flexibler Epoxid-, Acryl-, Urethan- oder lichthärtender Verstärkungsklebstoff, der die exakte Flexkonstruktion verklebt, ohne in die Kontakte einzuziehen. Der Modulübergang an der Kehlkante muss kontrolliert werden.
Critical questions: Wo beginnt der Biegeradius? Darf der Klebstoff freiliegendes Kupfer berühren? Ist eine schnelle Fixierung erforderlich? Welche ausgehärtete Schichtdicke ist zulässig?
Validation focus: Biegewechsel, Schälprüfung, Einsetzen von Steckverbindern, Feuchtigkeit, Wärme, Kantenrissbildung, Dochtwirkung und elektrische Prüfung.
Außensensor oder Steuermodul
Schnittstelle: PCB, Sensor, Kabeleinführung und Gehäuse aus unterschiedlichen Materialien, die Kondensation, Temperaturschwankungen, Vibrationen und Verunreinigungen ausgesetzt sind.
Likely direction: Flexibles Silikon- oder Hybrid-Dichtmittel für Fugen und zur Zugentlastung; Epoxidharz oder Urethan, wenn eine strukturelle Befestigung erforderlich ist. Zum umfassenden Schutz vor Umwelteinflüssen kann ein Verguss in Betracht gezogen werden.
Critical questions: Muss der Sensor atmen können? Welche Flüssigkeiten und Druckänderungen treten auf? Können Aushärtungsnebenprodukte die Sensorelemente beeinträchtigen? Wie kann eingeschlossene Feuchtigkeit entweichen?
Validation focus: Leckagen, Kondensation, Salz- oder Chemikalienexposition, Temperaturwechsel, Vibrationen, Sensordrift, Isolationswiderstand und Zugänglichkeit für den Vor-Ort-Service.
Materiallogistik
Lagerung, Handhabung und Produktionskontrollen für Elektronikklebstoffe
Selbst eine qualifizierte Formulierung kann zu schwachen oder uneinheitlichen Klebverbindungen führen, wenn Lagerung, Konditionierung, Mischung oder Aushärtungsprotokolle vom Wareneingang bis zur Endmontage nicht kontrolliert werden.
Wareneingang und Rückverfolgbarkeit
Produktbezeichnung, Charge, Herstellungs- oder Verfallsdatum, Zustand der Verpackung und erforderliche Zertifikate prüfen. Jede Produktionscharge der Materialcharge, der Anlage, dem Bediener, dem Dosierprogramm und dem Aushärtungsprotokoll zuordnen. Repräsentative Rückstellmuster aufbewahren, wenn das Anwendungsrisiko dies rechtfertigt.
Kühllagerung und Auftauen
Gefrorene oder gekühlte einkomponentige Materialien müssen unter kontrollierten Bedingungen transportiert, gelagert und aufgetaut werden. Tauen Sie die verschlossene Verpackung auf, um Kondensation zu vermeiden, und beachten Sie dabei die freigegebene Auftauzeit und Ausrichtung. Frieren Sie das Material nicht wiederholt erneut ein, sofern dies nicht ausdrücklich zulässig ist. Dokumentieren Sie die kumulierte Dauer außerhalb der vorgeschriebenen Lagerbedingungen.
Two-Part Ratio and Mixing
Ratio errors can leave excess resin or hardener even when the surface appears cured. Verify meter calibration, cartridge balance, purge quantity, mixer type and back pressure. Inspect color uniformity where applicable and test material from the beginning and end of a dispense run.
Filler Settling and Homogeneity
Thermal or electrically functional fillers may settle during storage or separate under heat and pressure. Follow the approved conditioning or mixing instruction without introducing air. Check whether vertical cartridge orientation, long hoses or machine idle time change delivered composition.
Heilungsnachweis
Der Ofensollwert entspricht nicht der Temperatur in der Klebfuge, und die Lampenleistung entspricht nicht der am Klebstoff wirksamen Dosis. Verwenden Sie Temperaturprofilierung, Radiometrie oder geeignete Prozessprüfungen. Definieren Sie den Zeitnullpunkt, die Aufheizrampe, die Haltezeit und die Nachhärtung. Bestätigen Sie den endgültigen Umsatzgrad anhand einer anwendungsrelevanten Eigenschaft und nicht allein durch Berühren der Oberfläche.
Änderungskontrolle
Änderungen bei Substratlieferant, Lötstopplack, Reinigungsmittel, Primer, Dosierventil, Mischer, Lampe, Ofenbeladung, Gebindegröße oder Klebstoffformulierung können die Fügeverbindung beeinflussen. Legen Sie im Voraus fest, welche Änderungen eine technische Prüfung, eine begrenzte Bestätigung oder eine vollständige Requalifizierung erfordern.
Abgrenzung der Dokumentation
Anforderungen an Konformität, Sauberkeit und Sicherheit
Geben Sie die tatsächliche Anforderung, das Prüfverfahren, den Aufbau und die Region an. Allgemeine Angaben wie “flammhemmend”, “halogenfrei” oder “geringe Ausgasung” sind für eine zuverlässige Auswahl zu unspezifisch.
Beschränkte Stoffe
Ermitteln Sie die geltenden Beschränkungen gemäß RoHS, REACH, für Halogene, PFAS, für Schwermetalle sowie kundenspezifische oder regionale Beschränkungen. Bestätigen Sie, ob die Erklärung für das gelieferte Gemisch, das ausgehärtete Material oder den vollständigen Artikel gilt und wie künftige Änderungen der Stofflisten gehandhabt werden.
Entflammbarkeit
Geben Sie die erforderliche Norm, Dicke, Farbe und den Aufbau an. Eine Bewertung an einem ausgehärteten Prüfkörper lässt sich nicht automatisch auf eine andere Klebschichtdicke oder einen anderen Verbundaufbau übertragen. Prüfen Sie, ob der Klebstoff in der Prüfkonfiguration als Strukturklebstoff, dünne Beschichtung oder als massive Füllung eingesetzt wird.
Ionenreinheit
Elektronik, die Feuchtigkeit und Spannung ausgesetzt ist, kann strenge Grenzwerte für ionische Verunreinigungen erfordern. Berücksichtigen Sie Rohmaterial, Aushärtungsnebenprodukte, Reinigungsrückstände, Handhabung und Wechselwirkungen mit dem Flussmittel. Bewerten Sie den Isolationswiderstand oder die Korrosion in einer repräsentativen Geometrie, statt sich auf einen nicht relevanten Sauberkeitswert zu verlassen.
Geringe Ausgasung
Vacuum, optical, relay and sensor assemblies may limit total mass loss or condensable volatiles. Results depend on cure state, sample thickness, conditioning and method. Define where condensed species could land and what functional change—fogging, signal drift or contact contamination—is unacceptable.
Worker and Process Safety
Review safety data, ventilation, skin and eye protection, heat or UV exposure, mixing and spill handling. Automation can reduce contact but introduces pressure, purge and maintenance risks. Select a process that can be operated consistently under the facility’s controls.
End-of-Life and Service
Dokumentieren Sie die freigegebenen Verfahren für Ausbau, Reinigung, Recycling oder Entsorgung. Ein dauerhaft ausgehärteter Klebstoff kann die Trennung von Komponenten verhindern; eine flexible Dichtung kann bei der Reparatur angrenzende Oberflächen verunreinigen. Nehmen Sie die Prüfung auf Rückstände und die Verträglichkeit mit Ersatzmaterialien in den Wartungsplan auf.
Die Beweise hinter der Zahl
So lesen Sie das technische Datenblatt eines Elektronikklebstoffs
Ein Datenblatt unterstützt die Vorauswahl, bietet jedoch keine Gewähr für jede Fügeverbindung. Vergleichen Sie vor der Bewertung von Materialien die den einzelnen Werten zugrunde liegenden Prüfverfahren, Probekörper, Aushärtungsbedingungen und Konditionierungen.
Methode und Geometrie
Hinter einer Eigenschaftsbezeichnung können sich wichtige Unterschiede verbergen. Die Zugscherfestigkeit hängt von der Überlappung, der Substratdicke, der Prüfgeschwindigkeit und der Klebstoffschichtdicke ab. Die Wärmeleitfähigkeit variiert je nach Messverfahren und Probenvorbereitung. Die Durchschlagfestigkeit hängt stark von der Dicke und der Elektrodengeometrie ab. Fehlt die Angabe des Verfahrens, sollte sie angefordert werden. Werte, die mit nicht kompatiblen Verfahren ermittelt wurden, sollten nicht so verglichen werden, als wären sie auf derselben Skala gemessen worden.
Substrat und Oberfläche
Ergebnisse auf geätztem Aluminium, Glas oder einem Laborprüfkörper sind möglicherweise nicht auf Lötstopplack, galvanisch beschichtetes Kupfer, Kunststoff-Formteile oder lackierte Gehäuse übertragbar. Dokumentieren Sie die genaue Legierung, Werkstoffsorte, Oberflächenrauheit, Reinigung und Grundierung. Wenn das Datenblatt mehrere Substrate aufführt, ist neben der Festigkeit auch auf die Versagensart zu achten; ein Substratversagen kann die Grenzflächenfestigkeit des Klebstoffs verschleiern.
Aushärteplan und Umrechnung
Die nach einer langen Nachhärtung im Labor gemessenen Eigenschaften können über den mit einem kurzen Produktionszyklus erreichbaren Eigenschaften liegen. Dokumentieren Sie Mischtemperatur, Temperaturanstieg, Haltezeit, Bauteiltemperatur, Lichtdosis und Konditionierungszeit. Bestimmen Sie bei Systemen, die bei Raumtemperatur aushärten, ab wann Handhabung, Prüfung und der vollständige Einsatz zulässig sind. Wenn Ihr Prozess die veröffentlichte Aushärtung nicht reproduzieren kann, qualifizieren Sie stattdessen den erreichbaren Zustand.
Typischer Wert im Vergleich zur Spezifikation
Ein typischer Wert beschreibt repräsentative Daten und stellt möglicherweise keine kontrollierte Abnahmegrenze dar. Eine Spezifikation legt einen vereinbarten Bereich oder Mindestwert zusammen mit einer Prüfmethode fest. Fragen Sie, welche Eingangseigenschaften chargenweise geprüft werden, welche Zertifikatsdaten verfügbar sind und wie Schwankungen gehandhabt werden. Die Auslegungsreserve sollte Material-, Prozess-, Substrat- und Messschwankungen berücksichtigen – nicht nur den veröffentlichten Durchschnittswert.
Dauer-, Spitzen- und Auslenkungskennwerte
“Maximale Temperatur” kann sich auf eine kurzzeitige Temperaturspitze, eine Prüfbedingung oder eine geschätzte Einsatzgrenze beziehen. Legen Sie Dauer, Atmosphäre, mechanische Belastung und die erforderliche Eigenschaft nach der Alterung fest. Ein Material kann eine hohe Spitzentemperatur überstehen, ohne über Tausende von Stunden hinweg Haftung, Isolierfähigkeit, Farbe oder Flexibilität zu behalten. Verwenden Sie gealterte Funktionsdaten über den erwarteten Betriebszyklus hinweg.
Trockene, feuchte und chemische Zustände
Ausgangsdaten werden häufig nach der Aushärtung unter kontrollierten Laborbedingungen gemessen. Elektronik kann nach Feuchtigkeitsaufnahme, chemischer Einwirkung, Sterilisation, Salzverunreinigung oder wiederholter Reinigung betrieben werden. Vergleichen Sie die Vorher-Nachher-Werte und prüfen Sie, ob die Änderung nach dem Trocknen reversibel ist. Berücksichtigen Sie eine elektrische Vorspannung, da Feuchtigkeit und Spannung miteinander wechselwirken können.
Bedingungen für die Viskositätsmessung
Ein einzelner Viskositätswert reicht bei thixotropen oder gefüllten Materialien nicht aus. Dokumentieren Sie Instrument, Spindel oder Geometrie, Scherrate, Temperatur und Vorbehandlung. Die scheinbare Viskosität bei einem langsamen Datenblatttest kann vom Verhalten beim Durchfluss durch ein Hochscher-Jetventil abweichen. Bewerten Sie Anlauf, stationären Betrieb, Erholung nach Stillstand, Fadenziehen und Füllstoffentmischung an der Produktionsanlage.
Eigenschaftserhalt und Ausfallart
Prozentuale Retentionswerte können irreführend sein, wenn sich der Ausgangswert oder der Versagensmechanismus ändert. Prüfen Sie in jedem Intervall die Absolutwerte, die Verteilung und die Bruchstelle. Thermische, Feuchte- und mechanische Belastungen können sich gegenseitig stärker beeinflussen als bei getrennten Prüfungen. Legen Sie fest, was im Bauteil als Funktionsversagen gilt, und korrelieren Sie das Coupon-Screening mit repräsentativen Baugruppen.
Gewerbliche Entwicklung
Versorgung mit Elektronikklebstoffen, Scale-up und Gesamtkosten
Der Preis pro Kilogramm ist nur ein Kostenfaktor. Ausbeute, Zykluszeit, Lagerverluste, Wartung der Dosieranlage, Inspektion, Nacharbeit und Zuverlässigkeit im Feldeinsatz haben oft einen größeren Einfluss.
Verpackungs- und Materialnutzung
Kleine Spritzen oder Kartuschen können die Herstellung von Prototypen vereinfachen und den Kontakt mit dem Material verringern, während Eimergebinde oder größere Zuführsysteme bei größeren Mengen die Verpackungskosten senken können. Das optimale Gebinde muss zu Verbrauch, Lagerung, Mischen und der Reinigung der Ausrüstung passen. Bei der Berechnung der Ausbeute ist auch das in Mischern und Schläuchen verbliebene Material sowie Material aus Spülchargen und aus abgelaufenen, geöffneten Gebinden zu berücksichtigen.
- Passen Sie die Gebindegröße an den realistischen Verbrauch vor Ablauf der Haltbarkeit an.
- Definieren Sie die Logistik für Tiefkühl-, Kühl- oder Umgebungstemperaturbedingungen.
- Kartuschenverhältnis, Auslassgeometrie und verfügbare Dosiergeräte bestätigen.
- Planen Sie sichere Verfahren für Spülung, Produktwechsel und Entsorgung.
Zykluszeit und Prozessfähigkeit
Eine kürzere nominale Aushärtezeit reduziert die Gesamttaktzeit nicht, wenn die Montage auf Handhabungsfestigkeit, Prüfung oder Abkühlung wartet. Ein stabiler, etwas langsamerer Prozess kann eine enge Hochgeschwindigkeitsprozessspanne mit häufigen Ausschussteilen übertreffen. Modellieren Sie Dosierzeit, Vorrichtungsbelegung, Kapazität der Aushärteanlagen, WIP, Wartung und Erstgutquote gemeinsam.
- Messen Sie die tatsächliche Bauteiltemperatur oder Lichtdosis bei Produktionsgeschwindigkeit.
- Einschließlich Änderungen am Mischer, der Düsenreinigung und Anlagenstillständen.
- Akzeptable statistische Schwankungen bei Auftrag und Aushärtung definieren.
- Überprüfen Sie das Verhalten beim ersten Werkstück und beim Neustart nach Leerlaufzeiten.
Qualifizierung und Änderungsmanagement
Frühe Entwicklungsmuster sollten auf die vorgesehene Produktionsformulierung und Verpackung ausgerichtet sein. Dokumentieren Sie Abweichungen, damit der Prototyperfolg nicht einem Prozess zugeschrieben wird, der sich nicht skalieren lässt. Etablieren Sie eine Kommunikation für Änderungen an Rohstoffen, Formulierung, Standort, Verpackung oder Spezifikation und legen Sie die vor der Akzeptanz erforderlichen Nachweise fest.
- Legen Sie Meilensteine für Prototyp, Pilotphase und Produktion fest.
- Freigegebene Referenzteile und Prozessparameter beibehalten.
- Planen Sie Anforderungen an eine zweite Bezugsquelle oder die Versorgungskontinuität, ohne davon auszugehen, dass Materialien ohne Anpassungen gleichwertig eingesetzt werden können.
- Berücksichtigen Sie die Auswirkungen von Garantie, Service und Nacharbeit in den Gesamtkosten.
Vom Kandidaten zur Produktion
Kundenspezifische Formulierung und Lieferformen elektronischer Klebstoffe
Ein kundenspezifischer Werkstoff ist sinnvoll, wenn Standardprodukte eine entscheidende Kombination aus Anforderungen an Verarbeitung, Zuverlässigkeit, regulatorische Konformität oder Verpackung nicht erfüllen. Ziel ist eine ausgewogene Formulierung – nicht die Maximierung jeder einzelnen Eigenschaft.
Haktak kann bei den anwendungsspezifischen Randbedingungen ansetzen, geeignete Chemien prüfen, gezielte Eigenschaften anpassen, Muster vorbereiten und Prozessversuche unterstützen. Formulierungsänderungen sollten hinsichtlich ihrer Auswirkungen bewertet werden: Eine Erhöhung des Füllstoffanteils kann die Leitfähigkeit verbessern, aber auch Viskosität, Dichte, Abrieb, Modul und Dosierdruck erhöhen.
Rheologie und Applikation
Passen Sie Fließverhalten, Standfestigkeit, Thixotropie, Spaltfüllung und das Absetzen der Füllstoffe an die erforderliche Raupe, den Punkt, den Film oder den Hohlraum an.
Aushärtefenster
Stimmen Sie Verarbeitungszeit, Fixierzeit, Wärme- oder Lichtexposition, Aushärtung in tiefen Schichten und Endkonversion auf den Produktionstakt ab.
Funktionale Zielgrößen
Entwickeln Sie thermische, elektrische, optische, mechanische oder umweltbezogene Eigenschaften, ohne Schnittstellen und Verarbeitbarkeit außer Acht zu lassen.
Verpackung und Skalierung
Planen Sie das Format als Spritze, Kartusche, Doppelkartusche, Eimer, Folie oder Rolle unter Berücksichtigung von Lagerung, Auftauen, Rückverfolgbarkeit und Jahresbedarf.

Vorbereitung von RFQ
Informationen, die Haktak benötigt, um einen Elektronikklebstoff zu empfehlen
Ein vollständiges Anwendungsbriefing verkürzt die Vorauswahl und führt zu aussagekräftigeren Prototypen. Frühzeitig sind Schätzwerte akzeptabel, sofern sie eindeutig als solche gekennzeichnet sind.
- Schnittstellenzeichnung und Substrataufbau
- Mindest-, Nenn- und Höchstspalt
- Klebefläche, Geometrie der Klebstoffraupe oder des Klebstoffpunkts
- Mechanische Belastung und Bewegung
- Lager- und Betriebstemperaturen
- Thermische, elektrische oder optische Zielanforderung
- Aushärtungsanlage und maximale Zykluszeit
- Dosiermethode und Gebindegröße
- Feuchtigkeit, Flüssigkeiten, Vibrationen und Lebensdauer
- Anforderungen an Konformität, Sauberkeit und Nacharbeit
- Prototypenstückzahl und Validierungsplan
- Jahresbedarf und Produktionsstandort
Anwendungssupport
Warum Haktak als Partner für Elektronikklebstoffe?
Die Materialversorgung ist ein Baustein einer zuverlässigen Klebeverbindung. Haktak verknüpft die Materialauswahl mit Formulierung, Bemusterung, Verarbeitung und Qualifizierungsplanung.
Anwendungsorientierte Vorauswahl
Gehen Sie von der Grenzfläche, den Belastungen, den Umgebungsbedingungen und den Rahmenbedingungen der Fertigung aus, statt allein nach der chemischen Basis auszuwählen.
Ausgewogenes Eigenschaftsprofil nach Maß
Stimmen Sie die erforderliche Rheologie, Aushärtung, den Modul, die Leitfähigkeit, Isolierung, Transparenz oder Konformität als zusammenhängendes System aufeinander ab.
Materialien für Prototypen
Vor der Freigabe für die Serienproduktion anhand repräsentativer Proben Auftrag, Aushärtung, Handhabung und Leistungsfähigkeit prüfen.
Unterstützung bei der Fertigung
Bei der Materialauswahl Verpackung, Mischen, Dosieren, Weiterverarbeitung, Prüfung und Lagerung berücksichtigen.
Nachweisbasierte Freigabe
Einen anwendungsspezifischen Plan für Referenzmessungen, Alterung, Fehleranalyse und die Eignung für die Pilotlinie erstellen.
Häufige Fragen zur technischen Auslegung
Elektronikklebstoffe FAQ
Kurze Antworten für die Vorauswahl. Die endgültige Auswahl erfordert weiterhin Tests an den vorgesehenen Bauteilen und im vorgesehenen Prozess.
Was sind Elektronikklebstoffe?
Elektronikklebstoffe sind speziell formulierte Materialien zum Verkleben, Fixieren, Verstärken oder Schützen von Bauteilen in elektronischen Baugruppen. Je nach Formulierung können sie außerdem gegen Feuchtigkeit abdichten, Spannungen abbauen, elektrisch isolieren, Strom leiten, Wärme übertragen oder optische Funktionen erfüllen.
Welcher Klebstoff eignet sich am besten für PCB-Bauteile?
Den universell besten PCB-Klebstoff gibt es nicht. Bei kleinen Fixierstellen können eine schnelle Aushärtung und gute Thixotropie vorteilhaft sein; schwere Bauteile können Zähigkeit und Beständigkeit gegenüber Temperaturwechseln erfordern; empfindliche Bauteile benötigen möglicherweise einen niedrigen Modul und geringe Ausgasung. Die Auswahl muss auf den konkreten Lötstopplack, die Geometrie, Belastung, Aushärtung und Einsatzumgebung abgestimmt werden.
Was ist der Unterschied zwischen einem Elektronikklebstoff und einer Vergussmasse?
Ein Klebstoff ist in erster Linie dafür ausgelegt, eine Verbindung zwischen Oberflächen herzustellen. Eine Vergussmasse füllt einen Hohlraum aus oder umschließt Bauteile, um sie umfassend zu schützen, elektrisch zu isolieren oder Wärme abzuleiten. Einige Formulierungen können beide Funktionen erfüllen, doch Fließverhalten, Exothermie, Aushärtungsschrumpfung und Schichtdicke werden unterschiedlich bewertet. Weitere Informationen finden Sie im Leitfaden zu wärmeleitenden Vergussmassen für die angrenzende Produktkategorie.
Wann sollte ich Epoxidharz anstelle von Silikon wählen?
Epoxidharz wird häufig gewählt, wenn hohe strukturelle Festigkeit, Chemikalienbeständigkeit, präzise Positionierung oder durch Füllstoffe erzielte Funktionseigenschaften erforderlich sind. Silikon wird häufig aufgrund seiner Flexibilität, Temperaturwechselbeständigkeit, Feuchtigkeitsabdichtung und geringen mechanischen Spannungen gewählt. Da sich die Eigenschaften einzelner Typen überschneiden, sollten Modul, Haftung, Aushärtung, Reinheit und Eigenschaften nach Alterung verglichen werden und nicht nur die Werkstofffamilie.
Wie verhalten sich UV-härtende Elektronikklebstoffe in abgeschatteten Bereichen?
Das Material muss in ausreichendem Maß mit direktem Licht der erforderlichen Wellenlänge und Dosis bestrahlt werden. Bei komplexen Fügeverbindungen kann Licht zur schnellen Fixierung mit einer anschließenden sekundären Aushärtung durch Wärme, Feuchtigkeit oder chemische Reaktion kombiniert werden. Beim verdeckten Material muss die vollständige Umsetzung nachgewiesen werden; eine klebrige Oberfläche oder eine sichtbare Aushärtung nahe dem Rand ist kein ausreichender Nachweis.
Sind Elektronikklebstoffe elektrisch leitfähig oder isolierend?
Beide Varianten sind erhältlich. Viele ungefüllte Epoxidharze, Silikone und Polyurethane sind elektrisch isolierend. Metallgefüllte Systeme können elektrisch leitfähig sein, während keramisch gefüllte Systeme die Wärmeleitfähigkeit erhöhen und dabei elektrisch isolierend bleiben können. Nach der Alterung sind der spezifische Volumenwiderstand, die Durchschlagfestigkeit oder der Kontaktwiderstand zu prüfen.
Kann wärmeleitfähiger Klebstoff Wärmeleitpaste oder ein Wärmeleitpad ersetzen?
Dies ist bei Baugruppen möglich, die eine dauerhafte Verbindung und einen kontrollierten Wärmeleitpfad erfordern. Allerdings überträgt der Klebstoff auch mechanische Spannungen und erschwert Nacharbeiten. Vergleichen Sie Ebenheit der Kontaktflächen, Spaltmaß, Klebschichtdicke, Anpressdruck, Anforderungen an die elektrische Isolierung und Wartungskonzept. Lesen Sie wie wärmeleitfähiger Klebstoff funktioniert bevor Sie Materialien ersetzen.
Welcher Klebstoff hält dem Reflow-Löten stand?
Verwenden Sie eine Produktvariante, deren Beständigkeit gegenüber der vorgesehenen Spitzentemperatur, Verweilzeit, Atmosphäre und Anzahl der Temperaturbelastungen nach der spezifizierten Aushärtung nachgewiesen ist. Prüfen Sie außerdem Masseverlust, Erweichung, Haftung, elektrisches Verhalten und Wechselwirkungen mit Fluss- oder Reinigungsmitteln. Ein allgemeiner Wert für die maximale Temperatur reicht nicht zur Qualifizierung eines Reflow-Prozesses aus.
Was verursacht die Delamination von Elektronikklebstoffen?
Häufige Ursachen sind Verunreinigungen, Feuchtigkeit, eine niedrige Oberflächenenergie, Oxidation, ein ungeeigneter Primer oder ein ungeeignetes Reinigungsverfahren, unzureichende Aushärtung, Aushärtungsschrumpfung, übermäßige Schälbeanspruchung und eine Fehlanpassung bei CTE. Die Untersuchung der Bruchflächen und kontrollierte Vergleichsprüfungen an produktionsnahen Oberflächen helfen, diese Ursachen voneinander abzugrenzen.
Können Elektronikklebstoffe nachbearbeitet werden?
Die Nacharbeit hängt von der chemischen Zusammensetzung, dem Modul, der Zugänglichkeit, der Klebfläche, dem Erweichungsverhalten und der Empfindlichkeit benachbarter Bauteile ab. Einige flexible oder nicht aushärtende Materialien lassen sich leichter entfernen; hochfeste Epoxidklebstoffe erfordern unter Umständen Wärme oder eine mechanische Entfernung. Legen Sie vor der Auswahl das Konzept für Servicearbeiten vor Ort und die freigegebenen Reinigungsverfahren fest.
Kann elektrisch leitfähiger Klebstoff Lot ersetzen?
Elektrisch leitfähiger Klebstoff kann elektrische Verbindungen bei niedrigeren Prozesstemperaturen ermöglichen und sich für wärmeempfindliche oder nicht lötbare Oberflächen eignen, ist jedoch kein universell einsetzbarer direkter Ersatz. Zu vergleichen sind Kontaktwiderstand, Stromdichte, Verbindungsgeometrie, mechanische Belastung, Feuchtigkeitseinwirkung, galvanische Verträglichkeit, Aushärtung und Reparaturmöglichkeiten. Lot und leitfähiger Klebstoff reagieren zudem unterschiedlich auf Kriechen, Vibrationen und Temperaturwechsel. Daher muss die Qualifizierung mit der vorgesehenen Oberflächenbeschichtung der Bauteile und dem jeweiligen Schaltungsdesign erfolgen.
Sollte ich einen Ein- oder Zweikomponenten-Elektronikklebstoff wählen?
Einkomponentenmaterialien vermeiden Schwankungen beim Mischungsverhältnis und beim Mischen, können jedoch eine Tiefkühllagerung, gekühlte Handhabung oder Wärmehärtung erfordern. Zweikomponentensysteme können bei Raumtemperatur auch in dicken und abgeschatteten Bereichen aushärten, setzen jedoch eine präzise Dosierung, vollständige Durchmischung und eine kontrollierte Verarbeitungszeit voraus. Zu vergleichen sind Lagerlogistik, Anlagen, Klebstoffvolumen, Zykluszeit, Exothermie, Wartung und Produktionsunterbrechungen – nicht allein die einfache Handhabung.
Wann ist ein silikonfreier Elektronikklebstoff erforderlich?
Anforderungen an Silikonfreiheit sind in der Regel anwendungsspezifisch. Optiken, Relais, Kontakte sowie Beschichtungs- oder Klebeprozesse können gegenüber mobilen Siloxanen oder einer Silikonkontamination empfindlich sein, während viele andere elektronische Baugruppen Silikon erfolgreich aufgrund seiner Flexibilität und Temperaturbeständigkeit einsetzen. Legen Sie anstelle einer pauschalen Einstufung von “silikonfrei” als Zuverlässigkeitsmerkmal die messbare Sauberkeits- oder Kontaminationsgrenze, die gefährdeten Oberflächen und das Prüfverfahren fest.
Worin unterscheiden sich Lagerfähigkeit und Verarbeitungszeit?
Die Lager- bzw. Haltbarkeit beschreibt, wie lange das Material in einer ungeöffneten Verpackung unter den angegebenen Bedingungen spezifikationskonform bleibt. Die Verarbeitungszeit beschreibt den nutzbaren Zeitraum, nachdem ein Zweikomponentenmaterial gemischt oder eine Verpackung für die Anwendung konditioniert wurde. Offenzeit, Hautbildungszeit, Fixierzeit und vollständige Aushärtung beantworten andere Fragen. Erfassen Sie Verpackungsmasse und Temperatur, da ein großes Mischvolumen schneller reagieren und mehr Wärme entwickeln kann als eine kleine Laborprobe.
Wie sollten elektronische Klebstoffe geprüft werden?
Ermitteln Sie zunächst einen produktionsnahen Ausgangswert und setzen Sie anschließend die vollständige Klebeverbindung realistischen Temperaturwechseln, Feuchtigkeit, Chemikalien, Vibrationen, elektrischer Vorspannung oder optischer Alterung aus. Verfolgen Sie das Funktionsergebnis im Zeitverlauf und untersuchen Sie das Ausfallbild. Die Festigkeit von Prüfkörpern allein kann eine vollständige Baugruppe nicht validieren.
Welche Informationen werden für ein kundenspezifisches Muster eines Elektronikklebstoffs benötigt?
Geben Sie Angaben zu den Substraten, eine Zeichnung der Klebestelle, das Spaltmaß, die Belastung, den Temperaturbereich, die Umwelteinflüsse, die elektrischen, thermischen und optischen Zielwerte, die Aushärteausrüstung, das Dosierverfahren, den Qualifizierungsplan, die Musterstückzahl, die bevorzugte Gebindeart und das prognostizierte Volumen an. Kennzeichnen Sie Schätzwerte eindeutig, damit sie während der Versuche präzisiert werden können.
Planen Sie die komplette Klebeverbindung
Besprechen Sie Ihre Anwendung für Elektronikklebstoffe
Teilen Sie uns die Grenzfläche, Belastungen, Umgebungsbedingungen und den Fertigungsprozess mit. Haktak kann dabei helfen, die geeignete Chemie einzugrenzen, Muster vorzubereiten und einen Qualifizierungsweg zu entwickeln.