
Wärmeleitende Spaltfüller für Elektronik- und EV-Batteriebaugruppen
Ein wärmeleitendes Spaltfüllmaterial wird als Flüssigkeit oder Paste dosiert, passt sich komplexen Höhenunterschieden an und verbleibt nach der Montage oder Aushärtung als weicher thermischer Pfad in der Fuge. Das richtige Material muss Wärme übertragen, ohne unzulässige Spannungen, Absacken, Lufteinschlüsse oder Prozessschwankungen zu verursachen.

Was ist ein wärmeleitendes Flüssig-Spaltfüllmaterial?
Ein wärmeleitendes Flüssig-Spaltfüllmaterial ist ein hochgefülltes, dosierbares thermisches Interface-Material, das zwischen wärmeerzeugenden Komponenten und einem Wärmeverteiler, einer Kaltplatte oder einem Gehäuse eingesetzt wird. Es fließt beim Dosieren, passt sich beim Schließen der Baugruppe an und kann zu einem weichen Elastomer aushärten oder als stabile gelartige Grenzfläche verbleiben.
Seine Aufgabe besteht nicht lediglich darin, eine hohe Wärmeleitfähigkeitszahl auszuweisen. Die fertige Raupe muss den tatsächlichen Spalt ausfüllen, beide Kontaktflächen benetzen, eingeschlossene Luft vermeiden, die vorgesehene Klebschichtdicke einhalten und die mechanische Belastung von Zellen, Leiterplatten, Gehäusen und Befestigungselementen begrenzen.
Haktak unterstützt beim Formulierungs-Screening und bei der Lieferung konfektionierter Materialien für Baugruppen, bei denen sich vorgeformte Pads nur schwer platzieren lassen oder ein kontrollierter automatisierter Dosierprozess bevorzugt wird. Ausgangspunkt sollten die Anwendung und die fertige Klebeverbindung sein – nicht ein Katalogwert.

Flüssigspaltfüller
Als Raupe oder Muster aufgetragen, anschließend verpresst und häufig ausgehärtet. Besonders geeignet für komplexe Geometrien, variable Spaltmaße und automatisierte Dosierprozesse.
Wärmeleitpad
Ein festes, zugeschnittenes Formteil, das vor dem Schließen eingesetzt wird. Es vereinfacht die Prüfung und Nacharbeit, erfordert jedoch eine kontrollierte Positionierung und Auswahl der Dicke.
Wärmeleitpaste
Eine nicht aushärtende Masse für sehr dünne Grenzschichten. Sie ist nicht zur Überbrückung großer, unregelmäßiger Spalte vorgesehen, die üblicherweise mit flüssigen Spaltfüllern ausgefüllt werden.
Klebstoff oder Vergussmasse
Entwickelt zum Verkleben oder Vergießen. Die Steifigkeit nach der Aushärtung, Haftung und Auslegung für den Einsatz unterscheiden sich von denen eines weichen, spannungsentlastenden Spaltfüllers.

Wie wärmeleitender Spaltfüller vom Gebinde zum Wärmeleitpfad gelangt
Jeder Schritt beeinflusst den nächsten. Die Lagerung beeinflusst die Viskosität; die Viskosität beeinflusst das Mischen und die Raupenform; die Raupengeometrie beeinflusst Kompression, Hohlräume und den finalen Wärmeleitpfad. Spezifizieren Sie den Prozess gemeinsam mit dem Material.
Temperieren, dosieren und mischen
- BedingungBehältertemperatur stabilisieren und Lagerfähigkeit bestätigen.
- DosierenDas qualifizierte 1K-Volumen oder 2K-Verhältnis ohne Lufteintrag dosieren.
- MischenVerwenden Sie den validierten Mischer und überwachen Sie Druck- oder Mischungsverhältnisabweichungen.
Ausgeben und schließen
- VerteilenFormen Sie das programmierte Raupen-, Punkt- oder Flächenfüllmuster.
- SchließenKomprimieren Sie innerhalb der offenen Zeit und kontrollieren Sie dabei den Quetschfluss und die Spannungen.
Aushärten und überprüfen
- HeilungHandhabungsfestigkeit und funktionelle Aushärtung bei der tatsächlichen Bauteiltemperatur erreichen.
- ÜberprüfenMasse, Position, Fugendicke, Hohlräume und das thermische Ergebnis der Baugruppe prüfen.
Arten wärmeleitfähiger Flüssig-Gap-Filler
Die Produktfamilie sollte beschreiben, wie das Material bereitgestellt, dosiert, ausgehärtet und im Betrieb betreut wird. “Hohe Wärmeleitfähigkeit” allein identifiziert nicht den richtigen Verarbeitungsweg.
 01 / Primärer Fertigungsweg
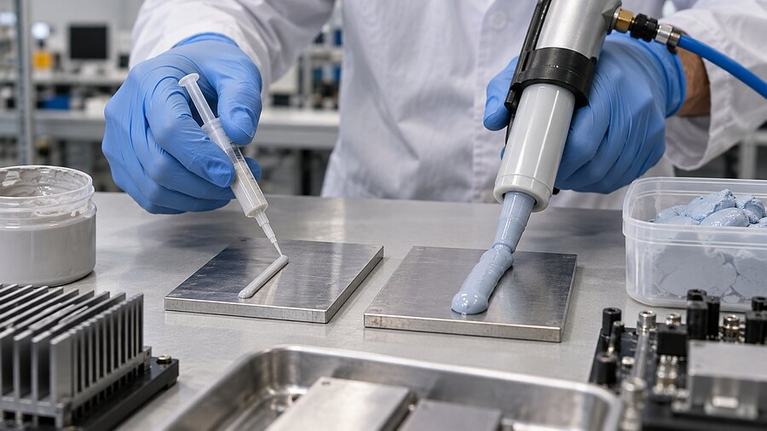
Aushärtender Zweikomponenten-Spaltfüller
Harz und Härter werden am Dosierort dosiert gemischt. Das System kann eine lange Lagerfähigkeit in der Verpackung, eine schnelle Aushärtung im montierten Zustand und eine weiche, stabile elastomere Grenzfläche über eine große Fläche ermöglichen.
Geeignet für: Batteriemodule, Wechselrichter, Stromversammlungen und automatisierte Produktionsprozesse, bei denen sich Raupenvolumen, Mischungsverhältnis und Aushärtung kontrollieren lassen.
 02 / Prozessvereinfachung
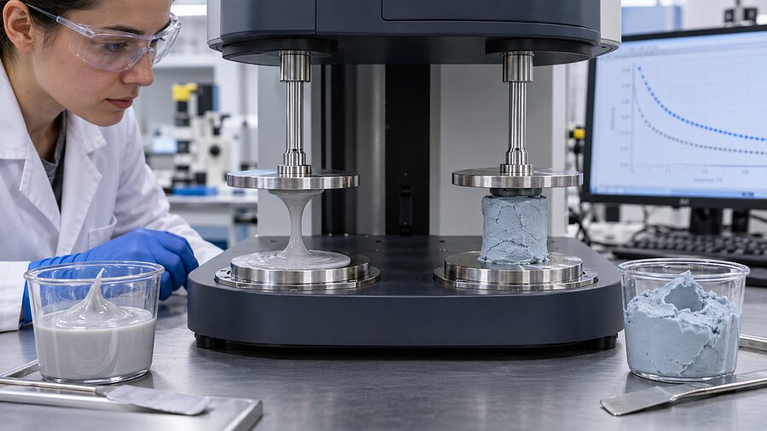
Einkomponentiges Wärmeleitgel
Gebrauchsfertig für die Dosierung geliefert, sodass keine Kontrolle des Mischungsverhältnisses erforderlich ist. Lagerung, Aktivierung durch Feuchtigkeit oder Wärme, Hautbildung und Langzeitstabilität müssen den Anforderungen der Produktionslinie entsprechen.
Am besten geeignet für Produktionslinien, die eine gebrauchsfertige Dosierung priorisieren, sofern Lagerstabilität und Aktivierungsverhalten qualifiziert wurden.
 03 / Kontaminationskontrolle
Silikonfreier Gap-Filler
Ausgewählt, wenn eine Kontamination durch Siloxane oder die Verträglichkeit mit Lacken, optischen Komponenten, Kontakten und Klebeverbindungen kritisch ist. Bestätigen Sie, dass die alternative Chemie die Anforderungen an Rheologie und Zuverlässigkeit erfüllt.
Am besten geeignet für: beschichtungs-, optik- oder klebeempfindliche Baugruppen, die Silikon ausschließen und eine alternative Chemie validieren können.
 04 / Formbeständigkeit
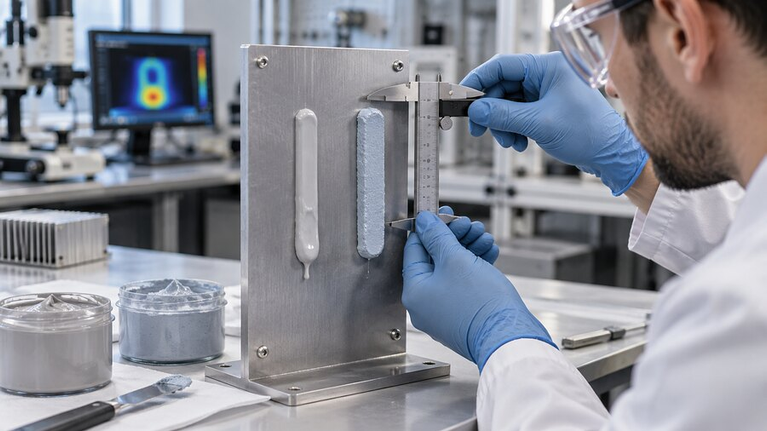
System mit geringer Fließneigung oder durch Abstandshalter definierter Schichtdicke
Geeignet für vertikale Flächen, dicke Raupen oder Fugen, bei denen ein kontrollierter Abstand erforderlich ist. Prüfen Sie Partikelgröße, minimale Klebschichtdicke und die beim Schließen entstehende Spannung.
Optimal geeignet: vertikale Fugen oder große Abstände, bei denen Raupenstabilität und minimale Klebschichtdicke kontrolliert werden müssen.
Spezifikationen für wärmeleitfähige Gap Filler zur Vorhersage des Montageverhaltens
Erstellen Sie eine Vergleichsübersicht, in der Prüfkörper, Methode, Temperatur, Druck, Klebschichtdicke und Aushärtungszustand dokumentiert werden. Werte aus verschiedenen Methoden sind nicht automatisch austauschbar.
| Spezifikation | Warum es wichtig ist | Was aufzuzeichnen |
|---|---|---|
| Wärmeleitfähigkeit | Verwenden Sie ihn, um Füllstoffsysteme zu bewerten, nicht um allein die gesamte Verbindung vorherzusagen. | Dokumentieren Sie Richtung, Prüfverfahren, Temperatur und Probenvorbereitung. |
| Wärmeimpedanz oder Wärmewiderstand | Closer to the assembled heat path because it includes thickness and interfaces. | Compare at representative bond line, pressure, cure state and contact area. |
| Mixed viscosity and yield stress | Controls pump pressure, mixer choice, bead formation, wetting and slump. | Specify shear rate, temperature, time after mixing and measurement method. |
| Mix ratio and ratio tolerance | Determines whether a 2K material reaches expected cure and properties. | Define ratio by weight or volume, acceptable drift and monitoring method. |
| Working time and cure | Connects the dispense window to closure, handling and full functional cure. | Use actual part temperature and bead mass, not only oven set point. |
| Hardness, modulus and compression stress | Indicates the load transferred to cells, circuit boards, packages and housings. | Test the cured material over the real strain and temperature range. |
| Dielectric or electrical behavior | Separates electrically insulating fillers from conductive thermal or EMI routes. | Review working voltage, dielectric strength, volume resistivity, spacing and edges. |
| Reliability and environment | Checks stability after thermal cycling, humidity, vibration and chemical exposure. | Retest thermal, mechanical and electrical function on the finished assembly. |
Rheology, Dispensing and Cure Must Be Selected as One System
Thermal filler loading changes pumpability, mixing and bead stability. Qualify the material from its coldest start through sustained production, idle time and container changeover.
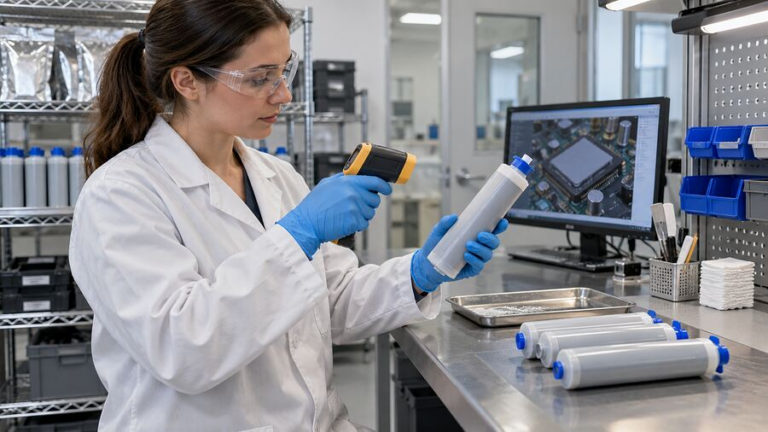
Pressure trends can reveal cold material, a blocked mixer, filler settling, hose restriction or ratio drift before the bead defect is obvious.
Discuss Your Dispense Window
Package and pump
Match the container, follower plate and de-airing method. Confirm settling limits, residual material and stable delivery from both sides of a two-component system.
Meter and mix
Define mix-ratio tolerance, measurement method and pressure response. Qualify the static mixer across small intermittent shots and continuous production.

Nozzle and bead
Control tip geometry, stand-off, speed, starts and stops so the bead reaches repeatable height without local underfill or excess material.

Open time and closure
Set the maximum delay and closure rate. The mating motion must vent air and spread material without transient overload or uncontrolled slump.

Cure and handling
Separate handling cure from functional cure and measure the temperature history inside the real joint, especially around massive housings and cold plates.
Fill the tolerance stack without overloading the hardware
The nominal CAD gap is only a starting point. Map minimum, nominal and maximum separation across the complete assembly.
Measure real height variation
Include cell or component height, plate flatness, housing deflection, fasteners, tolerances and thermal expansion.
Calculate fill plus process margin
Program enough material to wet the surfaces without uncontrolled overflow into connectors, vents or keep-out areas.
Choose a bead that can vent air
Line, serpentine, dot and area-fill patterns behave differently when the mating surface closes.
Check closure force at the smallest gap
Use the material’s real compression curve and closure rate, not hardness alone.
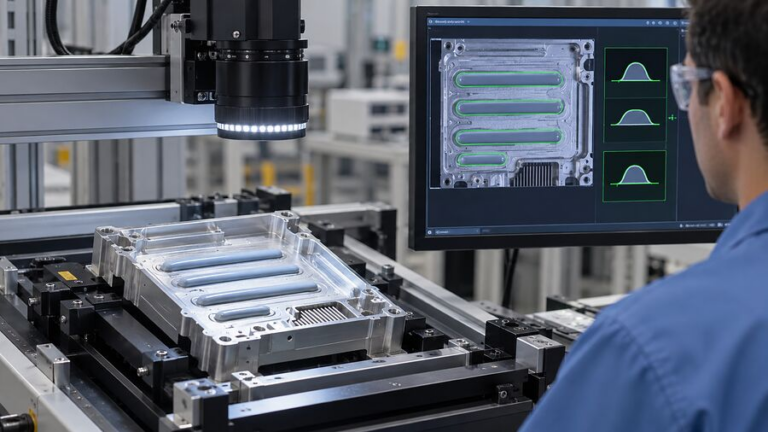
Inspect the finished bond line
Section or scan representative assemblies to confirm contact, void distribution, edge squeeze and the actual thermal path.

Liquid Gap Filler vs Thermal Pad, Putty, Grease and Adhesive
Use the interface geometry, production method and service strategy to choose the format. Similar conductivity values do not make unlike materials interchangeable.
Ask Haktak to Review the Interface| Formatieren | Gap capability | Prozess | Stress / conformity | Beste Verwendung |
|---|---|---|---|---|
| Flüssigspaltfüller | Medium to large, complex and variable gaps | Meter, mix or dispense; close; cure or stabilize | High conformity with tunable cured softness | Automated large-area assemblies and irregular topology |
| Wärmeleitpad | Defined gaps with controlled thickness options | Die cut, place and compress | Depends on pad hardness and compression | Clean installation, visual inspection and planned rework |
| Wärmeleitpaste | Irregular gaps and local height variation | Dispense or manually apply; typically non-curing | Very conformable; migration and handling need review | Nachbearbeitbare Füllungen und unebene Bauteilflächen |
| Wärmeleitpaste | Sehr dünne Klebefugen | Eine dünne Schicht drucken, schablonieren oder dosieren | Geringe Schließkraft; Pump-out kann relevant sein | Plane, präzise kontrollierte Kontaktflächen |
| Wärmeleitkleber | Dünne bis mäßige Klebefugen | Dosieren, montieren und aushärten | Höhere Übertragung struktureller Lasten | Kleben, wenn die mechanische Befestigung Teil der Aufgabe ist |
Anwendungen wärmeleitender Spaltfüller
Flüssige Füllstoffe sind besonders leistungsfähig, wenn die Grenzfläche eine große Fläche abdeckt, Höhenunterschiede überbrückt oder eine reproduzierbare automatisierte Raupe erfordert. Für jede Anwendung müssen jedoch die jeweiligen Grenzen hinsichtlich Belastung, Temperatur und Zuverlässigkeit berücksichtigt werden.
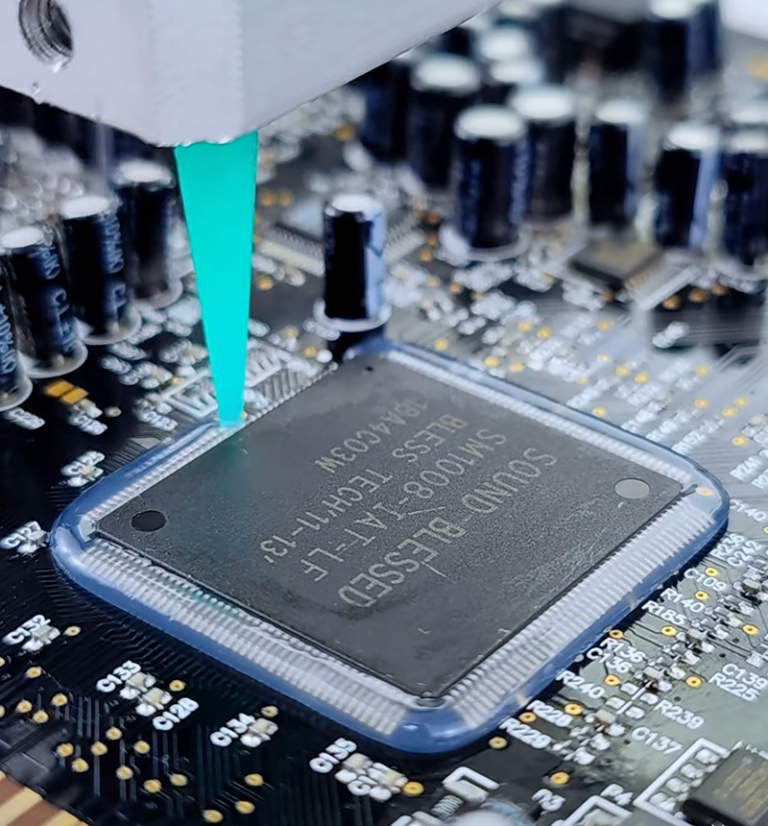
Leistungselektronik und Baugruppen mit hoher Packungsdichte
Kontrolliertes Dosieren bringt das Material um komplexe Bauteile auf, ohne dass eine große Anzahl einzelner Pads zugeschnitten und positioniert werden muss.
EV-Batteriepacks
Abstände zwischen Zelle und Kühlplatte, große Toleranzketten und geringe mechanische Belastung.
Erforschung von Materialien für das thermische Management von E-Fahrzeug-BatterienWechselrichter und Leistungsmodule
Gehäuse-Schnittstellen, unregelmäßige Bauteile und hohe Wärmestromdichten über verschiedene Produktionsvarianten hinweg.
Anwendungen der Leistungselektronik entdeckenKI-Server und Rechenzentren
Schnittstellen für Beschleuniger, Speicher und Leiterplatte-zu-Gehäuse-Verbindungen mit Wartungseinschränkungen.
Entdecken Sie das Wärmemanagement für KI-ServerTelekommunikation und industrielle Steuerungen
Abgedichtete Gehäuse, Vibrationen, Außenbetrieb und lange Wartungsintervalle.
Entdecken Sie Anwendungen in den Bereichen Telekommunikation und 5GWarum wärmeleitfähige Gap-Filler in der Produktion versagen
Die meisten Fehler werden nicht durch eine einzelne Materialeigenschaft verursacht. Sie treten auf, wenn Material, Ausrüstung, Geometrie und Zeitabläufe getrennt voneinander qualifiziert werden.
Hohlräume verbleiben im Wärmeleitpfad
Eingeschlossene Luft, ein geschlossenes Dosiermuster oder eine unkontrollierte Schließbewegung verhindert die vollständige Benetzung.
Aushärtungsdrift bei Zweikomponentensystemen
Pumpenverschleiß, ungleichmäßiger Druck, blockierter Materialfluss oder ein ungeeigneter Mischer verändern das Mischungsverhältnis und den Aushärtungszustand.
Die Raupe bewegt sich vor dem Schließen
Temperatur, Verzögerungszeit, Vibrationen oder eine vertikale Ausrichtung können dazu führen, dass Material in Sperrbereiche gelangt.
Das Schließen belastet die Baugruppe
Ein zu großes Volumen, ein zu schnelles Verschließen oder ein steifer Füllstoff überträgt Kräfte auf Zellen, Lötstellen und Gehäuse.
Die Ofenzeit entspricht nicht der Aushärtungszeit des Bauteils
Eine große thermische Masse, kalte Substrate und die Raupendicke führen zu einem anderen Aushärtungsverlauf als bei einer kleinen Laborprobe.
Die Wärmeleitfähigkeit allein bildet die gesamte Fügestelle nicht ab
Ein hoher Materialkennwert kann eine übermäßige Schichtdicke, schlechten Kontakt, Hohlräume oder eine ungeeignete Prüfmethode nicht kompensieren.

So validieren Sie einen wärmeleitfähigen Gap Filler
Testen Sie das für die Serienfertigung vorgesehene Material unter Anwendung der tatsächlichen Dosier-, Füge- und Aushärtungssequenz. Überprüfen Sie anschließend die Funktion der Baugruppe vor und nach der Umweltbelastung.
Lagerung und Konditionierung
Charge, Alter, Behältertemperatur, Rührgrenzen und sichtbare Entmischung dokumentieren.
Mischungsverhältnis, Masse und Raupengeometrie
Trenddarstellung für Dosiergewicht, Mischungsverhältnis, Druck, Zykluszeit, Auftragsmusterposition und Luft.
Klebschicht und Schließkraft
Messen Sie die Enddicke, das Quetschfließverhalten, Hohlräume und die Belastung empfindlicher Hardware.
Ergebnis der Wärmeübertragung vom Gerät zum Kühler
Regeln Sie Leistung, Grenzflächentemperatur, Sensoren und die Wiederholgenauigkeit der Vorrichtung.
Die fertige Grenzfläche zyklisch belasten
Verwenden Sie geeignete Temperatur-, Feuchtigkeits-, Vibrations- und Betriebsverweilprofile.
Funktionsnachweis wiederholen
Wärmeleistung, Adhäsion oder Kohäsion, dielektrisches Verhalten und optischen Zustand erneut prüfen.
Kundenspezifische Lösungen für wärmeleitende Gap Filler
Die Materialauswahl sollte in einen reproduzierbaren Prozess münden. Haktak unterstützt Sie dabei, Chemie, Rheologie, Gebindeform, Dosierverfahren, Aushärtungsplan und Produktionskontrollen mit Ihrer Zeichnung und den Betriebsbedingungen abzugleichen.
Haktak unterstützt Projekte mit thermischen Schnittstellenmaterialien von der frühen Musterphase bis zu spezifikationsreifen Anforderungen für die Serienversorgung.
Materialauswahl
Vergleichen Sie den tatsächlichen Spalt, das Leitfähigkeitsziel, die Belastungsgrenze, die dielektrischen Anforderungen und die Umgebungsbedingungen.
Materialauswahl und -prüfungPrototypenmuster
Erstellen Sie eine Vorauswahl für Dosiertests, Aushärtungsstudien und Vergleiche auf Baugruppenebene.
Prototypenmuster planenDosierprozess
Verbinden Sie Gebinde, Pumpe, Mischer, Düse, Bewegung, Verschluss und Inspektion.
Unterstützung für den Dosierprozess prüfenLeitfaden zur Prozesssteuerung
Erfahren Sie, wie Raupenform, Temperatur und Geräteeinstellungen ein vergleichbares hochviskoses Material beeinflussen.
Leitfaden zum Dosierprozess lesenGeben Sie Spaltmaß, thermische Zielvorgabe und Dosieranforderungen an
Eine Zeichnung zusammen mit sechs Betriebsparametern ist hilfreicher als die Anfrage nach dem “höchsten W/m·K-Wert”. Anhand dieser Angaben können wir ein geeignetes Material und geeignete Versuchswege ermitteln.
Diese Eingaben einbeziehen
Wärmeleitender Gap-Filler FAQ
Was ist der Unterschied zwischen einem wärmeleitenden Spaltfüllmaterial und einem Wärmeleitpad?
Ein flüssiger Gap Filler wird dosiert und passt sich direkt im Spalt an. Dadurch eignet er sich für große Flächen sowie unterschiedlich breite oder komplex geformte Spalte. Ein Wärmeleitpad wird als feste Platte oder als Stanzteil mit definierter Dicke geliefert. Pads vereinfachen die Platzierung, Prüfung und Nacharbeit, während flüssige Materialien den Applikationsaufwand reduzieren und sich unregelmäßigen Oberflächenstrukturen leichter anpassen können.
Führt eine höhere Wärmeleitfähigkeit immer zu einer niedrigeren Bauteiltemperatur?
Nein. Das Ergebnis der montierten Baugruppe hängt außerdem von der Klebschichtdicke, der Kontaktfläche, Hohlräumen, der Oberflächenbenetzung, dem Anpressdruck, der Wärmeverteilung und den Kühlbedingungen ab. Vergleichen Sie die thermische Impedanz oder die Bauteiltemperatur in einer repräsentativen Verbindung, statt Materialien ausschließlich anhand ihrer Wärmeleitfähigkeit im Volumen zu bewerten.
Sollte ich einen einkomponentigen oder zweikomponentigen Gap-Filler wählen?
Wählen Sie das Herstellungsverfahren. Ein einkomponentiges System macht die Kontrolle des Mischungsverhältnisses überflüssig, kann jedoch andere Anforderungen an Lagerung, Aushärtung oder Stabilität mit sich bringen. Ein zweikomponentiges System kann eine kontrollierte Aushärtung und weiche Endprodukteigenschaften ermöglichen, erfordert jedoch eine zuverlässige Dosierung, Durchmischung und Überwachung des Mischungsverhältnisses.
Wie berechne ich das erforderliche Dosiervolumen?
Beginnen Sie mit der gesamten Kontaktfläche und der gemessenen Spaltverteilung und berücksichtigen Sie anschließend prozessbedingte Zuschläge für Raupenform, Benetzung und die Wiederholgenauigkeit der Applikationstechnik. Validieren Sie die Berechnung anhand geschlossener Baugruppen, da Gehäuseverformung, Quetschfluss und Freihaltezonen das endgültige Volumen verändern.
Wie lässt sich die Bildung von Lufteinschlüssen beim Dosieren reduzieren?
Vermeiden Sie Lufteintrag beim Verpacken und Pumpen, verwenden Sie den geeigneten Mischer und die geeignete Düse und wählen Sie ein Dosiermuster, durch das die Luft beim Schließen der Baugruppe entweichen kann. Kontrollieren Sie Richtung und Geschwindigkeit des Schließvorgangs und untersuchen Sie anschließend repräsentative Querschnitte oder Scans.
Welcher Viskositätswert ist für die automatisierte Dosierung erforderlich?
There is no universal value. Pump type, container size, hose length, mixer, nozzle, shot size, temperature, cycle time and desired bead stability all matter. Compare viscosity with the full test method and verify pressure and bead repeatability on production-intent equipment.
Wie weich sollte der ausgehärtete Gap Filler sein?
Die Weichheit muss anhand der tatsächlichen Druckverformung, Schließgeschwindigkeit und Temperatur bewertet werden. Die Härte allein bestimmt nicht die auf die Baugruppe übertragene Kraft. Verwenden Sie Daten zur Druckspannung oder zum Modul und bestätigen Sie die Belastung am fertigen Bauteil.
Bieten wärmeleitende Gap Filler eine elektrische Isolierung?
Many ceramic-filled silicone systems are electrically insulating, but some thermally conductive materials use metal or carbon fillers and are electrically conductive. Confirm the exact formulation, dielectric evidence, working voltage, spacing and edge condition.
Wie wird die Aushärtung bei einer großen Baugruppe überprüft?
Record the material temperature history inside a representative bead and define handling cure and functional cure separately. Large metal parts may heat more slowly than the oven air. Confirm cure through physical or mechanical checks and final thermal performance.
Welche Informationen sollten mit einem RFQ übermittelt werden?
Send the drawing or interface area, minimum and maximum gap, thermal target, allowed assembly stress, substrate materials, electrical requirement, operating environment, dispense equipment, cycle time, cure limits, annual volume and validation plan.