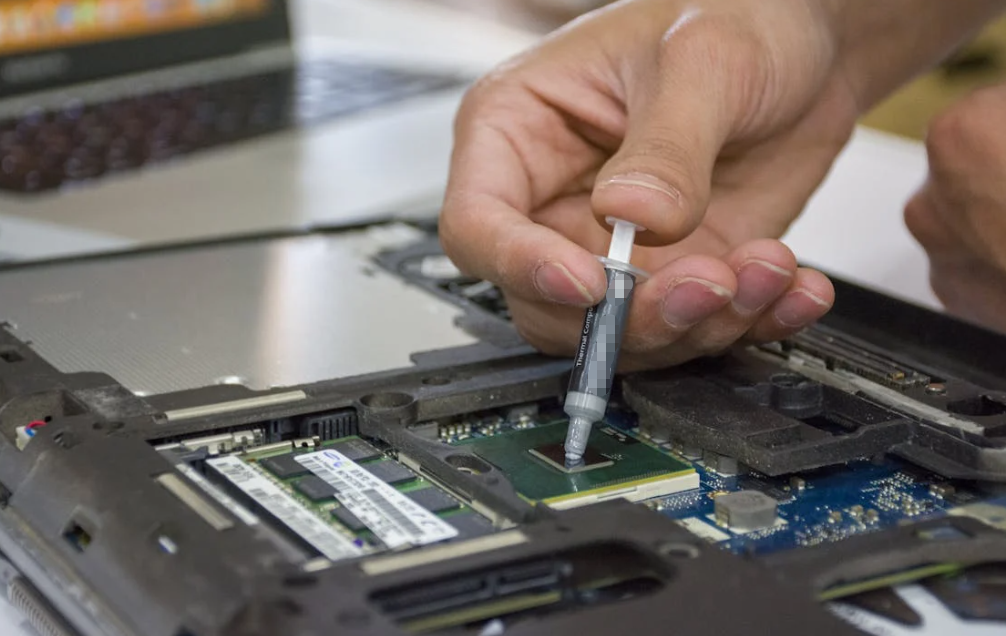
Un coussinet thermique à changement de phase peut sembler parfait sur un rapport de laboratoire et pourtant mal se comporter à l'intérieur du produit. Il ne chauffe peut-être jamais assez pour ramollir. La force de serrage est peut-être inégale. Ou alors le coussinet fonctionne le premier jour, puis migre vers le bord après des mois de cycles.
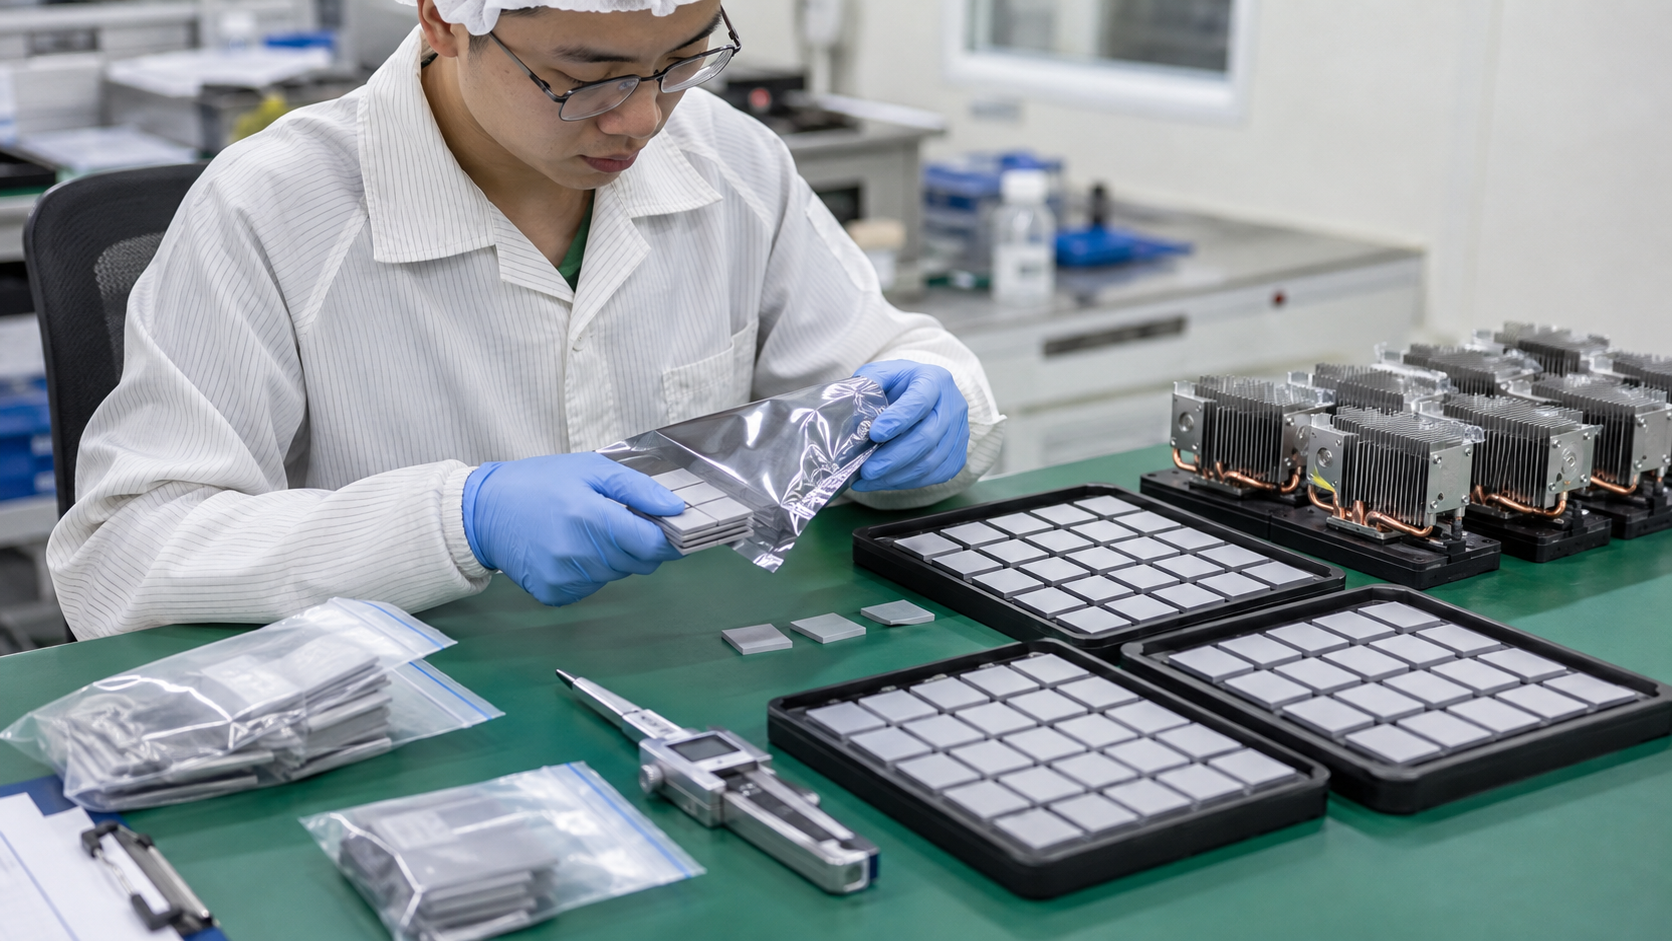
C'est pourquoi les essais de pré-production nécessitent plus d'un chiffre de conductivité. Un plan de qualification utile se déroule en trois étapes : confirmer le matériau, tester l'interface réelle, puis prouver que l'usine peut répéter le résultat. Chaque étape élimine un type de risque différent.
Commencez par l'échec que vous ne pouvez pas vous permettre de livrer
Ne commencez pas par une liste des machines de laboratoire disponibles. Commencez par la panne du produit qui compte.
Pour un accélérateur d'IA, la limite peut être la température des points chauds à pleine charge. Un onduleur peut nécessiter une résistance stable entre le boîtier et le dissipateur thermique après des cycles thermiques. La défaillance et les preuves doivent correspondre au produit.
Transformez chaque préoccupation en critères d'acceptation mesurables avant l'arrivée des échantillons. “ Faible résistance thermique ” et “ pas d'exsudation ” sont trop vagues. Indiquez la condition de test, le résultat, la variation tolérée et la méthode d'inspection.
Inclure des conditions minimales, nominales et maximales. Un test uniquement nominal masque les extrêmes où les produits ont tendance à échouer.
| Entrée à définir | Pourquoi cela change le test | Pièce à verser au dossier |
| Charge thermique et facteur de marche | Une charge constante et de courtes impulsions de puissance chauffent l'interface différemment. | Puissance, temps de maintien, temps de repos et historique de température |
| Température d'interface | Le PCM doit traverser sa plage de transition au niveau de la couche de matériau | Températures des côtés chaud et froid, et pas seulement la température de jonction |
| Écart, planéité et rugosité | Ceux-ci contrôlent la ligne de liaison et l'aire de contact réelle | Dessins, analyse de tolérances et spécifications d'état de surface |
| Pression croissante | Une pression trop faible limite le mouillage ; une trop forte peut expulser le matériau vers l'extérieur | Effort de serrage, couple, schéma de boulonnerie et carte de pression |
| Orientation | La gravité peut importer tant que le matériau est mou | Installation horizontale, verticale ou inversée |
| Fonction électrique | Un support conducteur peut s'avérer inacceptable là où une isolation est requise | Tension de service, exigence diélectrique et distance d'isolement |
| Environnement de service | La chaleur, l'humidité, les vibrations et les fluides créent différents mécanismes de vieillissement. | Profil de mission et exigences de qualification des clients |
| Méthode de production | Le placement manuel peut masquer des problèmes qui apparaissent dans l'automatisation | Liner, prélèvement, pose, temps de cycle et méthode d'inspection |
Pensez à un coupon comme à un échantillon de pneu. De bonnes données sur le caoutchouc ne prouvent pas que toute la voiture aura de l'adhérence sur une route mouillée. Une interface thermique, c'est un peu la même chose.
Utiliser une échelle de qualification à trois niveaux
Un plan de test rigoureux comporte trois étapes. Ne passez pas directement de la fiche technique d'un fournisseur à la production en série.
| Niveau | Question principale | Échantillons types | Porte de validation de mise en production |
| Matière et pièce transformée | Avons-nous reçu la chimie, la construction et la géométrie approuvées ? | Film brut, feuille, pièces découpées à l'emporte-pièce et plusieurs lots | L'identité, les dimensions et le comportement du matériau se situent dans la fourchette convenue |
| Interface de travail | Est-ce que le MCP s'active, s'humidifie et transfère de la chaleur dans du matériel réaliste ? | Éprouvettes d'essai et assemblages représentatifs | Les résultats thermiques et physiques respectent les limites fixées par l'application |
| Processus de production | Les opérateurs et équipements normaux peuvent-ils répéter la construction approuvée ? | Lot pilote en présentation finale et conditionnement | Rendement, variation, inspection et traçabilité sont acceptables |
Cette échelle a de l'importance parce que différents tests répondent à différentes questions. La DSC peut identifier une transition thermique. Elle ne peut pas prouver qu'une plaque froide est plate. Un test de dispositif peut montrer de bonnes températures sur un assemblage. Il ne peut pas prouver la régularité d'un lot à l'autre.

Haktak sélection et essais des matériaux le flux de travail suit la même idée pratique : passer des données de matériaux à des pièces représentatives, puis verrouiller les contrôles de production. Aucun résultat unique ne peut accomplir toutes les tâches.
Sélectionnez d'abord le matériau PCM et la pièce découpée à l'emporte-pièce
Commencez par des vérifications de base. Un revêtement mixte, une mauvaise épaisseur ou une surface sale peuvent gâcher un essai pilote.
Inspecter la couleur, l'état de surface, les déchirures, les plis, les résidus sur les bords et les particules. Confirmer le contour, les trous, les languettes, l'orientation, ainsi que la construction du protecteur et du support.
La mesure de l'épaisseur demande de l'attention. Le comparateur peut comprimer un MCP mince. Définissez sa surface de contact, sa force, son temps de maintien et le nombre de lectures, ou deux inspecteurs risquent d'obtenir des résultats “ corrects ” différents.
Un support en polyimide peut apporter résistance et isolation électrique. L'aluminium peut contrôler l'épaisseur du revêtement mais il est conducteur. Un film non soutenu peut être plus fin, mais plus difficile à manipuler.
Pour en savoir plus sur ces constructions et leur usage normal, voir [Haktak’s / celui d'Haktak] matériau d'interface thermique à changement de phase Aperçu.
Ce que la DSC, l'ATD, l'ATG et la rhéologie vous révèlent
La caractérisation des matériaux est utile lorsque chaque méthode a un rôle bien défini.
- La calorimétrie différentielle à balayage, ou DSC, détecte les événements thermiques lors du chauffage et du refroidissement. Elle peut aider à identifier la plage de transition et l'hystérésis.
- L'analyse thermomécanique, ou TMA, suit la réponse dimensionnelle sous une charge définie. Elle peut montrer quand le MCP commence à ramollir d'une manière mécaniquement significative.
- L'analyse thermogravimétrique, ou ATG, suit la variation de masse en fonction de la température. Elle aide à évaluer la composition et la stabilité thermique.
- La rhéologie montre comment le module ou le comportement d'écoulement évolue au cours de la transition. C'est utile lorsque l'écoulement sur les bords et le mouillage constituent des risques majeurs.
- Les tests diélectriques doivent figurer dans le plan lorsque l'isolation électrique fait partie de la fonction du coussin.
Pour les travaux DSC, ASTM E794-24 couvre les températures et enthalpies de fusion et de cristallisation par analyse thermique. Il ne remplace pas l'ATM, la rhéologie ou un test d'interface assemblée. Un minuscule échantillon n'est pas le produit complet.
Conservez la TDS, la SDS, le CoA ou le CoC, les règles de durée de conservation, les conditions de stockage, les déclarations RoHS/REACH, le code de lot et l'accord de notification de modification avec les données de test. Les documents de conformité ne constituent pas une preuve de fiabilité thermique.
Mesurer l'interface, pas seulement le matériau
La conductivité globale caractérise le matériau. Un joint assemblé comprend également deux contacts et la ligne de liaison finale. Ces éléments peuvent l'emporter sur la valeur nominale en W/mK.

La distinction entre conductivité thermique et impédance thermique est crucial. Un MCP à $k$ modéré avec une ligne de liaison mince et bien mouillée peut surpasser un matériau à $k$ plus élevé qui retient des vides.
Utiliser la norme ASTM D5470 dans des conditions représentatives
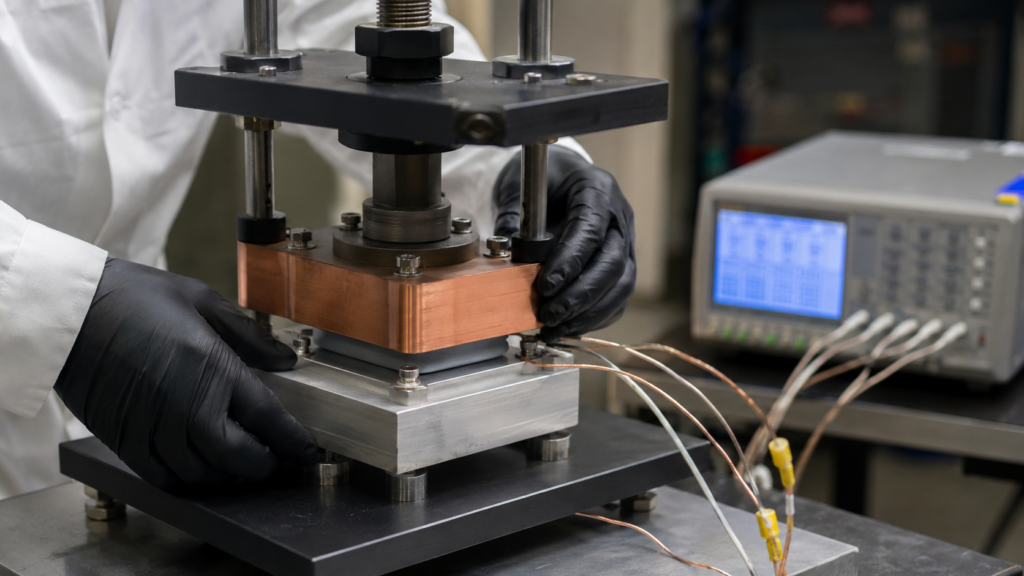
ASTM D5470-17(2024) mesure l'impédance thermique en régime permanent et la conductivité apparente des TIM, y compris les MCP. Une série d'épaisseurs peut aider à séparer les contributions de la masse et du contact.
Les petits caractères comptent. Verrouillez et signalez :
- préparation et conditionnement des spécimens;
- température du côté chaud, du côté froid et température d'essai moyenne ;
- pression de contact et mode de mesure;
- matériau, état de surface et rugosité des surfaces d'accouplement ;
- épaisseur des liaisons initiale et finale ;
- flux thermique, critère de régime permanent et incertitude de mesure.
La méthode utilise un flux thermique idéalisé, de sorte que ses résultats ne peuvent pas représenter chaque assemblage. Utilisez-la pour une comparaison contrôlée, puis vérifiez le matériel représentatif. Celui de Haktak normes communes de test TIM Le guide explique les limites entre les méthodes thermiques, diélectriques et mécaniques.
Test avant et après activation
Mesurez l'interface avant l'activation, pendant le premier cycle de chauffage contrôlé et après sa stabilisation. Ce sont trois moments différents.
La lecture initiale montre le risque au premier démarrage. La transition indique si le patin atteint la température requise sous la pression disponible. La lecture post-activation montre l'interface de travail après humidification et réduction de la ligne de collage.
Ne copiez pas un temps d'activation fixe provenant d'un forum en ligne. Le temps requis et le nombre de cycles de mise en place dépendent de la formulation du PCM, de la température réelle de la couche de matériau, de la charge de serrage et de la masse thermique. Définissez l'achèvement par des performances stables et un contact physique acceptable, et non par des idées reçues.
Chauffez-le, serrez-le, puis inspectez où il est allé
Les chiffres vous disent que quelque chose a changé. L'inspection physique vous dit souvent pourquoi.
Utilisez un repère visuel, un tirage contact, un film témoin, un démontage contrôlé ou une autre méthode d'imagerie validée pour vérifier le recouvrement. Inspectez le centre et les bords. Recherchez les zones non touchées, les points secs, les vides locaux, les plis, la contamination, les dommages au support et l'excès de matière en dehors de la zone prévue.
L'imagerie thermique permet de localiser un point chaud, mais pas toujours sa cause. Associez-la à des données de pression, d'épaisseur et à des analyses de démontage.
Tester les deux extrémités de la plage de pression
La basse pression et la haute pression créent des défaillances différentes.
À basse pression, le matériau à changement de phase (PCM) peut se ramollir sans mouiller complètement les surfaces de contact. La ligne de collage reste épaisse, la résistance de contact demeure élevée et le dispositif fonctionne à chaud. À une pression excessive, le matériau peut fluer au-delà de l'interface, endommager un support ou soumettre un boîtier fragile à des contraintes excessives.
Exécutez les conditions de serrage minimale, nominale et maximale. Incluez la variation de couple et la séquence de serrage réelle. La force moyenne peut sembler correcte alors qu'un coin a peu de contact.
Imaginez de la pâte à crêpes sur une poêle. Elle doit s'étaler dans les petits creux, mais ne doit pas déborder entièrement par-dessus le bord. Le PCM est évidemment plus élaboré que le petit-déjeuner, mais l'équilibre est similaire : assez de température et de force pour mouiller la surface, mais pas trop pour ne pas perdre le contrôle.
Tester l'orientation lorsque le MCP ramollit en service. Tester également le démontage pour les produits réparables. Le MCP froid peut adhérer fortement après cyclage, de sorte qu'une méthode de retrait indéfinie peut soumettre le composant à des contraintes.
Faites vieillir le même joint que vous avez qualifié
Les performances sur échantillon neuf ne constituent que la scène d'ouverture. L'interface doit rester acceptable après les contraintes qu'elle subira réellement.
Sélectionnez les tests dans le profil de mission. Les options peuvent inclure le cyclage thermique, le cyclage de puissance, le choc thermique, le stockage à haute température, la chaleur humide, les vibrations, l'exposition aux fluides et le dégagement gazeux. Tous les projets ne nécessitent pas tous les tests.
Un interface thermique de serveur d'IA peut privilégier la puissance continue, la variation du liquide de refroidissement et la maintenance des plaques froides. Les modules SiC ou IGBT mettent l'accent sur la stabilité du serrage et les cycles de puissance. Le matériel automobile ajoute de larges variations de température, l'humidité, les vibrations et les fluides.
L'IEC 60068-2-14 traite des variations de température, l'IEC 60068-2-67 couvre la chaleur humide et l'IEC 60749-34 traite des cycles de puissance des semi-conducteurs. L'équipe produit sélectionne toujours la sévérité applicable et les critères de réussite.
D'Infineon tests de fiabilité des PCM pré-appliqués traiter les cycles de puissance, l'humidité, les vibrations, les chocs et les tests de durée de vie. Il s'agit d'un exemple de module défini, et non d'une recette universelle.
Re-mesurer après vieillissement
“ Pas de dommage visible ” ne suffit pas. Répétez l'impédance thermique ou le Rth au niveau du composant dans les mêmes conditions contrôlées que celles utilisées pour la référence. Comparez la distribution, pas seulement la moyenne.
Ensuite, inspectez pour :
- vidange ou écoulement par les bords;
- annulation de la croissance et perte de couverture ;
- délamination ou dommage au support;
- séparation de phases, séchage ou résidu ;
- relâchement du serrage et modification de la ligne de collage ;
- contamination des optiques, des contacts ou des éléments d'isolation voisins.
Définissez les limites à partir du budget thermique, de la référence, des exigences client et de la variation de mesure. La limite de résistance thermique (Rth) ou le nombre de cycles d'un autre produit ne sont pas les vôtres, sauf si la base de qualification correspond.
Prouver que la ligne pilote peut reproduire le résultat de laboratoire
Maintenant, le matériau doit survivre à l'usine, et pas seulement à la chambre.

Utilisez le contour final, l'épaisseur, la doublure, la languette, l'emballage et la présentation. Les tests de validation nécessitent des pièces transformées de type production. Celles de Haktak découpe à l'emporte-pièce et transformation sur mesure Le support couvre les réseaux prédécoupés (kiss-cut), les languettes, les doublures et les formats prêts à poser.
Pendant la construction du prototype, observez les détails ordinaires :
- Est-ce que la doublure se décolle proprement sans étirer le tampon ?
- L'opérateur peut-il identifier l'orientation en un coup d'œil ?
- Est-ce que l'équipement de placement libère la pièce de manière constante ?
- Le placement est-il précis après des pauses de ligne réalistes ?
- Les gants, les montages ou les opérations à proximité contaminent-ils la surface ?
- Est-ce que la séquence de serrage reproduit le profil de pression approuvé ?
- L'assemblage peut-il être inspecté dans le délai takt cible ?
- Que se passe-t-il pendant la retouche ?
Testez suffisamment de pièces et de lots pour révéler la variation. Ajoutez des opérateurs, des équipes ou des lignes d'équipement lorsqu'ils constituent des sources de variation plausibles.
Utilisez l'analyse du système de mesure pour les tolérances serrées. La R&R des moyens de mesure peut montrer que l'inspection varie plus que le produit. Ne revendiquez pas de Cpk tant que le système de mesure n'est pas défendable.
Représentatif de la production échantillons de prototype peut combler l'écart entre une éprouvette de matériau et la version pilote verrouillée. Une fois le pilote validé, convertir ses conditions dans le dessin, l'instruction de travail, le standard visuel, le plan de réception et le plan de surveillance.
Transformer les données en décision de publication
Un rapport de qualification doit rendre la décision évidente, et non la noyer dans des graphiques.
| Test | Condition à verrouiller | Résultat | Signal de défaillance | Action probable |
| Matériau et dimensions | Lot, conditionnement, force de jauge et indice de révision du plan | Épaisseur, contour et rendu visuel | Dérive, déchirures, résidus ou construction mixte | Bloquer le lot ; revoir le procédé de transformation ou le contrôle fournisseur |
| Comportement de transition | Vitesse de chauffage, charge et préparation des échantillons | fenêtre de transition DSC/TMA | Transition décalée ou faible | Confirmer l’identité, le stockage et la formulation |
| Interface thermique | Pressure, surfaces, temperature and BLT | Impédance ou Rth du dispositif | Valeur élevée ou forte variation | Vérifier le mouillage, la pression, la planéité et l’épaisseur |
| Activation et démontage | Température, temps de maintien, cycles et orientation | Rth stable et preuve de couverture | Zones sèches, vides ou écoulement en bordure | Ajuster l’activation, la géométrie, le serrage ou le matériau |
| Fiabilité | Profil de contrainte et points de contrôle | Dérive après vieillissement et état physique | Exsudation, délaminage ou augmentation de Rth | Modifier la formulation, le confinement ou la conception de l’assemblage |
| Production pilote | Format final de la pièce, équipement et contrôle | Rendement, répétabilité et temps takt | Mauvais positionnement, endommagement du film protecteur ou effet de lot | Améliorer DFM, la présentation et les contrôles du procédé |
Le dossier de libération doit inclure la construction approuvée, le récapitulatif des données, les conditions d’essai, le dossier d’assemblage, les preuves de vieillissement, le rendement du pilote, les écarts, les risques en suspens et les signatures d’approbation. Utilisez Approuvé, Approbation conditionnelle, Refaire les essais après modification ou Rejeté.
Lorsqu’un pad PCM échoue, corrigez l’interface avant de chercher une valeur de W/mK plus élevée
La défaillance peut être liée à l’interface, et non à la formulation.
| Symptôme | Vérifiez d’abord | Solution possible |
| Résistance thermique initiale élevée | Conditions réelles de PCM : température, pression, contamination et BLT | Activation, nettoyage, serrage ou épaisseur du matériau appropriés |
| Bon au départ, moins bon après cyclage | Écoulement aux bords, croissance des vides, relaxation du serrage et planéité | Améliorer le confinement, la stabilité de la pression ou la formulation |
| Un point chaud localisé | Répartition de la pression, positionnement, gauchissement de la surface et contact de refroidissement | Ajuster les fixations, la géométrie, l’alignement ou le contrôle de surface |
| La pastille se déchire ou se déplace sur la ligne | Décollement du liner, méthode de préhension, languettes et accès opérateur | Reconcevoir le liner, la matrice ou le dispositif de positionnement |
| Excès de résidus à l’extérieur de l’interface | Quantité de matériau, pression maximale et comportement lors de la transition | Réduire le revêtement, changer de support ou ajouter une zone d’exclusion contrôlée |
Si la cible n’est toujours pas atteinte, comparez une autre famille de matériaux dans les mêmes conditions. de Haktak PCM par rapport à la pâte thermique Le guide présente les principaux compromis. Une graisse peut convenir à une interface ultrafine, un pad thermique à un jeu plus important et un gel à une géométrie irrégulière. Choisissez en fonction du mode de défaillance, et non de la fiche technique la plus impressionnante.
Conclusion
L’approbation de production d’un pad thermique PCM repose sur trois types de preuves. Le matériau spécifié est bien arrivé. L’interface réelle fonctionne après activation et vieillissement. Et l’usine peut reproduire ce résultat d’une pièce et d’un lot à l’autre.
Le meilleur plan n’est pas celui qui comporte le plus d’essais. C’est celui qui reproduit le mode de défaillance qui vous importe et aboutit à une décision claire de mise en production. Commencez par le schéma de l’interface, les plages de température et de pression, la référence actuelle, le cycle de fonctionnement et le procédé de production. Testez ensuite ce qui peut réellement mal tourner. Simple, oui. Facile ? Pas toujours.
Foire aux questions
Quels tests sont requis avant d’approuver un PCM pad thermique ?
Vérifiez l’identité du matériau, sa construction, ses dimensions et son comportement en transition. Testez ensuite l’impédance, l’activation, le contact et le vieillissement sur un équipement représentatif. Enfin, réalisez un essai pilote pour évaluer le placement, le rendement, la variabilité et la traçabilité. Ajoutez des essais électriques ou environnementaux si nécessaire.
Le ASTM D5470 suffit-il pour qualifier un pad PCM destiné à la production ?
Non. Il mesure les performances thermiques dans des conditions contrôlées, mais ne peut pas reproduire chaque surface, profil de pression, condition de vieillissement ou processus d’assemblage. Ajoutez des essais d’activation, de fiabilité au niveau de l’application et des essais pilotes.
Faut-il tester un pad thermique PCM avant ou après l’activation ?
Testez les deux. Les données avant activation montrent le comportement au premier démarrage. Les données après activation montrent les performances après mouillage. Consignez la transition, car une mise en place incomplète peut créer des variations en production.
Comment confirmez-vous la température de changement de phase ou de ramollissement ?
DSC met en évidence les événements thermiques. TMA montre le ramollissement ou la variation dimensionnelle sous charge. Comparez les deux à la température et à la pression réelles de l’interface ; une transition observée en laboratoire ne prouve pas à elle seule le mouillage du dispositif.
Quelle pression faut-il appliquer pour tester l’impédance thermique de PCM ?
Utilisez les pressions minimale, nominale et maximale de l’assemblage réel, ainsi que la limite de contrainte du boîtier. Notez la méthode de mesure. La pression standard d’un fournisseur peut ne pas représenter vos éléments de fixation ni votre planéité.
Combien de cycles thermiques un pad thermique PCM doit-il subir ?
Il n’existe pas de nombre universel. La mise en place initiale et la qualification en durée de vie sont deux études distinctes. Définissez le critère de fin d’essai à partir de performances thermiques stables, d’une inspection physique et du profil de mission du produit.
Comment tester le pompage, l’écoulement ou la formation de vides ?
Faites subir au pad des cycles dans des conditions réalistes de température, de pression, d’orientation et de puissance. Mesurez à nouveau les performances, puis procédez à une inspection après démontage, par empreintes de contact ou par imagerie validée. Recherchez les déplacements, les vides, les pertes de couverture et les contaminations.
Combien d’échantillons et de lots de production faut-il tester ?
Utilisez suffisamment de pièces et de lots pour distinguer le bruit de mesure, la variabilité des pièces et les effets liés aux lots. Le nombre dépend du niveau de risque, des exigences du client et des essais destructifs. Un seul échantillon sélectionné manuellement ne constitue pas une qualification.
Que doit vérifier le contrôle à réception après validation ?
Vérifiez l’identité, le code de lot, les dimensions, l’épaisseur, l’aspect, le film protecteur, l’emballage et l’historique de stockage. Rattachez les certificats au lot. Auditez périodiquement les propriétés critiques et exigez une notification en cas de changement.
Que faire si le pad réussit les tests en laboratoire, mais échoue dans le dispositif ?
Comparez les deux configurations. Vérifiez la température à l’interface, la répartition de la pression, BLT, la planéité, la contamination, l’orientation, la couverture et le refroidissement. Le résultat en laboratoire peut être valide, tandis que le dispositif présente un autre problème de contact.