PCM熱伝導パッドは、試験報告書上では非常に優れた結果を示していても、製品内部では正常に機能しないことがあります。十分に温度が上がらず、軟化しないのかもしれません。クランプ荷重が均一でないのかもしれません。あるいは、初日は正常に機能しても、数か月にわたる温度サイクルの後に端部へ徐々にずれていくこともあります。.
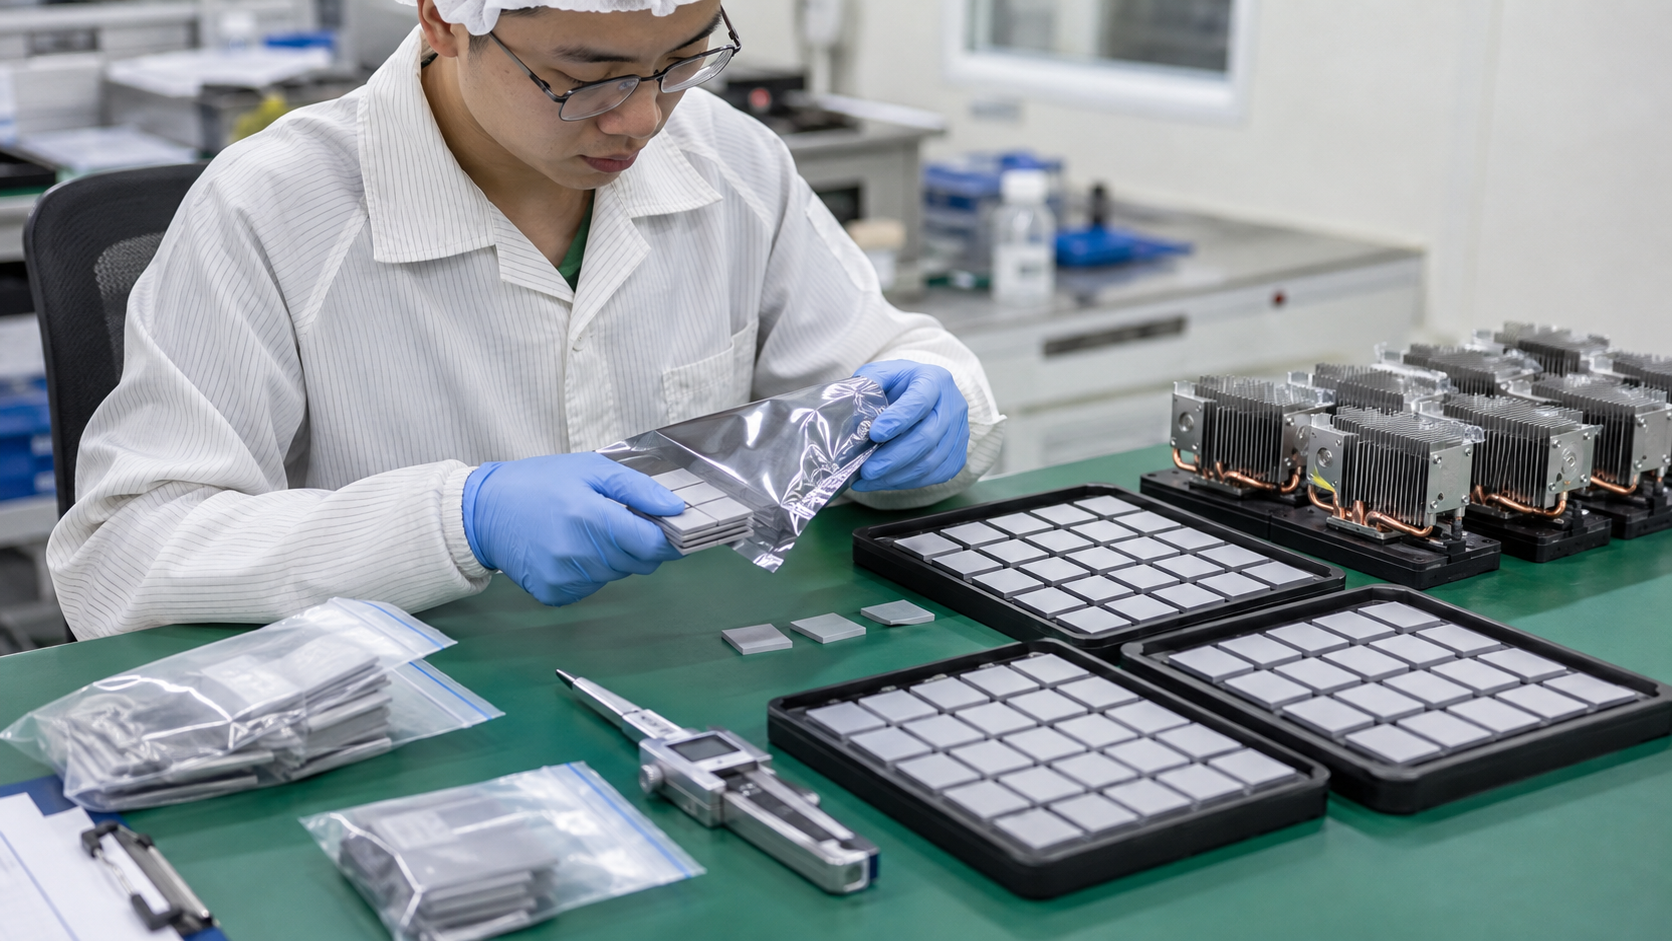
That is why pre-production testing needs more than one conductivity number. A useful qualification plan moves through three levels: confirm the material, test the real interface, then prove the factory can repeat the result. Each level removes a different kind of risk.
出荷時に決して許容できない故障から始める
利用可能なラボ設備の一覧から始めてはいけません。まず、問題となる製品不具合から始めてください。.
AIアクセラレータでは、フル負荷時のホットスポット温度が上限となる場合があります。インバータでは、パワーサイクル後もケースからヒートシンクまでの熱抵抗を安定させる必要がある場合があります。故障とその根拠は、製品に対応していなければなりません。.
サンプル到着前に、各懸念事項を測定可能な受入基準に落とし込んでください。“熱抵抗が低い”や“ポンプアウトが発生しない”では曖昧すぎます。試験条件、出力、許容変化量、検査方法を明記してください。.
最小, 公称および最大の各条件を含めてください. 公称条件のみの試験では製品が不具合を起こしやすいコーナー条件が見えなくなります.
| 定義する入力 | 試験結果が変わる理由 | 記録すべき証拠 |
| 熱負荷とデューティサイクル | 定常負荷と短時間の電力バーストでは、界面の加熱のされ方が異なります | 出力、通電時間、休止時間、温度履歴 |
| 界面温度 | PCMは材料層で転移温度範囲を通過する必要があります | 接合部温度だけでなく、高温側および低温側の温度 |
| 隙間、平面度、粗さ | これらは接着層厚さと実接触面積を制御します | 図面、公差スタックおよび表面仕様 |
| 高まる圧力 | 圧力が低すぎると濡れ性が制限され、高すぎると材料が外側へ押し出される可能性があります | クランプ荷重、トルク、締結パターンおよび圧力マップ |
| 方向 | 材料が軟らかい間は、重力の影響を受けることがあります | 水平、垂直、または反転した状態での設置 |
| 電気的機能 | 絶縁が必要な箇所では、導電性キャリアは使用できない場合があります | 使用電圧、絶縁要件、および端部クリアランス |
| 使用環境 | 熱、湿気、振動、液体は、それぞれ異なる劣化メカニズムを引き起こす | ミッションプロファイルおよび顧客の認定要件 |
| 生産方法 | 手作業による配置では、自動化で顕在化する問題が見えない場合がある | ライナー、ピックアップ、配置、タクトタイムおよび検査方法 |
クーポン試験片をタイヤのサンプルに例えてみましょう. 良好なゴムのデータが得られても車全体が濡れた路面を確実にグリップできる証明にはなりません. 熱インターフェースも同様です.
Use a Three-Level Qualification Ladder
A clean test plan has three gates. Do not jump from a supplier datasheet straight to mass production.
| レベル | 主な質問 | 代表的なサンプル | リリースゲート |
| 材料および加工部品 | 承認済みの化学組成、構造、形状を受領しましたか? | 原反フィルム、シート、打ち抜き加工品および複数ロット | 同一性、寸法および材料挙動が合意済みの許容範囲内にある |
| 実使用時の界面 | PCMは、実機に近いハードウェア上で活性化し、濡れ性を発現して熱を伝達するか? | 試験クーポンおよび代表的なアセンブリ | 熱的および物理的な結果が、用途固有の許容限界を満たしている |
| 製造工程 | 通常のオペレーターと設備で、承認済みの製造条件を再現できるか | 最終形態および包装でのパイロットバッチ | 歩留まり、ばらつき、検査およびトレーサビリティが許容範囲内である |
This ladder matters because different tests answer different questions. DSC can identify a thermal transition. It cannot prove that a cold plate is flat. A device test can show good temperatures on one build. It cannot prove lot-to-lot consistency.

ハクタックの 材料選定と試験 ワークフローは同じ実践的な考え方に従います: 材料データから代表部品へと進み, その後で生産管理条件を確定します. 単一の結果だけですべての役割を果たすことはできません.
PCM材料とダイカット部品を先にスクリーニングする
まずは基本的な確認から始めます。ライナーの取り違え、厚み違い、または表面の汚れがあると、パイロット生産が台無しになる可能性があります。.
色、表面状態、裂け、しわ、端部の残留物、異物を検査します。外形、穴、タブ、向き、ライナー、およびキャリア構造を確認します。.
Thickness measurement deserves care. The gauge can compress a thin PCM. Define its contact area, force, dwell time and reading count, or two inspectors may get different “correct” results.
ポリイミド製キャリアは、強度と電気絶縁性を付加できます。アルミニウムはコーティング厚を管理できますが、導電性があります。支持体のないフィルムはより薄くできる一方、取り扱いが難しくなる場合があります。.
これらの構成と一般的な用途の背景については、Haktak’s 相変化サーマルインターフェースマテリアル 概要をご覧ください。.
DSC、TMA、TGAとRheologyが示すこと
材料特性評価は、各手法に明確な役割がある場合に有用です。.
- 示差走査熱量測定(DSC)は、加熱および冷却中に生じる熱イベントを検出します。転移範囲とヒステリシスの特定に役立ちます。.
- 熱機械分析(TMA)は、規定荷重下での寸法応答を追跡します。PCMが、機械的に意味のある形で軟化し始める時点を示すことができます。.
- 熱重量分析(TGA)は、温度に伴う質量変化を追跡します。組成と熱安定性のスクリーニングに役立ちます。.
- レオロジー測定により、転移域全体で弾性率または流動挙動がどのように変化するかを確認できます。これは、エッジ部での流動と濡れが主要なリスクとなる場合に有用です。.
- 電気絶縁がパッドの機能の一部である場合は、誘電特性試験を計画に含める必要があります。.
DSCに関する作業では、, ASTM E794-24 熱分析により、融解温度および結晶化温度とそのエンタルピーを評価します。これは、TMA、レオロジー試験、または組み立て済みインターフェース試験の代替にはなりません。微量の試験片は、製品全体を表すものではありません。.
TDS、SDS、CoAまたはCoC、保存期間に関する規定、保管条件、RoHS/REACH宣言、ロットコードおよび変更通知に関する合意書は、試験データとともに保管してください。コンプライアンス関連書類は、熱信頼性の証明ではありません。.
材料だけでなく、インターフェースを測定する
Bulk conductivity describes the material. An assembled joint also includes two contacts and the final bond line. Those terms can outweigh the headline W/mK value.

以下の区別について 熱伝導率と熱インピーダンス が重要です。中程度のk値のPCMで、薄く、十分に濡れた接着層を形成すれば、ボイドを閉じ込める高k材料を上回る場合があります。.
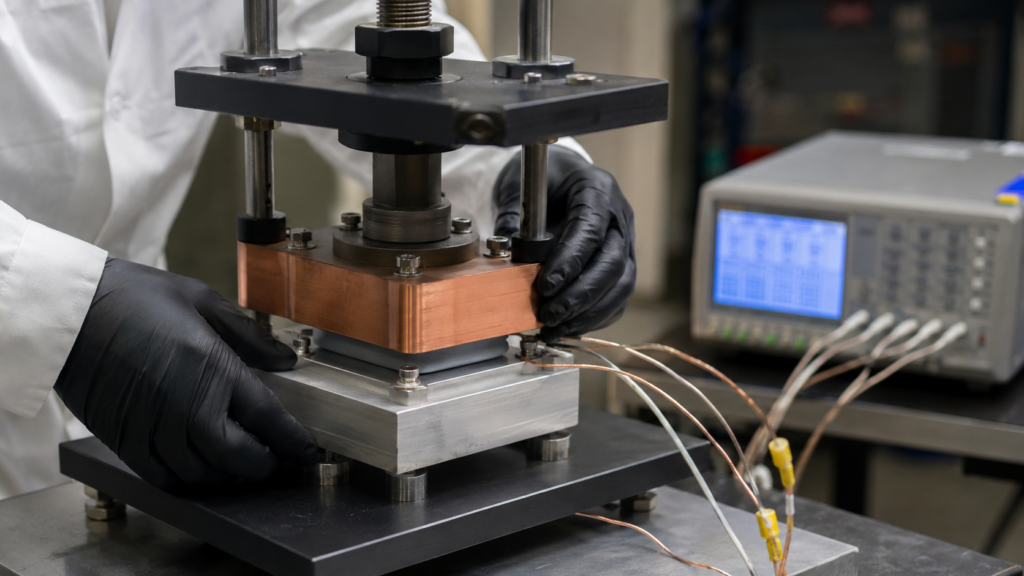
代表的な条件下でASTM D5470を使用する
ASTM D5470-17(2024) TIMの定常状態熱インピーダンスと見かけの熱伝導率を測定し、PCMも対象に含めます。厚さを変えた試験片の測定により、バルクと接触の寄与を分離できます。.
細則が重要です。以下を固定し、報告してください:
- 試験片の作製およびコンディショニング;;
- 高温側、低温側および平均試験温度;
- 接触圧力およびその測定方法;
- 接合面の材質、仕上げおよび粗さ;
- 初期および最終接着層厚さ;
- 熱流束、定常状態の判定基準および測定不確かさ。.
この方法は理想化された熱流を用いるため、すべてのアセンブリを表すことはできません。条件を統一した比較に使用し、その後、代表的な実機で検証してください。Haktak’s 一般的なTIM試験規格 ガイドでは、熱的方法、誘電的方法、機械的方法の境界について説明しています。.
活性化前後の試験
界面を、活性化前、初回の制御加熱サイクル中、そして安定した後に測定します。これらはそれぞれ異なる時点です。.
初期測定値は、初回起動時のリスクを示します。遷移時の測定値は、使用可能な圧力下でパッドが必要な温度に達するかどうかを示します。活性化後の測定値は、濡れとボンドライン厚さの低減が生じた後の実使用時の界面を示します。.
オンラインフォーラムに記載された固定の活性化時間をそのまま適用しないでください。必要な時間と着座サイクル数は、PCMの配合、実際の材料層温度、クランプ荷重、熱容量によって異なります。完了の判断は、通説ではなく、安定した性能と許容可能な物理的接触状態に基づいてください。.
加熱し,クランプし,その後どこへ移動したかを検査する
数値は何かが変化したことを示します。物理的な検査からは、その理由がわかることがよくあります。.
転写痕、コンタクトプリント、感圧フィルム、管理された分解、またはその他の妥当性が確認された画像化手法を用いて、被覆状態を確認します。中央部と端部を点検します。未接触領域、塗布不足箇所、局所的なボイド、しわ、汚染、キャリアの損傷、および意図した領域外への余剰材料がないか確認します。.
熱画像検査でホットスポットは特定できますが、その原因までは必ずしも特定できません。圧力、厚さ、分解調査の結果と組み合わせてください。.
圧力範囲の両端でテスト
低圧と高圧では、異なる不具合が発生します。.
低圧では、PCMが軟化しても、接合面を完全には濡らせない場合があります。ボンドラインが厚いままとなり、接触熱抵抗が高い状態が続くため、デバイスが高温で動作します。過剰な圧力を加えると、材料が接合部の外側まで流出し、キャリアを損傷させたり、脆弱なパッケージに荷重をかけたりするおそれがあります。.
Run minimum, nominal and maximum clamp conditions. Include torque variation and the real tightening sequence. Average force can look fine while one corner has little contact.
フライパンの上のパンケーキ生地を思い浮かべてください。生地は小さなくぼみに広がる必要がありますが、縁からすべて流れ出てしまってはいけません。PCMは明らかに朝食よりも高度に設計されたものですが、バランスの考え方は同じです。表面を濡らすのに十分な温度と荷重をかけつつ、制御が失われるほど過剰にはしないことが重要です。.
使用中にPCMが軟化する場合の設置方向を確認してください。また、保守可能な製品については分解性も試験してください。低温状態のPCMは、温度サイクル後に強固に接着することがあるため、取り外し方法が定まっていないと部品に応力がかかる可能性があります。.
認定済みと同じ接合部をエージングする
新品サンプルの性能は、ほんの序章にすぎません。実際に受けることになるストレスにさらされた後も、インターフェースは許容範囲内の性能を維持しなければなりません。.
ミッションプロファイルに基づいて試験を選定します。試験項目には、サーマルサイクル、パワーサイクル、温度衝撃、高温保管、恒温恒湿、振動、液体曝露、アウトガスなどがあります。すべてのプロジェクトで、すべての試験が必要になるわけではありません。.
ある AIサーバー用サーマルインターフェース 用途によっては、連続電力、冷却液の変動、コールドプレートの保守を重視します。SiCまたはIGBTモジュールでは、クランプの安定性とパワーサイクルが重視されます。自動車用機器では、広い温度変動、湿度、振動、液体への対応も求められます。.
IEC 60068-2-14は温度変化、IEC 60068-2-67は湿熱、IEC 60749-34は半導体のパワーサイクルを対象とします。製品チームは引き続き、該当する厳しさレベルと合格基準を選定します。.
インフィニオンの あらかじめ塗布したPCMの信頼性試験 電源サイクル、湿度、振動、衝撃、ライフサイクル試験を対象とします。これは定義済みモジュールの一例であり、汎用的な手順ではありません。.
経時後に再測定
“目視できる損傷がない”だけでは不十分です。ベースラインに使用したものと同じ管理条件下で、熱インピーダンスまたはデバイスレベルのRthを再測定してください。平均値だけでなく、分布を比較してください。.
次に、以下を確認してください:
- ポンプアウトまたはエッジフロー;
- ボイドの成長および被覆率の低下;
- 剥離またはキャリアの損傷;
- 相分離、乾燥、または残留物;
- クランプ応力緩和および接着層厚さの変化;
- 近傍の光学部品、接点、または絶縁部への汚染。.
熱設計予算、ベースライン、顧客要求事項、測定ばらつきに基づいて限界値を設定します。別製品のRth限界値やサイクル数は、認定根拠が一致しない限り、自社製品の基準にはなりません。.
パイロットラインでラボ結果を再現できることを実証する
これからは、チャンバー内だけでなく、工場の工程にも耐えられる材料が求められます。.

最終的な外形、厚み、ライナー、タブ、包装および外観仕様を使用してください. リリース試験には、量産品に近い加工部品が必要です. Haktak’s カスタムダイカットおよび変換 サポート対象は、ハーフカット配列、タブ、ライナー、および配置準備済みフォーマットです.
試作工程では、何気ない細部にも注意を払ってください:
- ライナーはパッドを伸ばさずにきれいに剥がせますか?
- 作業者が一目で向きを識別できますか?
- ピックアンドプレース装置は、部品を毎回確実にリリースできますか?
- 実際のライン停止を想定した後も、配置は正確ですか?
- 手袋, 治具, または周辺の作業によって表面が汚染されていませんか?
- 締結順序によって、承認済みの圧力パターンが再現されていますか?
- 対象のタクトタイム内でアセンブリを検査できますか?
- リワーク中に何が起こりますか?
ばらつきを明らかにするのに十分な数の部品とロットを試験します。変動要因となり得る場合は、作業者、シフト、または設備ラインを追加します。.
狭い許容範囲には測定システム解析を使用してください. Gauge R&Rにより、検査のばらつきが製品のばらつきより大きいことが示される場合があります. 測定システムの妥当性を立証するまでは、Cpkを提示しないでください.
量産相当 試作サンプル 材料クーポンと、条件を固定したパイロットビルドの間のギャップを埋めることができます。パイロットが合格したら、その条件を図面、作業指示書、目視標準、受入計画、コントロールプランに反映します。.
データに基づいてリリース可否を判断
認定評価レポートは、判断をグラフの中に埋もれさせるのではなく、明確に示すものであるべきです。.
| テスト | ロック条件 | 出力 | 故障信号 | 推奨される対応 |
| 材質および寸法 | ロット、コンディショニング、ゲージ力、図面改訂 | 厚み、輪郭、外観の仕上がり | Drift, tears, residue or mixed construction | ロットを保留し、コンバーティング工程またはサプライヤー管理を見直す |
| 遷移動作 | 昇温速度、荷重および試料調製 | DSC/TMA 遷移ウィンドウ | 遷移のずれまたは不明瞭化 | Confirm identity, storage and formulation |
| サーマルインターフェース | Pressure, surfaces, temperature and BLT | Impedance or device Rth | High value or wide variation | Review wetting, pressure, flatness and thickness |
| Activation and teardown | Temperature, dwell, cycles and orientation | Stable Rth plus coverage evidence | Dry regions, voids or edge flow | Adjust activation, geometry, clamp or material |
| 信頼性 | Stress profile and checkpoints | Post-aging drift and physical condition | Pump-out, delamination or rising Rth | 配合、封じ込め、または組立設計の変更 |
| パイロット生産 | 最終部品の形状、設備および検査 | 歩留まり、再現性およびタクトタイム | 配置ずれ、ライナー損傷、またはロット影響 | DFM、外観および工程管理を改善 |
リリースパケットには、承認済みの構成、データ概要、試験条件、組立記録、エージング評価結果、パイロット生産の歩留まり、逸脱事項、未解決リスク、および承認記録が必要です。判定には「承認」「条件付き承認」「変更後に再試験」または「却下」を使用してください。.
PCMパッドが機能しない場合、より高いW/mKを追い求める前に界面を見直す
不具合の原因は、配合ではなく界面にある可能性があります。.
| 症状 | 最初に確認 | 可能な解決策 |
| 初期熱抵抗が高い | 実際のPCM温度, 圧力, 汚染およびBLT | 適切な活性化、洗浄、クランプまたは材料厚さ |
| 初日は良好, サイクル後は悪化 | 端部流動、ボイド成長、クランプ圧緩和および平坦度 | 封止性、圧力安定性、または配合を改善 |
| One local hotspot | 圧力分布、配置、表面の反り、冷却面との接触 | 締結部品、形状、位置合わせ、または表面管理を調整 |
| パッドがライン上で破れたり、ずれたりする | Liner release, pickup method, tabs and operator access | ライナー、アレイ、または配置機能を再設計 |
| 界面外の余剰残留物 | 材料量、最大圧力および遷移挙動 | コーティング量を減らす、キャリアを変更する、または管理対象の塗布禁止領域を追加する |
それでも目標に届かない場合は、同じ条件で別の材料系統を比較してください。Haktak’s PCMとサーマルペースト このガイドでは主なトレード-オフを解説します. グリースは超-薄型の接合部に, パッドはより大きなギャップに, ゲルは不均一な形状に適する場合があります. 最も見栄えのするデータシートではなく, 故障モードに基づいて選定してください.
結論
PCMサーマルパッドの量産承認は、三種類のエビデンスに基づきます. 指定された材料が入荷したこと. 実際の界面が活性化およびエージング後も機能すること. そして、工場で部品間およびロット間にわたり、その結果を再現できることです.
最良の計画は試験数が最も多い計画ではありません.重視する不具合を再現し明確なリリース可否判断で締めくくる計画です.まず接合界面の図面,温度・圧力範囲,現行の基準仕様,デューティサイクルおよび生産方法を確認します.その後は実際に発生し得る不具合を試験対象とします.単純です,確かに.簡単でしょうか?必ずしもそうではありません.
よくあるご質問
PCMサーマルパッドの承認前には、どのような試験が必要ですか?
材料の同一性, 構造, 寸法および転移挙動を確認します. 次に代表的なハードウェアでインピーダンス, 作動, 接触および経時劣化を試験します. 最後に, 配置, 歩留まり, ばらつきおよびトレーサビリティについてパイロット運用を実施します. 必要に応じて電気試験または環境試験を追加します.
ASTM D5470で、PCMパッドを量産用として認定するのに十分ですか?
いいえ. 制御された条件下での熱性能を測定しますが、あらゆる表面状態, 圧力分布, 経時劣化条件または組立工程を再現できるわけではありません. 活性化試験, アプリケーション-レベルの信頼性試験およびパイロット試験を追加してください.
PCM サーマルパッドは、活性化の前と後のどちらで試験すべきですか?
両方を試験してください. 活性化-前データは初回起動時の挙動を示します. 活性化-後データは濡れ後の性能を示します. 不完全な着座は生産ばらつきの原因となるため、その遷移を記録してください.
相変化温度または軟化温度は、どのように確認しますか?
DSC は熱イベントを特定します。TMA は、荷重下での軟化または寸法変化を示します。実際の界面温度および圧力と併せて両方を比較してください。ラボでの転移だけでは、デバイスへの濡れを証明できません。.
PCM熱インピーダンス試験には、どの程度の圧力をかけるべきですか?
実際のアセンブリにおける最小、定格、最大圧力に加え、パッケージの応力限界を使用してください。測定方法を記録してください。サプライヤーの標準圧力は、使用するファスナーや平面度を反映していない可能性があります。.
PCMサーマルパッドには、何回の熱サイクルが必要ですか?
一律に適用できる数値はありません。初期のなじみと寿命適格性評価は、別々の試験です。安定した熱性能、外観・状態の実機確認、および製品のミッションプロファイルに基づいて、判定基準を定義してください。.
pump-out, flow-out, またはボイド形成はどのように試験できますか?
実際の温度、圧力、向き、電力条件でパッドにサイクルをかける。性能を再測定し、その後、分解調査、接触痕、または検証済みの画像検査によって確認する。移動、ボイド、被覆率の低下、汚染の有無を調べる。.
試験対象とすべきサンプル数および生産ロット数はどの程度ですか?
Use enough pieces and lots to separate measurement noise, part variation and lot effects. The count depends on risk, customer requirements and destructive tests. One hand-picked sample is not qualification.
承認後の受入検査では何を確認すべきですか?
製品識別情報、ロットコード、寸法、厚さ、外観、ライナー、包装および保管履歴を確認します。証明書をロットに紐付けます。重要特性を定期的に監査し、変更通知を必須とします。.
パッドがラボ試験には合格しても、デバイスで不具合が発生したら?
両方のセットアップを比較してください. 界面温度, 圧力分布, BLT, 平坦度, 汚染, 向き, 被覆状態および冷却を確認してください. ラボでの結果は妥当でも実機では別の接触問題が顕在化する可能性があります.