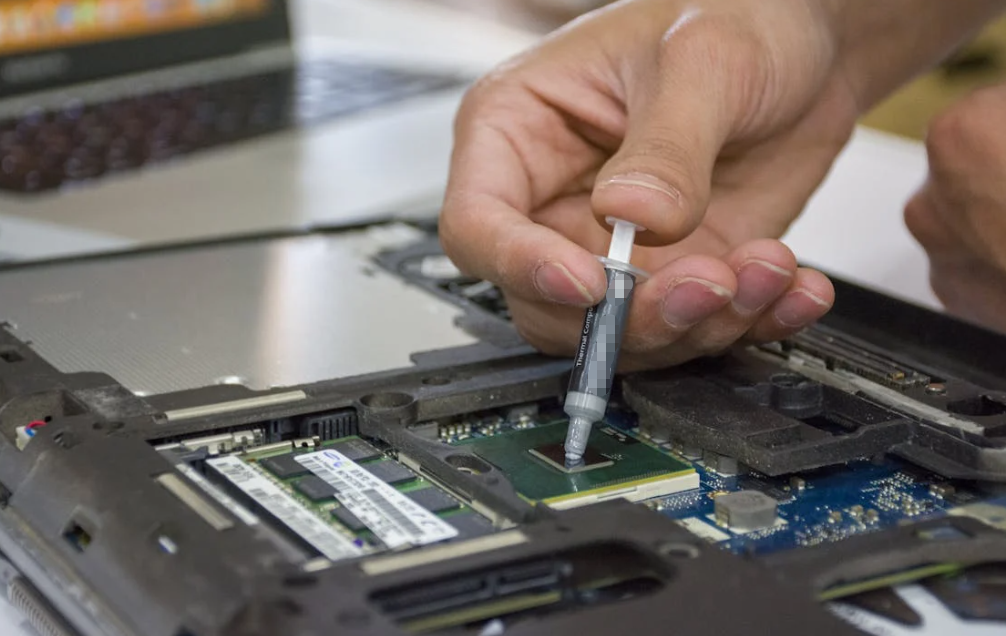
L'application de pâte thermique ressemble un peu à la préparation d'une valise. Si l'air n'a nulle part où aller, appuyer plus fort sur le couvercle risque seulement de faire un plus gros désordre sur les bords. Un gros dépôt entre un composant et un dissipateur thermique peut tout de même laisser une poche centrale, rater un composant bas ou pénétrer dans une zone interdite. Le véritable objectif est un contact contrôlé, de sorte que la prévention des vides commence avant que la buse ne bouge et se poursuit après le serrage des vis.
Qu'est-ce qui compte comme un vide dans une interface de pâte thermique ?
Un vide est une zone où le matériau d'interface thermique n'établit pas le contact prévu. Cette définition semble simple, mais plusieurs défauts différents sont qualifiés de “ vides ” sur la chaîne de production.
- A macro vide est une poche d'air visible à l'intérieur du dépôt comprimé.
- A micor-espace provient de la rugosité de surface, de la contamination ou d'un mouillage insuffisant.
- A zone ignorée est un endroit qui n'a jamais reçu assez de matériel.
- Bord famine se produit lorsque de la matière est étirée ou comprimée loin d'une limite.
- A bulle de guérison se forme lorsque de l'air ou des substances volatiles se dilatent à l'intérieur d'un mastic bicomposant en cours de durcissement.
Ces défauts n'ont pas une cause unique. Un vide central suggère de l'air emprisonné lors de la fermeture. Des retassures de durcissement aléatoires pointent vers le mélange, l'approvisionnement ou le dégivrage. Un seul boîtier VRAM bas sans marque de transfert suggère une tolérance ou un placement. L'emplacement compte également : un petit vide au-dessus d'un point chaud de MOSFET peut importer plus qu'un plus grand au-dessus d'un coin frais. Évaluer conductivité thermique en fonction de l'impédance thermique au niveau de l'interface assemblée, et non par un seul numéro de matière.
Pourquoi des vides se forment dans le mastic thermique à cinq étapes différentes
Plusieurs petites variations s'accumulent souvent : un matériau froid, un bourrelet étroit et un dissipateur thermique légèrement inclinée. Chacune semble inoffensive isolée. Ensemble, eh bien, voilà votre vide.
| Stage de formation | Preuve type | Cause probable | Première vérification |
| État matériel | Écoulement difficile, séparation, étalement irrégulier | Mauvais stockage, conditionnement insuffisant, âge, contamination | Numéro de lot, durée de conservation, enregistrement du stockage, température de la matière |
| Système d'approvisionnement | Bulles aléatoires ou modification de la taille des perles | Air lors du changement de cartouche ou de seau, pression d'alimentation instable, raccord qui fuit | Résultat de la purge, tendance de la pression, état du tuyau et du joint |
| Dosage ou mélange | Corriger les retassures, les zones molles, la dérive du rapport | Pompe usée, mélangeur statique endommagé, mauvais rapport A/B, durée de vie en pot dépassée | Contrôle du ratio, état du mélangeur, échantillon de durcissement |
| Dépôt | Écart central, coin sauté, bourrelet cassé | Mauvais motif ou volume, distance excessive, défaut de démarrage-arrêt | Largeur du cordon, hauteur, emplacement, continuité |
| Clôture de l'assemblée | Vide répétitif d'un côté, mauvais transfert | Basculement, coulissement latéral, fermeture rapide, séquence de serrage, butées rigides | Chemin de fermeture, parallélisme, séquence de serrage, jeu final |
L'état des matériaux modifie la circulation de l'air
La plupart pâte thermique pour l'électronique est fortement chargé et garde sa forme. Il peut s'agir d'un composé non réticulable, d'un matériau pré-réticulé de type gel ou d'un système polymérisable en place. La température, la thixotropie, la limite d'élasticité, la charge de remplissage et le stockage affectent son étalement. Un matériau froid peut nécessiter plus de force pour mouiller une surface, tandis que le malaxage manuel d'une cartouche peut y incorporer de l'air.
Ne pas mélanger, chauffer ou dégazer sous vide un mastic monocomposant fourni, sauf si sa fiche technique ou le fournisseur le permet. Le fournisseur a peut-être déjà conditionné le matériau selon un procédé contrôlé. Une correction bien intentionnée en atelier peut anéantir ce travail.
Le système d'alimentation peut ajouter de l'air avant le début de la distribution
Le chargement des cartouches, le changement des seaux, les raccordements de tuyaux, la pulsation de la pompe et la pression d'alimentation ont tous de l'importance. Une bulle en amont peut parcourir plusieurs cycles avant d'atteindre la bus, faisant passer une cause reproductible pour aléatoire.
Les joints de remplissage hautement chargés sont également abrasifs. DOPAG note que les matériaux thermoconducteurs peuvent contenir des charges telles que de l'oxyde d'aluminium et peuvent nécessiter des composants de dosage résistants à l'usure. Son aperçu de dispensation de matériau de comblement d'entrefer thermique est un rappel utile : l'état des pompes et des vannes relève de la qualité thermique, et pas seulement de la maintenance des équipements.
Pour un gel thermique monocomposant, vérifiez la mise en place de la cartouche, la présence d'air piégé près du piston, la stabilité de la pression et les consignes de purge. Pour l'alimentation en vrac, ajoutez à la liste l'étanchéité de la plaque suiveuse, la procédure de changement de seau et la purge des tuyaux.
Les produits de rebouchage bicomposants ajoutent des risques de mélange et de durcissement
En deux parties matériaux de remplissage de joints à conductivité thermique ajoutez le rapport A/B, les conditions de mélange, le matériau de redémarrage, la durée de vie en pot, la polymérisation et les contrôles de dégagement gazeux. Si des bulles apparaissent uniquement après la polymérisation, inspectez un échantillon fraîchement mélangé en dehors de l'assemblage. Cela permet de séparer les défauts de chimie ou de mélange de l'air emprisonné pendant la compression.

Commencer par le matériau et la préparation de la surface
Avant de modifier le programme du robot, confirmez les bases. Fastidieux, oui, mais utile.
- Vérifier la qualité, le lot, la durée de conservation, le stockage et le conditionnement approuvé.
- Inspecter pour détecter toute séparation, des bougies sèches ou un emballage endommagé.
- Nettoyez les deux surfaces d'accouplement selon une méthode approuvée.
- Mesurer le jeu minimal, nominal et maximal.
- Vérifier la planéité, la hauteur des composants, les nervures et les arrêts mécaniques.
Ne supposez pas que l'intervalle CAO est l'intervalle de production. Le bombement du circuit imprimé, la variation de moulage, la tolérance des composants et la compression des vis peuvent le modifier. La poussière peut maintenir les surfaces écartées, tandis que l'huile peut donner un aspect de contact humide mais instable. Le nettoyage doit être adapté au mastic et au substrat.
Choisissez un mode de distribution qui permet à l'air de s'échapper
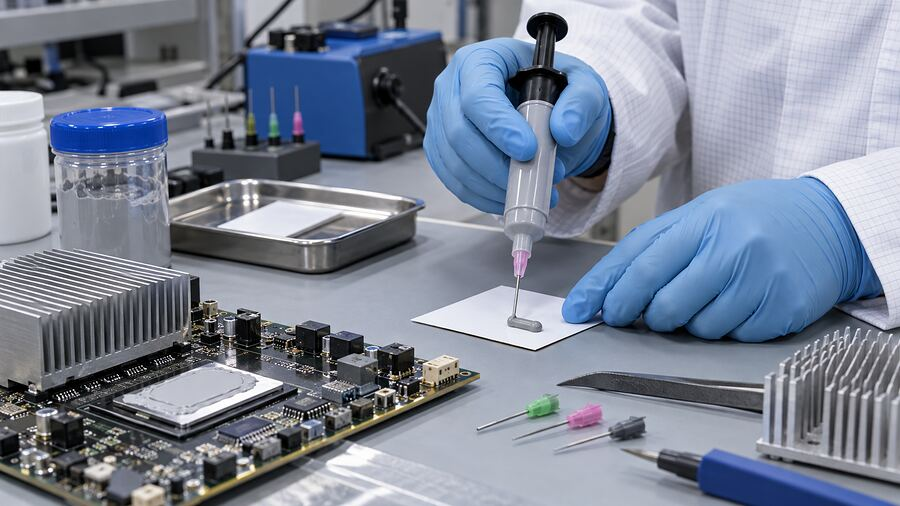
Il n'y a pas de motif magique. La forme de départ dépend de l'empreinte, de la rhéologie, de l'entrefer, de la topographie, de la direction de fermeture et de la compression. Pensez à du dentifrice sous une plaque transparente : une ligne courte peut s'étaler vers l'extérieur, tandis qu'un anneau fermé peut emprisonner de l'air au milieu. Le mastic n'est pas tout à fait du dentifrice, mais l'idée de la voie d'échappement fonctionne.
| Géométrie de l'interface | Modèle de départ utile | Risque principal | Méthode de validation |
| Petit colis plat | Point central ou trait court | Sous-couverture dans les angles | Effacer le coupon ou transférer la construction |
| Zone rectangulaire longue | Longs cordons ou cordons parallèles espacés | Air emprisonné entre des perles en fusion | Construction de témoin sectionné et test thermique |
| Composants de hauteurs différentes | Points ciblés ou courts cordons par zone de hauteur | Les composants faibles restent intacts | Transférer des repères au-delà des tolérances extrêmes |
| Grande plaque froide ou canal de batterie | Billes parallèles contrôlées ou serpentin ouvert | Cordon irrégulier, fusion inégale, longue distance d'écoulement | Scan 3D de billes et premier article destructif |
Petites interfaces plates
Un point central ou une ligne courte peut permettre à la matière de se déplacer vers l'extérieur à mesure que l'air s'échappe sur le périmètre. Validez la couverture des coins et l'épaisseur aux jeux minimum et maximum.
Interfaces longues ou rectangulaires
Un long cordon, un serpentin ouvert ou des cordons parallèles peuvent raccourcir la distance d'écoulement. Évitez les boucles fermées, sauf si des tests prouvent que le centre peut s'éventer. Inspectez également la soudure là où les cordons parallèles fusionnent.
Champs de composants de hauteurs mixtes
Cartographiez les sources de chaleur et les zones de hauteur sur la VRAM, le VRM, les bobines d'inductance et les contrôleurs. Atteignez les points bas sans exercer de force excessive sur les composants hauts délicats.
Grandes surfaces de batterie et de plaque froide
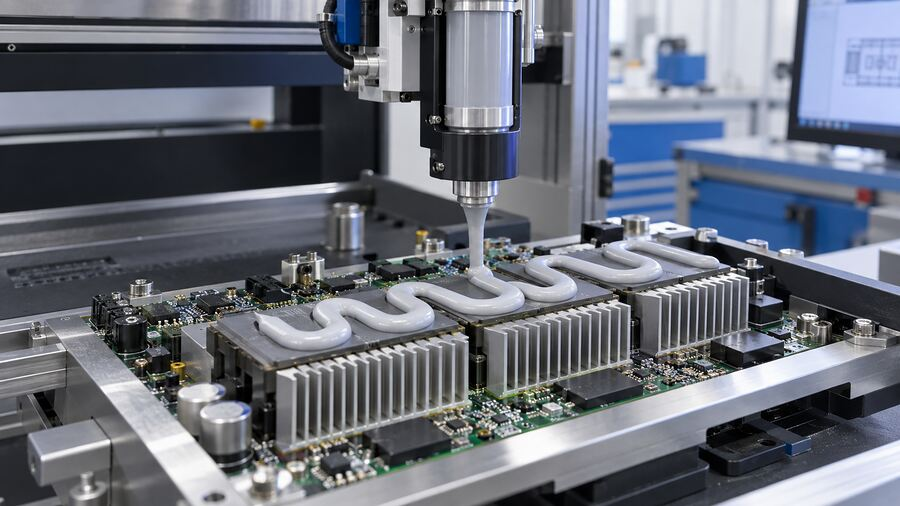
Les astuces de pâte thermique pour processeur ne s'appliquent pas directement à un module de batterie. Contrôlez l'espacement des cordons, la vitesse du robot, les virages dans les coins, les démarrages, les arrêts et le sens de fermeture. Utilisez la vision 3D et des fabrications de témoins périodiques, pas un seul beau cordon.
Contrôler l'ensemble du processus de distribution et de fermeture
Stabiliser la géométrie de l'alimentation et du cordon
Purges de démarrage et de changement de seau de documents. Surveiller la pression d'alimentation, inspecter l'usure de la buse et régler le reflux sans aspirer d'air dans l'embout. Vérifier le poids de la injection ou le volume mesuré ainsi que l'emplacement, la largeur, la hauteur et la continuité du cordon. La quantité ne peut pas prouver le placement, tandis qu'une caméra peut manquer un cordon bas. Utilisez les deux.
Close the Assembly the Same Way Every Time
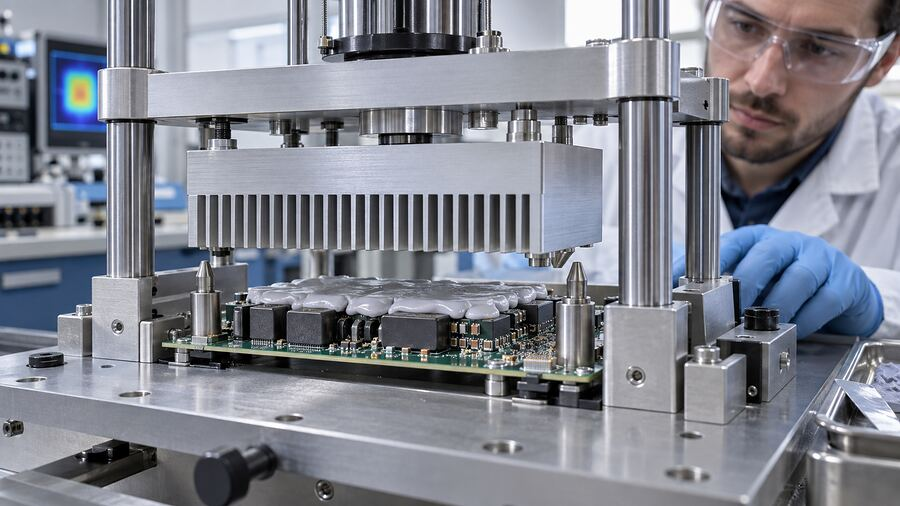
The top part should meet the deposit along a controlled path. A tilted heat sink can seal one edge first; lateral sliding may scrape material away. Use alignment features, defined speed and dwell, and a validated screw sequence. Where possible, tighten in small cross-pattern steps.
Record material lot, package time, recipe, shot, closure, torque, alarms, and maintenance. When a field unit runs hot six months later, “the bead looked fine” is not much of a record.

Does More Thermal Putty Reduce Voids?
Not by itself. Underfill can leave obvious missed areas. Correct fill covers the target at the validated final gap. Overfill may create excessive squeeze-out, raise assembly force, contaminate connectors, or hold another interface open.
Estimate volume from footprint area and expected gap, then adjust for surface features and validated squeeze-out. Physical trials are still required. Actual épaisseur des liaisons is controlled by the assembly, not the syringe label.
More conductive filler or a higher advertised W/m·K value does not automatically rescue poor coverage either. The article on why high W/m·K does not always mean better cooling explains the practical reason: interface thickness, wet-out, contact resistance, and assembly conditions all join the party.
How to Detect Voids Before and After Assembly
No single inspection method sees everything. Use a layered plan.
| Méthode | What it can show | Main limitation | Meilleure utilisation |
| 2D vision | Bead position, width, breaks, gross contamination | Little height or hidden-interface information | Routine pre-assembly screening |
| 3D vision or laser profile | Bead height, shape, estimated volume | Cannot prove the compressed contact area | Automated process control |
| Shot weight or flow monitoring | Missing shot and gradual quantity drift | Cannot prove correct location or spreading | Every-cycle monitoring |
| Witness or transfer build | Real spread and contact pattern | Destructive and slower | Development, first article, change validation |
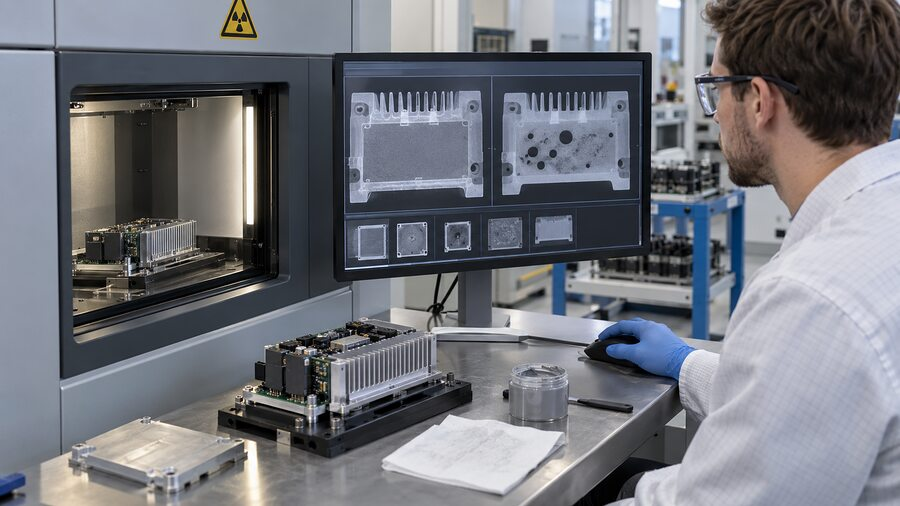
| X-ray or CT | Internal features where contrast and geometry allow | Cost, cycle time, resolution, material contrast | Failure analysis and high-risk samples |
| Thermal test or IR image | Hot spots and poor overall heat transfer | Does not identify the unique root cause | Device validation and diagnosis |
A sound plan combines pre-assembly vision, a destructive transfer study, and a thermal test. Add X-ray, CT, or a suitable acoustic method for high-risk parts when material and geometry permit.
Troubleshoot the Shape of the Void, Not Just Its Presence
| Observed defect | Likely cause | Evidence to collect | Orientation corrective |
| Repeated center void | Closed pattern or perimeter sealing too early | Transfer image and closure video | Open an escape path; revise pattern or closure direction |
| Edge starvation | Too little volume, long flow path, lateral slide | Bead dimensions and squeeze-out map | Adjust volume, bead location, or alignment |
| Random bubbles after cure | Air in supply, poor mixing, or outgassing | Purged sample, ratio record, cured cup sample | Fix loading, meter/mixer, pause rule, or cure condition |
| Missing material at starts or stops | Poor trigger timing, suck-back, stringing | Robot trace and close-up vision | Tune lead-in, lead-out, tip height, and dispense command |
| One low component has no contact | Height tolerance or misplaced deposit | Height map and transfer print | Zone the pattern or select a more conformable grade |
| Voids grow after thermal cycling | Pump-out, slump, expansion mismatch | Before/after scan and thermal history | Review rheology, gap, retention, and cycling requirement |
| Heavy edge squeeze-out but poor center contact | Enclosure bow, hard stop, central obstruction | Flatness scan and final-gap measurement | Correct mechanics before adding material |
This table is a starting point, not a verdict. Change one controlled variable at a time. If pattern, pressure, material, and torque all change together, a good result teaches you almost nothing.
Different Applications, Different Priorities
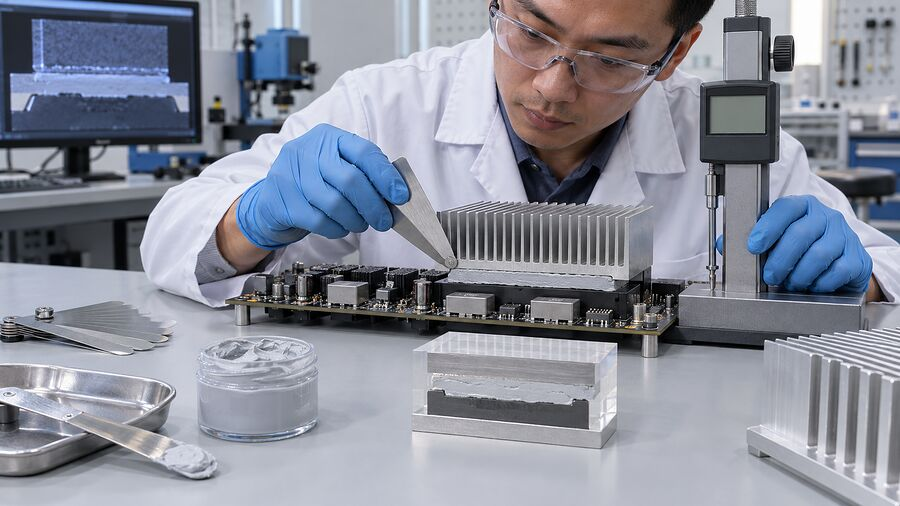
For a GPU or laptop cooler, watch direct-die contact, tilt, and VRAM/VRM height. Telecom radios and servers add vertical orientation and repeated power cycling. EV batteries and inverters bring large areas, dielectric concerns, vibration, and traceability. LED and industrial products often bring cast-housing flatness and outdoor temperature swings. The root principles travel; the process window does not.
Standards and Test Methods: What They Prove
The current active edition, ASTM D5470-17(2024), measures steady-state thermal impedance under controlled conditions. Its material categories include viscous liquids such as grease and paste, plus viscoelastic solids such as gels. That makes ASTM D5470 useful for material characterization, but it is not a universal void-acceptance rule for a finished GPU, battery pack, or telecom enclosure.
IEC 60068 environmental methods can support temperature, damp-heat, vibration, and related reliability plans when the relevant parts fit the product. IPC workmanship or quality frameworks may also apply through a customer specification. For a broader overview, see these normes communes de test TIM.
The drawing, work instruction, supplier TDS and SDS, and device-level requirement still do the daily work. Define:
- Maximum void area and individual void size
- Critical no-void zones over hot components
- Required coverage and squeeze-out limits
- Final gap or interface thickness
- Thermal performance at beginning and end of life
- Inspection method, sampling rate, and reaction plan
There is no honest universal answer such as “5% is always safe.” Location, heat flux, geometry, voltage isolation, and failure consequence change the decision.
What to Send Your Material or Dispensing Supplier
If voids keep returning, send more than one blurry photo. Include the interface drawing, height map, gap range, keep-out zones, bead pattern, cycle time, and closure direction. Add the material lot, storage, conditioning, pump, hose, nozzle, pressure, speed, mixer, purge method, screw sequence, inspection result, and thermal target.
That package gives a supplier something solid to work with. Haktak can use the same inputs for support pour la sélection des matériaux et les essais when a standard grade or current process does not fit the real tolerance stack.
Conclusion
Avoiding voids in thermal putty is not about finding one clever dispense pattern or adding a larger blob. It is a system problem.
Start with stable material and clean surfaces. Give air an open route. Control bead geometry, closure, gap, and screw sequence. A camera can approve the bead; post-assembly evidence shows how the interface ended up.
That approach may feel less exciting than changing a robot path in five minutes. It is also far more likely to keep the hot spot from coming back.
Foire aux questions
What causes voids in thermal putty?
Common causes include air in the material supply, an unsuitable dispense pattern, insufficient or excessive volume, unstable bead geometry, surface contamination, assembly tilt, lateral sliding, and poor control of two-part mixing or cure.
Do air bubbles reduce thermal putty performance?
They can. Air interrupts the intended conductive path and may increase interface resistance. The effect depends on bubble size, depth, location, heat flux, and the rest of the cooling design.
What is the best application pattern for thermal putty?
There is no universal best pattern. A dot or short line may suit a small flat interface. Long areas may need an open serpentine or spaced beads. Validate the pattern across real gap and flatness tolerances.
Should thermal putty be spread by hand before assembly?
Only if the supplier and work instruction allow it. Manual spreading may introduce contamination, uneven thickness, or trapped folds. A controlled deposit followed by repeatable compression is usually easier to monitor.
Can applying more thermal putty remove air gaps?
Sometimes underfill needs correction, but extra material is not a general void fix. Overfill can raise force, create squeeze-out, contaminate nearby parts, and distort the final interface.
Should one-part thermal putty be vacuum degassed?
Not unless the material supplier specifically approves the method. Packaged one-part putty may already be processed to limit air. Uncontrolled degassing can change composition, rheology, or handling.
How are hidden voids detected after a heat sink is installed?
Options include destructive transfer builds, X-ray or CT where contrast allows, suitable acoustic methods, and device-level thermal testing. The best choice depends on material, geometry, risk, and production volume.
Are voids more common in two-part thermal gap fillers?
Not necessarily, but two-part materials have extra failure paths. Ratio error, poor mixing, expired pot life, air during pail changes, and cure outgassing must be controlled along with placement and closure.
Can voided thermal putty be topped up or reworked?
Do not simply top up by default. Remove and replace the deposit when the material, contamination risk, or work instruction requires it. If rework is allowed, define cleaning, refill volume, inspection, and retest steps.
What void percentage is acceptable in a thermal interface?
There is no universal percentage. The product team should set limits for total area, individual size, location over critical heat sources, thermal performance, electrical risk, and end-of-life reliability.