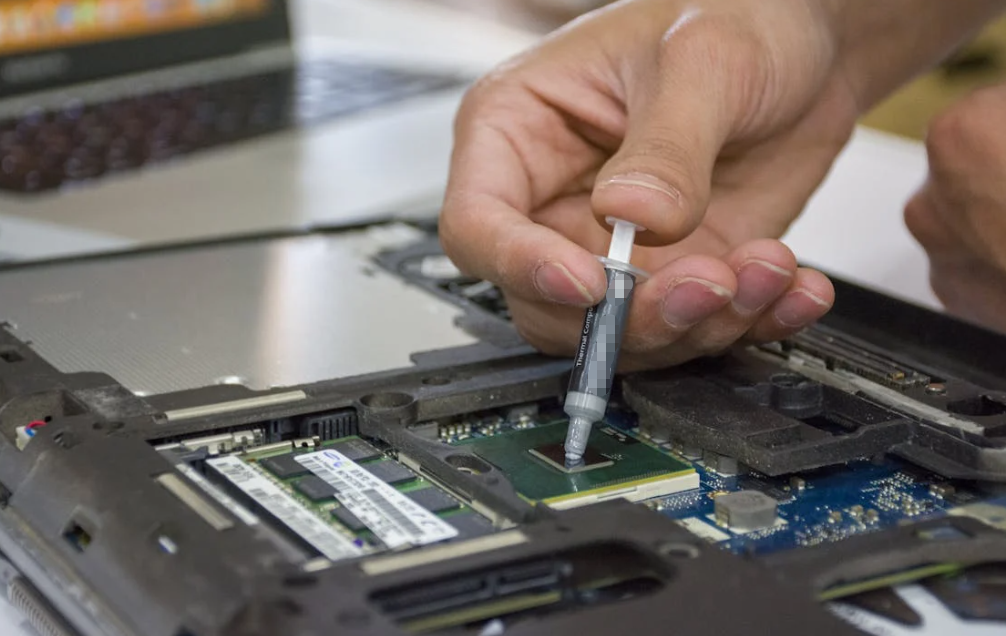
サーマルパテの塗布は、スーツケースに荷物を詰める作業に少し似ています。空気が逃げる場所がない場合、蓋を無理に押し込むと、端からはみ出して周囲を汚すだけになってしまいます。コンポーネントとヒートシンクの間にパテを大量に盛り付けても、中央に気泡が残ったり、高さの低いコンポーネントに届かなかったり、立ち入り禁止区域(キープアウトゾーン)に入り込んでしまうことがあります。真の目的は制御された接触を実現することであるため、ボイド(空隙)の防止は、ノズルが動く前から始まり、ネジが締められた後も続きます。.
サーマルパティの界面におけるボイドとは何を指すのか?
ボイドとは、熱伝導材料が意図された接触をしていない領域のことです。その定義は単純に聞こえますが、製造現場ではいくつかの異なる欠陥が「ボイド」と呼ばれています。.
- A マクロ void 圧縮堆積物の中にある目視可能な空気のポケット.
- A マイクロギャップ 表面粗さ、コンタミネーション、または濡れ性の不足に起因する。.
- A スキップされた領域 十分な物資が一度も届かなかった場所である。.
- エッジ 飢餓 境界から材料が引っ張られたり押し縮められたりするときに発生する。.
- A キュアバブル 硬化中の2液型隙間充填剤の内部で空気や揮発性物質が膨張する際に形成されます。.
これらの不良には単一の原因はありません。センターボイドは、封止時の空気の巻き込みを示唆しています。ランダムな硬化ピンホールは、混合、供給、またはアウトガスが原因であることを示しています。トランスファーマークのない1つの低VRAMパッケージは、公差または配置を示唆しています。位置も重要です。MOSFETの発熱部にある小さなボイドは、冷却コーナーにある大きなボイドよりも重要である可能性があります。評価してください 熱伝導率対熱インピーダンス 1つの品目番号ではなく、アセンブルされたインターフェースにおいて。.
5つの異なる段階でサーマルパテのボイド(空隙)が形成される理由
いくつかの小さなズレが重なることがあります。冷却素材、細いビード、そしてわずかに傾いたヒートシンク。どれか一つなら無害に見えます。しかし、それらが合わさると……ほら、そこにボイドができるのです。.
| 形成期 | 代表的な証拠 | 可能性の高い根本原因 | 最初の確認 |
| 材料の状態 | 硬い流動、剥離、不均一な広がり | 不適切な保管、不十分なコンディショニング、経年劣化、汚染 | ロット、賞味期限(使用期限)、保管記録、材料温度 |
| 供給システム | ランダムな泡またはビーズサイズの変更 | カートリッジまたはペール缶交換時の空気混入、不安定な供給圧力、継手の漏れ | パージ結果、圧力傾向、ホースとシールの状態 |
| 計量または混合 | ピンホール、軟質部、比率ズレの解消 | ポンプの摩耗、静的ミキサーの破損、誤ったA/B比率、可使時間の経過した液 | 配合比確認、ミキサー状態、硬化サンプル |
| 預金 | 中央の隙間、飛ばされたコーナー、破損したビード | パターンまたは流量の誤り、高いスタンドオフ、スタート・ストップ欠陥 | ビード幅、高さ、位置、連続性 |
| アセンブリの閉鎖 | 片側に繰り返し発生するボイド、転写不良 | チルト、横スライド、急速閉鎖、トルク順序、ハードストップ | 閉鎖経路、並列性、締付順序、最終隙間 |
材料の状態が空気の流れを変える
ほとんど 電子用サーマルパティ しっかりと充填され、形状保持性があります。非硬化性コンパウンド、プレキュアされたゲル状材料、または現場硬化型システムのいずれかである可能性があります。温度、チクソトロピー、降伏応力、フィラー充填率、および保管状態がその広がり方に影響を与えます。冷えた材料は表面を濡らすためにより大きな力を必要とする場合があり、一方、カートリッジを手で練ると空気を巻き込む可能性があります。.
技術データやサプライヤーの許可がない限り、提供された一液型パテをかき混ぜたり、加熱したり、真空脱泡したりしないでください。サプライヤーはすでに管理されたプロセスのもとで材料を梱包している可能性があります。良かれと思って現場で行った修正が、その作業を台無しにしてしまうことがあります。.
供給システムは吐出開始前に空気を追加できます
カートリッジの装填、ペール缶の交換、ホースの接続、ポンプの脈動、そして供給圧力のすべてが重要です。上流側の気泡がノズルに到達するまでに何サイクルもかかる場合があり、再現性のある原因がランダムなもののように見えてしまいます。.
高充填された隙間埋め材は研磨性も持っています。DOPAGが指摘しているように、熱伝導性材料には酸化アルミニウムなどの充填剤が含まれている場合があり、耐摩耗性の計量部品が必要になることがあります。その概要 サーマルギャップフィラーの塗布 ポンプやバルブの状態は、単なる設備のメンテナンスではなく、熱的品質の一部であるという有益な注意喚起です。.
用 一液型サーマルジェル, カートリッジの装着状態、ピストンの近くに閉じ込められた空気、圧力の安定性、およびパージのルールを確認します。バルク供給の場合は、これにフォロワープレートのシール、ペール缶交換の手順、およびホースの排気を追加します。.
2液型隙間充填剤は混合と硬化のリスクを伴う
2部構成 熱伝導性ギャップフィラー A/B比率、ミキサー条件、リスタート材、可使時間、硬化、および脱泡の管理を追加してください。硬化後にのみ気泡が発生する場合は、アセンブリの外で新しく混合したサンプルを検査してください。これにより、化学反応や混合の不具合と、圧縮時に巻き込まれた空気が区別されます。.

材料と表面の準備から始めます
ロボットプログラムを変更する前に、基本を確認してください。退屈ですが、役に立ちます。.
- 等級、ロット、賞味期限、保管方法、および承認されたコンディショニングを確認してください。.
- 剥離、乾燥したプラグ、または破損した梱包がないか点検してください。.
- 承認された方法で両方の合わせ面を清掃してください。.
- 最小、公称、および最大のギャップを測定します。.
- 平面度、部品の高さ、リブ、メカニカルストッパーを確認してください。.
CAD上の隙間を実際の製造上の隙間とみなしてはならない。基板の反り、鋳造の個体差、部品の公差、ねじの締め付けによって、隙間は変動する。ゴミによって面同士が離れることがあり、また、油分によって接触状態が良好に見えても不安定になることがある。洗浄は、パテと基材の双方に適したものでなければならない。.
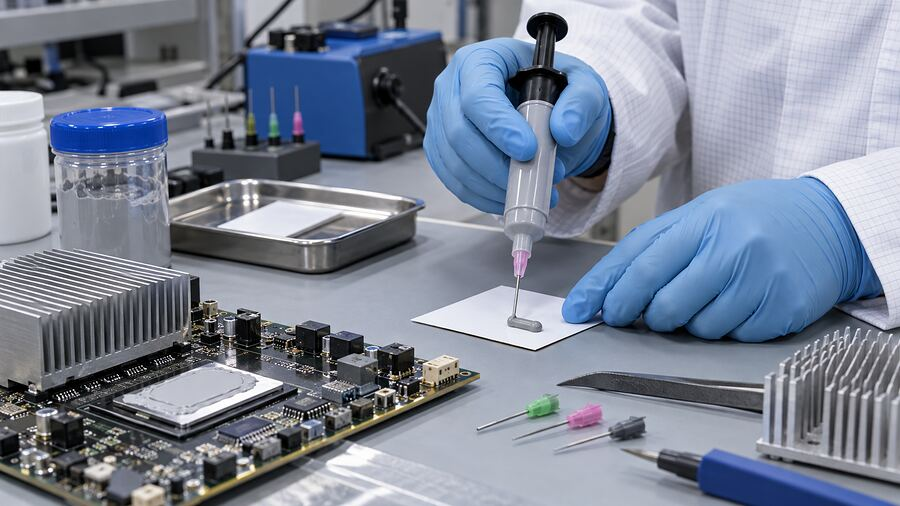
空気が抜ける塗布パターンを選ぶ
魔法のようなパターンは存在しません。初期の形状は、フットプリント、レオロジー、ギャップ、トポグラフィー、閉塞方向、そして圧縮によって異なります。透明なプレートの下にある歯磨き粉を思い浮かべてください。短い線は外側に広がる一方で、閉じたリングは空気を中央に閉じ込める可能性があります。パテは完全に歯磨き粉と同じではありませんが、抜け道のアイデアは当てはまります。.
| インターフェース形状 | 有用な開始パターン | 主なリスク | 検証方法 |
| 小さくて平らな荷物 | 中央の点または短い線 | コーナーのカバー不足 | クーポンまたは転送ビルドのクリア |
| 細長い長方形のエリア | 長い直線状の、または間隔をあけて平行に並んだビーズ | 結合するビーズの間に閉じ込められた空気 | 断面試験用テストピースの作製と熱試験 |
| 高さが異なるコンポーネント | 高さゾーン別のターゲットドットまたはショートビーズ | 低構成要素はそのまま残る | 公差の極限間でマークを転写する |
| 大型コールドプレートまたはバッテリチャンネル | 制御された平行ビーズまたは開放型サーペンタイン | ビード切れ、不均一な合流、長い流動距離 | 3Dビードスキャンおよび破壊的初品検査 |
小型でフラットなインターフェース
中央のドットまたは短い線により、空気は周囲から逃げながら、材料が外側に移動する可能性があります。最小および最大の隙間で、コーナーの被覆率と厚さを検証してください。.
長方形または縦長のインターフェース
長いビード、オープンサーペンタイン、または並行ビードを使用することで、流動距離を短縮できます。中央部のガス抜きができることがテストで証明されていない限り、閉じたループは避けてください。また、並行ビードが合流する合わせ目も点検してください。.
高さの異なるコンポーネントのフィールド
VRAM、VRM、チョーク、コントローラー全体にわたる熱源と高さゾーンをマッピングします。繊細で背の高いコンポーネントに過度な負荷をかけずに、低いポイントに到達させます。.
大容量バッテリーとコールドプレートの面積
CPU用のペースト塗布のコツは、バッテリーモジュールにはそのまま適用できません。ビードの間隔、ロボットの速度、コーナーの旋回、開始、停止、および密閉の方向を制御してください。1本のきれいなビードではなく、3Dビジョンと定期的なウィットネスビルドを使用してください。.
分注および密閉プロセスの全体を制御する
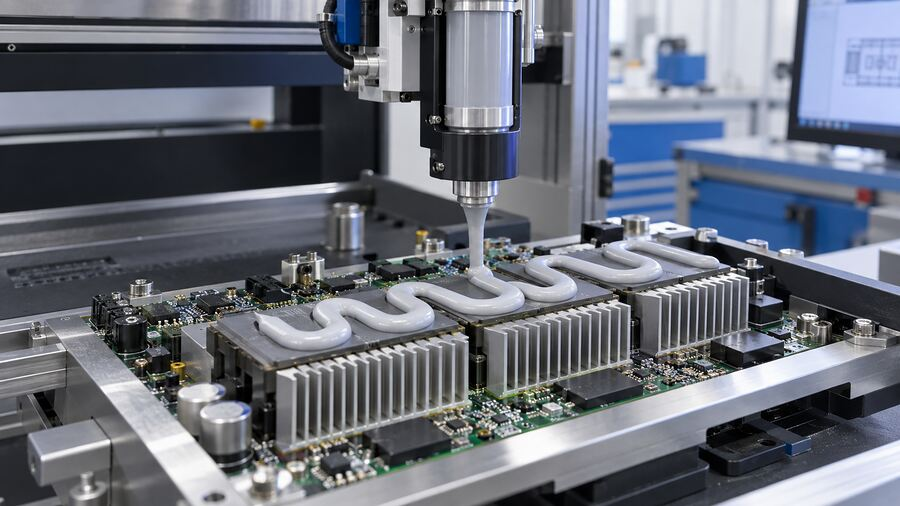
フィードとビードの形状を安定させる
ドキュメントの立ち上げとペール缶交換時のパージ。供給圧力をトレンド監視し、ノズル摩耗を点検し、先端に空気を巻き込まないようにサックバックを調整する。ビードの位置、幅、高さ、連続性と並行して、ショット重量または計量体積を確認する。数量だけでは塗布位置の正確さは証明できず、カメラでは低すぎるビードを見落とす可能性がある。両方を使用すること。.
毎回同じ方法でアセンブリを終了する
上部は制御された経路に沿って堆積物に接触させる必要があります。傾斜したヒートシンクは一方の端を最初に密着させることができ、横方向のスライドは材料を削ぎ落としてしまう可能性があります。位置決め機構、規定された速度と滞留時間、および検証済可能なネジ締め順序を使用してください。可能な限り、小さな千鳥足状のステップで締め付けてください。.
資材ロット、包装時刻、レシピ、ショット数、型締め、トルク、警報、メンテナンスを記録する。半年後に現場のユニットが過熱したとき、「ビードの見た目は問題なかった」というのは、大した記録ではない。.

サーマルパテの量を増やすとボイド(気泡・隙間)は減りますか?
それ単体では不十分です。アンダーフィルは、充填漏れの目立つ箇所を残す可能性があります。正しい充填は、検証済みの最終ギャップでターゲットを覆います。オーバーフィルは、過剰なはみ出しを引き起こしたり、組み立て力を高めたり、コネクタを汚染したり、別のインターフェースを開いたままにしたりするおそれがあります。.
接地面積と想定される隙間から体積を推算し、表面形状と実証済みの絞り出し量を考慮して調整します。物理的な試験が依然として必要です。実測 結合線の太さ シリンジのラベルではなく、アセンブリによって制御されます。.
導電性の高いフィラーや、謳い文句のW/m·K値が高いことも、カバレッジの悪さを自動的に救うわけではありません。この記事の なぜ高いW/m·Kが常に優れた冷却を意味するとは限らないのか 実践的な理由を説明します:界面の厚み、濡れ性、接触抵抗、そして組み立て条件のすべてが関係しています。.
組み立て前後のボイドの検出方法
単一の検査方法ですべてを発見することはできません。多層的な計画を使用してください。.
| 方法 | それが示せるもの | 主な制限 | 最適の使用法 |
| 2次元ビジョン | ビード位置、幅、切れ目、重大な汚染 | 低めの高さまたは非表示インターフェースの情報 | 事前組み立てスクリーニング |
| 3Dビジョンまたはレーザープロファイル | ビードの高さ、形状、推定体積 | 圧縮接触面積を証明できない | 自動プロセス制御 |
| ショット重量または流量の監視 | ショットの抜けと徐々な数量のズレ | 正しい位置や広がりを証明できません | 毎サイクル監視 |
| ビルドの看破または転送 | 実広がりと当たりパターン | 破壊的かつより低速 | 開発、初品、変更バリデーション |
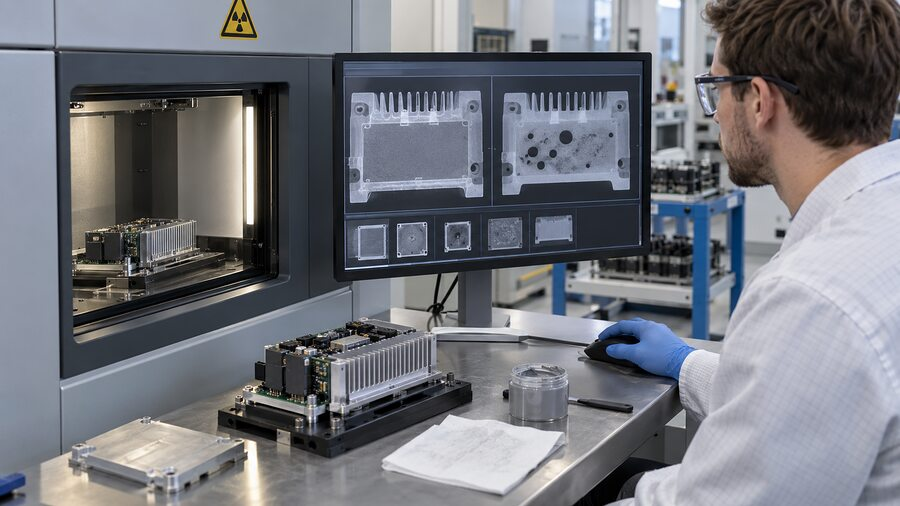
| X線またはCT | コントラストと形状が許す内部機能 | コスト、サイクルタイム、解像度、材料コントラスト | 故障解析と高リスクサンプル |
| サーモテストまたはIR画像 | ホットスポットと全体的な熱伝達の低下 | 単一の根本原因を特定していない | デバイスの検証と診断 |
堅実な計画には、事前組立のビジョン、破壊的移行試験、熱試験を組み合わせることが含まれます。材料と形状が許す高リスク部品には、X線、CT、または適切な音響法を追加してください。.
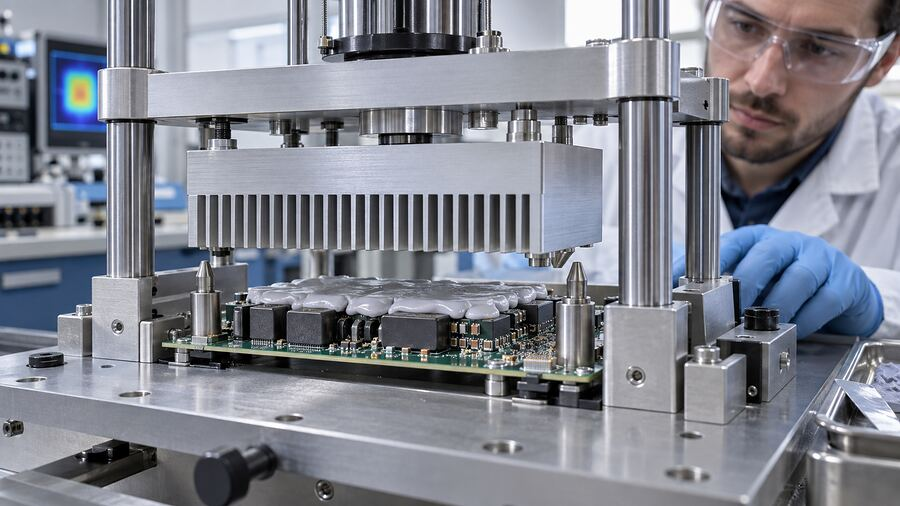
存在だけでなく、その形状の不具合を究明せよ
| 確認された不具合 | 可能性のある原因 | 収集すべき証拠 | 修正方向 |
| 繰り返し中心空隙 | 閉鎖パターンまたは周囲のシーリングが早すぎます | 画像の転送とクロージャー動画 | 脱出経路を開く;パターンまたは閉塞方向を修正する |
| エッジスターベーション | 少なすぎる体積、長い流路、横方向のスライド | ビード寸法とはみ出しマップ | Adjust volume, bead location, or alignment |
| Random bubbles after cure | Air in supply, poor mixing, or outgassing | Purged sample, ratio record, cured cup sample | Fix loading, meter/mixer, pause rule, or cure condition |
| Missing material at starts or stops | Poor trigger timing, suck-back, stringing | Robot trace and close-up vision | Tune lead-in, lead-out, tip height, and dispense command |
| One low component has no contact | Height tolerance or misplaced deposit | Height map and transfer print | Zone the pattern or select a more conformable grade |
| Voids grow after thermal cycling | Pump-out, slump, expansion mismatch | Before/after scan and thermal history | Review rheology, gap, retention, and cycling requirement |
| Heavy edge squeeze-out but poor center contact | Enclosure bow, hard stop, central obstruction | Flatness scan and final-gap measurement | Correct mechanics before adding material |
This table is a starting point, not a verdict. Change one controlled variable at a time. If pattern, pressure, material, and torque all change together, a good result teaches you almost nothing.
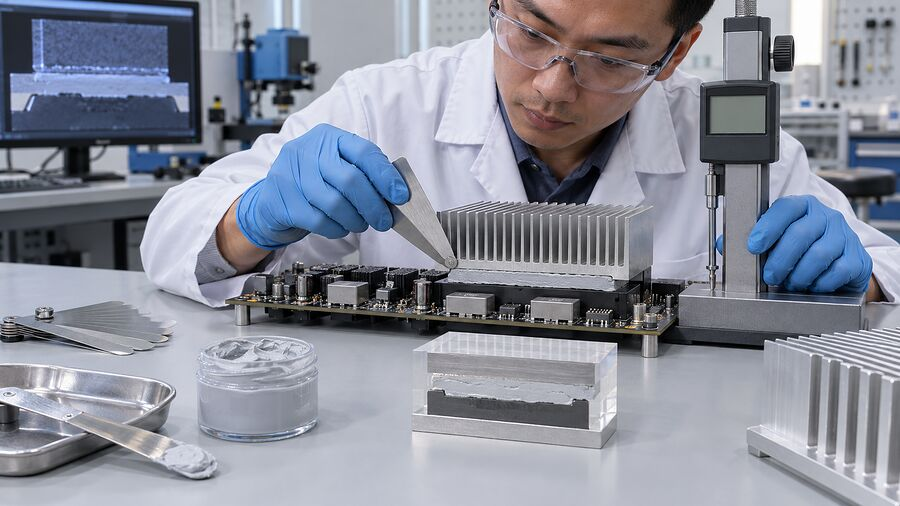
Different Applications, Different Priorities
For a GPU or laptop cooler, watch direct-die contact, tilt, and VRAM/VRM height. Telecom radios and servers add vertical orientation and repeated power cycling. EV batteries and inverters bring large areas, dielectric concerns, vibration, and traceability. LED and industrial products often bring cast-housing flatness and outdoor temperature swings. The root principles travel; the process window does not.
Standards and Test Methods: What They Prove
The current active edition, ASTM D5470-17(2024), measures steady-state thermal impedance under controlled conditions. Its material categories include viscous liquids such as grease and paste, plus viscoelastic solids such as gels. That makes ASTM D5470 useful for material characterization, but it is not a universal void-acceptance rule for a finished GPU, battery pack, or telecom enclosure.
IEC 60068 environmental methods can support temperature, damp-heat, vibration, and related reliability plans when the relevant parts fit the product. IPC workmanship or quality frameworks may also apply through a customer specification. For a broader overview, see these 一般的なTIM試験規格.
The drawing, work instruction, supplier TDS and SDS, and device-level requirement still do the daily work. Define:
- Maximum void area and individual void size
- Critical no-void zones over hot components
- Required coverage and squeeze-out limits
- Final gap or interface thickness
- Thermal performance at beginning and end of life
- Inspection method, sampling rate, and reaction plan
There is no honest universal answer such as “5% is always safe.” Location, heat flux, geometry, voltage isolation, and failure consequence change the decision.
What to Send Your Material or Dispensing Supplier
If voids keep returning, send more than one blurry photo. Include the interface drawing, height map, gap range, keep-out zones, bead pattern, cycle time, and closure direction. Add the material lot, storage, conditioning, pump, hose, nozzle, pressure, speed, mixer, purge method, screw sequence, inspection result, and thermal target.
That package gives a supplier something solid to work with. Haktak can use the same inputs for 材料選定および試験サポート when a standard grade or current process does not fit the real tolerance stack.
結論
Avoiding voids in thermal putty is not about finding one clever dispense pattern or adding a larger blob. It is a system problem.
Start with stable material and clean surfaces. Give air an open route. Control bead geometry, closure, gap, and screw sequence. A camera can approve the bead; post-assembly evidence shows how the interface ended up.
That approach may feel less exciting than changing a robot path in five minutes. It is also far more likely to keep the hot spot from coming back.
よくある質問
What causes voids in thermal putty?
Common causes include air in the material supply, an unsuitable dispense pattern, insufficient or excessive volume, unstable bead geometry, surface contamination, assembly tilt, lateral sliding, and poor control of two-part mixing or cure.
Do air bubbles reduce thermal putty performance?
They can. Air interrupts the intended conductive path and may increase interface resistance. The effect depends on bubble size, depth, location, heat flux, and the rest of the cooling design.
What is the best application pattern for thermal putty?
There is no universal best pattern. A dot or short line may suit a small flat interface. Long areas may need an open serpentine or spaced beads. Validate the pattern across real gap and flatness tolerances.
Should thermal putty be spread by hand before assembly?
Only if the supplier and work instruction allow it. Manual spreading may introduce contamination, uneven thickness, or trapped folds. A controlled deposit followed by repeatable compression is usually easier to monitor.
Can applying more thermal putty remove air gaps?
Sometimes underfill needs correction, but extra material is not a general void fix. Overfill can raise force, create squeeze-out, contaminate nearby parts, and distort the final interface.
Should one-part thermal putty be vacuum degassed?
Not unless the material supplier specifically approves the method. Packaged one-part putty may already be processed to limit air. Uncontrolled degassing can change composition, rheology, or handling.
How are hidden voids detected after a heat sink is installed?
Options include destructive transfer builds, X-ray or CT where contrast allows, suitable acoustic methods, and device-level thermal testing. The best choice depends on material, geometry, risk, and production volume.
Are voids more common in two-part thermal gap fillers?
Not necessarily, but two-part materials have extra failure paths. Ratio error, poor mixing, expired pot life, air during pail changes, and cure outgassing must be controlled along with placement and closure.
Can voided thermal putty be topped up or reworked?
Do not simply top up by default. Remove and replace the deposit when the material, contamination risk, or work instruction requires it. If rework is allowed, define cleaning, refill volume, inspection, and retest steps.
What void percentage is acceptable in a thermal interface?
There is no universal percentage. The product team should set limits for total area, individual size, location over critical heat sources, thermal performance, electrical risk, and end-of-life reliability.