
Vật liệu lắp ráp điện tử
Keo điện tử dùng trong lắp ráp, bảo vệ và quản lý nhiệt
Hãy lựa chọn keo dựa trên toàn bộ cụm lắp ráp điện tử, không chỉ một đặc tính nổi bật. Haktak hỗ trợ kỹ sư so sánh hóa học, cơ chế đóng rắn, tính lưu biến, đặc tính điện, ứng suất, độ tin cậy và khả năng phù hợp với sản xuất cho PCB, chất bán dẫn, ô tô, thiết bị điện và điện tử tiêu dùng. Kết quả là vật liệu và quy trình được thiết kế phù hợp với thiết bị hoàn chỉnh.

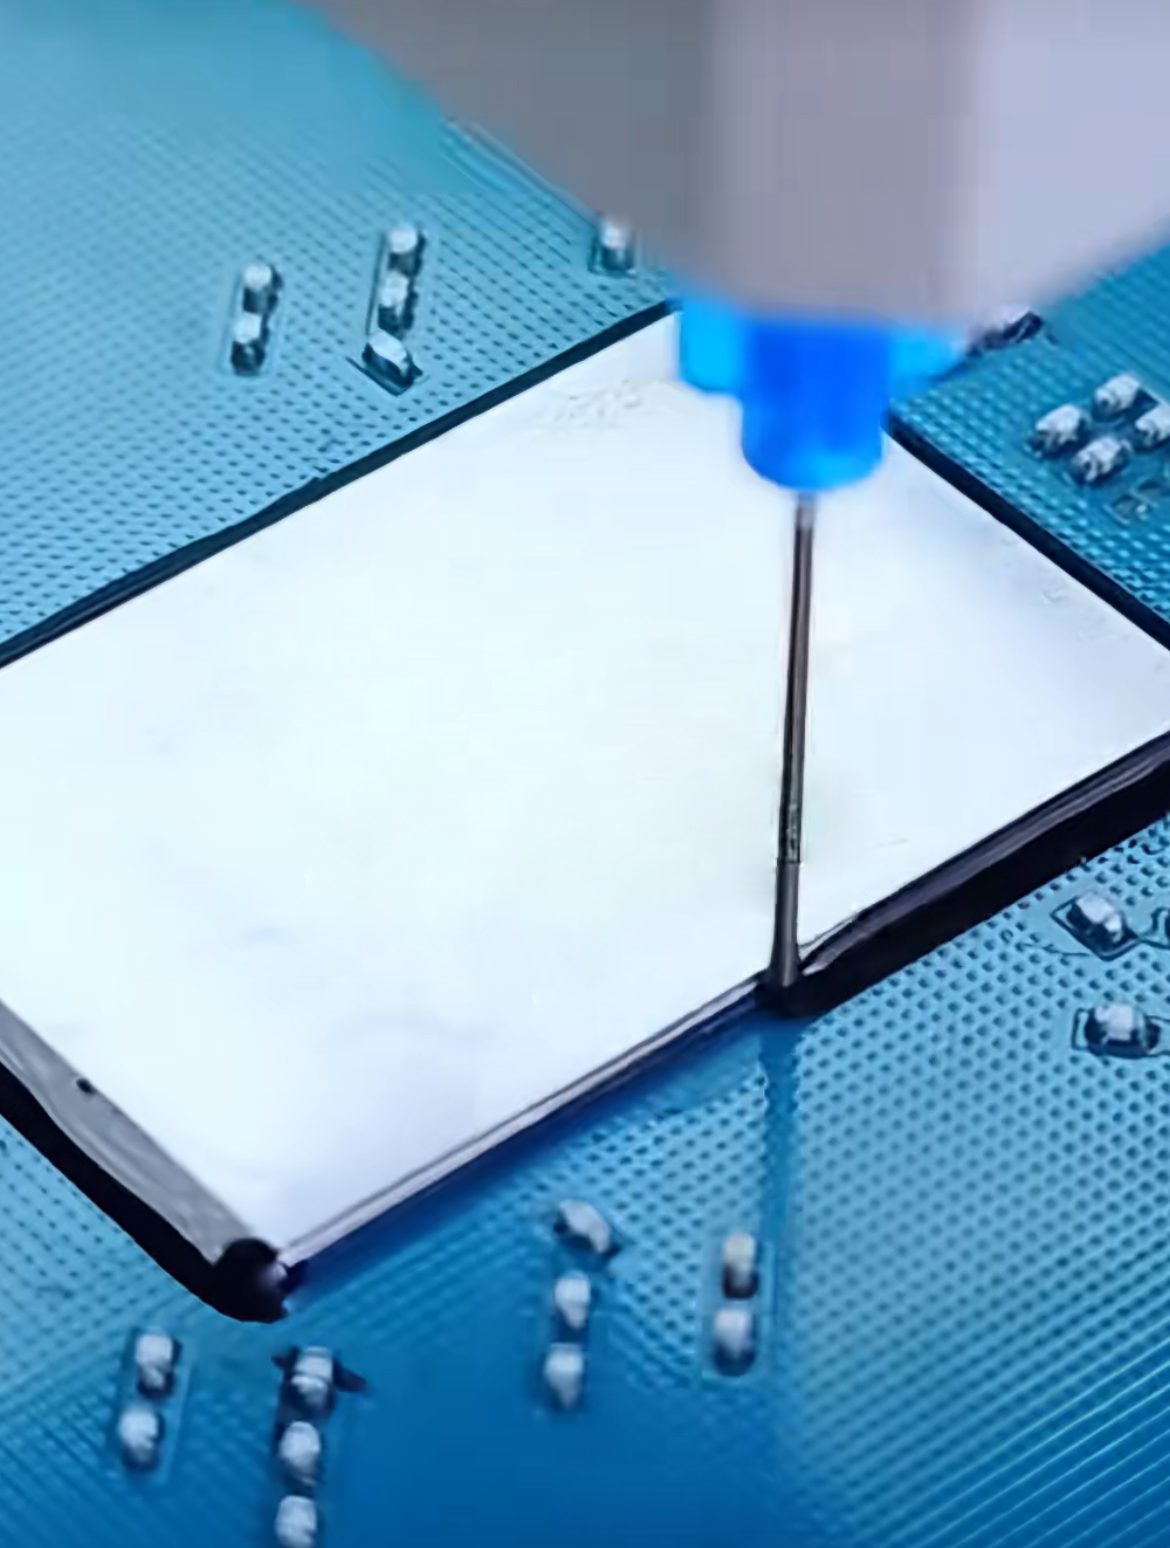 Electronic adhesives can locate, reinforce, seal, insulate, conduct heat or electricity, and control stress.
Definition and scope
What Are Electronic Adhesives?
Electronic adhesives are formulated bonding materials used to join, locate, reinforce or protect parts in an electronic assembly. Their job may be mechanical, thermal, electrical, environmental—or several of these at once.
A useful selection begins by defining the primary function. A rigid epoxy that holds a connector can be wrong for a temperature-cycled sensor. A soft silicone that relieves stress may be too compliant for precise alignment. A conductive adhesive can create an electrical path, while a visually similar filled adhesive may be designed to remain electrically insulating.
Tạo liên kết để truyền tải trọng cơ học hoặc cố định chi tiết tại vị trí.
Bịt kín mối nối để ngăn hơi ẩm, bụi, hóa chất hoặc không khí xâm nhập, đồng thời thường vẫn cho phép mối nối dịch chuyển.
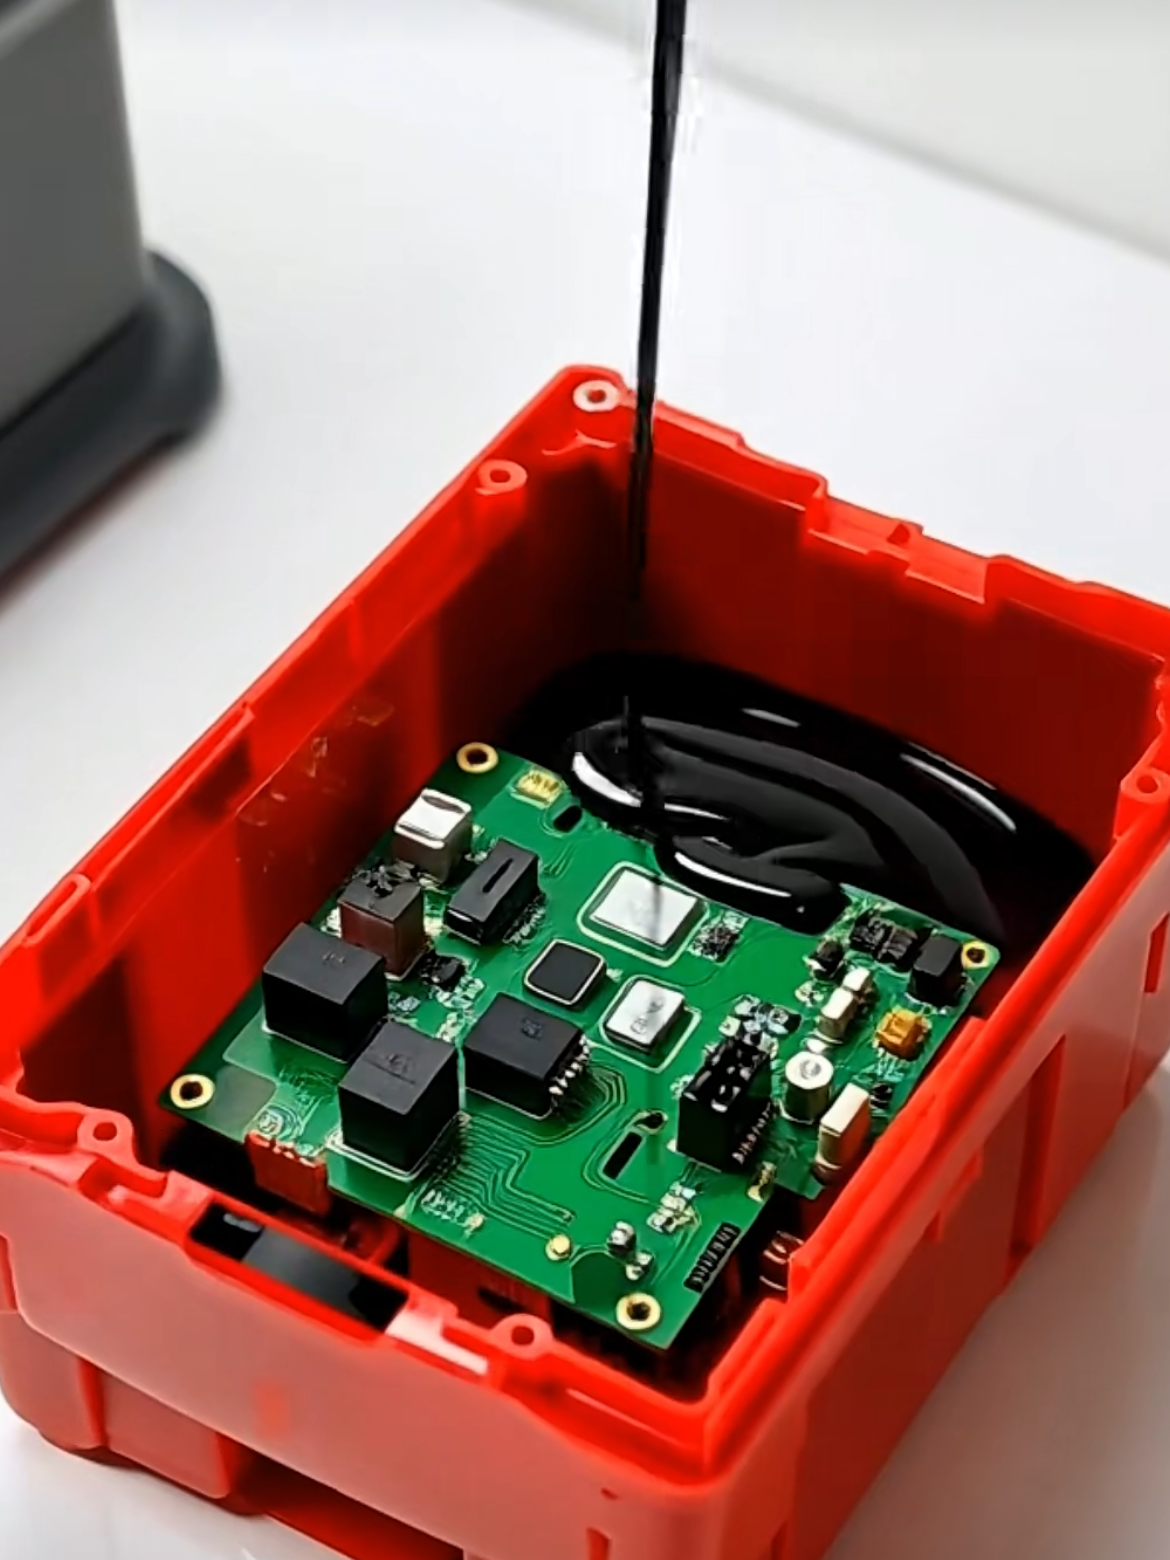
Lấp đầy khoang hoặc bao bọc các linh kiện để bảo vệ tổng thể, cách điện hoặc truyền nhiệt.
Tạo thành một lớp màng bảo vệ mỏng trên PCB đã lắp linh kiện, thay vì một lớp keo liên kết kết cấu.
Lựa chọn theo hệ hóa học
Các loại keo dán điện tử
Thành phần hóa học là cơ sở hữu ích để bắt đầu lựa chọn, nhưng quyết định cuối cùng vẫn phụ thuộc vào công thức vật liệu, điều kiện đóng rắn, hình dạng lớp keo và hồ sơ độ tin cậy toàn diện.
 01
Keo epoxy dùng trong điện tử
Epoxy một thành phần và hai thành phần phù hợp cho liên kết kết cấu cường độ cao, cố định linh kiện, gắn chip, lấp đầy dưới chip và các hệ dẫn điện có chất độn.
- Độ bền cao và khả năng kháng hóa chất
- Phạm vi công thức nhiệt và điện đa dạng
- Mô đun, độ co ngót và ứng suất đóng rắn cần được xem xét
 02
Silicone Adhesives and Sealants
Silicones combine flexibility, temperature capability and moisture resistance for electronics that move, cycle or require low mechanical stress.
- Good stress relief over temperature
- Useful for sealing, staking and optical assemblies
- Cure chemistry, residue and silicone sensitivity matter
 03
Acrylic and UV-Curable Adhesives
Hệ acrylic có thể cho khả năng định vị nhanh, bám dính trên nhiều loại vật liệu và đóng rắn bằng ánh sáng với năng suất cao. Hệ này phù hợp với các cụm lắp ráp chính xác khi khả năng tiếp cận của ánh sáng và độ sâu đóng rắn được kiểm soát.
- Xử lý nhanh và tiềm năng tự động hóa
- Cấp trong suốt cho các ứng dụng quang học
- Các vùng khuất sáng có thể cần đóng rắn bổ sung
 04
Keo polyurethane và PUR
Các hệ polyurethane cân bằng giữa độ bám dính, độ dai và tính linh hoạt. Keo nóng chảy phản ứng PUR có thể tạo độ bền ban đầu để thao tác, sau đó đóng rắn bằng độ ẩm.
- Khả năng chịu va đập và rung động tốt
- Dán kết vỏ thiết bị, màn hình và các vật liệu nền khác nhau
- Cần kiểm soát độ nhạy ẩm và điều kiện đóng rắn
 05
Keo cyanoacrylate
Keo cyanoacrylate cố định nhanh các chi tiết nhỏ với đường keo mỏng và ít cần pha trộn. Các loại keo được gia cường và ít tạo vệt trắng mở rộng phạm vi sử dụng trong một số ứng dụng điện tử.
- Cố định rất nhanh ở nhiệt độ phòng
- Hiệu quả cho các mối nối nhỏ, khít
- Khoảng hở, độ ẩm, hiện tượng bloom và nhiệt độ cao kéo dài hạn chế việc sử dụng
 06
Keo trám MS Polymer và keo trám hybrid
Polymer biến tính silan cho phép đóng rắn bằng ẩm, trám kín linh hoạt và bám dính mà không sử dụng cùng hệ hóa học như silicone hoặc polyurethane thông thường.
- Trám kín linh hoạt cho vỏ bọc và mối nối
- Khả năng bám dính trên nhiều loại vật liệu nền
- Xác nhận độ sạch của linh kiện điện tử và khả năng tiếp cận để đóng rắn
 07
Keo dán dẫn nhiệt và dẫn điện
Chất độn kim loại, gốm hoặc carbon có thể tăng khả năng truyền nhiệt hoặc dẫn điện. Loại và hàm lượng chất độn cũng làm thay đổi tính lưu biến, mô đun, khối lượng riêng và khả năng gia công.
- Các lựa chọn dẫn nhiệt, cách điện
- Dòng sản phẩm dùng cho liên kết dẫn điện
- Điện trở đường keo và điện trở tiếp xúc vẫn là yếu tố then chốt
Tóm tắt lựa chọn
So sánh các hệ hóa học của keo dán điện tử
Không có nhóm nào mặc nhiên là tốt nhất. Hãy sử dụng bảng để thu hẹp phạm vi lựa chọn, sau đó xác nhận công thức cụ thể trên mối ghép đại diện cho điều kiện sản xuất.
| Hóa học | Độ bền điển hình | Độ mềm dẻo điển hình | Phương thức đóng rắn | Ứng dụng phổ biến | Các điểm cần lưu ý |
|---|---|---|---|---|---|
| Keo epoxy | Độ bền kết cấu cao, khả năng kháng hóa chất, dải tính chất chất độn rộng | Thấp đến trung bình; có các cấp được tăng độ dai | Đóng rắn bằng nhiệt 1K, đóng rắn ở nhiệt độ thường 2K hoặc gia nhiệt để tăng tốc độ đóng rắn | Cố định linh kiện, gắn chip, underfill, liên kết kết cấu và liên kết truyền nhiệt | Tỷ lệ trộn, nhiệt tỏa, độ co ngót, mô đun và ứng suất CTE |
| Silicone | Dải nhiệt độ, độ linh hoạt, khả năng kháng ẩm, giảm ứng suất | Cao | Độ ẩm, ngưng tụ, đóng rắn bằng cách cộng hoặc nhiệt | Làm kín, hỗ trợ linh kiện nhạy cảm, cảm biến và mô-đun quang học | Ức chế đóng rắn, siloxan dễ bay hơi, độ bám dính và độ nhạy với nhiễm bẩn |
| Acrylic / UV | Đóng rắn nhanh, bám dính trên nhiều loại vật liệu, tùy chọn trong suốt và tự động hóa | Từ thấp đến cao tùy theo cấp sản phẩm | UV, ánh sáng khả kiến, nhiệt, chất hoạt hóa hoặc đóng rắn kép | Liên kết màn hình, camera, cảm biến, PCB và linh kiện nhỏ | Khả năng tiếp cận ánh sáng, ức chế oxy, độ sâu và các vùng bị che khuất |
| Polyurethane / PUR | Toughness, impact resistance and mixed-substrate adhesion | Trung bình đến cao | 2K, moisture or reactive hot melt | Housings, displays, cable and flexible assembly joints | Moisture handling, isocyanate chemistry and cure speed |
| Cyanoacrylate | Very fast fixture and simple thin-line application | Thấp đến trung bình | Surface moisture; optional primer or light cure | Small parts, temporary fixture and selected plastic/metal joints | Bloom, gap filling, humidity, peel and high-temperature durability |
| Thạc sĩ Khoa học về Polymer | Flexible sealing, moisture cure and substrate versatility | Cao | Atmospheric moisture | Enclosures, seams and flexible environmental seals | Deep-section cure, cleanliness, strength and thermal limits |
Choose by assembly task
Electronic Adhesive Functions and Applications
The same chemistry can behave differently as a thin die-attach layer, a tall staking bead or a filled enclosure joint. Define the geometry and function before comparing datasheets.
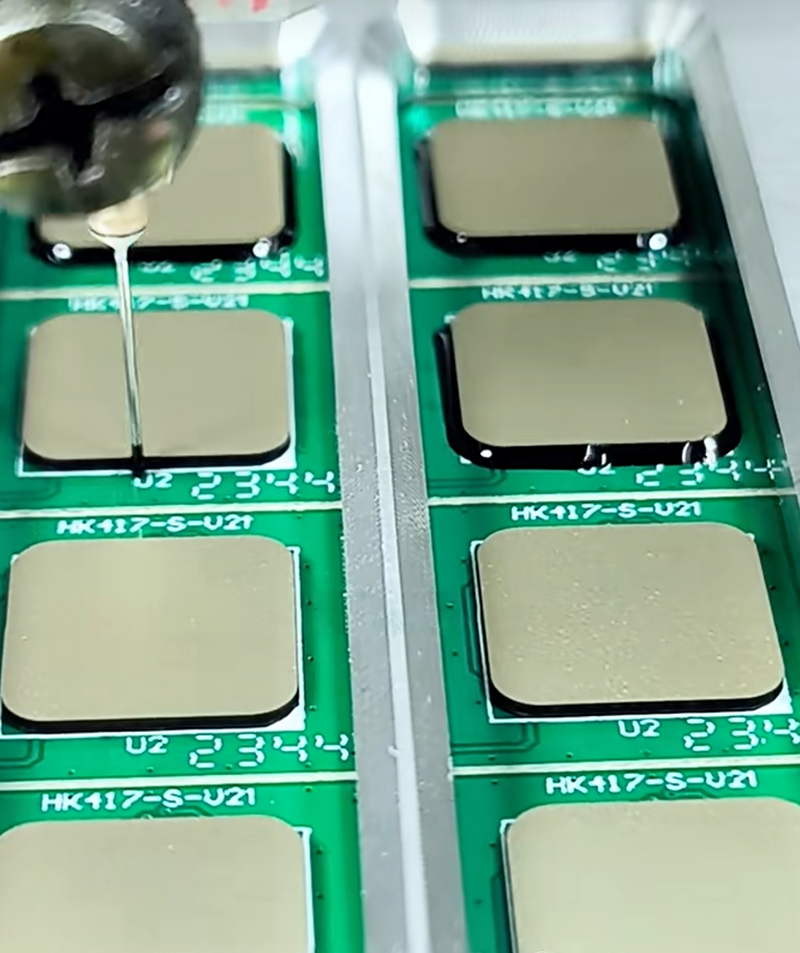 Component assembly
PCB Bonding, Staking and Strain Relief
Fix heavy parts, reinforce connectors and relieve cable strain while preserving clearances, inspectability and service access.
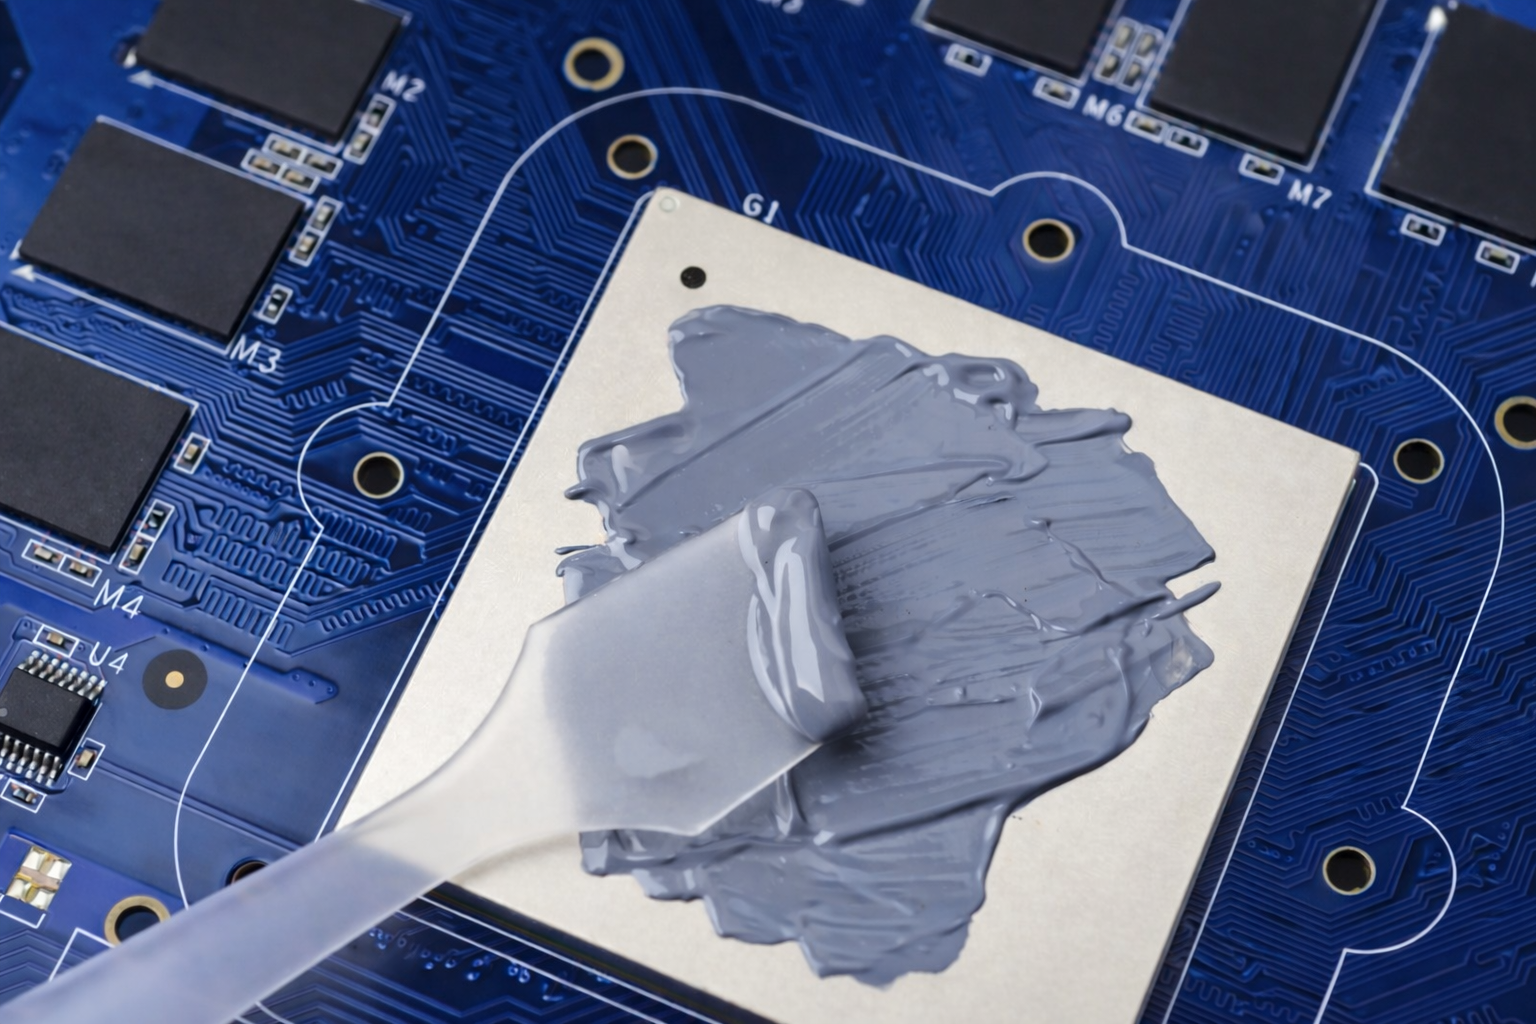 High-volume placement
SMT and SMD Adhesives
Hold components during double-sided processing or wave soldering. Dot shape, green strength, snap cure, color and fluorescence support line control.
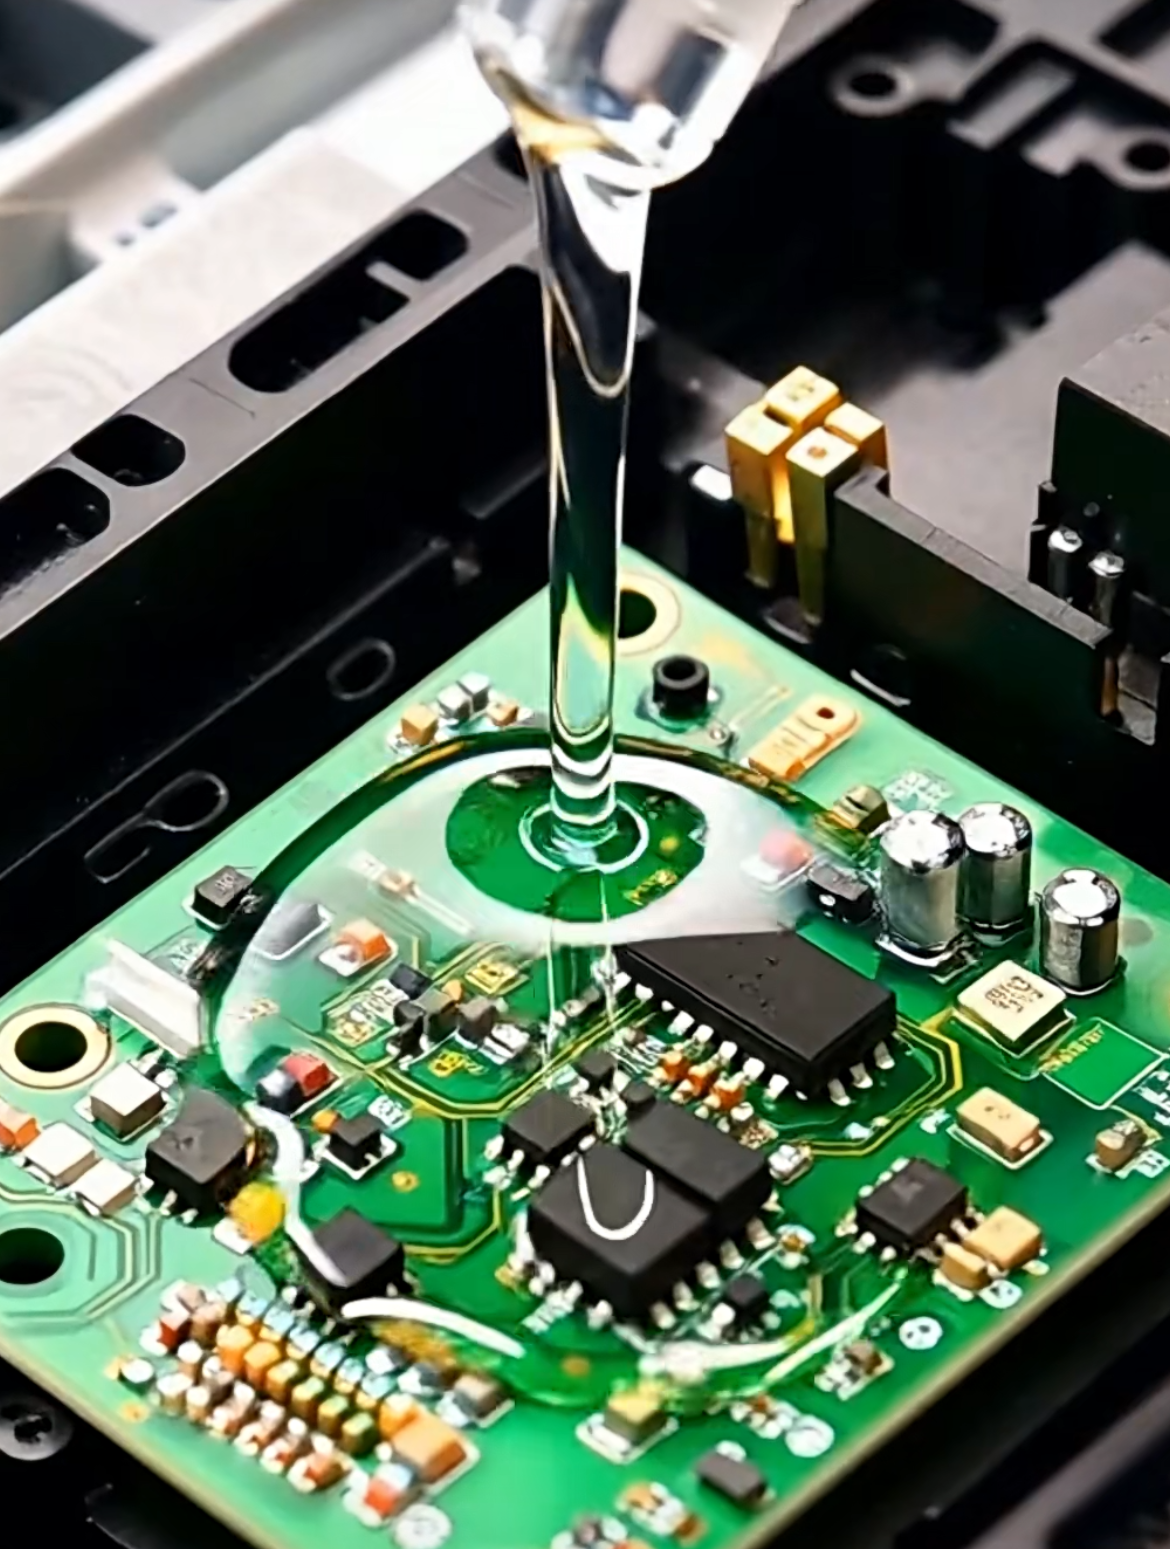 Semiconductor package
Die Attach, Underfill and Edge Bond
Control bond-line uniformity, voids, CTE mismatch, fillet shape, ionic cleanliness and cure stress around fragile packages.
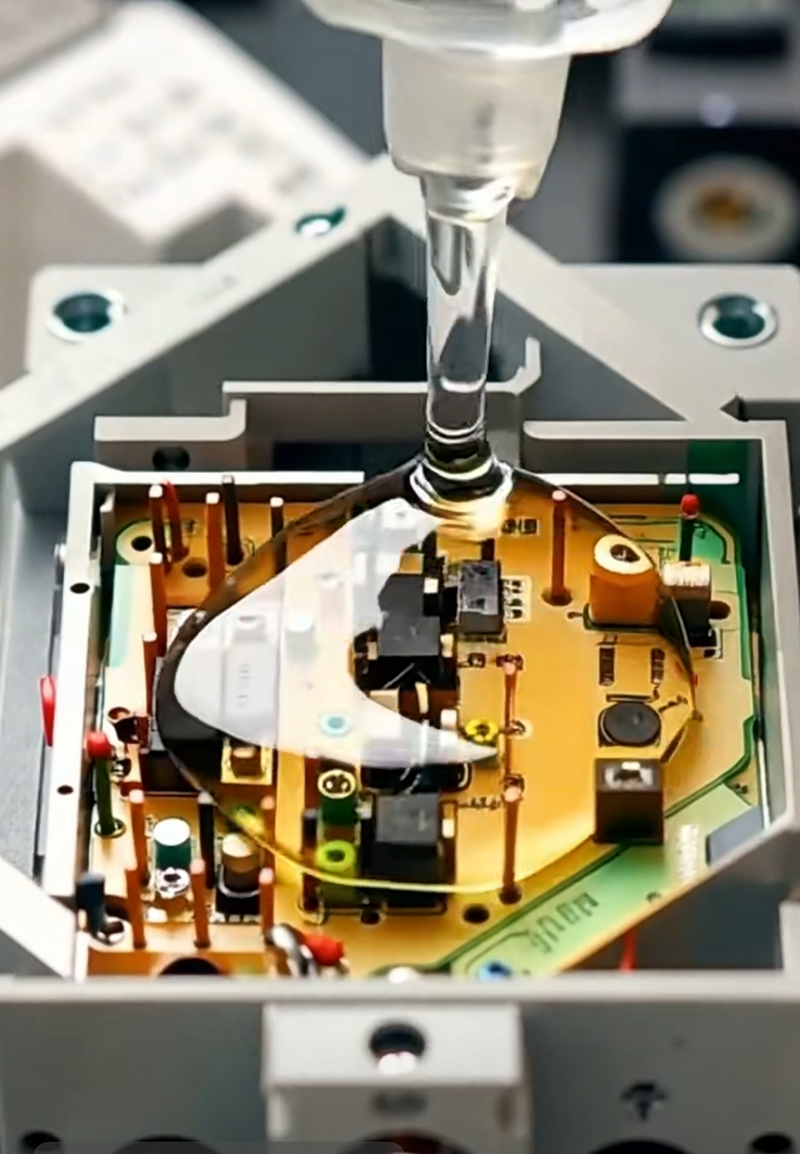 Bảo vệ
Glob Top, Dam-and-Fill and Encapsulation
Protect wire bonds, bare die and sensitive areas. Flow, filler settling, cure shrinkage and coverage are as important as the cured hardness.
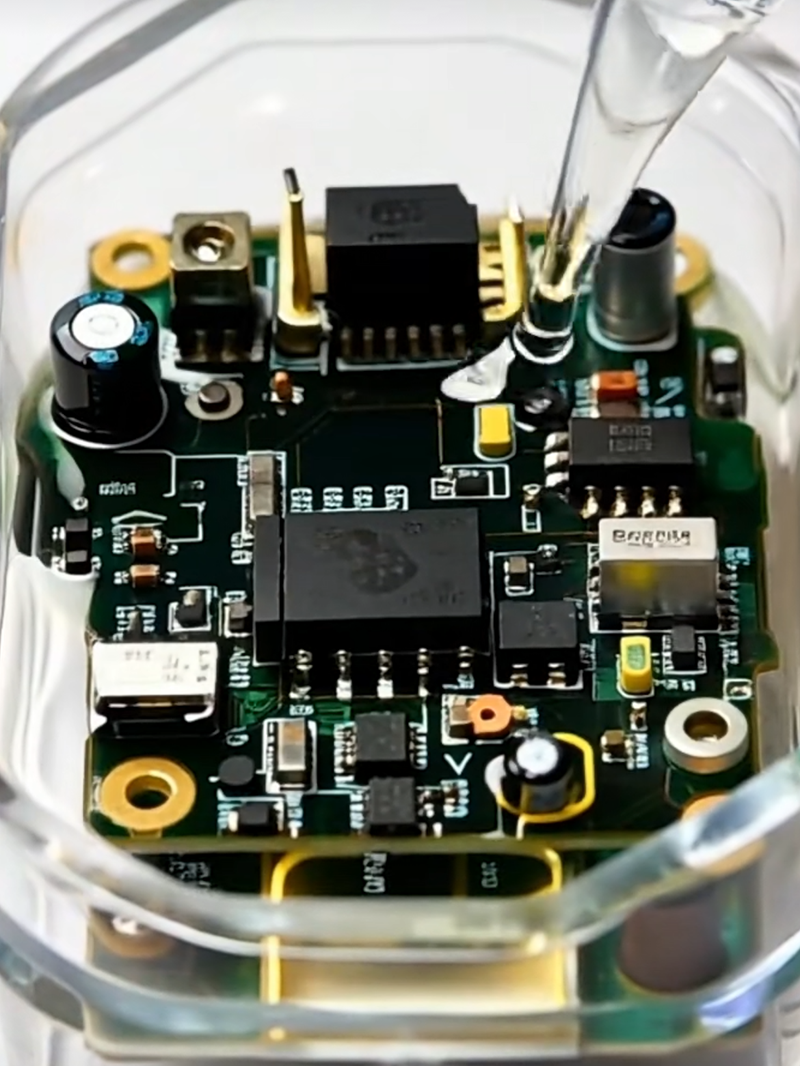 Precision modules
Display, Camera and Sensor Bonding
Manage optical clarity, haze, yellowing, alignment, low outgassing, moisture sealing and stress around glass and delicate components.
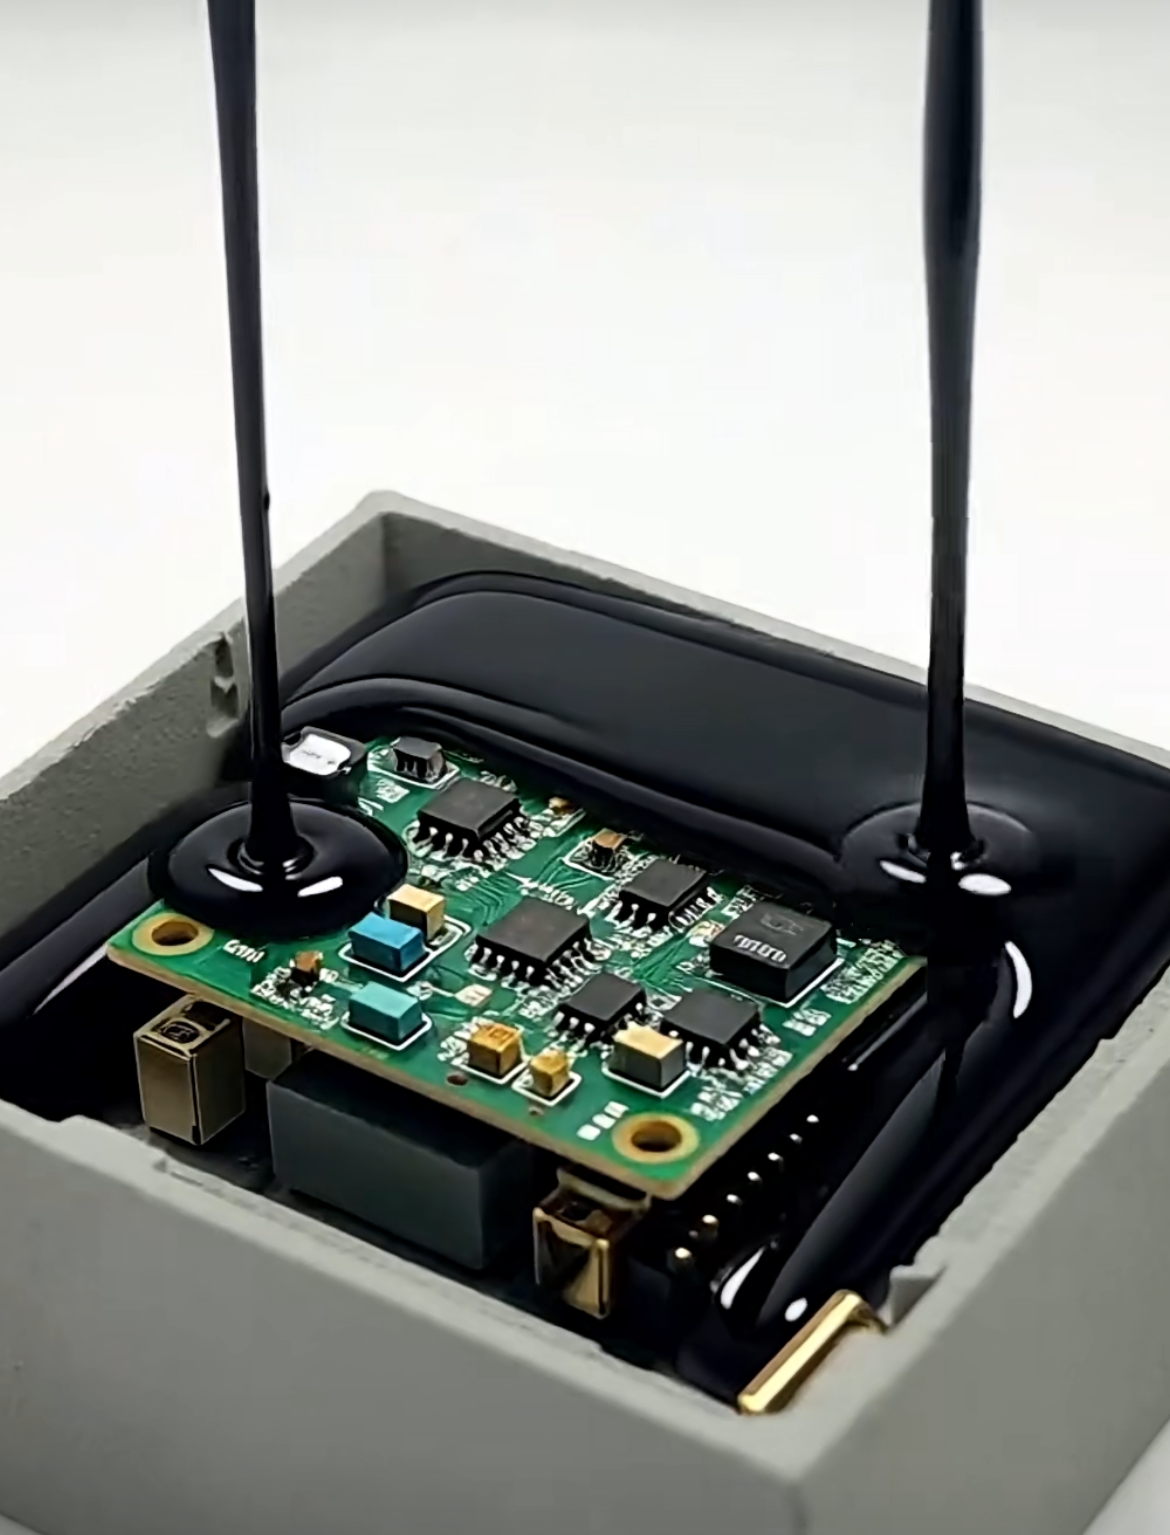 Đường truyền nhiệt
Heat Sink and Power-Device Bonding
Join heat sources to spreaders or housings while controlling bond-line thickness, electrical isolation, flatness and thermal cycling stress.
Khoảng thời gian sản xuất
Electronic Adhesive Cure Methods
A compatible chemistry can still fail the manufacturing plan if cure access, temperature, work life or line takt is wrong. Select the cure route with both the joint and process in view.
One-Part Heat Cure
Premixed systems simplify ratio control and can provide fast, repeatable cure. Confirm storage, thawing, warm-up, oven uniformity and the thermal limit of nearby parts.
Best fit: automated lines with controlled thermal exposure.Ambient or Heat-Accelerated Cure
Two-part systems cure through their volume and work in shadowed joints. Metering accuracy, mix quality, static mixer residence time, pot life and exotherm require control.
Best fit: thick sections and assemblies without light access.UV and Visible-Light Cure
Light cure can fixture in seconds and enable inspection before cure. Wavelength, intensity, distance, exposure, pigment, depth and oxygen inhibition affect the result.
Best fit: high-throughput joints with verified light access.Understand UV-curable materials →Moisture Cure
Silicone, MS polymer and PUR systems can cure from atmospheric moisture. Skin time is not full cure: section thickness, humidity and joint exposure determine through-cure.
Best fit: flexible sealing and accessible bond lines.Dual Cure for Shadow Zones
A rapid light fixture can be combined with heat, moisture or chemical secondary cure. Verify that hidden material reaches its intended conversion and final properties.
Best fit: complex 3D assemblies needing immediate handling.Read the full datasheet
Electronic Adhesive Specifications That Matter
A single strength, viscosity or conductivity value cannot rank electronic adhesives. Test method, sample conditioning, cure, thickness and temperature determine what a number means.
 Compare data only when methods and test conditions are relevant to the real joint.
Độ nhớt và Tính biến động theo thời gian (Thixotropy)
Viscosity describes resistance to flow under stated conditions; thixotropy helps a bead or dot hold shape after dispensing. Temperature, shear rate and filler settling can change both process behavior and measured values.
Work Life, Open Time and Fixture
These terms answer different questions: how long mixed material remains usable, how long an applied bead can bond, and when the assembly can be handled. Define the test at the actual mass and temperature.
Strength and Failure Mode
Lap shear, peel and tensile data use different geometries. Record whether failure is adhesive, cohesive or within the substrate, and repeat on the production surface after environmental aging.
Modulus and Elongation
High modulus can stabilize alignment but transfer CTE strain into solder joints, glass or silicon. Lower modulus and higher elongation can relieve stress but may allow movement under load.
Tg, CTE and Cure Shrinkage
Glass transition changes material behavior, CTE mismatch drives cyclic stress, and cure shrinkage can shift optics or warp delicate parts. Consider the complete temperature range, not only the maximum.
Đặc tính điện
Check dielectric strength, volume resistivity, insulation resistance, dissipation behavior and edge clearance. For conductive systems, evaluate bulk and contact resistance after aging.
Thermal Properties
Thermal conductivity describes the material body. Joint performance also depends on bond-line thickness, voids, wetting, contact area and interfaces. A thin controlled line can outperform a thicker higher-k layer.
Sạch sẽ và không phát sinh khí độc
Ionic contamination can support corrosion; volatile loss can affect sensors, optics, relays and vacuum systems. Confirm test method, sample preparation, cure state and application-specific limits.
Engineering workflow
How to Select the Right Electronic Adhesive
Sử dụng trình tự này để thu hẹp danh sách vật liệu rộng thành các ứng viên có thể được định lượng, đóng rắn và đánh giá trong cụm lắp ráp thực tế.
Xác định chức năng
Phân biệt các yêu cầu về liên kết kết cấu, cố định, làm kín, giảm ứng suất, cách điện, dẫn điện và truyền nhiệt. Xếp hạng các yêu cầu chính và phụ.
Lập bản đồ các vật liệu nền
Liệt kê vật liệu nền, lớp mạ, lớp phủ, lớp chống hàn, chất chống dính, năng lượng bề mặt và phương pháp làm sạch hoặc xử lý được phép.
Đo hình học
Ghi lại diện tích tiếp xúc, khoảng hở, độ phẳng, chiều dày đường keo, khoảng cách tới mép, các vùng cần chừa và phương pháp được sử dụng để kiểm soát thể tích.
Xác định tải trọng và môi trường
Xác định tải trọng tĩnh, tải bóc tách, tải va đập và tải rung, cùng các điều kiện bảo quản, vận hành, chu kỳ nhiệt, độ ẩm, chất lỏng và mức độ phơi nhiễm tia UV.
Thiết lập các mục tiêu về điện, nhiệt và quang học
Nêu rõ yêu cầu về cách điện hoặc dẫn điện, truyền nhiệt, nhiệt độ tối đa, độ trong suốt, chiết suất và mức độ ố vàng chấp nhận được.
Phù hợp với dây chuyền sản xuất
Xác nhận tỷ lệ pha trộn, phương pháp định lượng, nguồn nhiệt hoặc ánh sáng sẵn có, thời gian chu kỳ, độ bền thao tác, kế hoạch kiểm tra và làm lại.
Xác nhận mối nối
Chế tạo các cụm lắp ráp đại diện, đo giá trị cơ sở, tiến hành lão hóa dưới tác động đồng thời của nhiều yếu tố ứng suất và xác nhận năng lực quy trình trước khi phê duyệt đưa vào sản xuất.
Chuẩn bị bề mặt tiếp xúc
Khả năng tương thích với vật liệu nền và chuẩn bị bề mặt
Độ bám dính là một đặc tính của bề mặt tiếp xúc. Cùng một loại keo có thể bám dính chắc trên nhôm trần nhưng lại bám dính kém trên bề mặt có dầu bôi trơn, bị oxy hóa, được mạ hoặc có năng lượng bề mặt thấp.
Kim loại và bề mặt mạ
Xác định hợp kim, lớp oxit, lớp mạ, lớp phủ chuyển hóa và cặn gia công. Làm sạch, mài nhám hoặc sử dụng sơn lót có thể cải thiện độ ổn định, nhưng quy trình được phê duyệt không được làm hỏng lớp mạ mỏng hoặc linh kiện điện tử.
FR-4, Lớp phủ chống hàn và mạch mềm
Thử nghiệm đúng loại mặt nạ hàn, trạng thái đóng rắn và kết cấu mạch mềm thực tế. Ứng suất bóc tách, tạp nhiễm trên bo mạch, độ sạch ion và hiện tượng uốn quanh gờ keo đã đóng rắn có thể là các yếu tố chi phối độ tin cậy.
Silic, gốm và thủy tinh
Kiểm soát nhiễm bẩn dạng hạt, độ ẩm và quá trình thao tác. Các chi tiết trong suốt hoặc giòn có thể yêu cầu độ co ngót thấp, ứng suất thấp, độ trong quang học và hình dạng mép được thiết kế cẩn thận.
Nhựa kỹ thuật
Xác nhận cấp nhựa, vật liệu gia cường, chất tháo khuôn, sơn và năng lượng bề mặt. Xử lý bằng plasma, corona, ngọn lửa hoặc chất lót có thể giúp cải thiện độ bám dính trên nhựa có năng lượng bề mặt thấp, nhưng phải xác nhận độ ổn định của phương pháp xử lý.
Tích hợp sản xuất
Định lượng, phun tia, in và kiểm soát quy trình
Phương pháp thi công quyết định đường keo. Chỉ có các đặc tính vật liệu ổn định là chưa đủ nếu bao bì, thiết bị nạp liệu, bộ trộn, đầu phun và biên dạng chuyển động không thể tạo ra các lượng vật liệu được định lượng lặp lại ổn định.
Định lượng và phun tia
Điều chỉnh kích thước hạt, độ nhớt, tính xúc biến và độ lắng của chất độn cho phù hợp với loại van, đường kính kim, áp suất và hình dạng điểm hoặc đường keo yêu cầu.
Trộn và khử khí
Đối với các hệ thống hai thành phần, hãy kiểm soát tỷ lệ, lựa chọn bộ trộn, quá trình xả, thời gian lưu, nhiệt độ và lượng khí cuốn vào. Kiểm tra vật liệu ở đầu và cuối khoảng thời gian làm việc.
Print and Stencil
Screen or stencil application needs stable rheology, release, deposit thickness and open time. Check slump before cure and coverage after assembly compression.
Inspect and Trace
Use color, fluorescence, weight, vision or dimensional checks where appropriate. Record lot, thaw history, dispense settings and cure exposure for root-cause analysis.
 Bao gói, khả năng chảy, hình dạng phần vật liệu được định lượng và quá trình đóng rắn phải được thiết kế như một quy trình thống nhất.
Môi trường ứng dụng
Keo dán điện tử theo ngành
Chỉ riêng nhãn ngành không đủ để lựa chọn vật liệu. Chúng giúp xác định tải trọng điển hình, môi trường làm việc, tốc độ sản xuất và các yêu cầu dự kiến về thẩm định chất lượng.
 01 / SEMICONDUCTOR
Lắp ráp linh kiện bán dẫn và PCB
Các công đoạn bơm keo underfill, gắn die, cố định linh kiện, phủ glob top và FPC gia cường đòi hỏi phải kiểm soát chính xác độ chảy, quá trình đóng rắn, độ sạch và kích thước.
Xem vật liệu lắp ráp bán dẫn → 02 / CONSUMER
Thiết bị điện tử tiêu dùng và thiết bị đeo
Thiết kế mỏng, vật liệu đa dạng, khả năng chịu va đập do rơi, mồ hôi, khả năng chống thấm nước, tính thẩm mỹ và khả năng sửa chữa kết hợp với sản xuất công suất cao.
Khám phá vật liệu dành cho thiết bị điện tử tiêu dùng →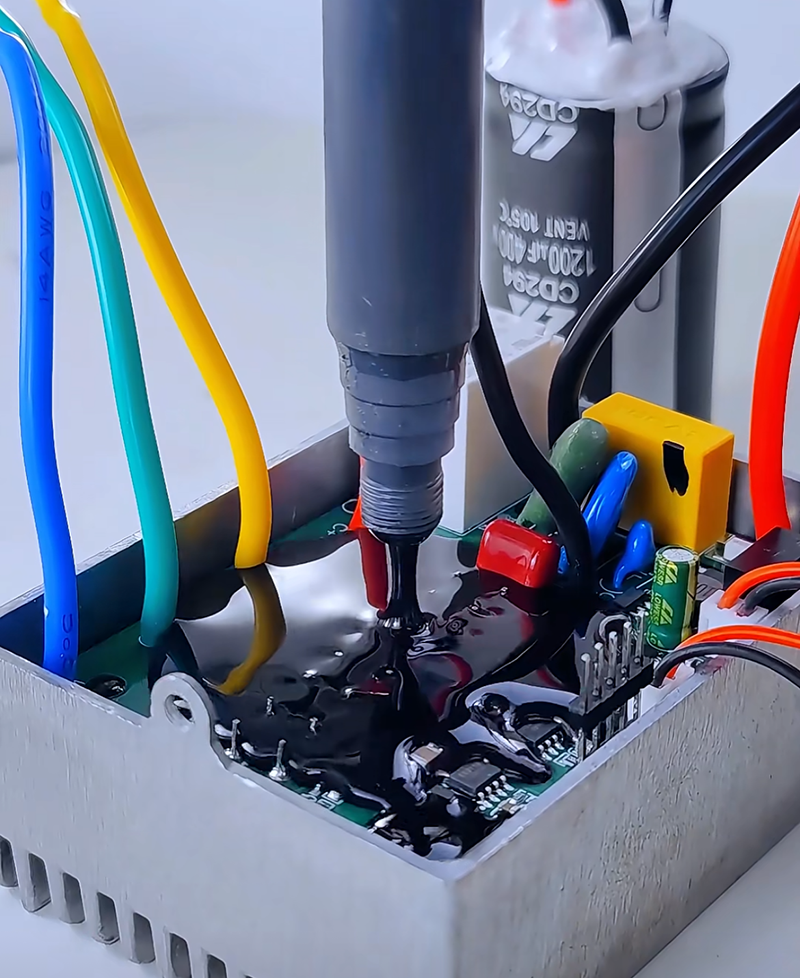 03 / Ô TÔ
Điện tử ô tô
Chu kỳ nhiệt, rung động, độ ẩm, chất lỏng và thời gian sử dụng kéo dài chi phối các quyết định về chuẩn bị nền, mô đun đàn hồi, làm kín và đánh giá đủ điều kiện.
See automotive electronics materials →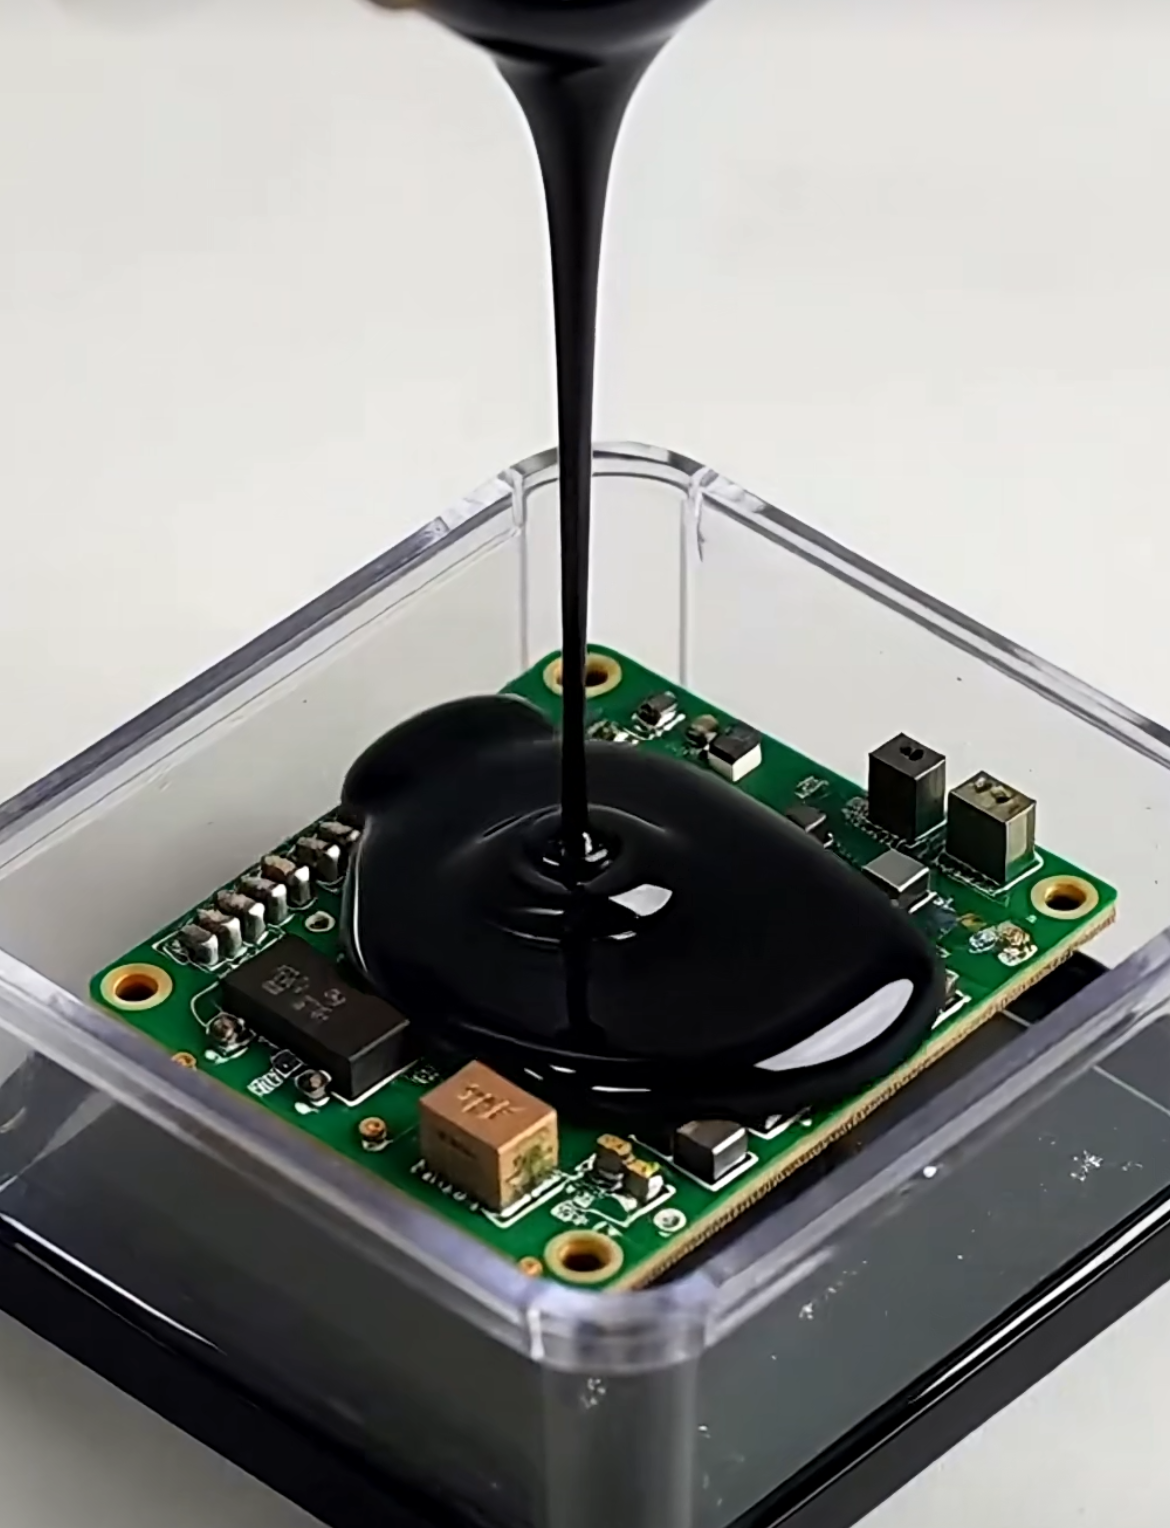 04 / SỨC MẠNH
Điện tử công suất
Large temperature gradients, high voltage, heavy components and broad interfaces require electrical clearance, bond-line and stress control.
Review power electronics solutions → 05 / EV và STORAGE
EV Battery and Energy Storage
Battery and control assemblies combine large bond areas, safety requirements, thermal paths, vibration and scalable dispensing.
Xem vật liệu cho xe điện và hệ thống lưu trữ năng lượng → 06 / CONNECTIVITY
Thiết bị Viễn thông và 5G
Vỏ thiết bị ngoài trời, bộ thu phát vô tuyến và ăng-ten có thể đồng thời đòi hỏi khả năng làm kín chống thời tiết, độ sạch đáp ứng yêu cầu về độ nhạy RF, khả năng chịu chu kỳ nhiệt và bảo trì tại hiện trường.
Khám phá vật liệu cho ngành viễn thông và 5G → 07 / LIGHTING
LED và Điện tử công nghiệp
Cần cân bằng độ ổn định quang học, khả năng chịu nhiệt, phơi nhiễm ngoài trời, tiếp xúc hóa chất và tuổi thọ sử dụng lâu dài với các yêu cầu về sửa chữa và sản xuất.
Xem vật liệu chiếu sáng LED → 08 / COMPUTE
Trung tâm dữ liệu và phần cứng AI
Mật độ công suất cao, yêu cầu về khả năng bảo trì, rung động và các chu kỳ công nghệ được rút ngắn đặt ra những yêu cầu đặc thù đối với các mối nối nhiệt và kết cấu.
Xem tài liệu về trung tâm dữ liệu và AI →Kế hoạch thẩm định
Cách kiểm tra và thẩm định keo dán điện tử
Việc thẩm định phải sử dụng các chi tiết đại diện cho sản xuất, hình học đường keo, thiết bị đóng rắn và các thông số quy trình tương ứng. Hãy theo dõi diễn biến của mối nối trong quá trình lão hóa thay vì chỉ kiểm tra kết quả đạt/không đạt cuối cùng.

Kiểm tra đầu vào và trong quy trình
Kiểm tra bao bì, số lô, điều kiện bảo quản, ngoại quan, tỷ trọng hoặc tỷ lệ pha trộn, độ nhớt khi phù hợp, khối lượng keo được cấp và kích thước đường keo.
Độ đóng rắn và độ bám dính cơ bản
Xác nhận tình trạng bề mặt, điều kiện đóng rắn, độ bền cho phép thao tác, dạng hư hỏng và tính chất cơ học, điện hoặc nhiệt mục tiêu.
Chu trình nhiệt
Tiến hành chu trình thử nghiệm qua các điều kiện cực trị thực tế và các khoảng thời gian duy trì. Đo dữ liệu xu hướng để phát hiện hiện tượng nứt, tách lớp hoặc thay đổi điện trở do CTE gây ra.
Độ ẩm ở nhiệt độ cao
Kiểm tra độ hút ẩm, tính cách điện, hiện tượng ăn mòn, trương nở, thủy phân, độ bám dính và độ ổn định kích thước trong điều kiện phân cực dự kiến.
Rung động và va đập cơ học
Sử dụng hệ thống gá lắp và khối lượng thực tế. Kiểm tra độ dịch chuyển của linh kiện, hiện tượng nứt ở phần keo bo, ứng suất tại đầu nối và tình trạng mất tiếp xúc ở bề mặt tiếp giáp.
Tiếp xúc với hóa chất và chất lỏng
Kiểm tra các chất làm mát, dầu, chất tẩy rửa, cặn chất trợ hàn, sương muối hoặc dịch cơ thể có liên quan trong điều kiện nhiệt độ và ràng buộc cơ học thực tế.
An toàn điện và nhiệt
Xác nhận khả năng chịu điện môi, điện trở cách điện, dòng rò, điện trở tiếp xúc hoặc trở kháng nhiệt trước và sau quá trình lão hóa.
Chạy thử và năng lực quy trình
Vận hành thiết bị, nhân sự, thời gian takt và quy trình kiểm tra theo điều kiện sản xuất thực tế. Đánh giá vị trí đặt, quá trình đóng rắn, khối lượng, khoảng rỗng và biến động trong công đoạn sửa lỗi.
Tư duy phân tích nguyên nhân gốc rễ
Các dạng hư hỏng và cách khắc phục sự cố của keo dán điện tử
Một triệu chứng hiếm khi chỉ ra một nguyên nhân duy nhất. Hãy lưu giữ các bộ phận bị hỏng, hồ sơ quy trình và vật liệu chưa đóng rắn để có thể phân biệt nguyên nhân do bề mặt tiếp xúc, quá trình đóng rắn, thiết kế và thao tác.
Độ bong tách liên pha
Các nguyên nhân có thể bao gồm nhiễm bẩn, năng lượng bề mặt thấp, hơi ẩm ngưng tụ, đóng rắn chưa đủ, quá trình oxy hóa hoặc ứng suất bóc cao. So sánh bề mặt phá hủy và thử nghiệm trên các nền vật liệu đã được làm sạch theo quy trình sản xuất.
Phá hủy vật liệu khối
Xem xét mô đun đàn hồi, độ dai, mức độ chuyển hóa khi đóng rắn, chiều dày đường keo, các góc nhọn, tải va đập và sự không tương thích CTE. Vật liệu cấp cao hơn nhưng cứng hơn có thể khiến vấn đề trở nên nghiêm trọng hơn.
Bọt khí và hiện tượng điền đầy không hoàn chỉnh
Kiểm tra quá trình trộn, khử khí, đường dẫn cấp vật liệu, nhiệt độ đế, hình học dễ giữ khí, biên dạng chân không, dòng chảy vật liệu và quá trình gia nhiệt đóng rắn. Xác định liệu các khoảng rỗng hình thành trước hay trong quá trình đóng rắn.
Vật liệu mềm, dính hoặc có độ bền thấp
Kiểm tra tỷ lệ trộn, máy trộn đã hết hạn sử dụng, nhiệt độ đóng rắn tại vị trí liên kết, phổ/cường độ đèn, các vùng bị che khuất, khả năng tiếp cận của hơi ẩm và hiện tượng ức chế hóa học.
Chảy màu, kết tinh hoặc ăn mòn
Xem xét công thức, trạng thái đóng rắn, khả năng tương thích với quá trình làm sạch, cặn ion, hiện tượng ngưng tụ chất bay hơi và sự di chuyển vật liệu. Các linh kiện quang học nhạy cảm và tiếp điểm điện có thể cần các giới hạn nghiêm ngặt hơn.
Điểm keo hoặc đường dán không đồng đều
Theo dõi xu hướng nhiệt độ và áp suất vật liệu, thời điểm đóng/mở van, tình trạng kim, hiện tượng lắng chất độn, thời gian lưu trong bộ trộn, khe hở giữa các chi tiết và độ nén. Kiểm tra thể tích tại điểm sử dụng.
Thông tin đầu vào thiết kế
Tám quyết định thiết kế chi phối mối liên kết keo dán điện tử
Việc lựa chọn vật liệu và thiết kế mối ghép có quan hệ mật thiết với nhau. Những quyết định này xác định liệu trong quá trình sử dụng, chất kết dính chủ yếu phải chịu ứng suất cắt, bóc tách, nén, biến dạng nhiệt hay tác động từ môi trường.
Kiểm soát độ dày và thể tích
Một lớp keo rất mỏng có thể làm giảm điện trở nhiệt và đóng rắn nhanh, nhưng có thể không đủ để lấp đầy bề mặt tiếp giáp gồ ghề hoặc không phẳng. Lớp keo dày có thể bù sai số dung sai, nhưng làm tăng lượng vật liệu, độ co ngót, nhiệt tỏa ra do phản ứng và độ biến thiên kích thước. Khi chiều dày là yếu tố quan trọng, hãy sử dụng miếng đệm, cữ chặn, hạt thủy tinh, khối lượng keo được định lượng có kiểm soát hoặc hình học của đồ gá. Ghi nhận thể tích keo đã cấp và chiều dày cuối cùng sau khi nén như hai biến số quy trình riêng biệt.
Cắt trượt, bóc tách và tách lớp
Keo thường tận dụng diện tích liên kết hiệu quả khi chịu tải cắt, nhưng nhạy hơn với lực bóc và lực tách tập trung ở mép. Khi có thể, hãy thay đổi chiều dài phần chồng mí, tạo bo góc, đưa tải về gần mặt phẳng liên kết hoặc bổ sung kết cấu đỡ cơ học. Độ bền cắt chồng mí trong tài liệu kỹ thuật không thể dự đoán độ bền của một mối liên kết nhỏ ở góc hoặc của một sợi cáp liên tục bẩy mối liên kết ở một đầu.
Khe hở, độ phẳng và sai lệch chi tiết
Khe hở lắp ráp tối thiểu, danh nghĩa và tối đa có thể đòi hỏi đặc tính lưu biến và khả năng chịu nén khác nhau. Độ vênh có thể làm phần giữa mỏng và các mép dày; bề mặt mạ hoặc vỏ đúc cũng gây ra sai lệch cục bộ. Hãy lập bản đồ bề mặt tiếp giáp thực tế và thử nghiệm các chi tiết trong trường hợp bất lợi nhất. Không nên cho rằng khe hở trên bản vẽ bằng chiều dày đường keo sau khi đóng rắn dưới tác động của áp lực kẹp và độ co ngót.
CTE Sai lệch và Tuân thủ
Silicon, gốm, đồng, nhôm, thủy tinh, FR-4 và nhựa giãn nở theo các tốc độ khác nhau. Chất kết dính truyền một phần sai lệch đó vào cụm lắp ráp trong mỗi lần nhiệt độ thay đổi. Chiều dài mối nối, mô đun, độ dày và nhiệt độ đóng rắn quyết định biến dạng. Vật liệu có độ mềm dẻo có thể bảo vệ các linh kiện dễ hư hỏng ngay cả khi độ bền ở nhiệt độ phòng thấp hơn.
Bo góc, vùng cấm và khoảng hở
Bo góc có thể làm giảm ứng suất ở cạnh, nhưng dòng chảy quá mức có thể phủ lên các điểm kiểm tra, bề mặt quang học, đầu nối hoặc các đường rò điện cao áp. Xác định chiều rộng, chiều cao và độ đối xứng cho phép của bo góc. Sử dụng đập chắn, mặt nạ hoặc ranh giới định lượng keo được lập trình khi có khả năng xảy ra dịch chuyển trong quá trình đóng rắn, đồng thời kiểm tra cạnh sau chu kỳ môi trường để phát hiện vết nứt, chảy lan hoặc di chuyển.
Chiến lược gá và kẹp
Áp lực kiểm soát khả năng làm ướt và độ dày lớp keo, nhưng có thể ép lượng vật liệu dư thừa ra ngoài, làm dịch chuyển linh kiện hoặc làm cong PCB. Xác định cách tác dụng, mức chịu đựng và thời điểm giải phóng tải. Lò xo, cữ chặn cứng, đồ gá chân không và kẹp tạm thời có đặc tính khác nhau khi keo tạo gel và co ngót. Đánh giá xác nhận bằng phần cứng sản xuất và biến thiên mô-men xoắn thực tế.
Tiếp cận để bảo trì và tháo gỡ
Liên kết cố định có thể phù hợp với các mô-đun kín, nhưng lại tốn kém đối với các bo mạch có thể thay thế tại hiện trường. Cần xác định liệu có cho phép sử dụng nhiệt, dung môi, cắt hoặc tách cơ học hay không, cũng như mức cặn còn lại nào được chấp nhận. Bảo vệ các mối hàn, lớp phủ và chi tiết nhựa liền kề trong quá trình tháo gỡ. Khả năng sửa chữa lại cần được xem là một yêu cầu thiết kế, không phải vấn đề chỉ được phát hiện sau khi đánh giá đạt yêu cầu.
Ranh giới về điện và nhiệt
Keo dán ở gần điện áp cao phải duy trì khả năng cách điện sau khi cắt, đóng rắn, tiếp xúc với độ ẩm và nhiễm bẩn. Keo dán dẫn nhiệt phải duy trì tiếp xúc mà không tạo ra đường dẫn điện ngoài dự kiến. Cần xem xét đồng thời độ bền điện môi, điện trở suất thể tích, khoảng cách đến mép, loại chất độn, khả năng kiểm soát chiều dày đường keo và quá trình lão hóa. Không bao giờ được suy ra khả năng cách điện chỉ từ hình thức bên ngoài của vật liệu có chất độn.
Tránh lựa chọn chỉ dựa trên một thông số
Những đánh đổi về cơ học, nhiệt và điện trong keo dán điện tử
Các mục tiêu hiệu năng có sự tương tác lẫn nhau. Mục tiêu kỹ thuật không phải là tối đa hóa mọi tính chất, mà là tìm ra một khoảng vận hành ổn định cho toàn bộ cụm lắp ráp.
Cân bằng cơ học
Việc tăng mật độ liên kết ngang hoặc sử dụng chất độn cứng có thể làm tăng mô đun và độ ổn định kích thước, nhưng có thể làm giảm độ giãn dài và tăng ứng suất tại các mối nối với kính, gốm, silicon hoặc mối hàn. Việc tăng độ dai có thể cải thiện khả năng chịu va đập, đồng thời làm thay đổi độ nhớt, Tg và đáp ứng đóng rắn.
- Sử dụng dữ liệu độ bền cùng với chất nền thực tế và dạng hư hỏng.
- So sánh các tính chất trong toàn bộ dải nhiệt độ vận hành.
- Bao gồm tải trọng bóc tách, rung động và chu kỳ nhiệt—not chỉ tải trọng cắt tĩnh.
- Kiểm tra xem việc đóng rắn ở nhiệt độ cao có làm cố định ứng suất dư khi làm nguội hay không.
Cân bằng nhiệt
Chất độn dẫn nhiệt nhiều hơn có thể cải thiện độ dẫn nhiệt của vật liệu khối, đồng thời làm tăng độ nhớt, độ mài mòn, khối lượng riêng và độ cứng. Các hạt lớn có thể hạn chế đường keo mỏng hoặc kim định lượng nhỏ; hiện tượng lắng của chất độn có thể gây biến động giữa các lô hoặc trong quá trình định lượng. Điện trở nhiệt của sản phẩm hoàn thiện bao gồm cả các bề mặt tiếp xúc và hình học.
- Xác định nguồn nhiệt, diện tích tiếp xúc, công suất và điều kiện biên làm mát.
- Đo độ dày lớp keo liên kết và các lỗ rỗng trong mối ghép đã lắp ráp.
- Theo dõi xu hướng hiệu quả truyền nhiệt sau thử nghiệm theo chu kỳ và lão hóa khi cấp công suất.
- Đánh giá độ dày lớp keo liên kết ảnh hưởng thế nào đến hiệu quả truyền nhiệt khi bề mặt tiếp xúc chi phối dòng nhiệt.
Cân bằng giữa đặc tính điện và quang học
Chất độn dẫn điện có thể hỗ trợ kết nối điện nhưng gây ra các vấn đề về khoảng cách và hiện tượng dịch chuyển. Hệ thống cách điện phải duy trì đặc tính điện môi sau khi tiếp xúc với độ ẩm và chất nhiễm bẩn. Keo quang học còn phải đáp ứng các yêu cầu về độ truyền sáng, độ mờ, đặc tính khúc xạ, bọt khí và hiện tượng ố vàng.
- Xác định riêng các mục tiêu về dẫn điện, dẫn nhiệt và cách điện.
- Đánh giá điện trở tiếp xúc và khả năng tương thích điện hóa đối với các loại dẫn điện.
- Kiểm tra các đặc tính quang học ở độ dày thực tế sau khi lão hóa bằng tia UV, nhiệt và độ ẩm.
- Xác nhận mức phát thải khí thấp tại những vị trí mà các chất bay hơi có khả năng ngưng tụ có thể tiếp xúc với thấu kính hoặc cảm biến.
Ví dụ thiết kế
Các tình huống lựa chọn keo dán điện tử
Những ví dụ này cho thấy vì sao các yêu cầu chính tương tự nhau có thể dẫn đến việc lựa chọn các dòng keo, dạng sản phẩm và kế hoạch thẩm định khác nhau. Đây là các khung sàng lọc, không phải đề xuất sản phẩm tự động.
Đầu nối lớn trên PCB
Bề mặt tiếp giáp: thân đầu nối bằng kim loại mạ hoặc nhựa tiếp giáp với lớp cản hàn, trong đó tải từ cáp hoặc thao tác ghép nối được truyền vào bo mạch.
Hướng giải pháp phù hợp: có thể dùng keo epoxy xúc biến, keo acrylic hoặc keo dẻo để cố định thân đầu nối và giảm ứng suất lên mối hàn. Đường keo không được lấn vào các tiếp điểm, điểm kiểm tra và vùng khoảng cách đường rò.
Các câu hỏi quan trọng: Tải tác dụng là tải cắt hay tải bóc? Đầu nối có cần bảo trì không? Bo mạch có chịu được quá trình đóng rắn bằng nhiệt không? Mặt nạ hàn sạch đến mức nào và có cặn chất trợ hàn hay không?
Trọng tâm xác nhận: tải khi cắm/rút đầu nối, độ rung, độ uốn của bo mạch, chu kỳ nhiệt, độ ẩm, kiểm tra đường keo lượn và khoảng cách cách điện.
Mô-đun camera hoặc cảm biến hình ảnh
Bề mặt tiếp giáp: các chi tiết bằng thủy tinh, nhựa, kim loại và PCB cần căn chỉnh quang học chính xác và có thể tích mối dán nhỏ.
Hướng giải pháp phù hợp: acrylic đóng rắn bằng UV/đóng rắn kép có độ co ngót thấp, epoxy hoặc silicone được lựa chọn tùy theo độ cứng, khả năng tiếp xúc với ánh sáng và ứng suất. Có thể cần các biến thể màu đen, không trong suốt hoặc ít phát thải khí quanh đường truyền quang.
Các câu hỏi quan trọng: Cho phép độ dịch chuyển căn chỉnh bao nhiêu trong quá trình đóng rắn? Có vùng bị che khuất không? Chất bay hơi có thể ngưng tụ trên thấu kính không? Mối ghép có cần làm kín chống ẩm không?
Trọng tâm xác nhận: vị trí trước/sau khi đóng rắn, nhiễm bẩn quang học, hiện tượng mờ đục hoặc ố vàng, sốc nhiệt, độ ẩm, va đập khi rơi và độ ổn định tiêu điểm dài hạn.
Mô-đun công suất với tấm tản nhiệt
Bề mặt tiếp giáp: tấm đế kim loại hoặc gốm có diện tích lớn với tấm phân tán nhiệt bằng nhôm hoặc đồng, có thể kèm theo các yêu cầu về độ phẳng và điện áp cao.
Hướng giải pháp phù hợp: keo epoxy hoặc silicone dẫn nhiệt, cách điện khi cần liên kết vĩnh viễn. Công thức keo phải thấm ướt các bề mặt và tạo được lớp keo mỏng có độ dày được kiểm soát mà không gây ứng suất vượt mức cho phép.
Các câu hỏi quan trọng: Khe hở thực tế và phương pháp kẹp giữ là gì? Có cần cách điện không? Cụm lắp ráp sẽ được sửa chữa như thế nào? Gradient nhiệt độ trong các chu kỳ công suất là bao nhiêu?
Trọng tâm xác nhận: điện trở nhiệt, tỷ lệ vùng rỗng, lập bản đồ lớp keo, khả năng chịu điện môi, chu kỳ công suất, sốc cơ học và kiểm tra bong tách lớp.
Làm kín vỏ thiết bị đeo
Bề mặt tiếp giáp: vỏ bằng nhựa mỏng, kim loại sơn phủ hoặc kính, có mặt bích hẹp, mép yêu cầu tính thẩm mỹ và lực kẹp hạn chế.
Hướng giải pháp phù hợp: chất trám dẻo gốc silicone, polyurethane/PUR, acrylic hoặc hybrid, được lựa chọn theo tốc độ dây chuyền, độ bám dính và khả năng tái gia công. Màng keo định hình sẵn có thể tạo biên dạng gọn hơn khi dung sai cho phép.
Các câu hỏi quan trọng: Mối làm kín có cần đảm nhiệm chức năng cố định chịu lực không? Có những yêu cầu nào về hóa chất vệ sinh, mồ hôi và tiếp xúc với da? Vỏ có được mở ra để sửa chữa không?
Trọng tâm xác nhận: thử nghiệm rò rỉ, va đập khi rơi, xoắn, tiếp xúc với mồ hôi/hóa chất, độ ẩm, lão hóa, cặn ảnh hưởng đến thẩm mỹ và trạng thái khi mở/lắp ráp lại.
FPC Gia cường tại đầu nối
Bề mặt tiếp giáp: mạch flex polyimide, tấm gia cường, đầu nối hoặc PCB cứng khi chịu uốn và thao tác lặp đi lặp lại.
Hướng giải pháp phù hợp: một loại keo gia cường epoxy, acrylic, urethane hoặc đóng rắn bằng ánh sáng có độ linh hoạt, liên kết với đúng cấu trúc mạch flex mà không thấm lan vào các tiếp điểm. Phải kiểm soát sự chuyển tiếp mô đun đàn hồi tại mép đường bo.
Các câu hỏi quan trọng: Bán kính uốn bắt đầu từ đâu? Keo có thể tiếp xúc với phần đồng lộ ra không? Có cần cố định nhanh không? Độ dày sau đóng rắn chấp nhận được là bao nhiêu?
Trọng tâm xác nhận: chu kỳ uốn, độ bám bóc, thao tác cắm đầu nối, độ ẩm, nhiệt, nứt mép, hiện tượng thấm lan và kiểm tra điện.
Cảm biến ngoài trời hoặc Mô-đun điều khiển
Bề mặt tiếp giáp: PCB, cảm biến, đầu cáp vào và vỏ kết hợp nhiều vật liệu chịu tác động của hiện tượng ngưng tụ, dao động nhiệt độ, rung động và tạp chất.
Hướng giải pháp phù hợp: keo silicone dẻo hoặc keo trám kín hybrid cho các mối nối và vị trí giảm ứng suất, kết hợp với epoxy hoặc urethane khi cần liên kết chịu lực. Có thể cân nhắc đổ keo để bảo vệ tổng thể khỏi tác động của môi trường.
Các câu hỏi quan trọng: Cảm biến có cần thông khí không? Có những loại chất lưu và biến động áp suất nào? Sản phẩm phụ của quá trình đóng rắn có thể ảnh hưởng đến các phần tử cảm biến không? Hơi ẩm bị giữ lại sẽ thoát ra bằng cách nào?
Trọng tâm xác nhận: rò rỉ, ngưng tụ, tiếp xúc với muối hoặc hóa chất, chu kỳ nhiệt, rung động, độ trôi cảm biến, điện trở cách điện và khả năng tiếp cận để bảo trì tại hiện trường.
Hậu cần vật liệu
Kiểm soát bảo quản, xử lý và sản xuất đối với keo dán điện tử
Ngay cả công thức đã được thẩm định cũng có thể tạo ra các mối nối yếu hoặc không đồng nhất nếu việc bảo quản, ổn nhiệt, trộn hoặc ghi chép quá trình đóng rắn không được kiểm soát từ khâu kiểm tra đầu vào đến lắp ráp cuối cùng.
Tiếp nhận và truy xuất nguồn gốc
Xác nhận tên sản phẩm, số lô, ngày sản xuất hoặc hạn sử dụng, tình trạng bao bì và các chứng chỉ bắt buộc. Liên kết từng mẻ sản xuất với lô vật liệu, thiết bị, người vận hành, chương trình định lượng và hồ sơ đóng rắn. Lưu giữ các mẫu đại diện khi mức độ rủi ro của ứng dụng yêu cầu.
Bảo quản lạnh và rã đông
Vật liệu một thành phần đông lạnh hoặc bảo quản lạnh cần được vận chuyển, bảo quản và rã đông trong điều kiện được kiểm soát. Rã đông bao bì kín để ngăn ngừa hiện tượng ngưng tụ, tuân thủ thời gian và hướng đặt đã được phê duyệt, đồng thời không được đông lạnh lại nhiều lần trừ khi có cho phép cụ thể. Theo dõi tổng thời gian vật liệu ở ngoài điều kiện bảo quản.
Tỷ lệ và trộn vật liệu hai thành phần
Sai số về tỷ lệ có thể khiến còn dư nhựa hoặc chất đóng rắn ngay cả khi bề mặt có vẻ đã đóng rắn. Kiểm tra hiệu chuẩn thiết bị định lượng, cân bằng trong cartridge, lượng xả bỏ, loại bộ trộn và áp suất ngược. Khi thích hợp, kiểm tra độ đồng nhất màu sắc và thử vật liệu ở đầu và cuối một chu kỳ cấp liệu.
Sự lắng của chất độn và độ đồng nhất
Chất độn có chức năng nhiệt hoặc điện có thể lắng trong quá trình bảo quản hoặc bị phân tách dưới tác động của nhiệt và áp suất. Tuân thủ hướng dẫn ổn định hoặc trộn đã được phê duyệt mà không đưa không khí vào vật liệu. Kiểm tra xem hướng đặt cartridge theo chiều dọc, ống dẫn dài hoặc thời gian máy dừng không vận hành có làm thay đổi thành phần vật liệu được cấp ra hay không.
Xác nhận điều trị
Nhiệt độ cài đặt của lò không phải là nhiệt độ tại đường keo, và công suất đèn không phải là liều chiếu tại keo. Sử dụng việc lập hồ sơ nhiệt độ, đo bức xạ hoặc các kiểm tra quy trình phù hợp. Xác định mốc thời gian bắt đầu, tốc độ tăng nhiệt, thời gian giữ nhiệt và quá trình đóng rắn sau đó. Xác nhận mức chuyển hóa cuối cùng bằng một tính chất liên quan đến ứng dụng, thay vì chỉ dựa vào việc kiểm tra bề mặt bằng cách chạm.
Kiểm soát thay đổi
Các thay đổi về nhà cung cấp vật liệu nền, lớp chống hàn, chất làm sạch, chất lót, van định lượng, bộ trộn, đèn, cách xếp tải trong lò, kích thước bao gói hoặc công thức keo có thể ảnh hưởng đến mối nối. Xác định những thay đổi nào cần được bộ phận kỹ thuật xem xét, xác nhận trong phạm vi hạn chế hoặc tái đánh giá đầy đủ trước khi thực hiện.
Ranh giới tài liệu
Yêu cầu về tuân thủ, độ sạch và an toàn
Nêu rõ yêu cầu thực tế, phương pháp thử, cấu trúc và khu vực áp dụng. Các yêu cầu chung chung như “chống cháy”, “không chứa halogen” hoặc “ít thoát khí” quá rộng để có thể lựa chọn một cách đáng tin cậy.
Các chất bị hạn chế
Xác định các hạn chế hiện hành theo RoHS, REACH, halogen, PFAS, kim loại nặng, yêu cầu riêng của khách hàng hoặc quy định khu vực. Xác nhận tuyên bố áp dụng cho hỗn hợp được cung cấp, vật liệu đã đóng rắn hay sản phẩm hoàn chỉnh, đồng thời nêu rõ cách quản lý các thay đổi trong tương lai đối với danh mục chất.
Tính dễ cháy
Nêu rõ tiêu chuẩn, độ dày, màu sắc và cấu trúc yêu cầu. Mức đánh giá trên một mẫu thử đã đóng rắn không tự động áp dụng cho chiều dày đường keo hoặc cụm kết cấu composite khác. Xem xét liệu chất kết dính trong cấu hình thử là keo kết cấu, lớp phủ mỏng hay vật liệu điền đầy dạng khối.
Độ sạch ion
Các thiết bị điện tử tiếp xúc với độ ẩm và điện áp có thể cần các giới hạn ion nghiêm ngặt. Hãy xem xét nguyên liệu, sản phẩm phụ của quá trình đóng rắn, cặn vệ sinh, thao tác và tương tác với chất trợ hàn. Đánh giá điện trở cách điện hoặc hiện tượng ăn mòn trên một hình học đại diện, thay vì dựa vào một chỉ số độ sạch không liên quan.
Độ thoát khí thấp
Các cụm lắp ráp dùng trong môi trường chân không, quang học, rơ-le và cảm biến có thể bị giới hạn về tổng hao hụt khối lượng hoặc các chất bay hơi có thể ngưng tụ. Kết quả phụ thuộc vào trạng thái đóng rắn, độ dày mẫu, điều kiện hóa và phương pháp thử. Xác định vị trí các chất ngưng tụ có thể bám lại và mức thay đổi chức năng nào—mờ bề mặt, trôi tín hiệu hoặc nhiễm bẩn tiếp điểm—là không thể chấp nhận.
An toàn người lao động và quy trình
Hãy xem xét dữ liệu an toàn, thông gió, bảo vệ da và mắt, phơi nhiễm với nhiệt hoặc tia UV, việc phối trộn và xử lý sự cố tràn đổ. Tự động hóa có thể giảm tiếp xúc, nhưng cũng tạo ra các rủi ro liên quan đến áp suất, xả khí và bảo trì. Hãy lựa chọn một quy trình có thể được vận hành nhất quán trong phạm vi các biện pháp kiểm soát của cơ sở.
Kết thúc vòng đời và dịch vụ
Ghi nhận các phương án tháo bỏ, làm sạch, tái chế hoặc thải bỏ đã được phê duyệt. Keo dán đã đóng rắn vĩnh viễn có thể khiến không thể tách các linh kiện; keo trám đàn hồi có thể làm nhiễm bẩn các bề mặt lân cận trong quá trình sửa chữa. Đưa việc kiểm tra cặn keo và tính tương thích của vật liệu thay thế vào kế hoạch bảo trì.
Bằng chứng đằng sau con số
Cách đọc Tài liệu kỹ thuật về keo dán điện tử
Bảng dữ liệu kỹ thuật hỗ trợ việc sàng lọc, nhưng không phải là sự bảo đảm cho mọi mối nối. Trước khi xếp hạng vật liệu, hãy so sánh phương pháp, mẫu thử, quá trình đóng rắn và điều kiện hóa được sử dụng để xác định từng giá trị.
Phương pháp và hình học
Tên thuộc tính có thể che giấu những khác biệt quan trọng. Độ bền cắt mối ghép chồng thay đổi theo độ dài phần chồng mí, chiều dày vật liệu nền, tốc độ kéo và chiều dày chất kết dính. Độ dẫn nhiệt thay đổi tùy theo phương pháp và cách chuẩn bị mẫu. Độ bền điện môi phụ thuộc nhiều vào chiều dày và hình học điện cực. Khi thiếu thông tin, hãy yêu cầu phương pháp đo và tránh so sánh các giá trị được tạo ra bằng những quy trình không tương thích như thể chúng được đo trên cùng một thang đo.
Vật liệu nền và bề mặt
Kết quả trên nhôm đã xử lý ăn mòn, kính hoặc mẫu thử trong phòng thí nghiệm có thể không đại diện cho lớp chống hàn, đồng mạ, nhựa đúc hoặc vỏ đã sơn. Hãy ghi lại chính xác hợp kim, cấp vật liệu, độ nhám bề mặt, quy trình làm sạch và chất lót. Nếu bảng dữ liệu nêu kết quả trên nhiều loại vật liệu nền, cần xem xét cả dạng phá hủy lẫn độ bền; hiện tượng phá hủy vật liệu nền có thể che khuất giới hạn liên kết tại bề mặt tiếp xúc của chất kết dính.
Lịch trình đóng rắn và chuyển hóa
Các đặc tính được đo sau quá trình hậu đóng rắn kéo dài trong phòng thí nghiệm có thể cao hơn các đặc tính đạt được trong một chu kỳ sản xuất ngắn. Ghi lại nhiệt độ phối trộn, tốc độ tăng nhiệt, thời gian giữ, nhiệt độ chi tiết, liều chiếu sáng và thời gian điều kiện hóa. Đối với các hệ đóng rắn ở nhiệt độ phòng, hãy xác định thời điểm được phép thao tác, thử nghiệm và đưa vào sử dụng đầy đủ. Nếu quy trình của bạn không thể tái lập quá trình đóng rắn đã công bố, hãy đánh giá trạng thái có thể đạt được thay thế.
Giá trị điển hình so với thông số kỹ thuật
Giá trị điển hình mô tả dữ liệu đại diện và có thể không phải là giới hạn chấp nhận được kiểm soát. Quy cách kỹ thuật xác định một khoảng hoặc mức tối thiểu đã được thống nhất, kèm theo phương pháp. Hãy hỏi những đặc tính đầu vào nào được kiểm tra theo lô, dữ liệu nào có trong chứng chỉ và sự biến thiên được quản lý như thế nào. Biên độ thiết kế cần tính đến sự biến thiên của vật liệu, quy trình, chất nền và phép đo, không chỉ giá trị trung bình được công bố.
Continuous, Peak and Excursion Ratings
“Maximum temperature” can refer to a short excursion, a test condition or an estimated service boundary. Define duration, atmosphere, mechanical load and required retained property. A material may survive a high peak without retaining adhesion, insulation, color or flexibility for thousands of hours. Use aged functional data across the expected duty cycle.
Dry, Humid and Chemical States
Initial data are often measured after cure in a controlled laboratory environment. Electronics may operate after moisture uptake, chemical exposure, sterilization, salt contamination or repeated cleaning. Compare before-and-after values and observe whether the change is reversible after drying. Include electrical bias where moisture and voltage can interact.
Viscosity Measurement Conditions
A single viscosity value is not enough for thixotropic or filled materials. Record instrument, spindle or geometry, shear rate, temperature and preconditioning. The apparent viscosity in a slow data-sheet test may differ from behavior through a high-shear jet valve. Evaluate start-up, steady operation, idle recovery, stringing and filler separation on the production equipment.
Property Retention and Failure Mode
Percent retention can be misleading when the initial value or failure mode changes. Review absolute values, distribution and fracture location at each interval. Thermal, humidity and mechanical exposures may interact more severely than separate tests. Define what constitutes functional failure in the device and correlate coupon screening with representative assemblies.
Kỹ thuật thương mại
Electronic Adhesive Supply, Scale-Up and Total Cost
Price per kilogram is only one cost. Yield, cycle time, storage loss, dispensing maintenance, inspection, rework and field reliability often have greater impact.
Package and Material Utilization
Small syringes or cartridges can simplify prototypes and reduce exposure, while pails or larger feed systems may reduce packaging cost at volume. The best format must fit turnover, storage, mixing and equipment cleaning. Include material left in mixers, hoses, purge shots and expired open packages when calculating yield.
- Match package size to realistic consumption before expiration.
- Define frozen, refrigerated or ambient logistics.
- Confirm cartridge ratio, outlet geometry and available dispensing hardware.
- Plan safe purge, changeover and disposal procedures.
Cycle Time and Process Capability
A faster nominal cure does not reduce total takt if the assembly waits for handling strength, inspection or cooling. A stable, slightly slower process may outperform a narrow high-speed window with frequent defects. Model dispense time, fixture occupancy, cure equipment capacity, WIP, maintenance and first-pass yield together.
- Measure actual part temperature or light dose at production rate.
- Include mixer changes, nozzle cleaning and line stops.
- Define acceptable deposit and cure variation statistically.
- Verify first-piece and restart behavior after idle periods.
Qualification and Change Management
Early engineering samples should lead toward the intended production formulation and package. Record differences so prototype success is not attributed to a process that cannot scale. Establish communication for raw-material, formulation, site, packaging or specification changes and define the evidence required before acceptance.
- Agree on prototype, pilot and production milestones.
- Preserve approved reference parts and process settings.
- Plan second-source or continuity needs without assuming materials are drop-in equivalents.
- Include warranty, service and rework consequences in total cost.
From candidate to production
Custom Electronic Adhesive Formulation and Supply Formats
A custom material is useful when standard products miss a critical combination of process, reliability, regulatory or packaging requirements. The objective is a balanced formulation—not the maximum of every property.
Haktak can start from the application boundary conditions, screen suitable chemistry, adjust targeted properties, prepare samples and support process trials. Formulation changes should be evaluated for their consequences: raising filler loading may improve conductivity but also increase viscosity, density, abrasion, modulus and dispensing pressure.
Rheology and Placement
Adjust flow, slump, thixotropy, gap filling and filler settling for the required bead, dot, film or cavity.
Cure Window
Balance work life, fixture, heat or light exposure, deep-section cure and final conversion around the production takt.
Functional Targets
Develop thermal, electrical, optical, mechanical or environmental behavior without overlooking interfaces and processability.
Packaging and Scale
Plan syringe, cartridge, dual cartridge, pail, film or roll format with storage, thawing, traceability and annual demand.

chuẩn bị RFQ
Information Haktak Needs to Recommend an Electronic Adhesive
A complete application brief shortens screening and produces more useful prototypes. Estimated values are acceptable early when they are clearly identified.
- Interface drawing and substrate stack
- Khe hở tối thiểu, danh nghĩa và tối đa
- Bond area, bead or dot geometry
- Mechanical load and movement
- Storage and operating temperatures
- Thermal, electrical or optical target
- Cure equipment and maximum cycle time
- Dispensing method and package size
- Humidity, fluids, vibration and service life
- Compliance, cleanliness and rework needs
- Prototype quantity and validation plan
- Annual demand and production location
Hỗ trợ ứng dụng
Why Work With Haktak for Electronic Adhesives?
Material supply is one part of a reliable bond. Haktak connects selection with formulation, samples, processing and qualification planning.
Phân tích dựa trên các ứng dụng
Start with the interface, loads, environment and manufacturing boundary instead of choosing by chemistry alone.
Cân bằng các thuộc tính theo yêu cầu
Target the required rheology, cure, modulus, conductivity, insulation, clarity or compliance as a connected system.
Prototype Materials
Use representative samples to test placement, cure, handling and performance before a full production commitment.
Manufacturing Support
Consider package, mixing, dispensing, converting, inspection and storage while the material is being selected.
Phê duyệt dựa trên bằng chứng
Build an application-specific plan for baseline, aging, failure inspection and pilot-line capability.
Các câu hỏi kỹ thuật thường gặp
Electronic Adhesives FAQ
Short answers for early screening. Final selection still requires testing on the intended parts and process.
What are electronic adhesives?
Electronic adhesives are formulated materials used to bond, fix, reinforce or protect parts in electronic assemblies. Depending on the formulation, they may also seal against moisture, relieve stress, insulate electrically, conduct electricity, transfer heat or provide optical functions.
Which adhesive is best for PCB components?
There is no universal best PCB adhesive. Small staking joints may favor fast cure and good thixotropy; heavy components may require toughness and thermal-cycle durability; sensitive parts may need low modulus and low outgassing. Select with the exact solder mask, geometry, load, cure and service environment.
What is the difference between an electronic adhesive and a potting compound?
An adhesive is primarily designed to create a bond between surfaces. A potting compound fills a cavity or surrounds components for bulk protection, insulation or heat transfer. Some formulations can perform both functions, but flow, exotherm, cure shrinkage and section thickness are evaluated differently. See the thermally conductive potting compound guide for the adjacent category.
When should I choose epoxy instead of silicone?
Epoxy is often selected for high structural strength, chemical resistance, precise positioning or filled functional properties. Silicone is often selected for flexibility, thermal cycling, moisture sealing and low stress. Exact grades overlap, so compare modulus, adhesion, cure, cleanliness and aged performance rather than the family name alone.
How do UV-curable electronic adhesives handle shadowed areas?
Direct light must reach enough of the material at the required wavelength and dose. Complex joints may use light for rapid fixture plus a heat, moisture or chemical secondary cure. The hidden material must be verified for full conversion; surface tack or visible cure near the edge is not sufficient evidence.
Are electronic adhesives electrically conductive or insulating?
Both exist. Many unfilled epoxies, silicones and urethanes are electrically insulating. Metal-filled systems may be electrically conductive, while ceramic-filled systems can increase thermal conductivity and remain electrically insulating. Confirm volume resistivity, dielectric strength or contact resistance after aging.
Can thermally conductive adhesive replace thermal paste or a thermal pad?
It can in assemblies that need permanent bonding and a controlled thermal path, but it also transfers mechanical stress and is harder to rework. Compare interface flatness, gap, bond-line thickness, clamp pressure, dielectric need and service plan. Read how thermally conductive adhesive works before substituting materials.
What adhesive can survive solder reflow?
Use a grade with verified resistance to the intended peak temperature, dwell, atmosphere and number of excursions after its specified cure. Also check mass loss, softening, adhesion, electrical behavior and interaction with flux or cleaning. A generic maximum-temperature value does not qualify a reflow process.
What causes electronic adhesive delamination?
Common causes include contamination, moisture, low surface energy, oxidation, an unsuitable primer or cleaning method, insufficient cure, cure shrinkage, excessive peel stress and CTE mismatch. Fracture-surface inspection and controlled comparisons on production surfaces help separate these causes.
Can electronic adhesives be reworked?
Rework depends on chemistry, modulus, access, bond area, softening behavior and the fragility of adjacent parts. Some flexible or non-curing materials are easier to remove; high-strength epoxies may require heat or mechanical removal. Define the field-service and approved cleaning plan before selection.
Can electrically conductive adhesive replace solder?
Electrically conductive adhesive can provide interconnection at lower process temperature and may bond heat-sensitive or non-solderable surfaces, but it is not a universal drop-in replacement. Compare contact resistance, current density, joint geometry, mechanical load, moisture exposure, galvanic compatibility, curing and repair. Solder and conductive adhesive also respond differently to creep, vibration and thermal cycling, so qualification must use the intended component finish and circuit design.
Should I choose a one-part or two-part electronic adhesive?
One-part materials avoid ratio and mixing variation but may require frozen storage, refrigerated handling or heat cure. Two-part systems can cure through thick and shadowed sections at ambient temperature, yet depend on accurate metering, complete mixing and a controlled work life. Compare storage logistics, equipment, bond volume, cycle time, exotherm, maintenance and production interruption—not convenience alone.
When is a silicone-free electronic adhesive required?
Silicone-free requirements are typically application-specific. Optics, relays, contacts, coating or bonding operations may be sensitive to mobile siloxanes or silicone contamination, while many other electronic assemblies use silicone successfully for flexibility and temperature resistance. Define the measurable cleanliness or contamination limit, surfaces at risk and test method instead of treating “silicone-free” as an automatic indicator of reliability.
How do storage life and work life differ?
Storage or shelf life describes how long material remains within specification in an unopened package under stated conditions. Work life describes the usable period after a two-part material is mixed or a package is conditioned for use. Open time, skin time, fixture time and full cure answer other questions. Record package mass and temperature because a large mixed volume may react faster and generate more heat than a small laboratory sample.
How should electronic adhesives be tested?
Measure a production-representative baseline, then expose the complete joint to realistic thermal cycling, humidity, chemicals, vibration, electrical bias or optical aging. Trend the functional result and inspect failure mode. Coupon strength alone cannot validate a complete package.
What information is needed for a custom electronic adhesive sample?
Provide substrate details, joint drawing, gap, load, temperature range, environmental exposure, electrical/thermal/optical targets, cure equipment, dispense method, qualification plan, sample quantity, package preference and forecast volume. Clearly label estimates so they can be refined during trials.
Plan the complete bond
Discuss Your Electronic Adhesive Application
Share the interface, loads, environment and production process. Haktak can help narrow the chemistry, prepare samples and build a qualification path.