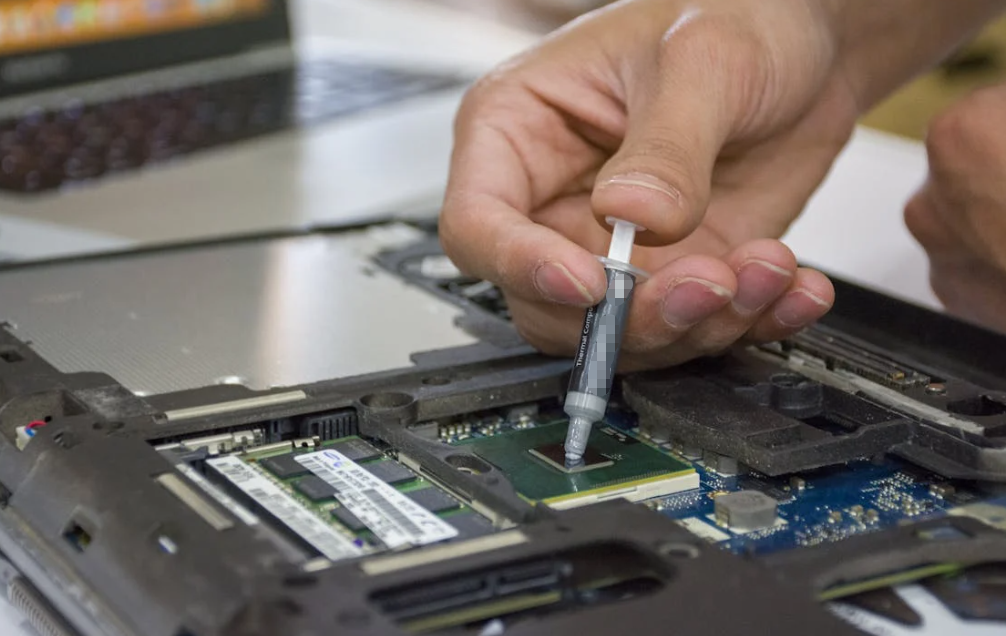
Il n'y a pas de méthode unique d'application de pâte thermique qui soit la meilleure pour chaque appareil. Un point central est rapide et fonctionne bien sur de nombreux dissipateurs de chaleur de processeurs petits ou courants. Une ligne courte convient à une grande surface de contact. Un étalement manuel fin donne une couverture visible d'un bord à l'autre, ce qui aide sur les grands dissipateurs thermiques et les matrices nues. Un stencil a du sens lorsque le placement reproductible et l'épaisseur justifient un outillage dédié, généralement dans l'électronique de puissance ou la production en série.
La méthode gagnante est celle qui laisse une couche fine et continue sur la zone thermiquement active après le montage. Elle doit produire peu de vides, peu de débordements dangereux et des résultats cohérents. La fidélité à un motif est amusante pour les débats sur Internet. L'interface s'en moque.
Pourquoi le meilleur motif de pâte thermique change selon l'interface
La pâte thermique, la graisse thermique, le composé pour dissipateur thermique et la pâte pour processeur sont des noms courants pour désigner une même grande catégorie de matériau d'interface thermique. Son rôle est de combler les vallées microscopiques entre une source de chaleur et un refroidisseur.
Même le métal poli est microscopically rugueux. Deux surfaces se rencontrent en leurs points hauts tandis que de minuscules poches d'air subsistent. La pâte chasse cet air et améliore le contact. Elle doit former une fine ligne de collage, et non un coussin moelleux.
Le chemin thermique souhaité est simple :
source de chaleur -> fine couche de pâte -> refroidisseur ou dissipateur thermique
Une méthode d'application fonctionne lorsqu'elle permet de délivrer :
- couverture de la zone de chaleur active;
- une fine ligne de liaison finale ;
- faible teneur en vides;
- refoulement contrôlé des bords;
- contact reproductible sous la pression de montage disponible.
Choisir un patron sans regarder la pochette, c'est un peu comme choisir un rouleau à peinture avant de mesurer le mur. Ça peut marcher. Ça peut aussi être complètement le mauvais outil.
Le motif est une seule variable
Un X d'apparence parfaite ne réparera pas une base de radiateur voilée. Une impression au pochoir soignée n'aidera pas si la pression de serrage est trop faible. Un point central qui fonctionne avec une pâte souple peut également échouer avec un composé rigide.
Avant de choisir une méthode, vérifiez :
- taille et forme de la zone de contact;
- emplacement de la puce ou du semi-conducteur de puissance;
- viscosité de la pâte, thixotropie et mouillage ;
- planéité et rigidité du refroidisseur;
- charge de serrage et ordre de serrage;
- conductivité électrique;
- volume de production et besoins d'inspection.
La conductivité thermique est importante, mais elle ne décrit pas la façon dont une pâte s'imprime ou s'étale. Le guide de HAKTAK sur choix et test de la conductivité de la pâte thermique explique pourquoi les conditions d'essai et la géométrie d'installation doivent figurer à côté de la valeur W/mK principale. Le choix du matériau passe en premier ; le mode d'application vient ensuite.
Point, Ligne, Étalement et Pochoir en un coup d'œil
| Méthode | Meilleur ajustement | Force principale | Risque principal | Reproductibilité de la production |
| Point médian | IHS de petite taille ou grand public | Rapide, propre et facile à répéter | Couverture dearêtes incomplète | Moyen |
| Ligne courte | Colis allongé ou source de chaleur | Déposer la pâte le long du grand axe | Longueur ou orientation incorrecte | Moyen |
| Étalement manuel | Grand IHS ou die nu | Couvrance totale visible | Film irrégulier ou contamination | Faible à moyen |
| Impression au pochoir | Modules de puissance répétés ou assemblage contrôlé | Emplacement défini et épaisseur humide | Outillage, défauts de démoulage et de nettoyage | Élevé après validation |
Pour un processeur de bureau, un point ou une ligne suffit souvent. Une puce graphique nue bénéficie d'une couverture visible. Des milliers de modules d'alimentation peuvent justifier un pochoir réutilisable pour réduire le gaspillage et la variation. Maintenant, eh bien, les détails comptent.
Méthode de la pâte thermique en point central : simple et rapide
La méthode du point consiste à placer un dépôt près du centre de l'IHS (Integrated Heat Spreader). Lorsque le radiateur descend, la pression pousse la pâte vers l'extérieur selon un motif à peu près circulaire.
Il est populaire parce qu'il est :
- rapide et propre;
- facile à enseigner;
- utilisable sans outil d'étalement ;
- capable de déplacer la pâte vers l'extérieur depuis le centre, limitant les grandes poches d'air piégées.
Où la méthode des points fonctionne le mieux
Un point central est une méthode de démarrage pratique pour un IHS carré de taille petite ou standard. Cela fonctionne mieux lorsque la pâte s'écoule facilement et que le radiateur applique une pression uniforme sur une zone de contact assez plane.
Il est pratique pour les travaux d'entretien car le dépôt peut être positionné sans toucher la surface. Moins de contact signifie moins de poussière, de peluches et de sébum.
Échecs courants de la méthode par points
La méthode des plots repose sur le fait que la colle s'étale suffisamment. Elle peut laisser des coins secs lorsque :
- l'acompte est trop petit ;
- la pâte présente une viscosité élevée ou une contrainte d'écoulement ;
- l'IHS est grand ou allongé ;
- le refroidisseur est abaissé en biais ;
- la plaque froide n'applique pas une pression uniforme ;
- Le dépôt commence de manière excentrée.
Ne réparez pas chaque coin sec avec un point géant. Le matériau peut simplement s'échapper par le bord le plus proche. Plusieurs points, une ligne ou un étalement peuvent répartir la même quantité de manière plus judicieuse.
Méthode du trait pour les sources de chaleur allongées
La méthode du cordon dépose un cordon étroit le long de l'axe longitudinal, réduisant la distance que la pâte doit parcourir vers les extrémités d'un IHS rectangulaire.
Cela en fait un outil utile pour :
- boîtiers de processeurs de bureau allongés ;
- anciens processeurs HEDT ;
- certaines empreintes de semi-conducteurs de puissance de grande taille ;
- interfaces où la puce passe dans le sens de la longueur sous le couvercle.
Pourquoi l'orientation des lignes compte
Le tracé d'une ligne doit correspondre au boîtier et au trajet probable de la chaleur. Une orientation verticale n'est pas nécessairement meilleure qu'une orientation horizontale. L'orientation dépend de l'IHS, de l'emplacement de la puce, de l'encombrement du dissipateur thermique et des instructions du fournisseur.
Le cordon doit rester fin. Un cordon épais en forme de saucisse risque de provoquer un débordement important aux deux extrémités. Un cordon qui s'arrête trop tôt peut laisser les extrémités sèches. Eh oui, il faut quand même faire preuve d'un peu de discernement.
Quand une ligne ne suffit pas
Les grands processeurs multi-puces et les modules de puissance peuvent nécessiter plusieurs lignes courtes, des points multiples ou un étalement complet. Une perle au centre peut couvrir la région la plus chaude tout en manquant le silicium situé plus loin.
Pour un ventirad ou une pâte thermique fournis, suivez le motif indiqué. Des fabricants tels que Noctua, Corsair, Intel et AMD peuvent recommander des dispositions différentes parce que leurs hypothèses concernant le boîtier, la pâte et le montage diffèrent. Ce n'est pas nécessairement une contradiction.
Pâte thermique à appliquer manuellement pour une couverture uniforme
L'application manuelle permet de déposer une fine couche sur la surface de contact avant le montage. Son principal avantage réside dans la visibilité de la couverture, ce qui évite d'avoir à deviner si les coins éloignés ont été bien recouverts.
L'épandage manuel est utile pour :
- grands dissipateurs thermiques de CPU ;
- Threadripper et d'autres boîtiers HEDT ;
- Die nus de CPU ou de GPU ;
- une évaluation comparative thermique nécessitant une couche visuelle reproductible ;
- assemblage de dispositifs de puissance en faible volume.
Est-ce que l'étalement de la pâte thermique piège l'air ?
C'est possible, mais le risque est souvent présenté de manière trop simpliste.
Une couche rugueuse et striée peut créer des vides. La poussière ou les fibres peuvent faire de même. Une application propre et fine peut bien fonctionner, tandis que la pression de serrage finale l'insère dans la rugosité de la surface.
Les véritables erreurs sont généralement banales :
- en utilisant une carte souillée ;
- toucher la pâte avec le doigt nu ;
- laissant des crêtes épaisses ;
- épuisant presque certaines régions ;
- prenant tellement de temps qu'une contamination se pose sur la surface ;
- faire glisser la glacière après le contact.
Pour le nettoyage, la préparation et l'installation du refroidisseur, utilisez le kit complet HAKTAK flux de travail pour l'application de pâte thermique. Cette comparaison se concentre sur le choix de la méthode de dépôt plutôt que de répéter l'ensemble du processus d'installation.
Étalement manuel sur une puce nue
Un CPU ou GPU nu pour ordinateur portable ne possède pas de IHS métallique. Les coins non recouverts sont plus importants, et les composants voisins peuvent être exposés. Un étalement très fin et uniforme est souvent le plus facile à maîtriser lorsque les instructions de maintenance prescrivent l’utilisation de pâte. Exercez une faible pression et maintenez la pâte sur la puce. Avec une pâte conductrice, le moindre dérapage peut coûter cher.
Qu’est-ce qu’un pochoir pour pâte thermique ?
Le terme “ pochoir ” désigne deux outils apparentés, mais différents.
Consumer CPU Stencil
A consumer stencil is usually a frame or mask placed over the IHS. Paste is spread across the opening, and the stencil is lifted away. It helps define the coated area and can make a full spread less messy.
It does not guarantee the final bond line. The layer changes as the stencil lifts and the cooler compresses it. Stencil thickness, paste viscosity, scraping angle, and technique still matter.
For one or two CPU installations, a stencil is mostly a convenience tool. It is not mandatory.
Industrial Stencil or Screen Printing
Industrial stencil printing is a controlled deposition process. It is common where the same baseplate, module, or heat sink is assembled repeatedly.
The process may define:
- aperture shape and location;
- stencil material and thickness;
- squeegee angle, pressure, and speed;
- paste conditioning and rheology;
- alignment fixtures;
- separation speed;
- cleaning interval;
- deposit inspection;
- revision and lot traceability.
A power module may operate for years in an inverter, motor drive, or charging system. A pretty print on one sample is not enough.
How Stencil Thickness and Apertures Control Thermal Grease
The theoretical wet deposit volume can be estimated as:
deposit volume = total open aperture area x stencil thickness
Actual transfer can be lower or uneven. Paste may remain on aperture walls, smear during release, or collect as the stencil becomes dirty.
Designing Apertures Around the Active Area
A stencil does not always need one full rectangular opening. A matrix of smaller apertures can place grease over thermally active regions while leaving mounting holes, screws, and edges clear.
Littelfuse’s application note on stencil generation for power-semiconductor thermal grease shows a practical approach: map the active area, overlay a regular pattern, remove unnecessary deposits, and keep corner screw positions clear.
Paste moves after clamping, so the pattern should anticipate it. Printing to the edge may simply create later squeeze-out.
Common Thermal Paste Stencil Defects
| Defect | Likely Cause | Corrective Direction |
| Incomplete aperture release | Paste too stiff, poor aperture geometry, or dirty stencil | Adjust material, aperture, separation, or cleaning |
| Smearing | Excess squeegee pressure, poor alignment, or slow release | Tune print and separation settings |
| Uneven film | Warped part, damaged stencil, or weak fixture support | Improve tooling and flatness control |
| Blocked openings | Filler buildup or long cleaning interval | Define inspection and cleaning frequency |
| Excess edge squeeze-out | Too much print volume or clamp load | Reduce aperture area or stencil thickness |
Stencil printing is not automatically better than dispensing. It becomes better when a stable process produces lower variation, less waste, and easier inspection for the real assembly.
Which Thermal Paste Method Performs Best in Testing?
Comparative tests often find small temperature differences among methods that provide enough coverage. Bad coverage is the larger problem.
In a Puget Systems application-technique test, the X pattern produced the best spread and the lowest reported full-load temperature in that setup. A smooth spread and rice-sized dot were close. Some over-applied patterns performed worse.
The lesson is not “always draw an X.” The test used one processor generation, cooler, paste, workload, and procedure. A single setup cannot describe every interface.
Why Benchmarks Disagree
Results shift with:
- die location beneath the IHS;
- package size and shape;
- paste formulation and amount;
- cooler pressure and flatness;
- mounting sequence;
- Puissance du package CPU;
- ambient temperature;
- sensor resolution;
- mount-to-mount variation.
If three good methods fall within a few tenths of a degree, that may be normal test variation rather than a meaningful victory.
A Better Validation Plan
For an engineering comparison, repeat several mounts. Record deposit amount, power, ambient temperature, cooling settings, and steady-state temperature rise. Remember that lifting the cooler changes the paste imprint.
Production validation should also measure unit-to-unit variation. The best average result is not very useful if the process occasionally produces a terrible print.
Thermal Paste Method by Application
| Application | Preferred Starting Method | Pourquoi |
| Mainstream desktop CPU | Dot, short line, or supplier pattern | Fast and normally adequate under firm clamp pressure |
| Elongated desktop IHS | Line or multi-dot pattern | Better distribution along the package |
| Threadripper or large HEDT | Multi-line, multi-dot, or thin spread | Larger active area and multi-die layout |
| Laptop CPU or GPU bare die | Thin complete spread | Reduces the chance of uncovered silicon corners |
| Electronics repair shop | Defined manual pattern plus test record | Repeatability without dedicated tooling |
| IGBT or SiC power module | Qualified stencil, screen print, or controlled dispense | Placement, volume, and traceability matter |
| LED or industrial module | Spread, stencil, or dispense path | Depends on substrate geometry and production volume |
Intel and AMD CPU Patterns
The logo on the processor does not decide the method by itself. Recent Intel packages can be long, while AMD AM5 has a different IHS shape and edge geometry. Large AMD Threadripper packages are another category again.
Use package dimensions, heat-source layout, paste behavior, and cooler instructions. A method that fits an older square CPU may not cover an elongated or multi-die package as reliably.
Power Modules, EV Inverters, and Industrial Drives
Power modules raise the stakes. Contact areas are large, torque is controlled, and service life may include thousands of thermal cycles. Stencil printing or automated dispensing can win because the process is measurable and traceable.
The real comparison becomes cost versus control. Tooling takes time and money. At sufficient volume, reduced variation and faster application usually pay it back.
How Paste Material Changes the Best Method
A paste must move under the available force. Low-viscosity grease may spread far from one deposit. A highly filled, stiff formulation may need distributed dots, lines, or direct spreading.
Thixotropic materials add another wrinkle. Their apparent viscosity falls under shear, so behavior beneath a squeegee can differ from behavior while resting on a module. Filler size and shape can also affect stencil release.
Quand choisir de la pâte thermique pour un processeur, consider electrical safety, stability, viscosity, and mounting conditions alongside conductivity.
Color Does Not Choose the Method
White compounds often use ceramic fillers. Gray products may use carbon, metal oxides, or other blends. Still, color is not a reliable guide to conductivity, viscosity, or electrical behavior. HAKTAK’s comparison of white and gray thermal grease explains why formulation data should lead the decision.
Liquid Metal Needs a Separate Process
Liquid metal is electrically conductive and may react with aluminum. It should normally be applied as an extremely thin controlled film according to the supplier’s instructions. A large dot followed by cooler pressure is not a safe substitute for that process.
When Paste Is the Wrong TIM
Paste is designed for thin interfaces between nearly mating surfaces. It should not bridge a large mechanical gap or compensate for major height variation.
Where the interface is uneven, compare mastic thermique et pâte thermique. Where a clean, preformed gap pad is more suitable, measure the actual assembly before sélection de l'épaisseur du pad thermique. Changing the pattern cannot fix the wrong TIM format.
Thermal Paste Application Problems and Fixes
| Problème observé | Cause possible | Practical Fix |
| Dry corner | Deposit too small or cooler tilted | Redistribute the pattern and lower the cooler evenly |
| Central bare spot | Air trapped by a complex pattern or rough spread | Simplify the pattern and improve mounting motion |
| Heavy squeeze-out | Excess deposit or stencil volume | Reduce volume while preserving active-area coverage |
| Uneven imprint | Warped surfaces or uneven torque | Check flatness, mounting hardware, and sequence |
| High temperature with good coverage | Cooler, airflow, power, or material problem | Diagnose the complete thermal path |
| Stencil skips | Poor release or dirty apertures | Tune rheology, aperture design, and cleaning |
Do not judge success from appearance alone. A full, glossy paste layer can still be too thick. A small uncovered IHS edge may be harmless if no active silicon lies beneath it. Context again. It keeps showing up.
Standards and Qualification for Thermal Paste Application
ASTM D5470-17(2024) covers steady-state thermal impedance and apparent thermal conductivity measurements for thermal interface materials, including greases and pastes. It is useful for comparing material behavior under controlled conditions. It does not name a universal application pattern.
JEDEC JESD51 methods provide context for semiconductor package thermal characterization. IEC 60068-2-14 can support temperature-change testing. Neither standard, by itself, qualifies a dot, line, spread, or stencil process for a finished product.
For production, the most important document is often the validated work instruction. It should define:
- material, lot, and conditioning;
- deposit amount and coordinates;
- stencil revision and thickness;
- squeegee and separation settings;
- cleaning and inspection intervals;
- mounting torque and sequence;
- thermal acceptance limits;
- post-aging inspection where required.
Reliability testing may include thermal cycling, vibration, power cycling, storage aging, and teardown inspection. Watch for pump-out, dry-out, migration, void growth, and rising thermal resistance.
Practical Thermal Paste Method Checklist
Before choosing a method, ask:
- Is the interface an IHS, bare die, or power-module baseplate?
- Where is the thermally active area?
- How large and elongated is the contact surface?
- How easily does the paste move under the available clamp pressure?
- Le composé est-il électriquement conducteur ?
- Must coverage be visible before mounting?
- How many assemblies will be produced?
- Is stencil tooling economically justified?
- Can deposit volume and mounting force be controlled?
- How will coverage, temperature, variation, and aging be validated?
Conclusion
Dot, line, spread, and stencil methods can all produce a good thermal interface. None wins everywhere.
Use a center dot when the contact area is small enough and mounting pressure can spread the material reliably. Use a line when the heat source is elongated. Use a thin manual spread when full visual coverage matters, especially on large heat spreaders and bare dies. Use a stencil when repeated production needs controlled placement, wet thickness, speed, and traceability.
The pattern is only the beginning. Paste rheology, amount, surface flatness, clamp load, and cooler installation determine the final bond line. For production, repeatability and worst-case performance matter more than one excellent sample.
So, pick the method that fits the interface. Then test the assembled system. The CPU or power module gets the last word, not the shape drawn on top of it.
Foire aux questions
What Is the Best Thermal Paste Application Method?
There is no universal best method. A dot suits many small or mainstream heat spreaders, a line suits elongated packages, a manual spread provides visible coverage, and a stencil suits repeatable production. Choose by geometry, material behavior, pressure, and process volume.
Is the Dot or Line Method Better for Thermal Paste?
A dot is usually simpler on a small square IHS. A line can distribute paste more reliably along a long package. The paste and cooler manufacturer’s instructions should take priority over a generic rule.
Should Thermal Paste Be Spread Manually?
Manual spreading is useful when complete visible coverage matters, such as on a large IHS or bare die. Use a clean tool and create a thin, even layer. Do not spread manually when the product instructions specifically recommend pressure spreading.
Does Spreading Thermal Paste Create Air Bubbles?
It can if the layer has deep ridges, contamination, or uneven thickness. A clean, thin spread can work well. Cooler placement and final clamp pressure also affect void formation.
Qu’est-ce qu’un pochoir pour pâte thermique ?
A stencil is a mask that controls where paste is deposited. Consumer versions help users spread a CPU layer. Industrial stencils use engineered apertures and controlled printing settings to improve placement and repeatability.
When Is Stencil Printing Better Than Manual Application?
Stencil printing is useful when many identical parts require controlled deposit volume, location, speed, and traceability. It only becomes reliable after aperture design, paste release, alignment, cleaning, and mounting are validated.
Do Intel and AMD CPUs Need Different Paste Patterns?
Sometimes, but not because of the brand alone. Package shape, IHS size, die layout, paste viscosity, and cooler pressure matter. Follow the instructions for the exact CPU platform, paste, and cooler.
Which Method Is Best for a GPU or Bare Die?
A very thin complete spread is often the safest starting approach because uncovered silicon corners can create hot spots. Use the service instructions, keep conductive paste away from nearby components, and apply even mounting pressure.
Does the Application Pattern Affect CPU Temperature?
Poor coverage can raise temperature. When several methods all provide enough coverage and a thin bond line, measured differences are often small and may approach normal mount-to-mount variation.
How Can You Check Whether Thermal Paste Coverage Is Correct?
Run a repeatable workload while recording ambient temperature, component power, clock speed, and package or junction temperature. If results are abnormal, inspect the paste imprint and mounting hardware, then clean and apply fresh paste before reassembly.