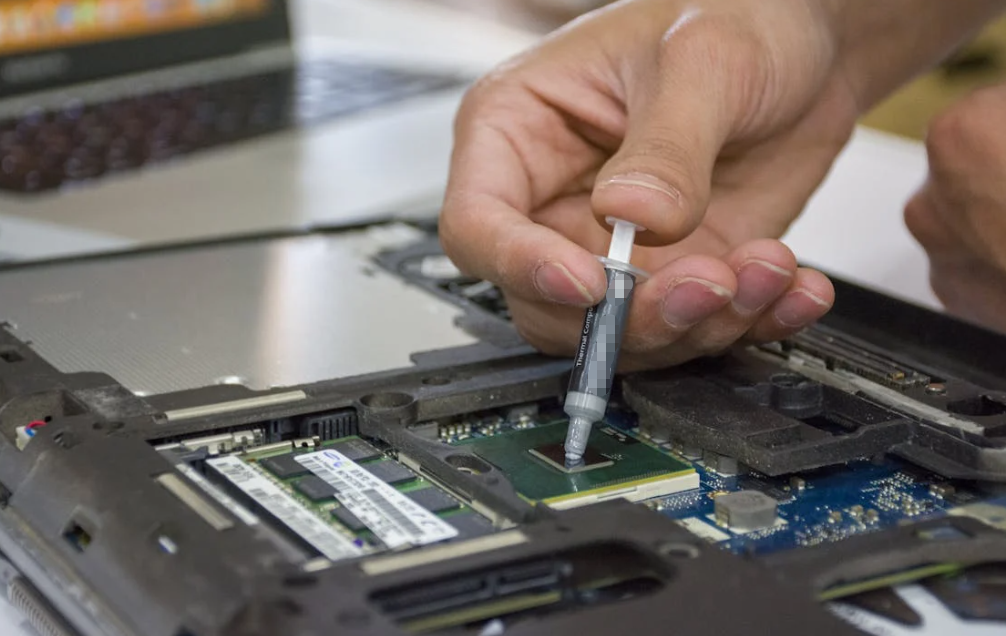
すべてのデバイスに最適な単一のサーマルグリスの塗布方法というものはありません。中央への一点塗りは手早く、多くの小型または標準的なCPUのヒートスプレッダでうまく機能します。短い直線塗りは、長い接触面に適しています。薄く手動で広げる方法は、目に見える端から端までのカバレッジを提供し、大型のヒートスプレッダやベアダイに有効です。ステンシルは、再現性のある配置と厚さが専用のツールを正当化する場合に理にかなっており、通常はパワーエレクトロニクスや量産で使用されます。.
サーマルパッドやグリスの最も効果的な塗布方法は、実装後に熱的にアクティブな領域全体に薄く連続した層を残す方法です。これにより、気泡が少なく、危険なはみ出しがなく、安定した結果が得られます。パターンへのこだわりはネット上の議論のネタとしては面白いですが、接触面には関係ありません。.
なぜ最高のサーマルペーストの塗り方がインターフェースによって変わるのか
サーマルペースト、サーマルグリス、ヒートシンクコンパウンド、およびCPUペーストは、サーマルインターフェースマテリアルという広い範疇の同じものを指す一般的な名称です。その役割は、熱源と冷却器の間にある微細な凹凸を埋めることです。.
どんなに磨かれた金属でも、微視的には粗い。2つの表面は高い点で接触し、微小な空気の隙間が残る。ペーストはその空気を追い出し、接触を改善する。柔らかいマットレスではなく、薄い接着層を形成すべきである。.
望ましい熱経路はシンプルである:
熱源 → 薄いペースト層 → 冷却器またはヒートシンク
適用方法が成果を上げるのは、以下を提供する場合である:
- アクティブな熱領域全体のカバレッジ;
- 薄い最後の接合線;
- 低ボイド含有率;
- 制御された端部の絞り出し;
- 利用可能な取付圧力下での繰り返し接触.
パッケージを見ずにパターンを選ぶのは、壁を測る前にペイントローラーを選ぶようなものです。うまくいくかもしれません。しかし、全く間違った道具である可能性もあります。.
パターンは1つの変数のみ
完璧に見えるX字の塗り方をしても、歪んだクーラーのベースは直らない。クランプ圧が低ければ、きれいにステンシル印刷しても意味がない。柔らかいグリスでうまくいく中央一点塗りは、硬めのコンパウンドでは失敗するかもしれない。.
方法を選択する前に、以下を確認してください:
- 接触面のサイズと形状;
- ダイまたはパワー半導体の配置;
- ペーストの粘度、チキソトロピー性、およびぬれ性;
- 冷却板の平坦性と剛性;
- 締付荷重と締め付け順序;
- 電気伝導率;
- 生産量と検査ニーズ.
熱伝導率は重要ですが、ペーストの印刷性や広がり方はそれだけでは表せません。HAKTAKのガイド サーマルグリスの熱伝導率の選択とテスト テスト条件と据付形状がW/mKの代表値の横に記載されなければならない理由を説明します。材料の選定が最初であり、その次に塗布パターンが続きます。.
ドット、ライン、スプレッド、ステンシルの概要
| 方法 | 最適フィット | 主な強み | 主なリスク | 製造の再現性 |
| 中黒 | スモールまたはメインストリームのIHS | 速く、クリーンで、繰り返しが簡単 | 不完全なエッジカバレッジ | 中級 |
| 短い行 | 細長い荷物または熱源 | 長軸方向に沿って配置してください | 長さまたは向きが正しくありません | 中級 |
| 手動スプレッド | 大型IHS、またはベアダイ | 目に見えるフルカバー | 膜厚のムラまたは異物 | 低から中 |
| ステンシル印刷 | 反復電源モジュールまたは制御されたアセンブリ | 規定された位置と湿潤膜厚 | 治具、リリース、および清掃不良 | 検証後のハイ |
1基のデスクトップCPUであれば、ドット状や線状で十分なことが多い。ベアGPUダイの場合は、目視で確認できる程度の塗布量が効果的である。数千個もの電源モジュールともなれば、無駄やばらつきを減らすために再利用可能なステンシルが正当化される。さて、ここからは細部が重要になる。.
センタードット方式のサーマルペースト塗布:簡単かつスピーディー
ドット法では、統合ヒートスプレッダ(IHS)の中央付近にサーマルグリスを1箇所塗布します。クーラーを取り付けると、圧力によってグリスがほぼ円状に外側へと押し広げられます。.
それが人気な理由は以下の通りです:
- 迅速かつクリーン;
- 教えやすい;
- 塗布ツールなしで使用可能;
- ペーストを中央から外側へ移動させることができ、閉じ込められた大きな空気のポケットを制限します。.
ドット法が最も効果を発揮する場面
センタードットは、小型または一般的な正方形のIHSに対する実用的な塗布方法です。ペーストの流動性が良く、クーラーが十分に平らな接触面全体に均等な圧力をかける場合に最も効果的です。.
表面に触れずにデポジットの位置を決められるため、サービス作業に便利です。接触が少ないほど、ホコリ、糸くず、手の油分が少なくなります。.
ドット法における一般的な失敗例
点留め法は、接着剤が十分に広がることに依存しています。以下の場合、乾燥した隅が残ることがあります。
- 手付金が少なすぎます。;
- ペーストは高い粘度または降伏応力を持っています。;
- IHSは大きめ、または細長い形状をしています。;
- クーラーが斜めに降ろされます。;
- 冷え板が均等な圧力をかけていません。;
- 預金は中心から外れた状態で始まります。.
乾いた部分をすべて巨大な点で直そうとしてはならない。材料が最も近い端から単にはみ出るだけかもしれない。複数の点、線、または広がりを使えば、同じ量をより理にかなった形で分散させることができる。.
細長型熱源向けライン状熱伝導グリス塗布法
ライン法は長軸に沿って細いビードを配置し、長方形のIHSの両端に向けてペーストが移動しなければならない距離を短縮します。.
そのため、以下の用途に役立ちます:
- 細長いデスクトップ用CPUパッケージ;
- より古いHEDTプロセッサ;
- 長いパワー半導体フットプリント;
- ダイがリッドの下を長手方向に走るインターフェース.
線の向きが重要な理由
ラインはパッケージと適切なヒートパスに合致している必要があります。垂直方向が水平方向よりも自動的に優れているわけではありません。向きはIHS、ダイの位置、クーラーのフットプリント、およびメーカーの指示によって異なります。.
ビードは細く保つ必要があります。太いソーセージ状の線は、両端で激しいはみ出しを引き起こす可能性があります。途中で切れてしまう線は、端の領域を乾燥状態のままにする可能性があります。そう、そこにはまだある程度の判断が必要です。.
1行では足りないとき
大型のマルチダイプロセッサーやパワーモジュールでは、複数の短い線、複数の点、あるいは全面への塗布が必要になる場合があります。中央に通した1条のビードでは最も熱い領域をカバーできても、離れた場所にあるシリコンをカバーしきれないことがあります。.
付属のCPUクーラーや熱伝導グリスについては、指定された塗り方に従ってください。Noctua、Corsair、Intel、AMDなどのメーカーは、パッケージ、グリス、および装着に関する前提条件が異なるため、それぞれ異なる塗り方を推奨している場合があります。これは必ずしも矛盾しているわけではありません。.
目視による塗布確認が可能なマニュアルスプレッド方式サーマルペースト
手動での塗布は、取り付ける前に接触面に薄い層を広げます。その主な利点は、目視によるカバー力であり、遠くの角についての推測を減らすことです。.
手動スプレッディングが役立つのは:
- 大型CPUヒートスプレッダ;
- スレッドリッパーおよびその他のHEDTパッケージ;
- CPUまたはGPUのベアダイ;
- 再現性のある視覚的レイヤーを必要とするサーマルベンチマーク;
- 少量生産のパワーデバイス実装.
サーマルペーストを塗り広げると空気が閉じ込められますか?
可能です。しかし、そのリスクはしばしば単純化されすぎています。.
表面が粗く凹凸のある層は、ボイド(空隙)を生じさせる可能性がある。ホコリや繊維も同様の原因となり得る。きれいに薄く広げることでうまくいき、最終的なクランプ圧力がそれを表面の凹凸へと押し込む。.
本当の過ちというのは、たいていつまらないものです:
- 汚れたカードを使って;
- 素手でペーストに触れること;
- 分厚い隆起を残す;
- いくつかの地域をほぼ枯渇させる;
- 時間がかかりすぎて表面にコンタミネーションが付着する;
- 接触後にクーラーボックスを引きずること。.
清掃、準備、およびクーラーの取り付けには、完全な HAKTAK を使用してください。 サーマルグリス塗布のワークフロー. この比較は、インストールプロセス全体を繰り返すことではなく、成膜方法の選択に焦点を当てています。.
ベアダイへの手動塗布
剥き出しのノートPCのCPUやGPUには金属製のIHSがありません。覆われていない角がより重要であり、周辺のコンポーネントが露出している可能性があります。サービス手順でペーストが指定されている場合、非常に薄く均一に塗布することが最もコントロールしやすいことがよくあります。力を入れすぎず、ダイの上に留めてください。導電性のペーストを使用する場合、滑らせると大きな代償を払うことになります。.
サーマルペーストステンシルとは何ですか?
「ステンシル」という言葉は、関連しつつも異なる2つの道具を表しています。.
コンシューマーCPU用ステンシル
コンシューマ用ステンシルは通常、IHSの上に置かれるフレームまたはマスクです。開口部にペーストを塗り広げ、ステンシルを持ち上げます。これは塗布する領域を明確にするのに役立ち、全面への塗布をより汚れなく簡単に行うことができます。.
最終的な接着ラインを保証するものではありません。ステンシルが持ち上がり、クーラーが押し付ける際に層が変化します。ステンシルの厚さ、ペーストの粘度、スキージの角度、および技術は依然として重要です。.
1つまたは2つのCPUを取り付ける場合、ステンシルは主に便利なツールであり、必須ではありません。.
工業用ステンシルまたはスクリーン印刷
工業用メタルマスク印刷は、制御された塗布プロセスです。同じベースプレート、モジュール、またはヒートシンクが繰り返し組み立てられる場所で一般的です。.
プロセスでは以下を定義する場合があります:
- 開口部の形状と位置;
- ステンシルの素材と厚さ;;
- スキージの角度、圧力、速度;
- ペースト調製とレオロジー;
- 位置決め治具;
- 分離速度;
- 清掃間隔;
- 敷金検査;
- リビジョンとロットトレーサビリティ.
パワーモジュールは、インバータ、モーター駆動装置、または充電システムにおいて、何年も稼働することがあります。1つのサンプルに対するきれいな印字だけでは不十分です。.
ステンシル厚とアパチャーがサーマルグリースを制御する方法
理論上の湿性沈着量は次のように見積もることができます:
堆積量 = 開口部総面積 × メタルマスク厚
実際の転写量は、これより少なくなる場合や不均一になる場合があります。ペーストがアパーチャの壁面に残ったり、版離れ時にじんだり、ステンシルが汚れるにつれて蓄積したりすることがあります。.
アクティブ領域の周囲にアパチャーを設計する
ステンシルは必ずしも1つの完全な長方形の開口部を必要としません。より小さな開口部のマトリックスを使用することで、取り付け穴、ネジ、および端部を空けたまま、熱的にアクティブな領域にグリースを塗布することができます。.
リテルフィューズのアプリケーションノートについて パワー半導体用サーマルグリスのメタルマスク(ステンシル)設計 実践的なアプローチを示している:アクティブエリアのマッピング、規則的なパターンの重ね合わせ、不要な堆積物の除去、およびコーナーのネジ位置の確保。.
クランプ後に移動を配置するため、パターンはその点を予測している必要があります。端まで印刷すると、後からはみ出しが生じるだけになる可能性があります。.
サーマルペーストのメタルマスク(ステンシル)における一般的な不良
| 欠陥 | 可能性のある原因 | 改善の方向性 |
| 絞り開放異常 | ペーストが硬すぎる、開口部の形状不良、またはステンシルが汚れている | 素材、絞り、間隔、または清掃の調整 |
| 中傷 | 過剰なスキージ圧、位置合わせの不良、または遅いリリース | 印刷および分版設定の調整 |
| ムラのあるフィルム | 歪んだ部品、破損したマスク、または弱い治具のサポート | ツーリングと平坦度の制御を改善する |
| 塞がれた開口部 | フィラーの蓄積または長い清掃間隔 | 点検および清掃の頻度を定義する |
| エッジのはみ出し過剰 | 印刷部数または型締力が多すぎます | 開口面積またはメタルマスクの厚さを減らす |
ステンシル印刷が自動的にディスペンス塗布より優れているわけではありません。実際の基板実装において、安定したプロセスがばらつきの低減、無駄の削減、検査の容易化をもたらすときに、はじめてより優れたものとなります。.
テストにおいて最も優れた性能を発揮するサーマルペーストの塗り方はどれですか?
比較テストでは、十分なカバレッジを提供する手法の間で、温度のわずかな違いが見つかることがよくあります。カバレッジの不足は、より大きな問題です。.
中で Puget Systems アプリケーション技術テスト, Xパターンはそのセットアップで最も優れた広がりと、最も低い全負荷時の温度を記録しました。スムーズな広がりと米粒大のドットもそれに近い結果でした。塗りすぎたパターンのいくつかは、より悪い性能となりました。.
教訓は「常にX字を描くこと」ではない。テストでは、1世代のプロセッサー、クーラー、グリス、ワークロード、手順が1つずつ使用されたにすぎない。1つのセットアップであらゆるインターフェースを語ることはできない。.
ベンチマークの結果が一致しない理由
結果が変わる条件:
- IHS直下のダイの位置;
- パッケージのサイズと形状;
- 配合と分量;
- クーラーの圧力と平面度;
- 実装手順;
- CPUパッケージ電力;
- 周囲温度;
- センサー解像度;
- マウント間変動.
3つの優れた方法の結果がコンマ数度の範囲に収まる場合、それは意味のある優劣ではなく、通常のテストのばらつきである可能性があります。.
より良い検証プラン
エンジニアリングの比較のために、複数のマウントを繰り返します。塗布量、電力、周囲温度、冷却設定、および定常状態の温度上昇を記録します。クーラーを持ち上げるとグリスの圧着状態が変わることに注意してください。.
本番検証では、個体間のばらつきも測定する必要がある。プロセスが時折ひどい印刷物を作り出す場合、最良の平均結果はあまり役に立たない。.
塗り方別サーマルペーストの塗布方法
| アプリケーション | 希望する開始方法 | なぜ |
| 主流のデスクトップCPU | 点、短い線、またはサプライヤーパターン | しっかりとしたクランプ圧のもとで、高速かつ通常は十分な性能を発揮します |
| 縦長のデスクトップIHS | 線またはマルチドットパターン | パッケージ全体のより良い分布 |
| スレッダリッパーまたは大型HEDT | マルチライン、マルチドット、または薄い広がり | より大きなアクティブエリアとマルチダイレイアウト |
| ノートパソコンのCPUまたはGPUのベアダイ | 薄手の一枚敷き | シリコンの角が覆われない確率を低減します |
| 電気機器修理店 | 手動パターンの定義とテストレコード | 専用の治具なしでの再現性 |
| IGBTまたはSiCパワーモジュール | 適格なステンシル、スクリーン印刷、または制御されたディスペンス | 配置、ボリューム、トレーサビリティが重要です |
| LEDまたは産業用モジュール | スプレッド、ステンシル、またはディスペンスパス | 基板の形状と生産量による |
IntelとAMDのCPUパターン
プロセッサー上のロゴだけで塗布方法が決まるわけではありません。最近のインテル製パッケージは縦長になることがあり、一方AMDのAM5は異なるIHS(統合ヒートスプレッダ)の形状とエッジジオメトリを持っています。大型のAMD Threadripperパッケージはまた別のカテゴリに属します。.
パッケージの寸法、熱源のレイアウト、ペーストの挙動、およびクーラーの指示を使用します。古い正方形のCPUに適合する方法では、細長いパッケージやマルチダイのパッケージを確実にカバーできない場合があります。.
パワーモジュール、EVインバーター、産業用ドライブ
パワーモジュールはその重要性を高めています。接触面積が大きく、トルクが制御され、耐用年数には数千回もの熱サイクルが含まれる場合があります。プロセスが測定可能でトレーサブルであるため、メタルマスク印刷または自動ディスペンスが有利になります。.
真の比較対象はコスト対コントロールとなる。治工具には時間と費用がかかる。十分な量があれば、ばらつきの減少と適用の迅速化によって通常は元が取れる。.
ペースト材料の変更が最適な方法をどう変えるか
ペーストは利用可能な力の下で移動しなければならない。低粘度のグリースは1箇所の塗布から広範囲に広がる可能性がある。高充填で硬い配合の場合は、分散させた点状、線状、または直接的な塗布が必要となる場合がある。.
チクソトロピー性材料はさらなる複雑さをもたらす。その見かけの粘度はせん断によって低下するため、スキージの下での挙動は、モジュール上に静置されているときの挙動とは異なる場合がある。また、フィラーのサイズや形状も、メタルマスクからの離型性に影響を与える可能性がある。.
いつ CPU用グリスの選び方, 伝導性に加え、電気的安全性、安定性、粘度、および実装条件を考慮してください。.
色は方法を選ばない
白い化合物にはセラミックフィラーがよく使われます。グレーの製品には、カーボン、金属酸化物、その他のブレンドが使用されている場合があります。それでも、色は導電性、粘度、電気的挙動の信頼できる指標ではありません。HAKTAKの比較 白とグレーのサーマルグリス 処方データが意思決定を主導すべき理由を説明する.
液体金属には別個のプロセスが必要である
液体金属は導電性を持ち、アルミニウムと反応する可能性があります。通常はサプライヤーの指示に従い、極めて薄く制御された被膜として塗布する必要があります。大きなドットを置いてからクーラーで圧着する方法は、そのプロセスの安全な代用品ではありません。.
ペーストが不適切なTIM
ペーストは、密着する面同士の薄い隙間を想定して設計されています。大きな機械的な隙間を埋めたり、大きな高さのバラつきを補正したりするためのものではありません。.
インターフェースが不連続な場所では、比較する サーマルパテとサーマルグリス. クリーンで成形済みのギャップパッドの方が適している場合は、事前に実際の組み立てを測定してください サーマルパッドの厚さの選択. パターンを変更しても、間違ったTIMフォーマットを修正することはできません。.
サーマルペースト塗布の問題点と解決策
| 確認された問題 | 考えられる原因 | 現実的な修正 |
| ドライコーナー | 預入量が少なすぎるか、クーラーが傾いています | パターンを再配置し、クーラーを均等に下げてください。 |
| 中央の剥げた部分 | 複雑なパターンや粗い広がりによって閉じ込められた空気 | パターンを簡素化し、実装の動作を改善する |
| 多量の押し出し | 余剰な塗布量またはメタルマスクの体積 | 有効エリアのカバー範囲を維持したまま、体積を削減する |
| 印刷ムラ | 歪んだ表面または不均一なトルク | 平面度、取り付け金具、および手順を確認してください |
| 高耐熱・高被覆 | クーラー、エアフロー、電源、または素材の問題 | 完全な熱経路を診断する |
| ステンシルスキップ | 作動不良または汚れた絞り | 流動性の調整、アパチャー設計、および洗浄 |
見た目だけで成功を判断してはならない。光沢のある均一なペースト層でも、まだ厚すぎる場合がある。露出したIHSの端が小さくても、その下にアクティブなシリコンがなければ無害かもしれない。ここでも文脈が重要だ。それは何度も現れる。.
サーマルペースト塗布の基準と資格
ASTM D5470-17(2024) グリースやペーストを含むサーマルインターフェースマテリアルの定常熱インピーダンスおよび見かけの熱伝導率の測定を対象としています。制御された条件下での材料挙動の比較に有用です。普遍的な適用パターンを指定するものではありません。.
JEDEC JESD51のメソッドは、半導体パッケージの熱特性評価に関するコンテキストを提供します。IEC 60068-2-14は、温度変化試験をサポートすることができます。どちらの規格も、それ単体では、完成品に対するドット、ライン、スプレッド、またはステンシルプロセスの適合性を認定するものではありません。.
生産において、最も重要な文書は多くの場合、妥当性確認済みの作業手順書である。それは以下を定義すべきである:
- 材料、ロット、およびコンディショニング;
- 預入金額と座標;
- メタルマスクの版改訂と厚み;
- スキージおよび分離設定;
- 清掃および点検の間隔;
- 締付トルクと締付順序;
- 熱許容限界;
- 必要に応じたエージング後検査。.
信頼性試験には、熱サイクル、振動、パワーサイクル、保管劣化、および分解検査が含まれる場合があります。ポンプアウト、ドライアウト、マイグレーション、ボイドの成長、および熱抵抗の上昇に注意してください。.
実用的なサーマルグリス塗布方法チェックリスト
方法を選ぶ前に、尋ねてください:
- そのインターフェースは、IHS、ベアダイ、それともパワーモジュールベースプレートのどれですか?
- 熱活性領域はどこですか?
- 接触面はどのくらい大きく、かつ細長いですか?
- 利用可能なクランプ圧力のもとで、ペーストはどの程度簡単に移動しますか?
- この化合物は電気伝導性を有しますか?
- カバー範囲は、取り付ける前に確認できなければなりませんか?
- アセンブリは何個製造されますか?
- ステンシルツーリングは経済的に正当化されますか?
- 吐出量と押し付け力を制御できますか?
- 被覆、温度、変動、経年変化はどのように検証されますか?
結論
ドット法、ライン法、スプレッド法、ステンシル法のいずれの方法でも、優れたサーマルインターフェースを形成することができます。すべての状況で万能な勝者となる方法はありません。.
接触面積が小さく、取り付け圧力によって材料が確実に広がる場合は、センタードットを使用します。熱源が細長い場合は、ラインを使用します。特に大型のヒートスプレッダやベアダイにおいて、視覚的な完全なカバー率が重要な場合は、薄い手動塗布を使用します。繰り返し行う生産において、制御された配置、塗布厚、スピード、およびトレーサビリティが必要な場合は、ステンシルを使用します。.
パターンは始まりにすぎません。ペーストのレオロジー、塗布量、表面の平坦度、クランプ荷重、およびクーラーの取り付け方が、最終的な接着層を決定します。量産においては、1つの優れたサンプルよりも、再現性とワーストケースの性能が重要です。.
ですから、インターフェースに合った方法を選んでください。次に、組み立てたシステムをテストします。その上に描かれた形状ではなく、CPUまたは電源モジュールが最終的な決定権を持ちます。.
よくあるご質問
サーマルグリスの最も効果的な塗り方はどれですか?
万人に最適な唯一の方法というものはありません。ドット状は多くの小型または主流のヒートスプレッダに適し、ライン状は細長いパッケージに適し、手動での塗り広げは目視での塗布確認ができ、ステンシルの使用は再現性のある生産に向いています。形状、素材の特性、圧力、そして生産量に応じて選択してください。.
サーマルグリスには「点(ドット)」と「線(ライン)」のどちらの塗り方が優れていますか?
小さな正方形のIHSの場合、通常は一点塗りの方がよりシンプルです。線状に塗布すると、長いパッケージではペーストをより確実に行き渡らせることができます。ペーストおよびクーラーのメーカーの指示は、一般的なルールよりも優先されるべきです。.
サーマルペーストは手動で塗り広げるべきですか?
手動での塗り伸ばしは、大型のIHSや裸のダイなど、目視での完全な塗布カバレッジが重要な場合に役立ちます。清潔なツールを使用し、薄く均一な層を作ってください。製品の取扱説明書でプレッシャー(圧力)による塗り伸ばしが明示的に推奨されている場合は、手動で塗り伸ばさないでください。.
サーマルグリスを塗り広げると気泡は発生しますか?
層に深い溝、異物の混入、または不均一な厚みがある場合には、それが起こり得ます。きれいに薄く広げる方法であれば、うまくいくことがあります。冷却時の配置や最終的なクランプの圧力も、ボイド(空隙)の形成に影響します。.
サーマルペーストステンシルとは何ですか?
ステンシルは、ペーストが塗布される位置を制御するマスクです。民生用バージョンはユーザーがCPU層を塗布するのを助けます。産業用ステンシルは、設計されたアパチャーと制御された印刷設定を使用して、配置と再現性を向上させます。.
ステンシル印刷が手塗りに勝るのはいつですか?
ステンシル印刷は、多数の同一部品において制御された塗布量、位置、速度、およびトレーサビリティが求められる場合に有用です。アパチャ設計、ペーストの離型、位置合わせ、洗浄、およびマウントが検証されて初めて信頼性が高まります。.
インテルとAMDのCPUで熱伝導グリスの塗り方は変える必要があるのか?
時々ありますが、ブランド単体の理由ではありません。パッケージの形状、IHSのサイズ、ダイのレイアウト、グリスの粘度、クーラーの圧力などが重要です。正確なCPUプラットフォーム、グリス、クーラーの指示に従ってください。.
GPUやベアダイに最適なのはどの方法ですか?
シリコンの角が露出しているとホットスポットの原因になることがあるため、非常に薄く全体に塗り広げる方法が、通常最も安全な最初の手段となります。取扱説明書を参照し、導電性ペーストが周辺の部品に付着しないように注意しながら、均一な取り付け圧力をかけてください。.
アプリケーションのパターンはCPU温度に影響しますか?
塗布範囲が不十分だと温度が上昇することがある。複数の方法のすべてで十分な塗布範囲と薄い接合層が得られる場合、測定された差は多くの場合小さく、通常のマウント間のばらつきと同程度になる可能性がある。.
サーマルペーストの塗布が適切かどうかを確認するにはどうすればよいですか?
周囲温度、コンポーネントの電力、クロック速度、およびパッケージまたは接合部温度を記録しながら、再現可能なワークロードを実行します。結果が異常な場合は、グリスの塗布状態と取り付けハードウェアを点検し、清掃して新しいグリスを塗布してから再度組み立ててください。.