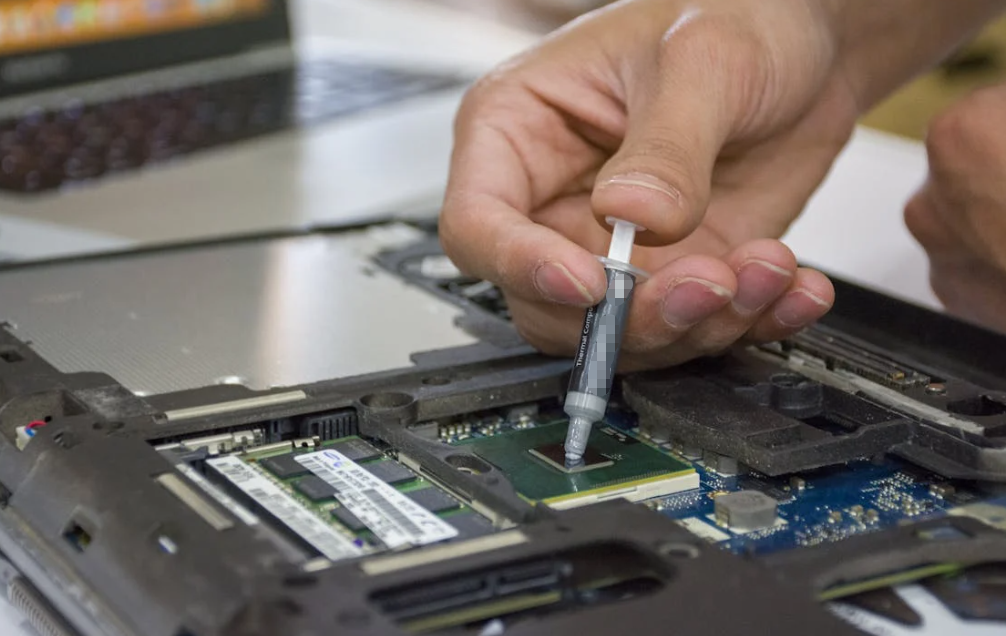
A grease tube marked “high temperature” looks reassuring. Then you open the data sheet, and there are three different temperature numbers. Meanwhile, the power module you need to cool sits against a slightly warped aluminum plate. So which product goes into the joint?

まず、ささいに見えて重要な違いです。このガイドが扱うのは 電子機器の熱伝達用サーマルグリース. 。軸受グリースは可動部を潤滑します。銅製またはセラミック製の焼付き防止ペーストは、熱にさらされた後でもねじ接合部を分解しやすくするためのものです。どちらも、半導体とヒートシンクの間に使用する、試験済みのサーマルインターフェースのそのままの代用品にはなりません。同じ言葉でも、用途はまったく異なります。.
適切な選択は、接合部から始まります。どれほど熱くなるか、どれだけ薄い層で密着するか、周囲に何があるか、そして何百回もの加熱・冷却サイクルの後にどうなるかを確認します。データシートを開き、目の前に実機を置いて、エンジニアがベンチで検討するように順を追って見ていきましょう。.
高温用グリースを選ぶ前に、さらされる熱を測定する
“「高温」には、普遍的な開始点はありません。プロセッサの接合部、パワーモジュールのケース、ベースプレート、そしてその下のグリース膜は、すべて同じ温度になるわけではありません。チップの接合部が 150°C に達した場合、それは ではない つまり、界面全体が150℃にさらされるということです。材料と実際に接触する表面については、実測値または検証済みの熱モデルが必要となります。
Look at the whole duty cycle, too. Does the device run near its hot limit all day? Does it get hot for five minutes and cool again? Is it bolted to a factory drive that cycles every shift, or an outdoor radio that heats in the sun before the electronics switch on? Those conditions can age a compound in different ways.
ピーク時、連続運転時、保管時の上限は別物です
A technical data sheet may list a recommended continuous operating range, a brief peak, and a separate storage range. Read the definitions, the duration, and the test method. A 200°C short excursion rating does not authorize years of continuous operation at 200°C. And a nice-looking temperature range tells you little about whether the grease stays in the active area after cycling.
選定概要には、通常運転時の最高 インターフェース temperature during normal operation, the credible short excursion, the cold-start condition, and how often the equipment cycles. Note the expected service life. Those four details are far more useful than telling a supplier, “We need the hottest grease you have.”
HAKTAKの既存の 高温電子機器向けサーマルグリースガイド 劣化メカニズムを詳しく検討します。ここでは、その情報を用いて製品タイプを選択します。.
どのような界面を埋めようとしていますか?
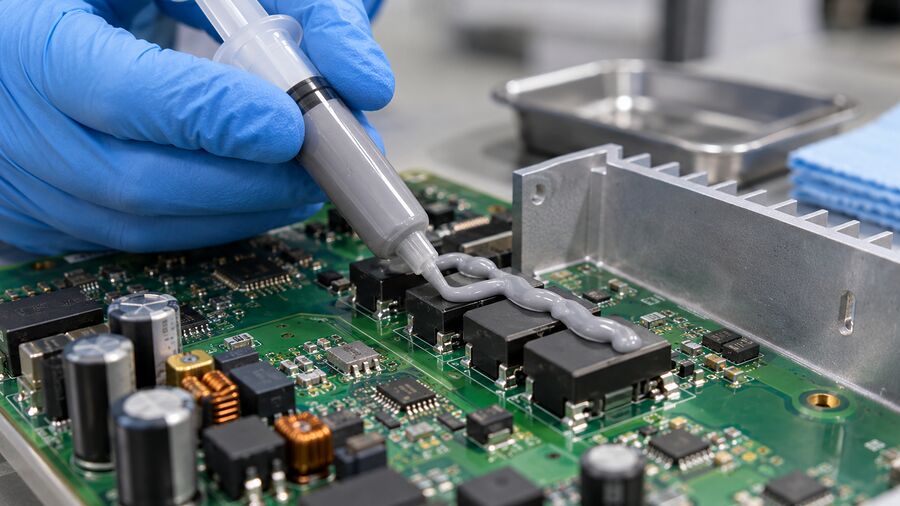
熱伝導グリースは、薄く、比較的平坦な、, 機械的にクランプされた 接合部. 一見滑らかな両表面の間に残る微細な凹部を濡らして埋めます. この濡れがないと、微小な空気溜まりによって高温部から低温部への熱の受け渡し効率が低下します. グリースは非常に薄いサンドイッチの具材であり, 目に見える隙間を埋めるクッションではありません.
接触面積、平面度、表面仕上げ、クランプ構成を測定します。ねじを締めた後、中央部にどの程度の圧力がかかるでしょうか。金属が膨張したとき、ばねはその荷重を維持できるでしょうか。高温時に冷却器が反る可能性はあるでしょうか。研磨された実験室用ブロック同士では優れた性能を示す製品でも、大型でわずかにねじれたインバーターモジュールの下では、性能が大きく異なる場合があります。.
まず、製品マップを示します。これは スクリーニングツールです, 、万能な性能主張の集まりではありません。.
| 組み立て品は次のようになります | 最初に評価する製品ファミリー | 選定前に確認 |
|---|---|---|
| 薄く平坦で、クランプ固定されたモジュールと冷却器の接合部。清掃や手直しが容易 | 低熱抵抗グリース | 実装後のボンドライン、実圧力下でのインピーダンス、サイクル後のポンプアウト |
| 光学部品、リレー、接点、またはコーティング工程の近くにある薄い接合部 | シリコンフリーのサーマルグリース | 残留物、ブリード、アウトガス、適合性、経時インピーダンス |
| 薄い接合部でクリーンな作業が可能。成形済み材料の配置が有用 | 相変化TIM | 活性化条件、最終厚さ、持続的なクランプ圧、リワーク |
| 部品と蓋の間隔が大きい、またはばらつきが大きい場合 | 放熱パッド、パテ、または液状ギャップフィラー | 最大および最小ギャップ、閉止力、ディスペンス制御 |
| 部品には冷却だけでなく接着も必要 | 適格な熱伝導性接着剤 | 硬化、接着、ひずみ、除去および電気的要件 |
HAKTAKの 熱伝導グリースの製品群 is the natural starting point for the first two rows. Notice that the map does not rank products by the largest W/m·K figure. It asks whether the product can make and hold the right joint.
シリコーン系かシリコーンフリーか:デバイス全体に適したものを選ぶ
シリコーン系サーマルグリースが広く使われるのは、適切に設計された配合であれば、表面を濡らし、実用的な温度範囲に耐えられるためです。ただし、「シリコーン」は化学系統を示すものであり、寿命を保証するものではありません。キャリア、フィラー、粘度、ブリード挙動、試験結果は、実際のグレードに固有のものです。化学系統の表示だけに頼らず、これらの詳細を確認してください。.
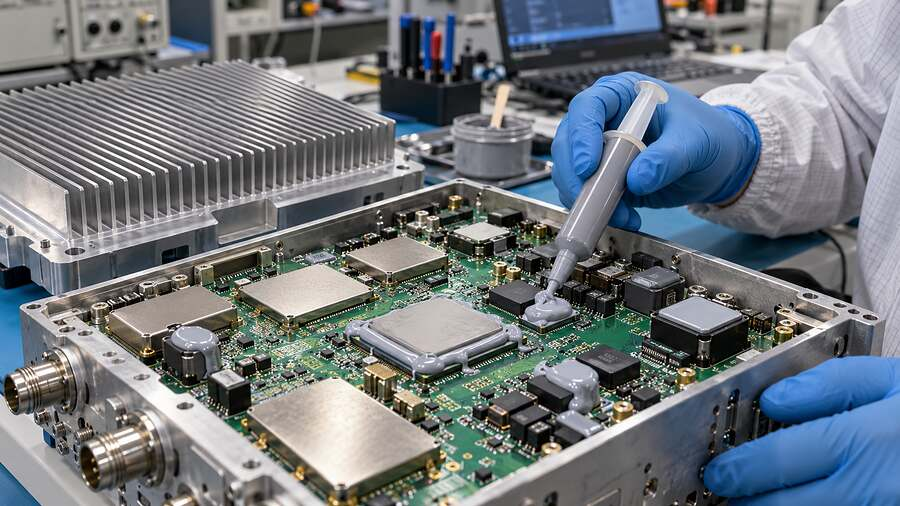
A 低熱抵抗グリス パワーモジュール、プロセッサ、またはLEDボードを、管理された負荷条件下で比較的平坦な冷却面に取り付ける場合に、検討に値します。隙間なく、薄い膜を形成することを目指してください。少なすぎると、乾いた部分が残る可能性があります。多すぎると、接着層の厚みが増したり、端部に回り込んだりすることがあります。トーストにジャムを塗るのに少し似ています。中央に大きな山を作るのではなく、連続した被覆がポイントです。.
シリコーンフリーが候補に入る場合
光モジュール、リレー、露出接点、コンフォーマルコーティング、または後工程の接着工程では、シリコーン関連の汚染に敏感な場合があります。そのような設計では、比較する ノンシリコングリス with the silicone option. Check the actual cleanliness requirement. “Silicone-free” does not mean “zero bleed” or “vacuum qualified”; it removes one chemistry concern, while the rest still needs evidence.
サーマルグリースには、アルミナや窒化ホウ素などのセラミック粒子が、ポリマーまたは液状キャリアに含まれている場合があります。その他の熱伝導性フィラーが使用されることもあります。フィラーは熱の移動を助けますが、同時にレオロジー、沈降性、電気特性、薄いボンドラインを形成するために必要な圧力も変化させます。白色のセラミック充填ペーストだからといって、承認済みの電気絶縁バリアだと自動的に判断しないでください。色は仕様を判断するうえで信頼性の低い指標です。.
Sometimes neither grease family is the winner. If clean handling on a fast production line matters more than syringe application, a phase-change film may deserve a trial. If the lid sits a millimeter above several uneven components, a gap filler is likely the more honest answer. We will return to those alternatives after checking performance.
W/m·Kの数値だけでなく、完成した接合部を比較する
通常W/m·Kで示される熱伝導率は、所定の試験条件下で材料を通過する熱の流れを表します。組立体で重要なのは、界面全体です。これには、最終的な接着層、両面での接触、圧力分布、接触していない箇所が含まれます。.
このトレードオフは、次の単純な関係で説明できます。 R = t/(k × A) ここで t は厚さ、, k は熱伝導率、そして A が面積です。その他すべてを一定に保ったまま厚さを倍にすると、この理想化した伝導項も倍になります。実際の接合部では接触抵抗と広がり抵抗が加わるため、これは比較の目安であり、モジュール温度の予測ではありません。.
Take two hypothetical candidates. Product A has a higher listed conductivity but forms a thicker film at your clamp pressure. Product B lists a lower conductivity but wets the surfaces and closes thinner. B can deliver a better installed joint. You cannot decide from the labels alone. HAKTAK explains the distinction in its 熱伝導率と熱インピーダンスの比較ガイド.
ASTM D5470 熱インピーダンスおよび熱伝導性電気絶縁材料(液状コンパウンドを含む)の見かけの熱伝導率を測定する試験方法について説明します。報告された値が、どのような厚さ、圧力、表面状態、コンディショニング条件で得られたものか、サプライヤーに確認してください。その後、候補材料を 同じ conditions close to your use case. A test at high pressure on a tiny sample is not a direct promise for a broad plate held by four screws.
塗布方法によって結果は変わります
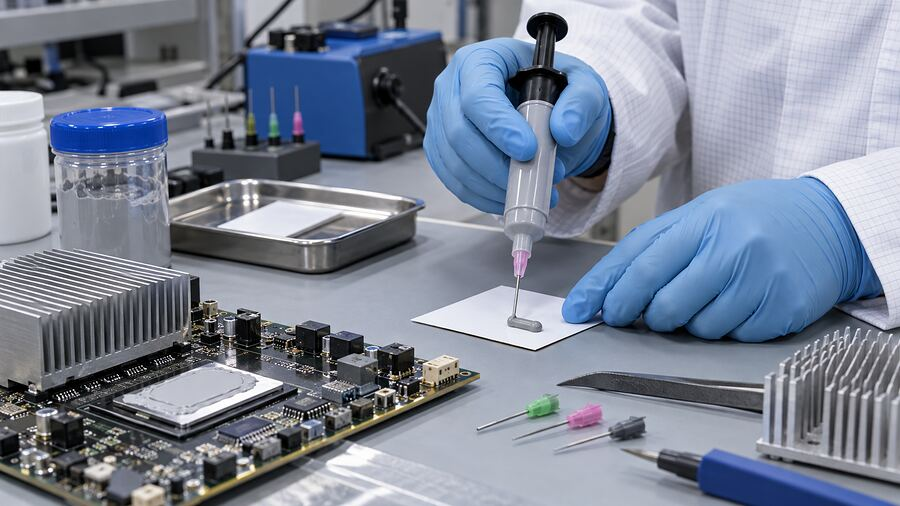
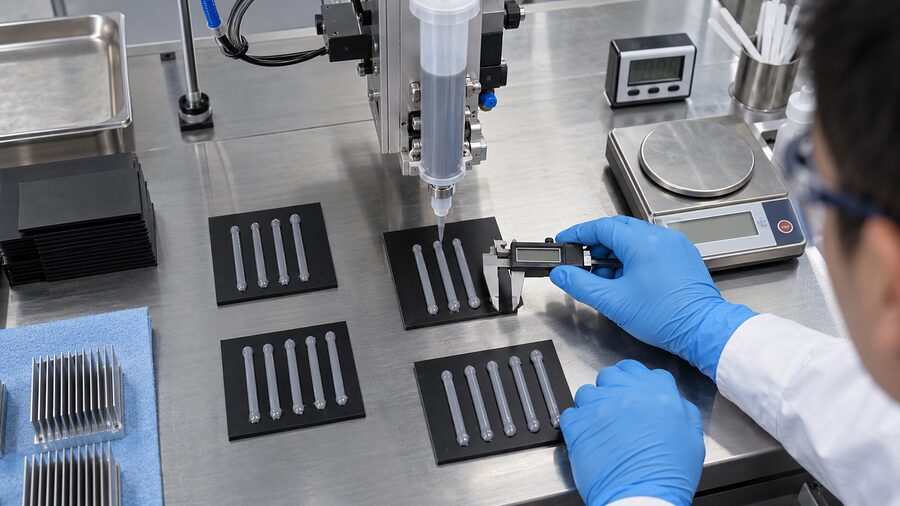
手作業での塗り広げ、シリンジでの吐出、ステンシル印刷、自動ディスペンサーでは、形成される塗布量が異なる場合があります。コンパウンドを塗布する位置、塗布量、冷却器の閉じ方を明確にしてください。実機で工程を試し、一部のユニットを検査用に分解して被覆状態を確認し、未分解のユニットで部品温度を測定します。内部を確認するために接合部を開くと、接合部そのものが変わってしまいます。厄介ですが、重要なことです。.
想定するパッケージで、粘度とフィラーの挙動を確認してください。短い手動シリンジから容易に吐出できるペーストでも、長いホースや細いノズルでは扱いにくい場合があります。ショット質量、管理する場合は吐出温度、ノズル形状、締結トルクの順序、許容されるはみ出し量を記録してください。こうした詳細があれば、有望なベンチ試験の結果を、生産ラインで再現可能な工程へとつなげられます。.
高温は信頼性の話の半分にすぎません
加熱と冷却を繰り返すと、モジュール、プレート、締結部品、グリースはそれぞれ異なる量だけ動きます。そのずれによって、コンパウンドが端部へ押し出されることがあります。冷却時に元の位置へ戻らない場合もあります。エンジニアは、有効領域の被覆が徐々に失われる現象を ポンプアウト. 詳細を読む ポンプアウト不具合ガイド ハードウェアの温度変動が大きい場合、または接触面積が広い場合。.
高温保持では、別の問題が生じることがあります。配合や条件によっては、キャリア液が分離、移行、または徐々に流出することがあります。残った材料は硬化したり、濡れ性を失ったりする可能性があります。近くの接点や光学部品も、残留物の影響を受けやすい場合があります。化学名をいくつか挙げるだけでは、特定の耐用期間にわたってグリースがこうした問題を回避できることの証明にはなりません。.
| 見られる現象 | 考えられる原因 | 確認事項 |
|---|---|---|
| 初日の温度が高すぎる | 膜厚が厚い、接触不良、冷却器の性能不足、または塗布漏れ | ボンドライン、クランプ荷重、フットプリント、冷却器から空気までの熱経路 |
| サイクリングの後に体温が上がる | ポンプアウト、圧力変化、または界面剥離 | 熱測定の前後比較および分解画像 |
| 界面外周の油状リング | ブリードまたは過剰塗布 | 高温保持後の質量・外観および周辺への汚染 |
| ペーストが硬くなる、または斑状になる | キャリアの喪失、経時劣化、または不適合 | 経時インピーダンス、目視検査、サプライヤー分析 |
| 個体ごとに結果がばらつく | ショット量、締付けトルク、平面度、または表面処理にばらつきがある | 工程記録と量産組立品のサンプル |
温度上昇をすべて「グリース不良」と診断しないでください。原因は、ねじの緩み、ファンの詰まり、電力レベルの変更、または反ったヒートシンクかもしれません。界面が原因だと判断する前に、試験負荷と周囲条件を同じにしてください。.
認定試験では、実際の製品プロファイルに基づいて妥当性を説明できる温度とサイクル回数で、代表的なアセンブリをエージングします。装置が振動を受ける場合は振動も加え、実際の設置方向で試験してください。初期状態およびエージング後のケース温度または接合部関連温度を記録し、接触面全体にどの程度材料が残っているかを確認します。試験を開始する前に合否判定基準を定めておきます。そうしなければ、見栄えのよい分解写真に惑わされ、ほとんど何でもよいと思い込まされかねません。.
Four real-world choices: what would you shortlist?

1。産業用ドライブのパワーモジュール
このモジュールはアルミニウム製コールドプレートにボルトで固定されています。接触面は広く、比較的平坦で、組み立て時の厚みは薄くなります。まず、熱抵抗の低い電子機器用サーマルグリースを使用し、中央部全体にかかる圧力分布を確認します。ドライブの実際の運転に即した電力サイクル後に、エージング後の熱インピーダンスまたはケース温度を比較します。接合部に設計上の絶縁層が必要な場合、その層は別途設計上の判断が必要です。グリースのデータシートだけでは、ドライブ全体の電気安全性を保証できません。.
適用される最終機器の要件は、実際のドライブによって異なります。. IEC 61800-5-1, 例えば、可変速電気駆動システムと、それらに伴う電気的、熱的、火災その他の危険に関するものです。一般的なTIMを認証済みの絶縁バリアに変えるものではありません。.
2。屋外用LED照明器具
LED基板を金属ハウジングにクランプ固定します。長く暑い夜と涼しい夜によって、ペーストは多くの温度サイクルを受けます。初期の基板温度だけでなく、端部への移行や温度ドリフトも確認してください。光学面またはレンズが汚染される可能性がある場合は、シリコーンフリーの選択肢を比較し、製品のブリードまたはアウトガスに関するエビデンスを求めてください。LEDのワット数だけでなく、アセンブリ全体を選定します。.
3。高感度な接点付近のRFアンプ
ここでは、薄い熱伝導接合層をコネクタ、コーティング、または影響を受けやすい表面と共存させる必要があります。シリコーンフリーグリースは早い段階で候補に入るかもしれませんが、熱的要件と工程要件も満たす場合に限られます。塗布性を試験し、意図的なリワークを行った箇所は洗浄し、高温保管後の残留物を確認してください。「シリコーン不使用」は有用な選別基準です。しかし、それで試験が終わるわけではありません。.
4。凹凸のあるカバー下の電源基板
カバーの下には、高さの異なる複数の発熱部品があります。これはおそらく、薄いグリース接合部ではありません。A 液体ギャップフィラー または成形済みパッドなら、より大きな隙間を埋めながら、組み立て時の荷重を管理できます。サーマルペーストで厚いブリッジを作ろうとするのは、塗料で道路の穴を埋めるようなものです。一時的には表面を覆えても、用途に適した材料ではありません。.
これらの例は選定の考え方を示すものであり、承認済みグレードの一覧ではありません。実際の製品ごとに、形状、電気的評価、工程試験、および経時後の熱特性結果を確認する必要があります。.
別の TIM を購入したほうがよい場合
薄い接合部への濡れ性と実用的な界面が必要な場合、グリースは有力な選択肢です。一方、ギャップにばらつきがある場合、アセンブリで締結力を維持できない場合、または清浄な配置が優先される場合には、適性が低くなります。名称に聞き覚えがあるという理由だけで選択しないでください。.
A 相変化サーマルインターフェースマテリアル は、設計された熱と荷重のもとで軟化して濡れ性を発揮する、あらかじめ成形された、より清浄な部品を生産チームに提供できる場合があります。適切な活性化と継続的な加圧が必要です。より大きく不均一なギャップには、パッドまたは塗布可能なゲルのほうが適しています。部品同士の固定も必要な場合は、接着剤のように見せかけたペーストではなく、適切な評価を受けた熱伝導接着剤とその硬化応力を検討してください。.
電気的特性については、別途検討が必要です。絶縁破壊強度の数値は、規定された条件下で試験片を評価したものであり、完成した機器の沿面距離、空間距離、経時劣化、または絶縁定格を示すものではありません。. IEC 60664-1 は、定義された適用範囲内で、空間距離や沿面距離を含む絶縁協調を扱います。完成品の構造は、適用される製品規格と安全技術者が決定します。導電性フィラーと押し出し分は、安全上問題のある箇所に近づけないでください。.
調達・エンジニアリング向けの実用的な候補一覧
Before requesting samples, write a one-page interface brief. It does not need fancy software. A drawing, a few measured gaps, and honest operating conditions get you much further than a vague request for “10 W/m·K and high temperature.”
- 接触面と荷重について記載してください。. 材料、コーティング、接触面積、平面度、クランプ設計、締付けトルク、最終接着層厚さの目標値を含めてください。.
- 実際の温度を明記してください。. インターフェース温度とデバイスのジャンクション温度を区別してください。連続運転、短時間のピーク、低温始動、温度サイクル、想定寿命を記載してください。.
- 非熱的な制約を列挙する。. 近接するコンタクトや光学部品、絶縁境界、リワーク、洗浄、保管、ディスペンス方法を含める。.
- Compare two or three plausible formats. 必要に応じて、製品固有の温度に関する記載、粘度、熱試験条件、ブリードまたはアウトガスデータ、エージングの根拠を求める。形状上必要な場合は、パッドまたは相変化材料の候補も含める。.
- ハードウェア全体を試験する。. 初期性能を測定し、代表的なユニットをエージングしてから再度測定し、接合部を検査します。各結果とともに工程条件を記録してください。.
HAKTAKの 材料選定・試験サービス その要件をサンプル計画に落とし込むのに役立ちます。サプライヤーは、クランプと実際の界面温度を把握していれば、はるかに的確な提案ができます。採用される製品とは、熱性能目標を満たす製品です そして 他の誰かが千台目のユニットを製造するときにも、予測どおりに動作します。.
結論
高温用サーマルグリースを選定するには、まず用途が薄い電子機器の熱伝達接合部であることを確認します。実際の発熱量と圧力を測定します。次に、実装後の熱インピーダンス、工程適合性、清浄性、経時後の被覆性について、シリコーン系とシリコーンフリー品を比較します。界面が広い、または不均一な場合は、グリースを隙間に無理に充填するのではなく、材料の形態を変更します。ラベルは製品を候補リストに載せますが、最終的な採用を決めるのは組み立て後の試験です。.
よくある質問
1。高温用サーマルグリースは軸受グリースと同じですか?
いいえ。軸受グリースは、荷重と速度がかかる可動接触部を潤滑する目的で選定されます。電子機器用サーマルグリースは、薄く密着させた接触界面を通じて熱を伝える目的で選定されます。用途に即した根拠がない限り、軸受グリースや焼付き防止剤で代用しないでください。.
2。サーマルペーストは何℃まで使用できますか?
正確な配合や、その温度が連続的なものか短時間のものかによって異なります。サプライヤーの使用条件を確認し、ペースト層の温度を測定してください。チップの接合部定格温度は、ペーストの温度ではありません。.
3. Can I use a grease rated for a 200°C peak continuously at 200°C?
その主張だけからは判断できません。短時間のピーク負荷と長時間の高温保持では、材料にかかるストレスが異なります。関連する温度における連続使用の推奨値と、経時後の界面データを確認してください。.
4。高温電子機器では、シリコーンフリーグリースのほうが常に優れているのでしょうか?
いいえ。シリコーンに起因する汚染が実際に設計上の懸念となる場合に有用です。シリコーン系グレードもシリコーンフリーグレードも、製品ごとに熱特性、ブリード、工程適合性、信頼性を確認する必要があります。.
5。熱伝導率の値が最も高いものを選ぶべきですか?
まず熱伝導率で候補を絞り込み、同程度のボンドライン厚みと圧力で、実装後の熱インピーダンスを比較してください。最終的には、組み立てた部品の温度と、経時後のその変化によって選択を決めます。.
6. サーマルグリースは、IGBTまたはMOSFETモジュールの下に使用できますか?
はい、モジュールと冷却器の接合部が薄いグリース膜を前提に設計され、電気的・機械的構造について適格性が確認されている場合です。実際のモジュールで、接触圧、塗布量、サイクル試験を確認してください。.
7. サーマルグリースはなぜポンプアウトするのですか?
加熱と冷却により、接合された部品が異なる量だけ膨張・収縮することがあります。その動きが、反りや変化する圧力によって助長され、コンパウンドを有効領域から押し出します。実際の使用条件に近いサイクル後に、塗布状態と温度ドリフトを確認してください。.
8. 高温でサーマルグリースは乾燥しますか?
グレードによっては、長時間の加熱によりキャリアが失われたり、分離したり、粘度が変化したりすることがあります。こうした異なる変化をまとめて「ドライアウト」と呼ぶことがあります。実際に何が起きたのかを判断する前に、劣化後の性能を確認し、残留物を調べてください。.
9。代わりに、パッド、ゲル、または相変化型のTIMを使用すべきなのはどのような場合ですか?
アセンブリ内のギャップが大きい場合や、場所によって異なる場合は、パッドまたはゲルを使用してください。薄く、クランプで固定する接合部で、あらかじめ成形された状態の取り扱いやすさが求められる場合は、相変化型のTIMを検討してください。それぞれの形態について、想定する圧力および温度条件で検証してください。.
10。量産前に候補品をどのように評価すればよいですか?
規定した電力および周囲条件で、代表的なハードウェアを試験してください。初期温度と界面の詳細を記録し、妥当性を確認した加熱およびサイクル試験を実施してから再度測定し、被覆状態を確認します。結果を再現できるよう、ディスペンスおよび実装の記録を残してください。.