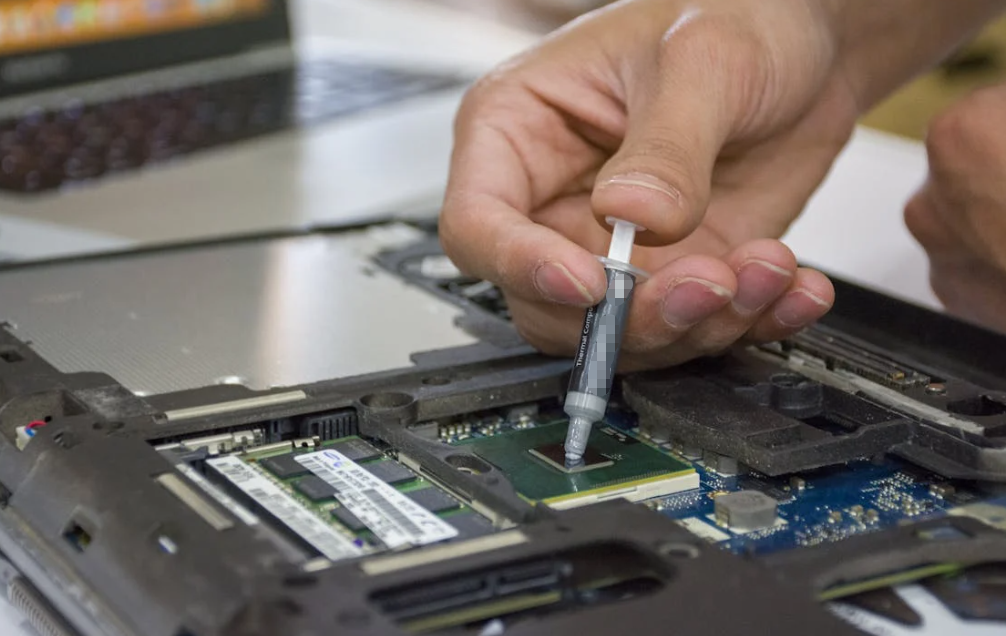
平らな金属カバーをPCBの上に置き、その下にあるものを見てみましょう。基板は小さなスカイラインのようです。VRAMパッケージ、MOSFET、コントローラ、コイル、コンデンサは、すべて異なる高さにそびえています。高温になる部品もあれば、単に背が高いだけの部品もあります。そして、その上にあるヒートシンクは、各部品に合わせて丁寧に下がってくれるわけではありません。.
そこで 電子機器の隙間充填用サーマルパテ 適切な選択肢となり得ます. 局所的な高さのばらつきに追従し、部品とヒートシンク, コールドプレート, スプレッダまたは筐体との間の空気を置換します.

それでも、パテは魔法の粘土ではありません。少なすぎると隙間が残り、多すぎるとクーラー全体を浮かせてしまうことがあります。適切な方法は、実際の組立状態を把握し、材料量を管理し、ねじを締めた後に接触状態を確認することです。.
部品の高さの違いが冷却上の問題となる理由
クーラーは平坦に見えても, その下の部品はまったく平坦ではない場合があります. パッケージ公差, はんだ厚さ, PCBの反り, ハウジングの平坦度, 締結部品の位置および組立荷重は, いずれもばらつきの要因となります.
This means component height and interface gap are not the same thing. A 1.2 mm-tall device does not automatically need 1.2 mm of material. What matters is the remaining space between the top of that device and the cooler after the product is assembled.
全体の流れはシンプルです:
熱源 → 熱界面材料 → 冷却面
背の高いインダクタが先に筐体に接触すると、近くのパワーICの下には依然として空気ポケットが残る可能性があります。硬質材料では、背の低い部品が接触する前に基板がたわむこともあります。.
良い サーマルインターフェースマテリアル must therefore do two jobs. It must move heat, of course. It must also accommodate the geometry without loading delicate components like a badly fitted doorstop.

高さの異なる部品が混在するアセンブリにサーマルパテが適合する場合
複数のデバイスが同じ冷却面を共有し、部位ごとにギャップが異なる場合、サーマルパテは有力な選択肢となります. 柔らかい材料で、比較的低い圧力で変形します. そのため、部品ごとに異なる厚さのパッドを用意することなく、局所的な段差を埋められます.
特に以下の場合に有用です:
- 部品とクーラー間のギャップにはばらつきがあり;
- 元のパッド厚さが不明である場合;;
- PCBまたはハウジングの平面度公差が無視できない;
- 低い組立応力が重要である場合;;
- レイアウトに複雑な形状や狭いスペースがある場合;;
- 試作品は変更頻度が高く、その都度新しいダイカット-パッドを用意するのは合理的でない;
- 接合界面は後で開放し、再作業が必要になる場合があります。.
制約もあります。薄い CPU または GPU のダイ用インターフェースでは、通常、グリースまたは相変化材料が必要です。安定したギャップは、あらかじめカットしたパッドのほうが制御しやすい場合があります。一方、恒久的な接合には硬化型充填材が適する場合があります。非常に軟らかいパテは、垂直な接合部で垂れ下がることもあります。.
| 材料 | 高さの異なる部品を組み合わせた設計に最適 | 主な強み | 主な注意点 |
| サーマルパティ | 変則的な隙間および段差のある部品 | 低圧で形状に追従 | 塗布量,スランプ,はみ出しを管理する必要がある |
| 熱伝導パッド | 既知で再現性のあるギャップ | きれいに配置でき、厚みが一定 | 単一の厚みではすべての高さに接触できない場合がある |
| 熱伝導グリス | 非常に薄く、強固にクランプされた界面 | 薄い接着層と良好な濡れ性 | 大きな隙間を安全に充填できません |
| 1液型ゲル | 吐出制御による可変ギャップへの対応 | 加工性に優れ、形状に追従 | 流動性と長期安定性の確認が必要です |
| 二液硬化型充填材 | 恒久的な複雑形状の隙間 | 硬化後も形状が安定 | 混合、硬化、応力、リワークが工程の一部になります |
材料ごとの選定をさらに詳しく検討するには、Haktakの次のガイドをご覧ください 不均一なギャップにおけるサーマルパテとサーマルパッドの比較. 選定の基準は、どちらの材料がより先進的に見えるかではありません. どちらが実際の接合部に適合するかです.

パテを選定する前に高さマップを作成
“The gap is about 1 mm” is rarely enough. About where? At room temperature or operating temperature? Before or after the screws are tightened?
重要な各位置で、組立時の隙間の最小値、基準値、最大値を記録します。部品公差とはんだ公差、PCBの平面度、ハウジング公差、締結部品の積み上げ寸法を含めてください。既存のハードウェアでは、高さゲージ、接触確認材、感圧フィルム、または断面測定が役立つ場合があります。.
次に、熱に関する情報を加えます。最も背の高い部品が、必ずしも最も高温になるとは限りません。大型チョークは容易に蓋に接触する一方で、より低い位置にあるパワーステージには、より優れた放熱経路が必要になる場合があります。.
| 場所 | 組み合わされた隙間 | 熱に関する懸念 | 機械的な懸念 | 電気的要件 |
| VRAM パッケージ | 最小/公称/最大 | メモリ温度 | GPU ダイ付近へのクーラー設置 | 通常は絶縁性 |
| MOSFETまたはパワーステージ | 最小/公称/最大 | 局所的な高熱流束 | パッケージおよびはんだ接合部への負荷 | 絶縁マージンが重要になる場合があります |
| インダクタまたはチョーク | 最小/公称/最大 | 中程度または変動する損失 | 多くの場合、高さのある部品の一つ | 露出した導体を確認 |
| コントローラIC | 最小/公称/最大 | 熱を逃がすための下部領域 | 小型パッケージ、集中発熱 | 絶縁要件を確認 |
| 二液硬化型充填材 | 恒久的な複雑形状の隙間 | 硬化後も形状が安定 | 混合、硬化、応力、リワークが工程の一部になります |
このワークシートは、早い段階でミスを見つけ、サプライヤーに有用な情報を提供するのに役立ちます。写真と「最高の 12 W/m·K パテを」という依頼だけでは、正直なところ仕様としては不十分です。.

実際のギャップ範囲でサーマルパテを選定する
熱伝導率は有用ですが、界面を構成する要素の一つにすぎません。バルク材の大まかな関係は次のとおりです:
$$R_{material}=\frac{BLT}{kA}$$
ここです、, BLT 結合線の太さは、, k 熱伝導率は、 A 有効伝熱面積を表します。材料が厚いほど熱抵抗は増加します。接触面積が大きいほど熱抵抗は低下します。実際の接合部には両面の接触熱抵抗も存在しますが、単純な式では考慮されません。.
したがって、完全に密着した6 W/m·K材料は、密着状態の悪い12 W/m·K材料を上回ることがあります。必要な厚さと圧力における組み立て後の結果を比較してください。Haktakのガイド「 熱伝導率と熱インピーダンスの比較 」で、その理由を説明しています。.
熱特性の数値と同じように、機械的挙動も注意深く確認してください。
- 柔らかさまたは弾性率: 最も低い部品の周囲に、最も高い部品へ過大な負荷をかけずに形成できますか?
- 粘度と降伏挙動: きれいに吐出でき、塗布した場所に留まりますか?
- 耐スランプ性: 基板が垂直または高温の状態でも、所定の位置を維持できますか?
- はみ出し: Does the material move into keep-out zones when the housing closes?
- Pump-out and bleed: Will thermal cycling push binder or material away from the contact area?
- Rework: Can the assembly be opened, cleaned, and filled again without damaging nearby parts?
Chemistry matters too. Silicone systems stay flexible across a useful temperature range. Silicone-free grades may suit optics, relays, sensitive contacts, or later bonding areas where siloxanes or bleed are a concern. Common conductive fillers include alumina, boron nitride, and zinc oxide. The formulation—not the word “putty”—determines dielectric behavior.
Industry guidance from Laird on gap fillers also highlights low pressure, varying topography, silicone and non-silicone options, and the need to evaluate bleed and outgassing in sensitive equipment.
How to Apply Putty Across Components of Different Heights
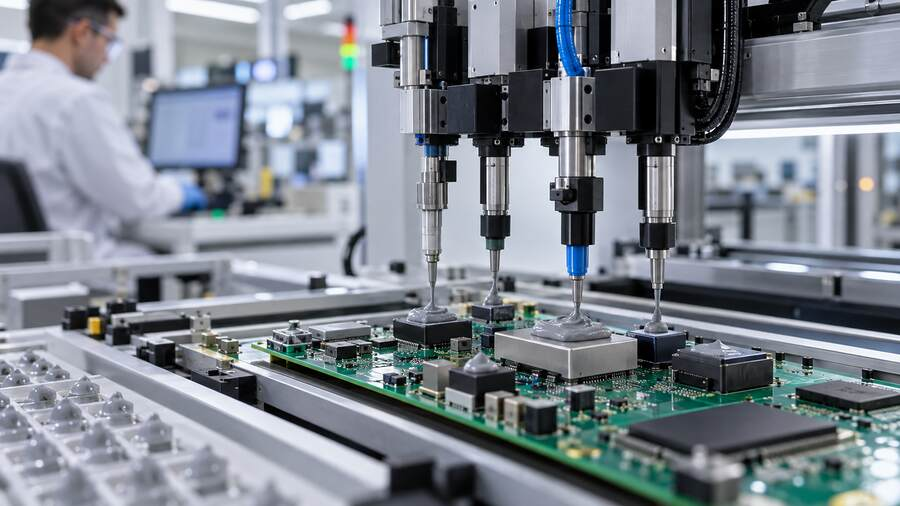
Do not spread one arbitrary blanket over the whole PCB. Divide the layout into zones. Each zone should receive enough material to bridge its worst-case gap after the cooler reaches its intended final position.
For manual work, use small preforms, rolls, dots, or beads. Repeatable volume and coverage matter more than the shape. In production, a dispenser can control shot size, location, speed, and pattern. Keep material away from connectors, test points, screw bosses, optical paths, and other no-go areas.
The cooler is the final forming tool. Install it with the planned hardware and torque sequence. Do not press one corner down by hand and call the contact proven. Uneven fastening can create a false result.
Reopen early prototypes and inspect the witness pattern. Look for:
- a clear imprint on both mating surfaces;
- coverage over every intended heat source;
- no bare patch or trapped void;
- controlled side flow rather than a large spill;
- no board bend, cracked package, or shifted part;
- proper seating at the primary CPU, GPU, or power-module interface.
Watch the Shared-Cooler Trap
Here is a common GPU example. Putty is placed on the VRAM and VRM parts around the main die. The technician adds extra material “just to be safe.” Once the screws are tightened, that thick ring acts like a soft spacer. The cold plate no longer lands correctly on the GPU die. Memory contact looks great, but core and hotspot temperatures rise.
The same can happen in an ECU or telecom housing. Too much fill above a tall component holds the lid away from shorter, hotter devices. It changes the mechanical stack instead of improving cooling.
When bond line control is central to the problem, review how bond line thickness affects thermal performance before fixing a dispense volume.
Common Failure Modes and Practical Fixes
The first thermal run is only a starting point. If something looks wrong, use the symptom to work backward through geometry, material, and process.
| 症状 | 可能性のある原因 | How to check | Practical correction |
| One lower component stays hot | Too little material, a void, or a larger local gap | Open a prototype and inspect the imprint | Increase controlled volume in that zone or revise the pattern |
| CPU/GPU core runs hotter after assembly | Putty or pad is holding the shared cooler up | Check die paste imprint and cooler seating | Reduce excess material and repeat the specified torque sequence |
| Putty leaks or creeps | Overfill, unsuitable rheology, heat, gravity, or weak containment | Run hot storage in the real orientation | Choose a more stable grade, reduce volume, or add suitable containment |
| PCB bows | Putty is too firm or too thick; screw load is uneven | Measure board deflection during assembly | Use a softer material, correct the gap, or revise the fastener design |
| Performance drifts after cycling | Pump-out, bleed, dry-out, or loss of contact | Compare thermal results and interface images before and after aging | Change formulation or mechanical control and repeat reliability tests |
| Results vary by operator | Portion size or placement is not controlled | Weigh shots or inspect dispense dimensions | Add fixtures, preforms, work instructions, or automated dispensing |
Also watch for stacked mistakes. A slightly warped housing, excess material, and uneven screw torque may look like one “bad putty” problem. Often it is the combination.
Applications Across Electronics Industries
Mixed-height cooling appears wherever one surface collects heat from several parts.
- GPUs, laptops, consoles, and SSDs: Putty can cover memory, controllers, and power devices without several pad thicknesses. Direct-die contact still needs checking.
- AI servers and accelerator boards: Repeatable dispensing, low assembly force, and service access may matter as much as conductivity.
- Telecom equipment: Vibration, temperature swings, and vertical orientation make shape stability important.
- Automotive and power electronics: ECUs, ADAS units, BMS boards, inverters, chargers, and drives bring stricter dielectric and lifetime demands.
- LED and compact consumer devices: Clean assembly, bleed, and material compatibility become important near lenses and sensitive contacts.
If putty cannot meet the process or reliability need, the wider family of 熱伝導性ギャップフィラー includes other dispensable and preformed routes.

Standards and Validation Before Production Release
Coupon data is helpful. The finished assembly is the real test.
Measure temperature or interface impedance at the actual gap extremes. Test at realistic power, pressure, and orientation. ASTM D5470 is widely referenced for TIM measurements, but thickness, pressure, area, temperature, and method must be disclosed. Haktak’s overview of 一般的なTIM試験規格 コンテキストを追加します。.
続いて、製品に適した信頼性試験を実施します:
- 熱サイクル試験および高温エージング;
- 必要に応じた湿度暴露;
- 振動および機械的衝撃;
- 垂直方向の垂れおよびはみ出し;
- ポンプアウト、オイルブリード、およびドライアウトの検査;;
- エージング前後の絶縁特性試験;;
- ユニットが保守可能な場合の除去、洗浄、および再充填試験。.
難燃性能が求められる場合は、該当する正確な配合および試験厚さに関するエビデンスを要求してください。. UL 94 規定された実験室条件下における材料の挙動を分類するものです。完成品であるデバイスが、あらゆる最終用途条件において安全であることを証明するものではありません。.
EU向けに販売される製品については、適用対象に照らした最新の物質関連文書を請求してください RoHS指令 およびREACHの義務。 “halogen-free,”、“RoHS compliant,”、および“UL 94 V-0”が同じ意味だと考えないでください。これらは異なる問いに答えるものです。.
熱伝導パテサプライヤーに提供すべき情報
適切なサンプル依頼は,単なる熱伝導率の数値一覧ではなくアセンブリ情報から始まります.以下をお送りください:
- サーマルスタックの図面または断面図;;
- 部品の配置位置と最小ギャップ, 公称ギャップ, および最大ギャップ;
- 電力損失, 接触面積, および対象部品温度;
- 冷却器の材質, 表面仕上げ, および取り付け方法;
- 部品, はんだ接合部, およびPCBに対する許容荷重;
- 電気絶縁および難燃性の要件;
- シリコーンフリー、低ブリード、または低アウトガスが必要な場合;
- 手動または自動の塗布方法と、想定されるサイクルタイム;
- 動作温度、向き、振動、および経時劣化プロファイル;;
- 包装形態の希望、生産量、リワークの必要性.
これにより、サンプル提供前に、サプライヤーは化学系、柔らかさ、粘度、形態を絞り込めます。Haktakがサポートします エレクトロニクス向け材料の選定と試験 実際のギャップおよび信頼性条件を考慮して。.
結論
熱伝導性パテは、比較的低い圧力で局所的な段差に沿って成形できるため、部品高さにばらつきがある場合に適しています。ただし、柔軟性があるからといって、技術的な管理が不要になるわけではありません。.
組立状態での隙間分布を把握します. 発熱部品と背が高いだけの部品を区別します. 熱特性, 機械特性, 電気特性, プロセス特性に基づいて材料を選定します. その後、クーラー取り付け後の接触状態を確認し、エージング後に再確認します.
言い換えれば, 材料は形状に応じて選定してください. ページ上で最も大きいW/m·K値を選ぶのではありません.
よくあるご質問
サーマルパテは高さの異なる部品にも対応できますか?
はい. 適切なパテであれば、局所的な高さの差に追従して変形し、複数の部品と単一の冷却器との間にある不均一な隙間を充填できます.
サーマルパテはどの程度の高さの差を埋められますか?
普遍的な限界値はありません. 配合, 無支持スパン, 向き, 圧力, 信頼性条件によって異なります. 適格性が確認された範囲に従い両方の極限条件で試験してください.
サーマルパテを使用する場合でも、ギャップを測定する必要がありますか?
はい. パテを使用するとシート厚を厳密に設定する必要性は低減しますが, 必要量, 圧縮量, および最終的な接着層厚は、組立時の最小および最大ギャップに依存します.
サーマルパテは、複数の厚さのサーマルパッドを置き換えられますか?
場合によります. 複数のパッドを必要とするレイアウトを簡素化できることがありますが, 接触状態, 圧力, 電気的特性, 製造工程および経時変化については引き続き検証が必要です.
サーマルパテを塗りすぎると、ヒートシンクが正しく装着されなくなることがありますか?
可能です。余分な材料により、クーラーがCPU、GPUのダイ、または高さの低い部品の上方に浮いた状態になることがあります。試験組立て後、最終的な着座状態と接触痕のパターンを確認してください。.
サーマルパテはVRAM, VRM, MOSFETs, および露出接点の周辺で安全に使用できますか?
そのグレードが適切な電気特性を有する場合に限ります。製品名だけでは、絶縁耐力や体積抵抗率が保証されるわけではありません。.
サーマルパテは、CPUまたはGPUダイに直接使用すべきですか?
通常は使用しません。ダイ直結接合部は薄く、強固にクランプされるため、通常はグリースまたは承認済みの相変化材料の方が適しています。パテは、メーカーがその接合部への使用を承認している場合に限り使用してください。.
すべての部品が冷却器に接触しているかどうかは、どのように確認できますか?
試作品を開き、両面を検査します。全面が覆われ、変形が均一で、未接触部がなく、重要な接触面に正しく収まっていることを確認します。.
W/m·Kが高いほど、高さの異なる部品を常により効果的に冷却できるのでしょうか?
いいえ。熱伝導率の高い材料でも、厚すぎる、ボイドが残る、接触状態が悪い、または冷却器の位置が変わる場合は、性能が低下する可能性があります。組み付け後の熱抵抗で判断してください。.
サーマルパテが漏れたり、垂れたり、ポンプアウトしたりする原因は何ですか?
原因としては、充填過多、不適切なレオロジー、熱、垂直方向の配置、繰り返しの膨張、封じ込め不良、管理されていないギャップなどが挙げられます。.
シリコーンフリーのサーマルパテは、デリケートな電子機器に適していますか?
シリコーンブリードが懸念される光学部品, リレー, 接点, または後工程で接着する箇所の近傍ではより適している場合があります. ただしその他のすべての点で必ずしも優れているわけではありません.
熱伝導パテは自動ディスペンスできますか?
はい, グレードと包装形態が装置に適合していれば使用可能です. ショット量, ビード形状, 速度, 塗布位置精度, 分離性, および再始動時の挙動を検証してください.
サーマルパテは硬化させる必要がありますか?
多くのパテは軟らかい状態のままで硬化しません. 一部のパテ状製品は吐出後に架橋します. 統一されていない名称に頼らず技術データシートを確認してください.
ヒートシンクを取り外した後は、パテを交換する必要がありますか?
確実な施工のためには汚染、位置ずれ、硬化が生じた材料、または管理された界面を形成できなくなった材料を交換してください. 再使用の可否はサプライヤーの指針とプロジェクトのリスクレベルに従って判断してください.
自動車用途または産業用途では、どのような試験を実施すべきですか?
実際のアセンブリ条件下で、熱性能、サイクル特性、熱老化、湿度、振動、衝撃、スランプ、ブリード、ポンプアウト、誘電挙動、材料適合性ならびにリワーク性を試験します。.