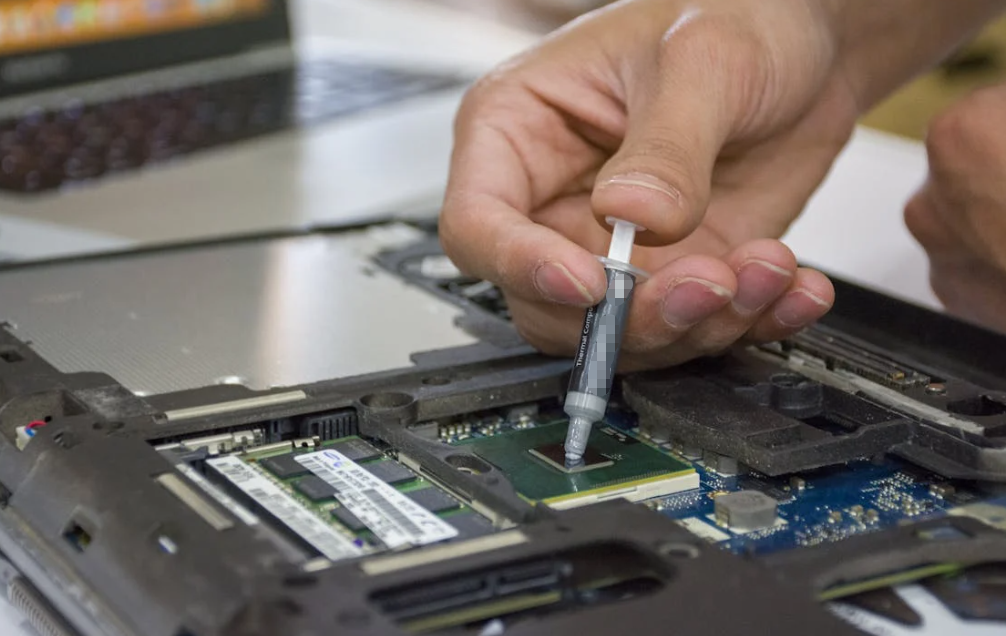
Không có phương pháp bôi keo tản nhiệt nào là tốt nhất cho mọi thiết bị. Một chấm ở tâm thì nhanh và hoạt động tốt trên nhiều bộ tản nhiệt CPU nhỏ hoặc phổ thông. Một đường ngắn phù hợp với diện tích tiếp xúc dài. Việc tản mỏng thủ công tạo ra lớp phủ từ mép này sang mép kia có thể nhìn thấy được, giúp ích cho các bộ tản nhiệt lớn và die trần. Khuôn tô (stencil) có ích khi việc định vị và độ dày có thể lặp lại tạo ra sự hợp lý cho các dụng cụ chuyên dụng, thường là trong ngành điện tử công suất hoặc sản xuất số lượng lớn.
Phương pháp tối ưu là phương pháp để lại một lớp mỏng, liên tục trên vùng tản nhiệt sau khi lắp ráp. Phương pháp này cần tạo ra ít bọt khí, ít bị tràn ra ngoài gây mất an toàn và mang lại kết quả đồng đều. Việc trung thành với một kiểu bôi nào đó chỉ thú vị trong các cuộc tranh luận trên mạng. Bề mặt tiếp típ không quan tâm đến điều đó.
Tại sao kiểu bôi keo tản nhiệt tốt nhất thay đổi theo bề mặt tiếp xúc
Keo tản nhiệt là tên gọi chung của cùng một loại vật liệu dẫn nhiệt. Công dụng của nó là lấp đầy các khe hở viroskop giữa nguồn nhiệt và bộ tản nhiệt.
Ngay cả kim loại được đánh bóng cũng có độ nhám ở mức vi mô. Hai bề mặt tiếp xúc với nhau ở các điểm cao trong khi các túi khí nhỏ vẫn còn lại. Keo tản nhiệt đẩy không khí đó ra và cải thiện sự tiếp xúc. Nó phải tạo thành một lớp liên kết mỏng, chứ không phải là một lớp đệm mềm.
Đường dẫn nhiệt mong muốn rất đơn giản:
nguồn nhiệt -> lớp keo mỏng -> bộ tản nhiệt hoặc thiết bị làm mát
Một phương pháp ứng dụng hoạt động hiệu quả khi nó cung cấp:
- độ phủ trên vùng nhiệt hoạt động;
- một đường liên kết cuối cùng mỏng;
- hàm lượng lỗ rỗng thấp;
- kiểm soát sự ép đùn cạnh;
- tiếp xúc lặp lại được dưới áp lực lắp ráp có sẵn.
Chọn một mẫu rập mà không nhìn vào bao bì thì cũng giống như chọn một con lăn sơn trước khi đo tường. Nó có thể dùng được. Mà cũng có thể hoàn toàn là dụng cụ sai mục đích.
Mẫu chỉ là một biến
Một chữ X trông hoàn hảo sẽ không sửa được một đế tản nhiệt bị cong vênh. Một lớp in stencil gọn gàng sẽ không giúp ích gì nếu lực ép kẹp quá thấp. Một giọt ở giữa hoạt động tốt với keo mềm cũng có thể thất bại với hợp chất cứng.
Trước khi chọn một phương pháp, hãy kiểm tra:
- kích thước và hình dạng vùng tiếp xúc;
- vị trí của die hoặc chất bán dẫn công suất;
- độ nhớt của keo nhão, tính biến dã và độ thấm ướt;
- độ phẳng và độ cứng của bộ làm mát;
- lực kẹp và thứ tự siết;
- Độ dẫn điện;
- khối lượng sản xuất và nhu cầu kiểm tra.
Độ dẫn nhiệt rất quan trọng, nhưng nó không mô tả cách một loại kem hàn in hoặc lan rộng ra sao. Hướng dẫn của HAKTAK về lựa chọn và kiểm tra độ dẫn nhiệt của keo tản nhiệt giải thích lý do tại sao các điều kiện thử nghiệm và hình học lắp đặt phải nằm bên cạnh giá trị W/mK chính. Lựa chọn vật liệu đi trước; tiếp theo là phương pháp ứng dụng.
Điểm, Đường, Vùng và Bản mẫu trong nháy mắt
| Phương pháp | Phù hợp nhất | Thế mạnh chính | Rủi ro chính | Độ lặp lại trong sản xuất |
| Dấu chấm giữa | IHS quy mô nhỏ hoặc phổ thông | Nhanh chóng, sạch sẽ và dễ dàng lặp lại | Độ bao phủ cạnh không hoàn toàn | Trung bình |
| Dòng ngắn | Gói hàng thuôn dài hoặc nguồn nhiệt | Dán các miếng dọc theo trục dài | Sai độ dài hoặc hướng | Trung bình |
| Trải thủ công | IHS lớn hoặc die trần | Độ che phủ hoàn toàn thấy được | Phim không đều hoặc bị nhiễm bẩn | Thấp đến trung bình |
| In bản mẫu | Các mô-đun nguồn lặp lại hoặc lắp ráp có điều khiển | Vị trí xác định và độ dày ướt | Lỗi dụng cụ, phát hành và vệ sinh | Cao sau khi xác thực |
Đối với một CPU máyδ tính để bàn, một chấm hoặc một đường thường là đủ. Một khuôn GPU để trần sẽ được hưởng lợi từ việc được bao phủ có thể nhìn thấy được. Hàng nghìn mô-đun nguồn có thể cần đến một tấm nẹp tái sử dụng để giảm thiểu lãng phí và sự biến động. Bây giờ, chà, các chi tiết mới là quan trọng.
Phương pháp bôi keo tản nhiệt hình chấm tâm: Đơn giản và Nhanh chóng
Phương pháp chấm đặt một lượng keo tản nhiệt ở gần tâm của nắp tản nhiệt tích hợp, hay IHS. Khi bộ tản nhiệt áp xuống, áp lực sẽ đẩy keo tản nhiệt lan ra ngoài theo hình dạng gần như hình tròn.
Nó phổ biến vì nó là:
- nhanh chóng và sạch sẽ;
- dễ dạy;
- có thể sử dụng mà không cần dụng cụ trét;
- có khả năng di chuyển hỗn hợp sệt ra phía ngoài từ tâm, hạn chế các túi khí lớn bị kẹt bên trong.
Nơi phương pháp chấm phát huy hiệu quả tốt nhất
Điểm chấm giữa là một phương pháp tản keo thực tế cho một IHS hình vuông nhỏ hoặc phổ thông. Phương pháp này hoạt động hiệu quả nhất khi keo tản nhiệt dễ chảy và bộ tản nhiệt áp lực đều trên một bề mặt tiếp xúc khá phẳng.
Thuận tiện cho công việc bảo dưỡng vì có thể định vị cặn mà không cần chạm vào bề mặt. Ít tiếp xúc hơn đồng nghĩa với việc ít bụi, xơ vải và dầu từ ngón tay hơn.
Những lỗi thường gặp với phương pháp chấm điểm
Phương pháp chấm điểm dựa vào việc vữa dịch chuyển đủ xa. Phương pháp này có thể để lại các góc bị khô khi:
- khoản tiền đặt cọc quá nhỏ;
- hảo quánh hoặc ứng suất chảy cao;
- IHS lớn hoặc kéo dài;
- hộp làm mát được hạ xuống một góc;
- tấm làm lạnh không tạo lực ép đều;
- khoản tiền gửi bắt đầu bị lệch tâm.
Không phải mọi góc khô đều cần được xử lý bằng một chấm keo lớn. Vật liệu hoàn toàn có thể tràn ra ở cạnh gần nhất. Nhiều chấm, một đường thẳng, hoặc việc phết đều có thể phân phối cùng một lượng vật liệu đó một cách hợp lý hơn.
Phương pháp đường thẳng cho keo tản nhiệt dùng cho các nguồn nhiệt kéo dài
Phương pháp đường thẳng đặt một hạt keo hẹp dọc theo trục dài, giúp rút ngắn khoảng cách mà keo phải di chuyển về phía các đầu của một IHS hình chữ nhật.
Điều đó làm cho nó hữu ích cho:
- các gói CPU máy tính để bàn kéo dài;
- các bộ vi xử lý HEDT cũ hơn;
- một số diện tích chiếm chỗ của linh kiện bán dẫn công suất dài;
- các giao diện nơi đế chạy theo chiều dọc bên dưới nắp.
Tại sao hướng đường nét lại quan trọng
Một đường keo tản nhiệt phải phù hợp với vỏ chip và đường dẫn nhiệt có khả năng xảy ra nhất. Đặt theo chiều dọc không tự động tốt hơn chiều ngang. Hướng phụ thuộc vào IHS, vị trí đế chip, kích thước đế tản nhiệt và hướng dẫn từ nhà sản xuất.
Đường keo phải giữ được độ hẹp. Đường keo dày hình xúc xích có thể tạo ra lượng tràn lớn ở cả hai đầu. Đường keo dừng quá sớm có thể khiến các vùng đầu mút bị khô. Vâng, vẫn cần phải có một chút phán đoán trong đó.
Khi Một Dòng Là Chưa Đủ
Bộ vi xử lý đa đế cỡ lớn và các mô đun công suất có thể cần vài đường ngắn, nhiều điểm hoặc một lớp tản nhiệt phủ rộng. Một hạt keo tản nhiệt ở chính giữa có thể che phủ vùng nóng nhất nhưng lại bỏ sót phần silicon nằm ở xa hơn.
Đối với quạt tản nhiệt CPU hoặc keo tản nhiệt được cung cấp kèm theo, hãy tuân theo kiểu bôi đã được chỉ định của chúng. Các nhà sản xuất như Noctua, Corsair, Intel và AMD có thể đề xuất các cách bố trí khác nhau vì các giả định về lớp vỏ, keo tản nhiệt và cách lắp đặt của họ khác nhau. Điều đó không hẳn là một sự mâu thuẫn.
Phết keo tản nhiệt thủ công để đạt độ phủ có thể nhìn thấy
Việc trét bằng tay tạo ra một lớp mỏng trên bề mặt tiếp xúc trước khi lắp ráp. Lợi ích chính của nó là độ phủ có thể nhìn thấy được, ít phải phỏng đoán về các góc khuất.
Trải thủ công hữu ích cho:
- bộ tản nhiệt CPU lớn;
- Threadripper và các gói HEDT khác;
- Các khuôn trần CPU hoặc GPU;
- đánh giá hiệu năng nhiệt yêu cầu một lớp trực quan có thể lặp lại;
- lắp ráp thiết bị điện công suất thấp.
Việc trét keo tản nhiệt có làm kẹt khí không?
Có thể, nhưng rủi ro thường bị đơn giản hóa quá mức.
Một lớp gồ ghề, có rãnh có thể tạo ra các khoảng trống. Bụi hoặc xơ vải cũng có thể gây ra điều tương tự. Một lớp phủ mỏng và sạch có thể hoạt động tốt, trong khi áp lực kẹp cuối cùng đẩy nó vào độ nhám của bề mặt.
Những sai lầm thực sự thường rất tầm thường:
- sử dụng một thẻ bẩn;
- chạm tay trần vào hỗn hợp nhão;
- để lại các gờ dày;
- hút cạn kiệt nước một số vùng;
- mất quá nhiều thời gian khiến chất ô nhiễm rơi xuống bề mặt;
- trượt thùng giữ nhiệt xung quanh sau khi va chạm.
Để vệ sinh, chuẩn bị và lắp đặt bộ làm mát, hãy sử dụng trọn bộ HAKTAK quy trình bôi keo tản nhiệt. So sánh này tập trung vào việc lựa chọn phương pháp lắng đọng thay vì lặp lại toàn bộ quá trình lắp đặt.
Phết keo thủ công trên đế trần
CPU hoặc GPU laptop để trần không có nắp IHS kim loại. Các góc không được che chắn quan trọng hơn và các linh kiện xung quanh có thể bị lộ ra ngoài. Lớp tản nhiệt mỏng phủ kín thường dễ kiểm soát nhất khi hướng dẫn bảo dưỡng yêu cầu dùng keo tản nhiệt. Dùng lực nhẹ và giữ keo ở trên bề mặt die. Keo dẫn điện khiến một lần trượt tay trở nên đắt giá.
Khuôn in keo tản nhiệt là gì?
Từ “stencil” dùng để chỉ hai công cụ có liên quan nhưng khác nhau.
Khuôn in nhiệt CPU phổ thông
Khuôn bôi kem tản nhiệt tiêu dùng thường là một khung hoặc mặt nạ được đặt lên trên IHS. Keo được phết qua phần mở, và khuôn được nhấc ra. Nó giúp xác định vùng được phủ và có thể giúp việc bôi toàn bộ trở nên ít bừa bộn hơn.
Nó không đảm bảo đường hàn cuối cùng. Lớp này thay đổi khi lưới thép nhấc lên và bộ phận làm mát nén nó. Độ thày của lưới thép, độ nhớt của kem hàn, góc gạt và kỹ thuật vẫn rất quan trọng.
Đối với các cài đặt một hoặc hai CPU, tấm lọc kem hàn (stencil) chủ yếu là một công cụ tiện lợi. Nó không bắt buộc.
In ấn khuôn hoặc in lụa công nghiệp
In ấn khuôn công nghiệp là một quá trình lắng đọng có kiểm soát. Phương pháp này phổ biến ở những nơi mà cùng một tấm nền, mô-đun hoặc bộ tản nhiệt được lắp ráp lặp đi lặp lại.
Quá trình có thể xác định:
- hình dạng và vị trí của khẩu độ;
- chất liệu và độ dày bản in lưới;
- góc gạt mực, lực ấn và tốc độ gạt;
- điều hòa hồ nhão và lưu biến học;
- đồ gá canh chỉnh; thiết bị căn chỉnh;
- tốc độ tách;
- chu kỳ vệ sinh;
- kiểm tra tiền đặt cọc;
- kiểm soát phiên bản và truy xuất nguồn gốc lô hàng.
Một mô-đun công nghệ có thể hoạt động trong nhiều năm trong một biến tần, bộ truyền động động cơ hoặc hệ thống sạc. Một bản in đẹp trên một mẫu duy nhất là chưa đủ.
Cách độ dày lưới thép và khẩu độ kiểm soát mỡ tản nhiệt
Thể tích lắng đọng ướt lý thuyết có thể được ước tính bằng:
thể tích dung dịch hàn = tổng diện tích lỗ mở x độ dày bản mặt nạ
Lượng chuyển thực tế có thể thấp hơn hoặc không đều. Thuốc hàn có thể bám lại trên thành lỗ mở, bị lem ra trong quá trình nhả, hoặc tích tụ lại khi lưới kim loại bị bẩn.
Thiết kế các khẩu độ xung quanh vùng hoạt động
Bản in lưới không phải lúc nào cũng cần một ô mở hình chữ nhật hoàn chỉnh. Một ma trận các lỗ nhỏ hơn có thể phủ mỡ tản nhiệt lên các vùng hoạt động nhiệt trong khi vẫn giữ cho các lỗ lắp ráp, ốc vít và các cạnh được thông thoáng.
Ghi chú ứng dụng của Littelfuse về tạo mặt nạ hàn cho mỡ tản nhiệt chất bán dẫn công suất thể hiện một cách tiếp cận thực tế: lập bản đồ vùng hoạt động, phủ một lớp hoa văn đều đặn, loại bỏ các lớp lắng đọng không cần thiết và giữ cho các vị trí ốc vít ở góc được thông thoáng.
Dán các thao tác sau khi kẹp, do đó mẫu cần phải dự đoán được điều đó. Việc in đến mép có thể chỉ đơn giản tạo ra hiện tượng tràn ra sau đó.
Các lỗi thường gặp của khuôn in keo tản nhiệt
| Lỗi | Nguyên nhân có khả năng cao | Hướng khắc phục |
| Nhả khẩu độ không hoàn toàn | Keo hàn quá cứng, hình học lỗ mở kém, hoặc bản in lưới bẩn | Điều chỉnh vật liệu, khẩu độ, khoảng cách hoặc làm sạch |
| Bôi nhọ | Áp lực dao gạt quá mức, căn chỉnh kém hoặc nhả chậm | Tinh chỉnh các cài đặt in và tách màu |
| Phim không đều tay | Bộ phận bị cong vênh, lưới dán bị hỏng hoặc giá đỡ cố định yếu | Cải tiến dụng cụ và kiểm soát độ phẳng |
| Các lỗ hổng bị chặn | Sự tích tụ chất độn hoặc khoảng thời gian vệ sinh dài | Xác định tần suất kiểm tra và làm sạch |
| Hiện tượng đùn cạnh dư thừa | Thể tích in hoặc lực kẹp quá lớn | Giảm diện tích lỗ mở hoặc độ dày bản in lưới |
In in bản thảo không tự động tốt hơn so với phân phối keo. Phương pháp này trở nên tốt hơn khi một quy trình ổn định tạo ra ít sự dao động hơn, ít lãng phí hơn và dễ kiểm tra hơn cho cụm lắp ráp thực tế.
Phương pháp bôi keo tản nhiệt nào cho kết quả tốt nhất khi thử nghiệm?
Các thử nghiệm so sánh thường cho thấy chênh lệch nhiệt độ nhỏ giữa những phương pháp có độ phủ đủ. Độ phủ kém mới là vấn đề lớn hơn.
Trong một Thử nghiệm kỹ thuật bôi keo của Puget Systems, trong thử nghiệm đó, mẫu hình chữ X cho độ dàn trải tốt nhất và nhiệt độ khi tải đầy đủ thấp nhất theo báo cáo. Mẫu dàn đều và chấm cỡ hạt gạo cho kết quả gần tương đương. Một số mẫu bôi quá nhiều cho kết quả kém hơn.
Bài học không phải là “luôn vẽ chữ X”. Thử nghiệm chỉ sử dụng một thế hệ bộ xử lý, bộ làm mát, keo tản nhiệt, khối lượng công việc và quy trình. Một cấu hình duy nhất không thể đại diện cho mọi bề mặt tiếp xúc.
Why Benchmarks Disagree
Results shift with:
- die location beneath the IHS;
- package size and shape;
- paste formulation and amount;
- áp lực và độ phẳng của bộ tản nhiệt;
- trình tự lắp đặt;
- Công suất gói CPU;
- nhiệt độ môi trường;
- độ phân giải cảm biến;
- độ biến thiên giữa các lần lắp đặt.
Nếu ba phương pháp tốt cho kết quả chỉ chênh lệch vài phần mười độ, thì đó có thể là sai số thử nghiệm thông thường chứ không phải là sự vượt trội đáng kể.
Kế hoạch thẩm định hiệu quả hơn
Để so sánh về mặt kỹ thuật, hãy thực hiện lắp lại nhiều lần. Ghi lại lượng vật liệu bôi, công suất, nhiệt độ môi trường, cài đặt làm mát và mức tăng nhiệt độ ở trạng thái ổn định. Lưu ý rằng việc nhấc bộ làm mát lên sẽ làm thay đổi vết in của keo tản nhiệt.
Production validation should also measure unit-to-unit variation. The best average result is not very useful if the process occasionally produces a terrible print.
Thermal Paste Method by Application
| Ứng dụng | Preferred Starting Method | Tại sao |
| Máy tính để bàn phổ thông CPU | Chấm, đường ngắn hoặc theo mẫu của nhà cung cấp | Nhanh và thường đủ dùng khi lực kẹp chắc |
| Máy tính để bàn dạng thuôn dài IHS | Dạng đường hoặc nhiều chấm | Phân bố tốt hơn trên toàn bộ vỏ chip |
| Threadripper hoặc HEDT cỡ lớn | Nhiều đường, nhiều chấm hoặc lớp dàn mỏng | Diện tích vùng hoạt động lớn hơn và bố trí nhiều đế chip |
| Laptop CPU or GPU bare die | Thin complete spread | Reduces the chance of uncovered silicon corners |
| Electronics repair shop | Defined manual pattern plus test record | Độ lặp lại mà không cần dụng cụ chuyên dụng |
| IGBT hoặc mô-đun công suất SiC | In stencil đạt chuẩn, in lưới hoặc định lượng có kiểm soát | Vị trí đặt, thể tích và khả năng truy xuất nguồn gốc đều quan trọng |
| LED or industrial module | Phương pháp trét, in stencil hoặc bơm định lượng | Phụ thuộc vào hình dạng đế và sản lượng sản xuất |
Các kiểu bố trí của Intel và AMD CPU
Logo trên bộ xử lý tự nó không quyết định phương pháp. Các package Intel gần đây có thể có dạng dài, trong khi AMD AM5 có hình dạng IHS và hình học cạnh khác. Các package Threadripper AMD lớn lại thuộc một nhóm khác.
Hãy sử dụng kích thước package, cách bố trí nguồn nhiệt, đặc tính của keo và hướng dẫn của bộ tản nhiệt. Một phương pháp phù hợp với CPU vuông đời cũ có thể không phủ đều đáng tin cậy trên package thuôn dài hoặc có nhiều die.
Mô-đun công suất, bộ biến tần xe điện và bộ truyền động công nghiệp
Mô-đun công suất đặt ra yêu cầu cao hơn. Diện tích tiếp xúc lớn, mô-men xoắn được kiểm soát và tuổi thọ có thể bao gồm hàng nghìn chu kỳ nhiệt. In qua khuôn stencil hoặc định lượng tự động có thể là lựa chọn tối ưu nhờ quy trình có thể đo lường và truy xuất được.
So sánh thực tế là giữa chi phí và khả năng kiểm soát. Chế tạo dụng cụ cần thời gian và chi phí. Khi sản lượng đủ lớn, độ biến thiên giảm và tốc độ thi công nhanh hơn thường giúp hoàn vốn.
Vật liệu dạng keo làm thay đổi phương pháp tối ưu
Keo dạng hồ phải chảy dưới lực hiện có. Mỡ độ nhớt thấp có thể lan rộng ra khỏi một điểm định lượng. Công thức có hàm lượng chất độn cao và độ cứng lớn có thể cần được thi công theo các chấm, đường phân bố đều hoặc trải trực tiếp.
Vật liệu thixotropic tạo thêm một yếu tố phức tạp. Độ nhớt biểu kiến của chúng giảm dưới tác động của lực cắt, vì vậy hành vi khi ở dưới dao gạt có thể khác với khi nằm yên trên mô-đun. Kích thước và hình dạng của chất độn cũng có thể ảnh hưởng đến khả năng tách khỏi khuôn in.
Khi nào lựa chọn keo tản nhiệt cho CPU, hãy cân nhắc tính an toàn điện, độ ổn định, độ nhớt và điều kiện lắp đặt bên cạnh độ dẫn điện.
Màu sắc không quyết định phương pháp
Hợp chất màu trắng thường sử dụng chất độn gốm. Sản phẩm màu xám có thể sử dụng carbon, oxit kim loại hoặc các hỗn hợp khác. Tuy nhiên, màu sắc không phải là cơ sở đáng tin cậy để đánh giá độ dẫn điện, độ nhớt hoặc đặc tính điện. Bài so sánh của HAKTAK về keo tản nhiệt màu trắng và xám giải thích vì sao dữ liệu về công thức nên là cơ sở dẫn dắt quyết định.
Kim loại lỏng cần một quy trình riêng
Kim loại lỏng dẫn điện và có thể phản ứng với nhôm. Thông thường, vật liệu này cần được phủ thành một lớp màng cực mỏng, có kiểm soát, theo hướng dẫn của nhà cung cấp. Không thể thay thế an toàn quy trình đó bằng cách bôi một lượng lớn rồi ép bằng bộ tản nhiệt.
Khi keo dạng paste không phù hợp TIM
Keo dạng paste được thiết kế cho các lớp tiếp giáp mỏng giữa những bề mặt gần như khớp sát nhau. Không nên dùng paste để bắc cầu qua khe hở cơ khí lớn hoặc bù cho sự chênh lệch chiều cao đáng kể.
Khi bề mặt tiếp xúc không phẳng, hãy so sánh keo tản nhiệt dạng dẻo và keo tản nhiệt. Khi miếng đệm khe hở đúc sẵn, sạch phù hợp hơn, hãy đo cụm lắp ráp thực tế trước khi Lựa chọn độ dày miếng lót nhiệt. Việc thay đổi dạng thức không thể khắc phục định dạng TIM sai.
Các vấn đề và cách khắc phục khi thi công keo tản nhiệt
| Vấn đề quan sát được | Nguyên nhân có thể | Cách khắc phục thực tế |
| Góc khô | Lượng vật liệu bơm quá ít hoặc bộ tản nhiệt bị nghiêng | Phân bố lại mẫu bôi và hạ bộ tản nhiệt xuống đều |
| Vùng trống ở giữa | Không khí bị giữ lại do mẫu bôi phức tạp hoặc lớp vật liệu dàn trải gồ ghề | Đơn giản hóa hình dạng và cải thiện chuyển động lắp đặt |
| Lượng keo tràn ra quá nhiều | Lượng vật liệu phủ hoặc thể tích stencil quá lớn | Giảm thể tích nhưng vẫn duy trì độ phủ vùng hoạt tính |
| Hình in không đồng đều | Bề mặt cong vênh hoặc mô-men siết không đồng đều | Kiểm tra độ phẳng, phụ kiện lắp đặt và trình tự lắp ráp |
| Nhiệt độ cao dù độ phủ tốt | Sự cố ở bộ làm mát, luồng khí, nguồn điện hoặc vật liệu | Chẩn đoán toàn bộ đường truyền nhiệt |
| Lỗi bỏ sót khi in stencil | Khả năng nhả keo kém hoặc khẩu độ bị bẩn | Điều chỉnh tính lưu biến, thiết kế khẩu độ và quy trình vệ sinh |
Không nên chỉ đánh giá kết quả qua hình thức bên ngoài. Một lớp keo đầy đặn, bóng vẫn có thể quá dày. Một mép IHS nhỏ không được phủ keo có thể không đáng lo nếu bên dưới không có vùng silicon hoạt động. Một lần nữa, cần xét đến bối cảnh. Điều này liên tục xuất hiện.
Tiêu chuẩn và Thẩm định việc bôi keo tản nhiệt
ASTM D5470-17(2024) bao quát các phép đo trở kháng nhiệt ở trạng thái ổn định và độ dẫn nhiệt biểu kiến đối với vật liệu giao diện nhiệt, bao gồm mỡ và keo nhão. Phép đo này hữu ích để so sánh đặc tính của vật liệu trong các điều kiện được kiểm soát. Phép đo không xác định một quy trình ứng dụng phổ quát.
Các phương pháp JEDEC JESD51 cung cấp bối cảnh cho việc đặc trưng nhiệt của linh kiện bán dẫn dạng package. IEC 60068-2-14 có thể hỗ trợ thử nghiệm thay đổi nhiệt độ. Bản thân mỗi tiêu chuẩn không đủ để xác nhận quy trình chấm, kẻ vạch, trải hoặc in stencil cho sản phẩm hoàn thiện.
Trong sản xuất, tài liệu quan trọng nhất thường là hướng dẫn công việc đã được thẩm định. Tài liệu này nên quy định:
- vật liệu, số lô và điều kiện hóa;
- lượng vật liệu phân phối và tọa độ;
- stencil revision and thickness;
- squeegee and separation settings;
- cleaning and inspection intervals;
- mounting torque and sequence;
- thermal acceptance limits;
- post-aging inspection where required.
Reliability testing may include thermal cycling, vibration, power cycling, storage aging, and teardown inspection. Watch for pump-out, dry-out, migration, void growth, and rising thermal resistance.
Practical Thermal Paste Method Checklist
Before choosing a method, ask:
- Is the interface an IHS, bare die, or power-module baseplate?
- Where is the thermally active area?
- How large and elongated is the contact surface?
- How easily does the paste move under the available clamp pressure?
- Hợp chất này có dẫn điện không?
- Must coverage be visible before mounting?
- How many assemblies will be produced?
- Is stencil tooling economically justified?
- Can deposit volume and mounting force be controlled?
- How will coverage, temperature, variation, and aging be validated?
Kết luận
Dot, line, spread, and stencil methods can all produce a good thermal interface. None wins everywhere.
Use a center dot when the contact area is small enough and mounting pressure can spread the material reliably. Use a line when the heat source is elongated. Use a thin manual spread when full visual coverage matters, especially on large heat spreaders and bare dies. Use a stencil when repeated production needs controlled placement, wet thickness, speed, and traceability.
The pattern is only the beginning. Paste rheology, amount, surface flatness, clamp load, and cooler installation determine the final bond line. For production, repeatability and worst-case performance matter more than one excellent sample.
So, pick the method that fits the interface. Then test the assembled system. The CPU or power module gets the last word, not the shape drawn on top of it.
Các câu hỏi thường gặp
What Is the Best Thermal Paste Application Method?
There is no universal best method. A dot suits many small or mainstream heat spreaders, a line suits elongated packages, a manual spread provides visible coverage, and a stencil suits repeatable production. Choose by geometry, material behavior, pressure, and process volume.
Is the Dot or Line Method Better for Thermal Paste?
A dot is usually simpler on a small square IHS. A line can distribute paste more reliably along a long package. The paste and cooler manufacturer’s instructions should take priority over a generic rule.
Should Thermal Paste Be Spread Manually?
Manual spreading is useful when complete visible coverage matters, such as on a large IHS or bare die. Use a clean tool and create a thin, even layer. Do not spread manually when the product instructions specifically recommend pressure spreading.
Does Spreading Thermal Paste Create Air Bubbles?
It can if the layer has deep ridges, contamination, or uneven thickness. A clean, thin spread can work well. Cooler placement and final clamp pressure also affect void formation.
Khuôn in keo tản nhiệt là gì?
A stencil is a mask that controls where paste is deposited. Consumer versions help users spread a CPU layer. Industrial stencils use engineered apertures and controlled printing settings to improve placement and repeatability.
When Is Stencil Printing Better Than Manual Application?
Stencil printing is useful when many identical parts require controlled deposit volume, location, speed, and traceability. It only becomes reliable after aperture design, paste release, alignment, cleaning, and mounting are validated.
Do Intel and AMD CPUs Need Different Paste Patterns?
Sometimes, but not because of the brand alone. Package shape, IHS size, die layout, paste viscosity, and cooler pressure matter. Follow the instructions for the exact CPU platform, paste, and cooler.
Which Method Is Best for a GPU or Bare Die?
A very thin complete spread is often the safest starting approach because uncovered silicon corners can create hot spots. Use the service instructions, keep conductive paste away from nearby components, and apply even mounting pressure.
Does the Application Pattern Affect CPU Temperature?
Poor coverage can raise temperature. When several methods all provide enough coverage and a thin bond line, measured differences are often small and may approach normal mount-to-mount variation.
How Can You Check Whether Thermal Paste Coverage Is Correct?
Run a repeatable workload while recording ambient temperature, component power, clock speed, and package or junction temperature. If results are abnormal, inspect the paste imprint and mounting hardware, then clean and apply fresh paste before reassembly.