
Vật liệu lấp khe dẫn nhiệt cho thiết bị điện tử và cụm pin xe điện
Vật liệu lấp khe dẫn nhiệt được định lượng dưới dạng chất lỏng hoặc keo nhão, thích ứng với sự chênh lệch chiều cao phức tạp và vẫn nằm trong mối ghép dưới dạng đường truyền nhiệt mềm sau khi lắp ráp hoặc đóng rắn. Vật liệu phù hợp phải truyền nhiệt mà không tạo ra ứng suất không cho phép, hiện tượng chảy xệ, lỗ rỗng hoặc biến thiên quy trình.

Vật liệu lấp khe hở dạng lỏng dẫn nhiệt là gì?
Vật liệu lấp khe hở dạng lỏng dẫn nhiệt là vật liệu giao diện nhiệt chứa hàm lượng chất độn cao, có thể bơm định lượng, được sử dụng giữa phần cứng phát nhiệt và bộ phân tán nhiệt, tấm làm mát hoặc vỏ thiết bị. Vật liệu chảy trong quá trình bơm, ôm khít bề mặt khi cụm lắp ráp khép lại, và có thể đóng rắn thành chất đàn hồi mềm hoặc duy trì ở dạng giao diện ổn định giống gel.
Nhiệm vụ của nó không chỉ đơn thuần là cho thấy một con số độ dẫn nhiệt cao. Dải vật liệu sau khi thi công phải lấp đầy khoảng hở thực tế, tiếp xúc ướt với cả hai bề mặt tiếp xúc, tránh tạo bọt khí, duy trì chiều dày đường keo theo thiết kế và hạn chế tải cơ học tác động lên các cell, bo mạch, linh kiện đóng gói và chi tiết siết.
Haktak hỗ trợ sàng lọc công thức và cung ứng vật liệu đã gia công cho các cụm lắp ráp trong đó việc bố trí miếng đệm định hình sẵn khó thực hiện hoặc quy trình phân phối tự động có kiểm soát được ưu tiên. Hãy bắt đầu từ ứng dụng và mối ghép hoàn thiện, không phải từ một thông số trong catalog.

Chất lấp đầy khe hở dạng lỏng
Được cấp thành đường hoặc theo mẫu, sau đó được ép và thường được đóng rắn. Phù hợp nhất với các hình dạng phức tạp, khe hở thay đổi và quy trình cấp vật liệu trong sản xuất.
Miếng tản nhiệt
Một chi tiết rắn được cắt sẵn và lắp đặt trước khi khép cụm. Dạng này giúp đơn giản hóa việc kiểm tra và gia công lại, nhưng đòi hỏi kiểm soát vị trí đặt và lựa chọn độ dày.
Keo tản nhiệt
Một hợp chất không đóng rắn dành cho các bề mặt tiếp xúc rất mỏng. Sản phẩm không được thiết kế để lấp đầy các khe hở lớn, không đều mà vật liệu điền đầy dạng lỏng thường xử lý.
Keo dán hoặc hợp chất đúc
Được thiết kế để liên kết hoặc bao bọc. Độ cứng sau khi đóng rắn, độ bám dính và định hướng sử dụng khác với vật liệu lấp khe mềm giúp giảm ứng suất.

Vật liệu lấp khe dẫn nhiệt đi từ linh kiện đóng gói đến đường dẫn nhiệt như thế nào
Mỗi bước đều ảnh hưởng đến bước tiếp theo. Điều kiện bảo quản ảnh hưởng đến độ nhớt; độ nhớt ảnh hưởng đến quá trình trộn và hình dạng đường keo; hình dạng đường keo ảnh hưởng đến độ nén, lỗ rỗng và đường truyền nhiệt cuối cùng. Hãy xác định quy trình cùng với vật liệu.
Ổn định nhiệt độ, định lượng và trộn
- Điều kiệnỔn định nhiệt độ của hộp chứa và xác nhận thời hạn sử dụng.
- Định lượngCấp đúng thể tích 1K hoặc tỷ lệ 2K đã được xác nhận mà không cuốn khí vào.
- TrộnSử dụng máy trộn đã được thẩm định và theo dõi độ lệch áp suất hoặc tỷ lệ.
Định lượng và đóng
- Định lượngTạo đường keo, điểm keo hoặc mẫu phủ đầy vùng theo chương trình.
- ĐóngNén trong thời gian hở đồng thời kiểm soát dòng chảy do ép và ứng suất.
Đóng rắn và xác minh
- Chữa khỏiĐạt độ đóng rắn đủ để thao tác và đóng rắn đạt chức năng ở nhiệt độ thực tế của chi tiết.
- Xác minhKiểm tra khối lượng, vị trí, đường keo, khoảng rỗng và kết quả nhiệt của cụm đã lắp ráp.
Các loại vật liệu lấp khe hở dạng lỏng dẫn nhiệt
Dòng sản phẩm cần mô tả cách vật liệu được cung cấp, định lượng, đóng rắn và bảo trì. Chỉ riêng “độ dẫn nhiệt cao” không đủ để xác định phương án phù hợp.
 01 / Phương thức sản xuất chính
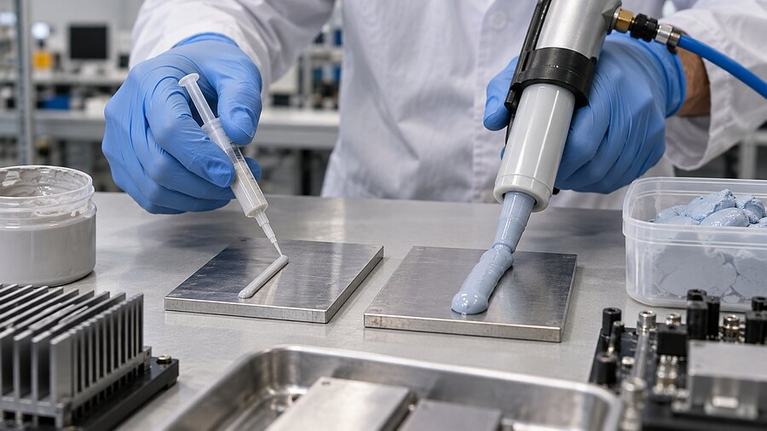
Vật liệu lấp khe hở đóng rắn hai thành phần
Nhựa và chất đóng rắn được định lượng, trộn ngay tại điểm cấp liệu. Hệ thống có thể mang lại thời hạn sử dụng dài khi đóng gói, đóng rắn nhanh trong quá trình lắp ráp và tạo lớp tiếp xúc đàn hồi mềm, ổn định trên diện tích rộng.
Phù hợp nhất: mô-đun pin, bộ biến tần, cụm chuyển đổi công suất và các dây chuyền sản xuất tự động, nơi có thể kiểm soát thể tích đường keo, tỷ lệ phối trộn và quá trình đóng rắn.
 02 / Tính đơn giản của quy trình
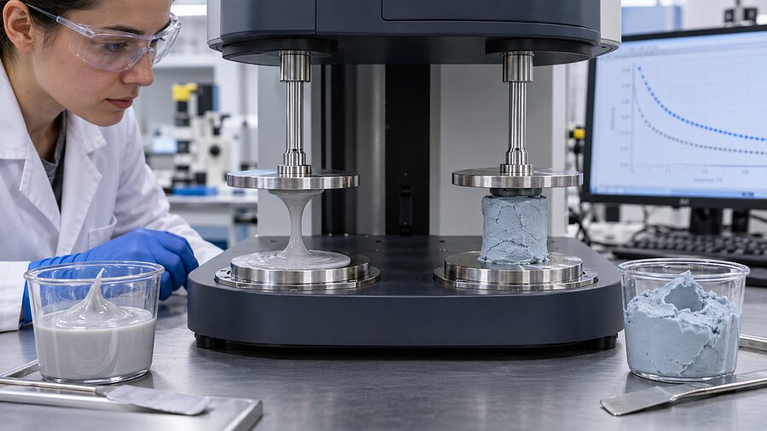
Gel dẫn nhiệt một thành phần
Được cung cấp ở trạng thái sẵn sàng để bơm, không cần kiểm soát tỷ lệ phối trộn. Yêu cầu về bảo quản, kích hoạt bằng ẩm hoặc nhiệt, hình thành màng bề mặt và độ ổn định lâu dài phải phù hợp với dây chuyền.
Phù hợp nhất: các dây chuyền ưu tiên việc bơm vật liệu sẵn sàng sử dụng, khi độ ổn định trong bảo quản và đặc tính kích hoạt đã được đánh giá.
 03 / Kiểm soát nhiễm bẩn
Vật liệu lấp đầy khe hở không chứa silicone
Được lựa chọn khi việc kiểm soát nhiễm bẩn siloxane hoặc khả năng tương thích với sơn, hệ quang học, tiếp điểm và liên kết là yếu tố then chốt. Xác nhận hệ hóa học thay thế đáp ứng các yêu cầu về lưu biến và độ tin cậy.
Phù hợp nhất: các cụm lắp ráp nhạy cảm với lớp phủ, quang học hoặc liên kết, hạn chế silicone và có thể thẩm định hệ hóa học thay thế.
 04 / Duy trì hình dạng
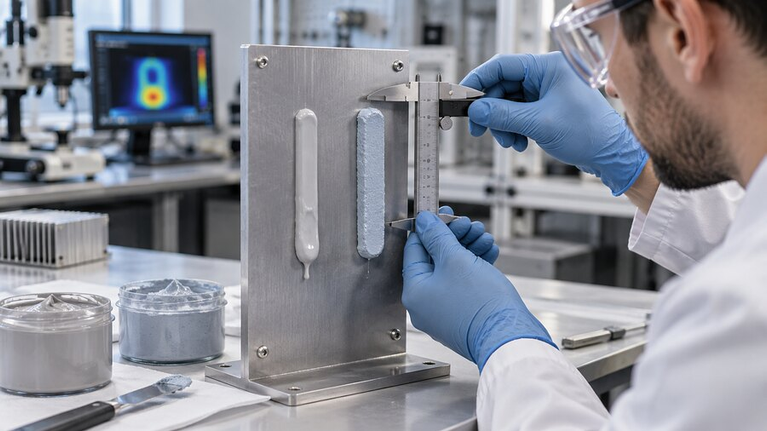
Hệ thống có độ chảy thấp hoặc được kiểm soát bằng hạt đệm
Phù hợp với bề mặt đứng, đường keo dày hoặc các mối nối cần kiểm soát khoảng cách. Cần xem xét kích thước hạt, chiều dày đường keo tối thiểu và ứng suất phát sinh khi khép mối nối.
Phù hợp nhất: các mối nối đứng hoặc khoảng cách lắp ghép lớn, trong đó cần kiểm soát khả năng giữ đường keo và chiều dày đường keo tối thiểu.
Thông số kỹ thuật của vật liệu lấp khe dẫn nhiệt giúp dự đoán hiệu năng lắp ráp
Lập bản tóm tắt so sánh, ghi lại mẫu thử, phương pháp, nhiệt độ, áp suất, độ dày đường keo và trạng thái đóng rắn. Các giá trị từ những phương pháp khác nhau không mặc nhiên có thể thay thế cho nhau.
| Thông số kỹ thuật | Tại sao điều đó quan trọng | Nên ghi lại cái gì |
|---|---|---|
| Độ dẫn nhiệt | Sử dụng kết quả này để sàng lọc các hệ chất độn, không dùng riêng kết quả này để dự đoán toàn bộ mối ghép. | Ghi lại hướng, phương pháp thử, nhiệt độ và quy trình chuẩn bị mẫu thử. |
| Trở kháng hoặc điện trở nhiệt | Closer to the assembled heat path because it includes thickness and interfaces. | Compare at representative bond line, pressure, cure state and contact area. |
| Mixed viscosity and yield stress | Controls pump pressure, mixer choice, bead formation, wetting and slump. | Specify shear rate, temperature, time after mixing and measurement method. |
| Mix ratio and ratio tolerance | Determines whether a 2K material reaches expected cure and properties. | Define ratio by weight or volume, acceptable drift and monitoring method. |
| Working time and cure | Connects the dispense window to closure, handling and full functional cure. | Use actual part temperature and bead mass, not only oven set point. |
| Hardness, modulus and compression stress | Indicates the load transferred to cells, circuit boards, packages and housings. | Test the cured material over the real strain and temperature range. |
| Dielectric or electrical behavior | Separates electrically insulating fillers from conductive thermal or EMI routes. | Review working voltage, dielectric strength, volume resistivity, spacing and edges. |
| Reliability and environment | Checks stability after thermal cycling, humidity, vibration and chemical exposure. | Retest thermal, mechanical and electrical function on the finished assembly. |
Rheology, Dispensing and Cure Must Be Selected as One System
Thermal filler loading changes pumpability, mixing and bead stability. Qualify the material from its coldest start through sustained production, idle time and container changeover.
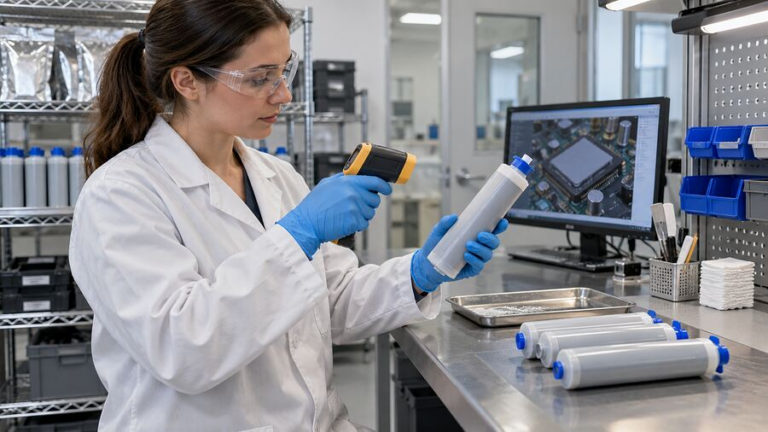
Pressure trends can reveal cold material, a blocked mixer, filler settling, hose restriction or ratio drift before the bead defect is obvious.
Discuss Your Dispense Window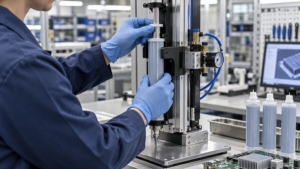
Package and pump
Match the container, follower plate and de-airing method. Confirm settling limits, residual material and stable delivery from both sides of a two-component system.
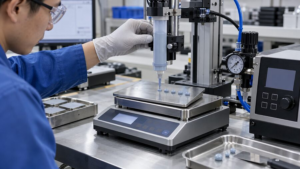
Meter and mix
Define mix-ratio tolerance, measurement method and pressure response. Qualify the static mixer across small intermittent shots and continuous production.

Nozzle and bead
Control tip geometry, stand-off, speed, starts and stops so the bead reaches repeatable height without local underfill or excess material.

Open time and closure
Set the maximum delay and closure rate. The mating motion must vent air and spread material without transient overload or uncontrolled slump.

Cure and handling
Separate handling cure from functional cure and measure the temperature history inside the real joint, especially around massive housings and cold plates.
Fill the tolerance stack without overloading the hardware
The nominal CAD gap is only a starting point. Map minimum, nominal and maximum separation across the complete assembly.
Measure real height variation
Include cell or component height, plate flatness, housing deflection, fasteners, tolerances and thermal expansion.
Calculate fill plus process margin
Program enough material to wet the surfaces without uncontrolled overflow into connectors, vents or keep-out areas.
Choose a bead that can vent air
Line, serpentine, dot and area-fill patterns behave differently when the mating surface closes.
Check closure force at the smallest gap
Use the material’s real compression curve and closure rate, not hardness alone.
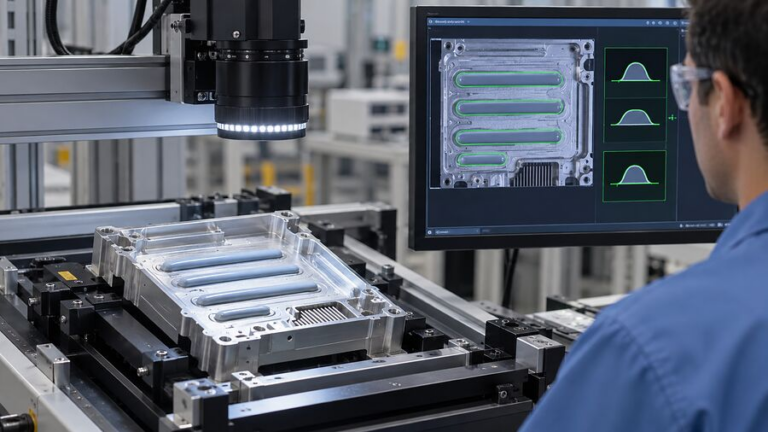
Inspect the finished bond line
Section or scan representative assemblies to confirm contact, void distribution, edge squeeze and the actual thermal path.

Liquid Gap Filler vs Thermal Pad, Putty, Grease and Adhesive
Use the interface geometry, production method and service strategy to choose the format. Similar conductivity values do not make unlike materials interchangeable.
Ask Haktak to Review the Interface| Định dạng | Gap capability | Quy trình | Stress / conformity | Sử dụng tốt nhất |
|---|---|---|---|---|
| Chất lấp đầy khe hở dạng lỏng | Medium to large, complex and variable gaps | Meter, mix or dispense; close; cure or stabilize | High conformity with tunable cured softness | Automated large-area assemblies and irregular topology |
| Miếng tản nhiệt | Defined gaps with controlled thickness options | Die cut, place and compress | Depends on pad hardness and compression | Clean installation, visual inspection and planned rework |
| Keo tản nhiệt dạng dẻo | Irregular gaps and local height variation | Dispense or manually apply; typically non-curing | Khả năng ôm sát rất tốt; cần xem xét hiện tượng dịch chuyển và thao tác xử lý | Điền đầy có thể sửa chữa và các bề mặt linh kiện không đồng đều |
| Keo tản nhiệt | Các đường keo rất mỏng | In, dùng stencil hoặc định lượng một lớp màng mỏng | Lực ép khép thấp; hiện tượng bơm trồi có thể đáng lưu ý | Các bề mặt phẳng, được kiểm soát chặt chẽ |
| Keo dẫn nhiệt | Đường keo mỏng đến trung bình | Phân phối, lắp ráp và đóng rắn | Khả năng truyền tải trọng kết cấu cao hơn | Liên kết khi việc gắn kết cơ khí là một phần của công việc |
Ứng dụng vật liệu lấp khe dẫn nhiệt
Keo trám dạng lỏng phát huy hiệu quả cao nhất khi bề mặt tiếp xúc có diện tích lớn, có độ chênh cao hoặc cần đường keo được tạo tự động một cách nhất quán. Tuy nhiên, mỗi ứng dụng vẫn cần được đánh giá theo giới hạn tải trọng, nhiệt độ và độ tin cậy riêng.
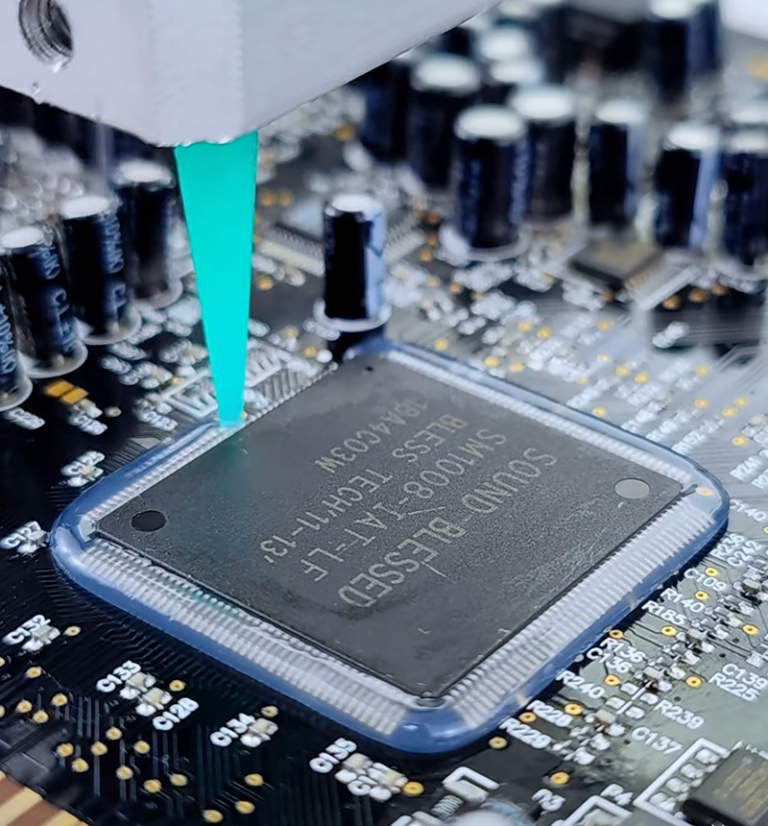
Điện tử công suất và các cụm lắp ráp mật độ cao
Định lượng có kiểm soát giúp đặt vật liệu xung quanh các linh kiện phức tạp mà không cần cắt và định vị nhiều miếng đệm riêng lẻ.
Khối pin xe điện
Khe hở giữa cell và tấm tản nhiệt, dung sai lắp ghép tổng thể lớn và ứng suất cơ học thấp.
Khám phá các vật liệu quản lý nhiệt pin xe điệnBộ điều khiển biến tần và mô-đun điện
Giao diện vỏ, thiết bị hình dạng bất thường và thông lượng nhiệt cao trong điều kiện sản xuất biến động.
Khám phá các ứng dụng điện tử công suấtMáy chủ AI và trung tâm dữ liệu
Các giao diện giữa bộ tăng tốc, bộ nhớ và bo mạch với khung máy, có tính đến các hạn chế khi bảo trì.
Khám phá giải pháp quản lý nhiệt cho máy chủ AIThiết bị viễn thông và điều khiển công nghiệp
Vỏ kín, điều kiện rung động, chu kỳ vận hành ngoài trời và khoảng thời gian bảo dưỡng dài.
Khám phá các ứng dụng trong lĩnh vực viễn thông và 5GVì sao vật liệu lấp khe dẫn nhiệt không đạt yêu cầu trong sản xuất
Hầu hết các sự cố không bắt nguồn từ một thuộc tính vật liệu duy nhất. Chúng xảy ra khi vật liệu, thiết bị, hình học và thời gian được đánh giá riêng rẽ.
Các khoảng rỗng vẫn nằm trong đường truyền nhiệt
Không khí bị cuốn vào, kiểu phân phối keo khép kín hoặc chuyển động đóng không được kiểm soát sẽ ngăn cản quá trình làm ướt hoàn toàn.
Biến động đóng rắn của hệ hai thành phần
Bơm bị mài mòn, áp suất không đồng đều, vật liệu bị tắc nghẽn hoặc bộ trộn không phù hợp sẽ làm thay đổi tỷ lệ và trạng thái đóng rắn.
Đường keo di chuyển trước khi đóng kín
Nhiệt độ, thời gian chờ, rung động hoặc hướng đặt theo chiều dọc có thể khiến vật liệu xâm nhập vào các vùng cần tránh.
Việc đóng nắp tạo tải lên cụm lắp ráp
Thể tích quá lớn, quá trình đóng kín quá nhanh hoặc vật liệu độn quá cứng sẽ truyền lực lên các cell, mối hàn và vỏ.
Thời gian trong lò không đồng nghĩa với thời gian đóng rắn của chi tiết
Khối lượng nhiệt lớn, bề mặt nền lạnh và độ dày đường keo tạo ra quá trình đóng rắn khác với mẫu nhỏ trong phòng thí nghiệm.
Độ dẫn nhiệt che khuất toàn bộ mối nối
Giá trị đặc tính vật liệu khối cao không thể bù đắp cho lớp liên kết quá dày, tiếp xúc kém, lỗ rỗng hoặc phương pháp thử không phù hợp.

Cách thẩm định vật liệu lấp khe dẫn nhiệt
Thử nghiệm vật liệu dự kiến dùng cho sản xuất theo đúng trình tự thực tế gồm định lượng, đóng kín và đóng rắn. Sau đó, xác minh chức năng của cụm lắp ráp trước và sau khi tiếp xúc với điều kiện môi trường.
Bảo quản và điều hòa
Ghi lại số lô, tuổi sản phẩm, nhiệt độ thùng chứa, giới hạn khuấy trộn và hiện tượng tách lớp có thể nhìn thấy.
Tỷ lệ, khối lượng và hình học đường keo
Theo dõi xu hướng khối lượng shot, tỷ lệ, áp suất, thời gian chu kỳ, vị trí mẫu và khí.
Độ dày lớp keo và lực ép kín
Đo độ dày sau khi hoàn thiện, độ chảy khi nén, khoảng rỗng và tải trọng trên thiết bị nhạy cảm.
Kết quả giữa thiết bị và bộ làm mát
Kiểm soát công suất, nhiệt độ biên, cảm biến và độ lặp lại của đồ gá.
Tiến hành chu kỳ đối với bề mặt tiếp xúc đã hoàn thiện
Áp dụng các chế độ nhiệt độ, độ ẩm, độ rung và thời gian duy trì vận hành phù hợp.
Lặp lại bằng chứng chức năng
Kiểm tra lại hiệu suất nhiệt, độ bám dính hoặc độ kết dính, đặc tính điện môi và tình trạng ngoại quan.
Hỗ trợ tùy chỉnh vật liệu lấp khe hở dẫn nhiệt
Quy trình lựa chọn vật liệu cần bảo đảm khả năng lặp lại. Haktak có thể hỗ trợ đối chiếu thành phần hóa học, đặc tính lưu biến, quy cách đóng gói, phương pháp định lượng, kế hoạch đóng rắn và các biện pháp kiểm soát sản xuất với bản vẽ và điều kiện vận hành của quý khách.
Haktak hỗ trợ các dự án vật liệu giao diện nhiệt từ giai đoạn làm mẫu ban đầu đến khi hoàn thiện thông số kỹ thuật sẵn sàng cho sản xuất.
Lựa chọn vật liệu
So sánh khe hở thực tế, mục tiêu về độ dẫn nhiệt, giới hạn ứng suất, yêu cầu cách điện và điều kiện môi trường.
Lựa chọn và thử nghiệm vật liệuMẫu thử nghiệm
Lập danh sách rút gọn để thử nghiệm định lượng, nghiên cứu đóng rắn và so sánh ở cấp độ cụm lắp ráp.
Lập kế hoạch mẫu thử nghiệm nguyên mẫuQuy trình phân phối
Kết nối bao bì, bơm, bộ trộn, vòi phun, cơ cấu chuyển động, công đoạn đóng kín và kiểm tra.
Xem hỗ trợ quy trình phân phốiHướng dẫn kiểm soát quy trình
Tìm hiểu ảnh hưởng của hình dạng đường keo, nhiệt độ và cài đặt thiết bị đến một vật liệu có độ nhớt cao tương tự.
Đọc hướng dẫn quy trình định lượngGửi thông tin về khe hở, mục tiêu tản nhiệt và các hạn chế khi định lượng
Một bản vẽ kèm sáu thông số vận hành sẽ hữu ích hơn yêu cầu về “W/m·K cao nhất”. Chúng tôi có thể dựa trên thông tin này để xác định vật liệu phù hợp và phương án thử nghiệm.
Bao gồm các đầu vào này
Vật liệu lấp khe hở dẫn nhiệt FAQ
Sự khác biệt giữa vật liệu lấp đầy khe hở dẫn nhiệt và miếng đệm dẫn nhiệt là gì?
Vật liệu lấp khe dạng lỏng được định lượng vào vị trí và tự ôm khít bề mặt, phù hợp cho các khu vực rộng và khe hở có kích thước thay đổi hoặc hình dạng phức tạp. Tấm dẫn nhiệt được cung cấp dưới dạng tấm đặc hoặc chi tiết bế khuôn với độ dày được kiểm soát. Tấm dẫn nhiệt giúp đơn giản hóa việc kiểm tra vị trí lắp đặt và thao tác làm lại, trong khi vật liệu dạng lỏng có thể giảm độ phức tạp khi thi công và dễ dàng ôm khít các bề mặt không đều.
Độ dẫn nhiệt cao hơn có phải lúc nào cũng làm giảm nhiệt độ của linh kiện không?
Không. Kết quả sau khi lắp ráp còn phụ thuộc vào độ dày lớp keo, diện tích tiếp xúc, khoảng rỗng, khả năng làm ướt bề mặt, áp lực, khả năng phân tán nhiệt và điều kiện của bộ làm mát. Hãy so sánh trở kháng nhiệt hoặc nhiệt độ thiết bị trong một mối ghép mang tính đại diện, thay vì chỉ xếp hạng vật liệu dựa trên độ dẫn nhiệt khối.
Nên chọn vật liệu lấp khe một thành phần hay hai thành phần?
Lựa chọn theo quy trình sản xuất. Hệ một thành phần không cần kiểm soát tỷ lệ trộn, nhưng có thể yêu cầu các điều kiện khác về bảo quản, đóng rắn hoặc độ ổn định. Hệ hai thành phần có thể cho phép kiểm soát quá trình đóng rắn và đạt đặc tính mềm sau đóng rắn, nhưng cần định lượng, trộn và giám sát tỷ lệ trộn đáng tin cậy.
Làm thế nào để tính thể tích vật liệu cần định lượng?
Bắt đầu với toàn bộ diện tích bề mặt tiếp xúc và phân bố khe hở đo được, sau đó cộng thêm các khoản dự phòng công nghệ cho hình dạng đường keo, khả năng thấm ướt và độ lặp lại của thiết bị. Xác nhận phép tính bằng các cụm lắp ráp đã đóng kín, vì biến dạng vỏ, dòng chảy do ép và các đặc điểm vùng cấm có thể làm thay đổi thể tích cuối cùng.
Làm thế nào để giảm bọt khí trong quá trình định lượng?
Ngăn không khí lọt vào trong quá trình đóng gói và bơm, sử dụng bộ trộn và vòi phun đã được kiểm định, đồng thời chọn kiểu phân phối keo cho phép không khí thoát ra khi cụm lắp ráp khép lại. Kiểm soát hướng và tốc độ đóng, sau đó kiểm tra các mặt cắt đại diện hoặc ảnh quét.
Cần độ nhớt bao nhiêu để định lượng tự động?
Không có một giá trị áp dụng cho mọi trường hợp. Loại bơm, kích thước vật chứa, chiều dài ống, máy trộn, vòi phun, lượng keo mỗi lần định lượng, nhiệt độ, thời gian chu kỳ và độ ổn định mong muốn của đường keo đều có ảnh hưởng. Hãy so sánh độ nhớt cùng với đầy đủ phương pháp thử, đồng thời xác minh áp suất và độ lặp lại của đường keo trên thiết bị theo cấu hình sản xuất dự kiến.
Chất độn khe hở sau khi đóng rắn nên mềm đến mức nào?
Độ mềm phải được đánh giá dựa trên biến dạng nén thực tế, tốc độ đóng kín và nhiệt độ. Chỉ riêng độ cứng không xác định được lực truyền vào cụm lắp ráp. Hãy sử dụng dữ liệu về ứng suất nén hoặc mô đun, đồng thời xác nhận tải trọng trên cụm lắp ráp hoàn thiện.
Vật liệu lấp đầy khe hở dẫn nhiệt có khả năng cách điện không?
Many ceramic-filled silicone systems are electrically insulating, but some thermally conductive materials use metal or carbon fillers and are electrically conductive. Confirm the exact formulation, dielectric evidence, working voltage, spacing and edge condition.
Việc đóng rắn trong một cụm lắp ráp lớn được xác minh như thế nào?
Record the material temperature history inside a representative bead and define handling cure and functional cure separately. Large metal parts may heat more slowly than the oven air. Confirm cure through physical or mechanical checks and final thermal performance.
Cần gửi những thông tin nào kèm theo RFQ?
Send the drawing or interface area, minimum and maximum gap, thermal target, allowed assembly stress, substrate materials, electrical requirement, operating environment, dispense equipment, cycle time, cure limits, annual volume and validation plan.