
Liên kết nhiệt cho thiết bị điện tử
Keo dán dẫn nhiệt dành cho điện tử và liên kết nhiệt
Xây dựng đường tản nhiệt vĩnh viễn và liên kết cơ học trong một bề mặt tiếp xúc được kiểm soát. Haktak giúp các nhà sản xuất thiết bị điện tử so sánh thành phần hóa học, quá trình đóng rắn, độ dày đường dán, đặc tính điện, ứng suất và mức độ phù hợp với sản xuất trước khi lựa chọn keo dẫn nhiệt.

Trả lời nhanh
Chất kết dính dẫn nhiệt là gì?
Keo dẫn nhiệt là vật liệu liên kết polymer được trộn thêm các chất độn dẫn nhiệt. Sau khi bôi và đóng rắn, chúng gắn kết hai bề mặt đồng thời truyền nhiệt qua lớp keo. Chúng được sử dụng khi một nguồn nhiệt cần được dán vào bộ tản nhiệt, vỏ, tấm tản nhiệt, đế hoặc tấm làm mát mà không chỉ dựa vào ốc vít, kẹp hoặc vật liệu tiếp xúc nhiệt phi kết cấu riêng biệt.
Ma trận polyme cung cấp độ bám dính, đặc tính đóng rắn, độ dẻo, khả năng chống chịu môi trường và các đặc tính gia công. Các hạt gốm hoặc kim loại tạo ra các đường dẫn dẫn điện xuyên qua ma trận. Do đó, mối nối cuối cùng là một hệ thống: chất độn, nhựa, bề mặt chất nền, độ dày đường dán, quá trình đóng rắn và môi trường hoạt động đều ảnh hưởng đến hiệu suất.
Hầu hết các loại keo tản nhiệt điện tử đều cách điện mặc dù chúng dẫn nhiệt. Alumina, bo nitrua và các chất độn gốm khác có thể truyền nhiệt trong khi vẫn duy trì điện trở suất thể tích cao. Các hệ thống có pha kim loại có thể dẫn cả nhiệt và điện và chỉ được chọn khi đường dẫn điện là có chủ ý. Cụm từ “keo dẫn điện” không bao giờ nên được diễn giải mà không xác nhận xem nó có nghĩa là độ dẫn nhiệt, độ dẫn điện hay cả hai.
Đọc Hướng dẫn về keo dẫn nhiệtRanh giới trường hợp sử dụng
Khi nào nên sử dụng keo dẫn nhiệt
Keo tản nhiệt đạt độ kết dính mạnh nhất khi đòi hỏi cả sự cố định và truyền nhiệt. Nếu cụm lắp ráp cần phải mở ra dễ dàng để bảo trì, vật liệu bọc lót tản nhiệt (TIM) phi cấu trúc có thể là thiết kế tốt hơn.
Tản nhiệt liên kết không cần phụ kiện bổ sung
Gắn các bộ tản nhiệt nhỏ, tấm tản nhiệt hoặc vỏ kim loại ở những nơi ốc vít, kẹp và giá đỡ làm tăng số lượng linh kiện, chiếm không gian hoặc không thể lắp đặt. Keo dán phải chịu được tải trọng tĩnh và động dự kiến sau khi lão hóa.
Giữ một giao diện mỏng được kiểm soát
Một mối liên kết đã đóng rắn có thể duy trì sự tiếp xúc và chống lại sự dịch chuyển trong khi mỡ bôi trơn sẽ cần phải kẹp chặt. Thiết kế vẫn cần một đường keo tối thiểu và tối đa thực tế; chất kết dính không nên bù đắp cho các dung sai cơ học không được kiểm soát.
Liên kết các chất nền không giống nhau
Liên kết gốm với nhôm, bảng mạch in (PCB) với vỏ máy hoặc kim loại với nhựa kỹ thuật đồng thời truyền nhiệt. Thành phần hóa học và mô-đun đàn hồi phải phù hợp với các mức năng lượng bề mặt và hệ số giãn nở nhiệt khác nhau.
Hỗ trợ các cụm chi tiết nhỏ gọn, trọng lượng nhẹ
Kết hợp liên kết và truyền nhiệt có thể làm giảm các chi tiết kẹp chặt và cho phép đóng gói nhỏ gọn hơn. Lợi ích này chỉ có ý nghĩa nếu thời gian đóng rắn, việc cố định và kiểm tra phù hợp với dây chuyền sản xuất.
Trám khe quanh một mối nối nhiệt
Một số hệ thống silicone và urethane có thể cung cấp khả năng bịt kín linh hoạt kèm theo truyền nhiệt. Hãy xác nhận xem mối nối có cần độ bền kết cấu thực sự, khả năng bịt kín môi trường hay cả hai.
Chọn TIM khác cho tính dễ bảo trì
Sử dụng miếng đệm có thể tháo rời, mỡ tản nhiệt hoặc chất độn mềm khi bộ tản nhiệt phải được tháo định kỳ, áp lực kẹp lớn đã có sẵn hoặc cặn đã đóng rắn sẽ làm cho việc sửa chữa không thể chấp nhận được.
Điểm kiểm tra kỹ thuật: Keo tản nhiệt không phải là chất kết dính kết cấu. Độ dính trong quá trình lắp ráp không chứng minh được khả năng chịu tải lâu dài, và việc trộn keo với keo dán thông thường tạo ra một mặt tiếp xúc không thể kiểm soát.
Tuyển chọn Hóa học
So sánh các thành phần keo dẫn nhiệt
Không có họ nhựa nào chiến thắng trong mọi ứng dụng. Hãy chọn thành phần hóa học dựa trên ứng suất sau đóng rắn, độ bền, quá trình đóng rắn, nhiệt độ, vật liệu nền và điều kiện vận hành—chứ không chỉ dựa vào W/mK.
Keo epoxy dẫn nhiệt
Nhựa epoxy thường mang lại độ bền kết dính cao, độ bám dính tốt với kim loại và gốm sứ, độ biến biến dạng (creep) thấp và hình học sau khi đóng rắn ổn định. Chúng phù hợp cho các bộ tản nhiệt, linh kiện công suất và các cụm lắp ráp mà độ cứng là yếu tố có thể chấp nhận được.
- Cố định cấu trúc vững chắc
- Các tùy chọn 1K và 2K
- Cách điện hoặc dẫn điện độn kim loại
- Kiểm tra độ giòn, độ co ngót khi đóng rắn và ứng suất hệ số giãn nở nhiệt (CTE)
Keo dán silicon dẫn nhiệt
Silicon duy trì độ linh hoạt qua các thay đổi nhiệt độ và có thể làm giảm ứng suất giữa các chất nền có độ giãn nở khác nhau. Chúng hữu ích xung quanh các thiết bị điện tử dễ vỡ và các cụm lắp ráp dễ bị chu kỳ nhiệt.
- Giảm căng thẳng linh hoạt
- Khả năng hoạt động ở dải nhiệt độ rộng
- Lựa chọn đóng rắn ở nhiệt độ phòng và đóng rắn bằng nhiệt
- Kiểm tra độ nhạy silicone, độ rỉ và độ bám dính
Keo acrylic dẫn nhiệt
Hệ thống acrylic có thể cung cấp khả năng cố định nhanh chóng và độ bám dính chắc chắn cho việc lắp ráp có lưu lượng cao. Các phương pháp chất hoạt hóa, UV hoặc đóng rắn kép có thể phù hợp với các hình học và thiết bị cụ thể.
- Tùy chọn sản xuất nhanh
- Độ bám dính tốt trên các chất nền được chọn
- Hữu ích cho các bộ phận liên kết nhỏ gọn
- Kiểm tra mùi, khả năng đóng rắn trong bóng râm và độ tương thích bề mặt

Keo dán lai và keo dán polyurethane dẫn nhiệt
Các công thức urethane và lai tạo có thể cân bằng độ bám dính, độ bền dai, độ dẻo và tính kháng thủy phân. Chúng có thể phù hợp với các chi tiết lớn hơn hoặc vật liệu hỗn hợp, nơi mà keo epoxy cứng tạo ra quá nhiều ứng suất.
- Kết dính bền bỉ, ít căng thẳng
- Độ giãn dài và khả năng giảm chấn hữu ích
- Xử lý ở nhiệt độ phòng gồm hai phần
- Kiểm tra độ ẩm, sự đóng rắn, nhiệt độ và độ cứng dài hạn
| Hóa học | Sức mạnh điển hình | Hành vi căng thẳng | Lựa chọn chữa trị | Điểm khởi đầu tốt nhất | Kiểm tra trước khi phát hành |
|---|---|---|---|---|---|
| Keo epoxy | Độ kết dính và độ bền cắt cao | Thường cứng; có các loại được tăng độ bền | Đông nhiệt 1K; Đông ở nhiệt độ phòng hoặc thúc đẩy bằng nhiệt 2K | Liên kết kim loại/gốm, tản nhiệt, thiết bị công suất | Ứng suất do hệ số giãn nở nhiệt (CTE), tính giòn, đặc tính đóng rắn, làm lại |
| Silicone | Vừa phải; phụ thuộc vào công thức | Linh hoạt và chịu được chu kỳ | Độ ẩm, ngưng tụ, đóng rắn bằng cách cộng hoặc nhiệt | Các bảng mạch dễ vỡ, cảm biến, chu kỳ và niêm phong | Độ bám dính bề mặt, độ nhạy di chuyển, đóng rắn hoàn toàn |
| Acrylic | Tùy chọn cố định nhanh và liên kết chắc chắn | Từ cứng sang cường hóa | Chất kích hoạt, tia cực tím, kép hoặc hai thành phần | Các đường liên kết có thông lượng cao, dễ tiếp cận | Vùng tối, sự ức chế oxy, ứng suất chất nền |
| Urethane / lai | Trung bình đến cao, với độ bền dai | Linh hoạt đến bán cứng | Chủ yếu gồm hai phần; đã chọn 1 nghìn hệ thống | Vật liệu hỗn hợp, khả năng giảm chấn và diện tích liên kết lớn hơn | Độ ẩm, tỷ lệ đóng rắn, nhiệt độ và sự thủy phân |
Thiết kế cure và line
Chọn Keo Dẫn Nhiệt 1K hoặc 2K
Sự lựa chọn phương pháp đóng rắn làm thay đổi việc lưu trữ, phân phối, thời gian chu kỳ, kiểm soát sản phẩm dở dang và độ tin cậy. “Một thành phần” không tự động đồng nghĩa với đơn giản, và “hai thành phần” không tự động đồng nghĩa với chậm.
| Hệ thống | Ưu điểm | Kiểm soát quy trình | Vừa vặn thông thường | Các câu hỏi để xác thực |
|---|---|---|---|---|
| Đóng rắn nhiệt 1K | Không pha tỷ lệ trực tuyến; trộn sẵn đồng nhất; đóng rắn nhanh ở nhiệt độ | Kho lạnh hoặc thời gian bảo quản, rã đông, độ ổn định của chất làm đầy, biểu đồ nhiệt độ lò nướng | Thiết bị điện tử dung lượng cao chịu được nhiệt độ | Liên kết thực tế có đạt đến nhiệt độ đóng rắn không? Mất bao lâu để đạt được độ bền có thể thao tác? |
| Độ ẩm 1K / đóng rắn bằng độ ẩm / đóng rắn bằng hơi ẩm | Xử lý ở nhiệt độ phòng; không cần máy trộn; tùy chọn linh hoạt | Độ ẩm, độ dày đường keo, sự tạo màng, độ sâu đóng rắn, thời gian tiếp xúc bao bì | Dán và bịt kín bằng silicon | Độ ẩm có thể tiếp cận mối nối không? Quá trình đóng rắn sâu hoặc kín có được chấp nhận không? |
| Đóng rắn ở nhiệt độ phòng 2 thành phần | Đông sâu ở các mối nối khuất; thời gian làm việc có thể điều chỉnh; không cần lò nung sản xuất | Tỷ lệ pha trộn, ống trộn tĩnh, xả bỏ, thời gian thao tác, nhiệt độ và không khí | Các bộ phận lớn, cụm lắp ráp nhạy cảm và sản xuất linh hoạt | Toàn bộ thể tích đã được trộn và đóng rắn chưa? Chuyện gì xảy ra sau khi dừng dây chuyền? |
| Làm nóng gia tốc 2K | Phản ứng ở nhiệt độ phòng với thời gian cố định nhanh hơn khi có nhiệt | Thời gian mở, tốc độ tăng nhiệt, phản ứng tỏa nhiệt, đồ gá và tính đồng nhất của quá trình đóng rắn | Các đường ống cần xử lý linh hoạt cùng quá trình đóng rắn cuối cùng nhanh hơn | Liệu khối lượng thực tế và đồ đạc có làm thay đổi quá trình tỏa nhiệt hoặc đóng rắn không? |
| Đèn UV / đóng rắn bằng ánh sáng | Đồ gá cực nhanh; thời gian sản phẩm dở dang thấp; kiểm soát năng lượng chính xác | Cường độ, bước sóng, độ phơi sáng, vùng bóng tối, sự ức chế oxy | Cạnh tiếp cận, chất nền trong suốt hoặc thiết kế đóng rắn kép | Keo dán ẩn sẽ đóng rắn như thế nào? Quá trình đóng rắn thứ cấp đã được kiểm chứng chưa? |
Cuộc sống công sở
Thời gian sử dụng được sau khi rã đông, mở nắp hoặc trộn. Độ nhớt và tính chất phân phối có thể thay đổi trước khi hiện tượng tạo gel có thể nhìn thấy được.
Cửa sổ Lắp ráp
Thời gian cho phép giữa lúc nhả keo và lúc ghép nối. Hiện tượng tạo màng, chảy võng hoặc phản ứng hóa học có thể làm thay đổi khả năng làm ướt và độ dày cuối cùng.
Thời gian thi đấu
Thời điểm mà mối nối có thể di chuyển an toàn sang công đoạn tiếp theo. Đây không phải là bằng chứng của quá trình trùng hợp hoàn toàn.
Chữa khỏi hoàn toàn
Trạng thái được xác thực được sử dụng cho các đặc tính nhiệt, cơ và điện cuối cùng. Xác nhận điều này thông qua thể tích liên kết thực tế.
Đặc tính điện
Chọn Keo tản nhiệt cách điện hoặc dẫn điện
Độ dẫn nhiệt và độ dẫn điện là các yêu cầu riêng biệt. Hãy xác định đường dẫn điện dự định trước khi so sánh chất độn hoặc nhựa.
Keo độn gốm thường mang lại khả năng truyền nhiệt đi kèm với cách điện. Keo độn kim loại có thể cung cấp cả dẫn nhiệt và dẫn điện, điều này có thể hữu ích cho việc gắn chip, nối đất hoặc các kết nối cụ thể nhưng có thể tạo ra nguy cơ đoản mạch ở các vị trí khác.
Làm rõ Thuật ngữ Keo tản nhiệtĐiện trở suất khối
Xác nhận điện trở khối sau thời gian đóng rắn và tiếp xúc môi trường đã định. Nhãn “không dẫn điện” không thể thay thế cho dữ liệu thiết kế theo điện áp cụ thể.
Độ bền điện điện môi
Đánh giá hiện tượng đánh thủng ở độ dày liên kết thực tế, với các khiếm khuyết thực tế, cạnh, sự nhiễm bis và sự tập trung điện trường.
Hệ thống vật liệu điền đầy
Nhôm oxit, bo nitrua và các chất độn gốm khác hỗ trợ cách điện; bạc, nhôm hoặc niken có thể tạo ra dẫn điện.
Quyền loại trừ và quyền ép buộc mua lại
Keo dẫn điện hoặc bị nhiễm bẩn nằm ngoài mối nối dự kiến có thể làm chập các tiếp điểm. Cần kiểm soát thể tích, đường thoát và giới hạn kiểm tra.
Rò rỉ bề mặt
Độ ẩm, cặn ion và quá trình lưu hóa không hoàn toàn có thể ảnh hưởng đến điện trở cách điện bề mặt ngay cả khi dữ liệu vật liệu khối có vẻ chấp nhận được.
Kiến trúc cô lập
Keo dán chỉ là một lớp trong hệ thống cách điện. Cần xem xét đồng thời khoảng cách dòng rò, khoảng cách phóng điện, vật liệu nền, lớp phủ, các khoảng trống và điện áp hoạt động.
Kỹ thuật giao diện
Thiết kế đường keo dán dẫn nhiệt
Giá trị W/mK trong bảng thông số kỹ thuật mô tả vật liệu khối theo một phương pháp đã định. Thiết bị chịu tổng điện trở của lớp đã đóng rắn cộng với cả hai mặt tiếp xúc giữa vật liệu và bề mặt. Keo tản nhiệt có độ dẫn điện cao hơn có thể mất đi lợi thế khi đường keo dày, được làm ướt kém hoặc chứa nhiều bọt khí.
Để so sánh đơn giản, điện trở lớp khối tăng theo độ dày và giảm theo độ dẫn điện. Các cấu kiện thực tế bổ sung thêm điện trở tiếp xúc, điện trở tản nhiệt và dòng nhiệt không đồng đều. Hãy so sánh các vật liệu ở độ dày và diện tích tiếp xúc dự kiến, sau đó đo nhiệt độ linh kiện hoặc trở kháng nhiệt của cấu kiện.
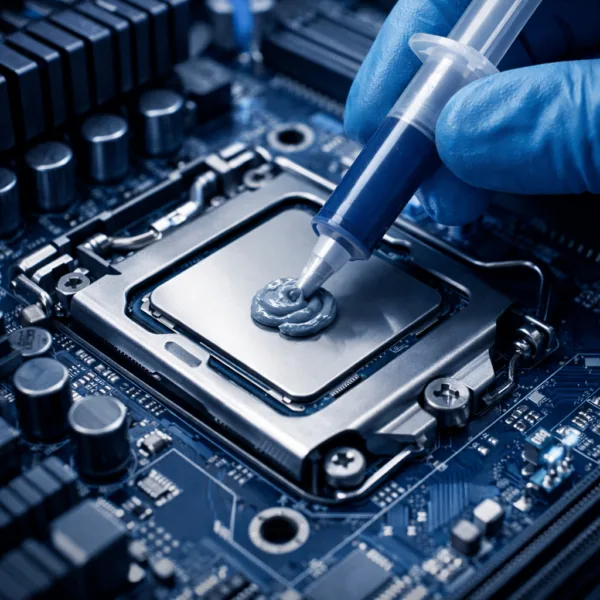 Hình học lắp ráp cuối cùng quan trọng hơn một con số vật liệu đơn lẻ.
Độ dày tối thiểu, danh định và tối đa
Sử dụng dung sai tích lũy, độ phẳng bề mặt, thiết kế đồ gá và áp suất lắp ráp để xác định khoảng lưu hóa thực tế—chứ không chỉ là một khe hở CAD danh nghĩa.
Kích thước chất độn và điều khiển khoảng cách
Keo chứa hàm lượng hạt độn cao không thể sụp đổ xuống dưới cấu trúc hạt hiệu quả. Các hạt đệm hoặc cữ chặn cơ học có thể giúp bảo vệ chiều dày đường keo tối thiểu.
Độ thấm ướt và Tiếp xúc
Năng lượng bề mặt, độ nhớt, thời gian, áp suất và thời điểm bắt đầu đóng rắn ảnh hưởng đến việc keo dán có tiếp cận được vùng hữu ích hay không mà không bị kẹt các vùng khô.
Điều khiển Hư không và Không khí
Việc nạp gói, trộn, các giao điểm của hạt, hướng lắp ráp và tốc độ đóng có thể giữ lại không khí cách nhiệt trong đường truyền nhiệt.
Mua lại bắt buộc và Chèn ép
Áp suất quá mức có thể làm keo tràn ra khỏi bề mặt tiếp xúc hoặc xâm nhập vào các vùng cần tránh. Áp suất quá ít có thể để lại một lớp keo dày và không liên tục.
Trở kháng nhiệt theo thời gian
Đo lường sau khi chu kỳ nhiệt và độ ẩm. Các vết nứt, hiện tượng tách lớp hoặc mất tiếp xúc có thể làm tăng điện trở ngay cả khi polyme vẫn giữ được tính dẫn điện.
Độ tin cậy cơ khí
Cân bằng Độ bám dính, Mô-đun đàn hồi và Ứng suất CTE
Chỉ số lực cắt chồng mạnh nhất không phải lúc nào cũng là mối nối an toàn nhất. Keo dán đã đóng rắn phải duy trì sự tiếp xúc mà không làm quá tải các thành phần mà nó kết nối.
Sự bám dính và Sự liên kết
Sự bong tróc kết dính xảy ra ở bề mặt; sự phá hủy kết dính xảy ra bên trong vật liệu. Ghi lại kiểu phá hủy cũng như lực tác động. Giá trị mẫu thử cao trên nhôm đã qua xử lý có thể không chuyển đổi sang kim loại được sơn, mặt nạ hàn hoặc nhựa đúc.
Mô-đun và Biến dạng
Chất kết dính cứng duy trì hình học và tải trọng nhưng truyền chuyển động nhiều hơn. Các hệ thống linh hoạt có thể giảm ứng suất trong biên độ nhiệt rộng, mặc dù tính linh hoạt quá mức có thể không cung cấp đủ hỗ trợ cấu trúc cần thiết.
Lỗi không khớp CTE
Nhôm, đồng, gốm, vật liệu nền PCB và polyme giãn nở khác nhau. Các bề mặt liên kết lớn và các chu kỳ nhiệt độ có thể tập trung ứng suất cắt ở các cạnh, góc và các điểm chuyển tiếp vật liệu.
Hình học khớp nối
Kiểu chồng, kiểu áp sát (butt) và kiểu lột (peel) có cơ chế chịu tải khác nhau. Hãy thiết kế chịu lực cắt phân tán nếu có thể, đảm bảo khoảng chồng hợp lý và tránh các hình học mép làm chuyển dịch dịch vụ thành lực lột.
Rung động và Chấn động
Khối lượng, cánh tay đòn và hình học của đồ gá quyết định tải trọng mối nối. Hãy kiểm tra xác nhận thành phần được dán ở hướng lắp đặt của nó thay vì chỉ dựa vào các mẫu thử tĩnh nhỏ.
Chiến lược sửa chữa
Một mối nối nhiệt vĩnh viễn có thể đòi hỏi nhiệt độ, dung môi, sự tách rời cơ học hoặc thay thế linh kiện. Xác định khả năng tiếp cận, giới hạn cặn và rủi ro hư hỏng trước khi đưa vào sản xuất.
Khám phá Keo dán chịu nhiệt cấu trúcXem xét đặc tả
Cách Đọc Bảng Dữ Liệu Keo Dẫn Nhiệt
Bảng dữ liệu kỹ thuật là một công cụ sàng lọc, không phải là sự đảm bảo cho mọi mối nối. Hãy so sánh phương pháp, mẫu vật, quá trình đóng rắn và đơn vị đằng sau mỗi giá trị, sau đó xác minh cụm lắp ráp hoàn chỉnh.
Độ dẫn nhiệt
Kiểm tra phương pháp thử nghiệm, độ dày mẫu, nhiệt độ và hướng. Kết quả từ phương pháp đĩa nóng có bảo vệ, nguồn mặt phẳng tạm thời, chớp laser hoặc phương pháp đặc thù của nhà cung cấp có thể không thay thế trực tiếp cho nhau. Polyme có chất độn cũng có thể mang tính dị hướng sau khi pha chế hoặc đóng rắn. Sử dụng giá trị này để ước tính điểm bắt đầu, không phải để dự đoán nhiệt độ thiết bị mà không có hình học và điện trở bề mặt tiếp xúc.
Nhiệt trở hoặc Trở kháng nhiệt
Xác định xem giá trị đại diện cho một lớp vật liệu, độ dày liên kết được quy định hay một bề mặt tiếp xúc hoàn chỉnh với các thông số tiếp xúc. Các đơn vị như K·cm²/W, °C·in²/W và K/W mô tả các đại lượng khác nhau. Việc so sánh hữu ích đòi hỏi phải có cùng diện tích, độ dày, áp suất, bề mặt và ranh giới đo lường.
Độ nhớt và Tính biến động theo thời gian (Thixotropy)
Một chỉ số độ nhớt không thể dự đoán đầy đủ quá trình cấp keo. Hãy xác định tốc độ cắt, đầu trục (spindle), nhiệt độ và lịch sử kiểm tra. Chất kết dính có tính biến dẻo (thixotropic) có thể giữ được một đường keo cao khi đứng yên nhưng lại chảy dưới lực cắt của vòi phun. Hãy đánh giá quá trình khởi động, chạy liên tục, khả năng phục hồi khi không tải, hiện tượng kéo sợi, tạo đuôi và hiệu suất gần cuối vòng đời của bao bì.
Mật độ và Hàm lượng Chất độn
Keo chứa hàm lượng chất độn cao có thể có tỷ trọng lớn hơn nhiều so với nhựa thông thường. Hãy chuyển đổi thể tích thiết kế thành khối lượng mỗi lần bơm bằng cách sử dụng tỷ trọng vật liệu và tính đến hiệu suất của bao bì. Hàm lượng chất độn cao có thể cải thiện khả năng dẫn điện nhưng cũng có thể làm tăng tính mài mòn, áp suất, nguy cơ lắng đọng và ứng suất. Sự dịch chuyển tỷ trọng có thể là một tín hiệu quy trình hữu ích khi nghi ngờ có sự tách lớp.
Dữ liệu về độ bền trượt mối nối chồng, độ bền bóc và độ bền kéo
Đọc kỹ chất nền, độ chồng khớp, độ dày, sự chuẩn bị bề mặt, thời gian đóng rắn và tốc độ kiểm tra. Các giá trị độ bền cắt chồng từ các mẫu nhôm được ăn mòn không chứng minh được độ bám dính với vỏ nhôm anod hóa, mặt nạ hàn hoặc nhựa đúc. Hãy kiểm tra bề mặt phá hủy và tiến hành kiểm tra sau khi tiếp xúc với độ ẩm và chu kỳ nhiệt; lực đỉnh ban đầu đơn thuần có thể che giấu điểm yếu tại mặt phân cách.
Độ cứng, Mô-đun và Độ giãn dài
Độ cứng Shore rất tiện lợi nhưng không thể thay thế cho mô-đun đàn hồi theo nhiệt độ. Hãy xem xét độ cứng phụ thuộc vào nhiệt độ trong khoảng làm việc thực tế và vùng chuyển hóa thủy tinh. Độ giãn dài giúp mô tả khả năng biến dạng, nhưng ứng suất mối nối cũng phụ thuộc vào diện tích liên kết, độ dày, hình học cạnh và độ co ngót khi đóng rắn.
Hệ số giãn nở nhiệt và Chuyển hóa thủy tinh
Hệ số giãn nở nhiệt có thể thay đổi trên nhiệt độ chuyển hóa thủy tinh. Hãy so sánh chất kết dính đã đóng rắn với các chất nền gốm, đồng, nhôm, mạch in (PCB) và polyme qua các điều kiện vận hành và kiểm định cực hạn. Hệ thống dẻo dai hoặc linh hoạt có thể dung nạp sự sai lệch tốt hơn so với vật liệu cứng có độ bền danh định cao hơn.
Dữ liệu Điện và Môi trường
Đánh giá độ bền điện môi, điện trở suất thể tích, độ hấp thụ nước, sự thoát khí, độ sạch ion, tính dễ cháy và khả năng kháng hóa chất chỉ khi liên quan đến thiết kế. Xác nhận độ dày mẫu, điều kiện xử lý và tiêu chuẩn. Các nhãn tiếp thị như “cách điện,” “thoát khí thấp” hoặc “nhiệt độ cao” cần có giới hạn chấp nhận được định lượng.
Kỷ luật dữ liệu: phân biệt các giá trị điển hình với giới hạn đặc tả. Nếu một tính năng thiết yếu đối với an toàn, hiệu suất hoặc tuổi thọ, hãy đưa tính năng đó vào kế hoạch kiểm soát đã thỏa thuận và xác minh bằng quá trình đóng rắn và lắp ráp thực tế.
Ghép nối chất nền
Dán keo tản nhiệt lên vật liệu được liên kết
Cùng một loại keo dán có thể có cách hành xử khác nhau tùy thuộc vào độ hoàn thiện bề mặt, lớp phủ và hình học. Hãy coi mỗi cặp vật liệu nền là một mối nối riêng biệt thay vì giả định rằng kết quả của một mẫu thử có thể áp dụng cho mọi nơi.
| Cặp chất nền | Tại sao nó được sử dụng | Các rủi ro kỹ thuật chính | Trọng tâm phát triển được khuyến nghị |
|---|---|---|---|
| Gốm sang nhôm | Dẫn nhiệt từ các đế nguồn hoặc LED vào bộ tản nhiệt hoặc vỏ máy có trọng lượng nhẹ | Sự sai lệch CTE lớn, gốm giòn, sự biến đổi oxit và ứng suất mép | Hóa học ít căng thẳng hơn, đường liên kết mỏng có kiểm soát, kiểm tra chu kỳ và mép |
| Đồng sang nhôm | Ghép nối các tấm tản nhiệt, thanh dẫn hoặc cấu trúc làm mát có dung nhiệt cao | Hành vi oxit khác nhau, môi trường điện hóa, độ cứng và ứng suất diện tích lớn | Chuẩn bị bề mặt, tiếp xúc với môi trường ăn mòn, thiết kế mối nối chồng và lão hóa do độ ẩm |
| PCB với vỏ kim loại | Truyền nhiệt ra khỏi vùng bảng mạch và cố định cụm lắp ráp | Biến dạng mối hàn, uếnh ván mạch (board bending), độ bám dính của mặt nạ hàn và độ khó sửa chữa | Mô-đun thấp, lực cố định, thiết kế vùng cấm, đo lường chu kỳ và biến dạng bo mạch |
| Linh kiện đến tản nhiệt | Gắn một gói nhỏ hoặc bồn rửa cục bộ không có ốc vít riêng biệt | Diện tích nhỏ, tải trọng bóc tách, xử lý trước khi đóng rắn và áp lực bề mặt không đồng đều | Độ chính xác khi đặt, độ chồng lấp tối thiểu, thời gian kẹp chặt, bằng chứng sốc và kéo/cắt |
| Kim loại sang nhựa kỹ thuật | Tích hợp các chức năng làm mát và vỏ bảo vệ trong một mô-đun trọng lượng nhẹ | Năng lượng bề mặt thấp, độ giãn nở nhiệt (CTE) chênh lệch lớn, nứt do độ ẩm và ứng suất nhựa | Mác vật liệu, kiểm soát chất tác khuôn, xử lý bề mặt, lớp sơn lót và quá trình lão hóa nhiệt |
| Kim loại có lớp phủ với kim loại có lớp phủ | Vỏ máy hoàn thiện liên kết không làm lộ lớp nền thô | Lớp phủ—không phải kim loại—kiểm soát độ bám dính; sự bong tróc lớp phủ có thể chiếm ưu thế | Nhà cung cấp lớp phủ được phê duyệt, trạng thái đóng rắn, độ bền, khả năng chống trầy xước và vị trí đứt gãy kết dính |
Đối với mỗi cặp, hãy ghi lại vị trí cho phép xảy ra hiện tượng hỏng hóc. Nếu chất keo dán mạnh hơn lớp sơn, lớp mạ, lớp kim loại hóa gốm hoặc lớp phủ PCB, lớp yếu nhất có thể dịch chuyển ra bên ngoài mối nối keo và tạo ra một vấn đề độ tin cậy khác.
Xử lý bề mặt
Chuẩn bị chất nền để hàn nhiệt đáng tin cậy
Vật liệu tốt không thể bù đắp cho một bề mặt không được kiểm soát. Hãy kiểm tra các chi tiết sản xuất thử nghiệm, lớp phủ và quá trình làm sạch—chứ không chỉ các mẫu thử nghiệm trong phòng thí nghiệm.
Nhận dạng mọi bề mặt
Ghi lại vật liệu nền, lớp mạ, anod hóa, mặt nạ hàn, sơn, nhựa đúc, chất tách khuôn và sự biến động của nhà cung cấp. Chỉ riêng “Nhôm” không phải là thông số kỹ thuật bề mặt hoàn chỉnh.
Loại bỏ ô nhiễm
Dầu, bụi, chất trợ hàn, dấu vân tay và cặn gia công có thể cản trở khả năng làm ướt. Hãy chọn phương pháp làm sạch không để lại cặn hoặc ăn mòn vật liệu nền.
Kiểm soát độ ô-xít và độ nhám
Oxit tươi, oxit cũ và việc chuẩn bị chất mài mòn có thể làm thay đổi độ bám dính. Xác định độ nhám và thời gian từ lúc chuẩn bị đến khi dán.
Xử lý bề mặt năng lượng thấp
Plasma, corona hoặc chất lót có thể cải thiện độ ẩm trên bề mặt nhựa hoặc bề mặt đã được phủ. Xác nhận độ suy giảm xử lý và việc kiểm soát tại dây chuyền.
Lão hóa mối ghép thực tế
Kiểm tra các bề mặt sản phẩm đã được làm sạch sau khi tiếp xúc với độ ẩm, chu kỳ nhiệt và hóa chất. Kiểm tra độ bền cắt chồng ban đầu không thôi thì không thể chứng minh được độ bám dính lâu dài.
Kỹ thuật sản xuất
Cấp keo và đóng rắn nhiệt keo dẫn nhiệt trong sản xuất
Keo chứa hàm lượng chất độn cao có thể đặc, có tính mài mòn và phụ thuộc nhiều vào nhiệt độ. Hãy xây dựng một khoảng thông số vận hành xoay quanh bao bì thực tế, thiết bị, đường keo và thời gian chờ lắp ráp.

Đóng gói và Bảo quản
Định nghĩa ống tiêm, ống mực, ống mực kép, thùng hoặc nguồn cung cấp số lượng lớn; nhiệt độ bảo quản; thời gian rã đông; thời gian sử dụng; hướng đặt; và thời gian tiếp cận dây chuyền sản xuất. Ngăn ngừa sự ngưng tụ sau khi bảo quản lạnh và tránh các chu kỳ nóng-lạnh không kiểm soát.
Máy bơm, ống mềm và vòi bơm
Ghép thiết bị áp lực thời gian, piston, trục vít xoắn tiến (progressive cavity) hoặc thiết bị trộn-định lượng (meter-mix) với độ nhớt, kích thước chất độn, độ mài mòn và độ chính xác của liều lượng. Sự hạn chế quá mức có thể làm tăng áp suất, nhiệt độ và sự tách biệt vật liệu.
Trộn hai thành phần
Kiểm soát tỷ lệ A:B, nhiệt độ, cân bằng áp suất, số lượng phần tử bộ trộn tĩnh, việc xả bọt lần đầu và hành vi dừng-khởi động. Độ đồng màu có thể giúp ích cho việc kiểm tra nhưng không chứng minh được sự đóng rắn ở mức độ phân tử.
Thiết kế Hạt và Bi
Kết nối khối lượng đã lắng đọng với thể tích lan rộng cuối cùng. Chọn các mẫu chấm, đường thẳng hoặc chu vi để lấp đầy vùng liên kết hữu ích mà không bẫy không khí hoặc làm ngập các đầu nối và bề mặt quang học.
Lắp ráp và Đồ gá
Kiểm soát thời gian giữa lúc cấp liệu và lúc lắp ghép, tốc độ đóng, điểm dừng cuối cùng, lực kẹp và vị trí linh kiện. Xác minh rằng đồ gá không làm bóp méo hoặc tràn đường dẫn nhiệt.
Đóng rắn và Kiểm tra
Theo dõi nhiệt độ tại mối nối, không chỉ nhiệt độ không khí trong lò. Xác định độ bền xử lý, độ đóng rắn hoàn toàn, dấu hiệu hạt keo, vị trí, lượng keo tràn, lấy mẫu bọt khí và kế hoạch xử lý cho các sản phẩm không đạt tiêu chuẩn.
Ranh giới vật chất
Keo dẫn nhiệt so với các vật liệu tản nhiệt khác
Bắt đầu với chức năng cơ học. Liên kết vĩnh viễn, giao diện có thể tháo rời, lớp điền dung sai và lớp đóng gói toàn diện đòi hỏi các ứng suất vật liệu khác nhau.
| Vật liệu | Vai trò chính | Giữ cơ học | Giao diện tiêu biểu | Lợi thế sản xuất | Hạn chế chính |
|---|---|---|---|---|---|
| Keo dẫn nhiệt | Liên kết và truyền nhiệt | Kết cấu hoặc bán kết cấu sau khi đóng rắn | Đường keo dán được kiểm soát độ dày từ mỏng đến trung bình | Có thể tháo các bộ phận siết chặt và ổn định tiếp điểm | Quá trình lưu hóa, ứng suất và gia công lại phải được thiết kế |
| Mỡ tản nhiệt | Độ nhám bề mặt vi mô ở trạng thái ướt | Không có; yêu cầu kẹp | Giao diện áp suất cao, rất mỏng | Điện trở tiếp xúc ban đầu thấp và khả năng làm lại | Hút chân không, xả khí, sấy khô và không cố định |
| Miếng tản nhiệt | Lấp đầy khoảng trống xác định bằng sự nén | Độ dính ban đầu thấp; cần áp lực ép lắp ráp | Kiểm soát độ dày và dung sai | Bố trí gọn gàng, cách nhiệt và dễ bảo trì | Lực nén và điện trở tiếp xúc |
| Chất trám khe dạng lỏng | Tuân theo các khoảng cách không đều | Thường là kết cấu thấp hoặc không có kết cấu | Khoảng cách biến đổi và chiều cao hỗn hợp | Phân phối tự động với ứng suất lắp ráp thấp | Không thay thế được sự cố định cấu trúc trong nhiều thiết kế |
| Băng dính chịu nhiệt / màng chịu nhiệt | Mối nối với độ dày định hình sẵn được kiểm soát | Liên kết dán nhạy áp lực hoặc ép nhiệt | Các bề mặt rộng, tương đối phẳng | Sắp xếp sạch sẽ, đồng quán tính và không trộn lẫn chất lỏng | Sự tuân thủ bề mặt, bong mép và khả năng lấp đầy khe hở hạn chế |
| Keo đổ mạch dẫn nhiệt | Bao bọc, bảo vệ và truyền nhiệt | Bao bọc thay vì chỉ liên kết một giao diện | Khối lượng lớn xung quanh các linh kiện | Bảo vệ, cách nhiệt và tản nhiệt | Phản tỏa nhiệt, các lỗ rỗng, khối lượng, ứng suất và khả năng sửa chữa kém |
| Vật liệu tản nhiệt đổi pha | Chảy và ẩm ướt sau khi đạt đến nhiệt độ chuyển hóa | Không có; yêu cầu kẹp | Giao diện nhiệt mỏng, có thể sử dụng được | Xử lý sạch trước khi kích hoạt | Cần có sự kích hoạt và duy trì nhiệt độ/áp suất |
Duyệt qua danh mục rộng hơn Vật liệu tản nhiệt dòng khi thiết kế không yêu cầu liên kết đã đóng rắn.
Nền tảng ứng dụng
Keo dẫn nhiệt cho các thiết bị điện tử đòi hỏi khắt khe
Sử dụng ứng dụng làm điểm khởi đầu, sau đó xác định chính xác đường truyền nhiệt, tải trọng mối nối, kiến trúc điện, quy trình lắp ráp và môi trường thực tế.
Mô-đun công suất và Biến tần
Gắn các chất nền gốm, bộ tản nhiệt, cảm biến hoặc bộ tản nhiệt nhỏ gọn xung quanh các linh kiện IGBT, MOSFET, đi-ốt và bộ chuyển đổi. Các yếu tố ưu tiên bao gồm đường nối mỏng, độ an toàn điện môi, ứng suất do hệ số giãn nở nhiệt (CTE) và khả năng chịu chu kỳ hoạt động.
Khám phá Điện tử Công suất
Bảng LED, Bộ nguồn và Bộ tản nhiệt
Gắn các module LED, MCPCB và tấm tản nhiệt đồng thời bảo vệ quang thông và tuổi thọ. Kiểm soát độ phẳng bề mặt, nhiệt độ đóng rắn, tính chất điện môi và tiếp xúc dài hạn.
Khám phá chiếu sáng LED
Pin xe điện, hệ thống quản lý pin (BMS) và sạc
Hỗ trợ các thành phần BMS, cảm biến, thiết bị điện tử gần thanh cái (busbar), các mô-đun sạc và cấu trúc làm mát liên kết. Xác thực khả năng cách điện cao áp, độ rung, độ ẩm và chu kỳ kiểm tra theo tiêu chuẩn ô tô.
Khám phá hệ thống pin xe điện
Chất bán dẫn, Cảm biến và Bộ tản nhiệt
Liên kết các thiết bị nhỏ, nắp đậy, bộ tản nhiệt và chất nền, nơi mà việc định vị chính xác, ít bọt khí, đóng rắn được kiểm soát và ít nhiễm bẩn là rất quan trọng.
Khám phá Lắp ráp Chất bán dẫn
ECU ô tô và ADAS
Liên kết các linh kiện tỏa nhiệt và vỏ máy qua sốc, rung, độ ẩm và chu kỳ nhiệt độ rộng. Biến động bề mặt và thời gian thử nghiệm định mức dài hạn phải được tính đến trong quá trình lựa chọn.
Khám phá Điện tử Ô tô
Thiết bị Viễn thông và 5G
Lắp ráp các linh kiện RF, nguồn và điều khiển trong các cụm thiết bị ngoài trời nhỏ gọn. Cần xem xét các yếu tố về nhiệt độ, độ ẩm, độ bền dài hạn, khả năng chống ăn mòn, độ kín và khả năng tiếp cận để sửa chữa.
Khám phá ngành viễn thông và công nghệ 5G
Trung tâm dữ liệu và máy chủ AI
Nên sử dụng phương pháp kết dính vĩnh viễn một cách có chọn lọc cho các bộ điều chỉnh, bộ chuyển đổi nguồn, bộ điều khiển và các bộ tản nhiệt phụ. Chiến lược bảo trì và quy trình lắp ráp có năng suất cao có thể ưu tiên sử dụng các chất dẫn nhiệt (TIM) thay thế tại các giao diện CPU/GPU.
Khám phá hệ thống làm mát máy chủ AI
Hệ thống điều khiển công nghiệp và nguồn điện
Các thành phần liên kết, bộ tản nhiệt và vỏ máy tiếp xúc với chu kỳ làm việc kéo dài, ô nhiễm, rung động và sự thay đổi nhiệt độ tại hiện trường. Tập trung vào các bề mặt chắc chắn và chính sách sửa chữa.
Khám phá Điện tử Công nghiệpPhòng ngừa sự cố
Ngăn chặn tình trạng bong tróc lớp keo dẫn nhiệt
Một vật liệu có thể đáp ứng các thông số kỹ thuật trong bảng dữ liệu nhưng vẫn có thể bị lỗi nếu các yếu tố như bề mặt, thể tích, hỗn hợp, lắp ráp, quá trình đóng rắn hoặc quá trình lão hóa nằm ngoài phạm vi quy trình đã được xác nhận.
Khả năng thấm ướt kém và hiện tượng bong tróc lớp kết dính
Dầu, chất trợ hàn, oxit, chất tách khuôn hoặc năng lượng bề mặt thấp đều cản trở sự tiếp xúc chặt chẽ. Cần xác định quy trình làm sạch và xử lý kèm theo các tiêu chí chấp nhận có thể đo lường được.
Tỷ lệ sai hoặc trộn không đều
Sự mất cân bằng áp suất, hộp mực đã cạn, vòi trộn bị ngắn mạch hoặc vật liệu đã quá thời hạn sử dụng có thể dẫn đến việc hình thành các vùng mềm, giòn hoặc không ổn định về mặt điện.
Các khoảng trống bị kẹt trong đường dẫn nhiệt
Không khí xâm nhập vào trong quá trình nạp, trộn hoặc lắp ghép sẽ làm tăng điện trở nhiệt và có thể gây ra sự tập trung của điện trường hoặc ứng suất cơ học.
Đường nối dày hoặc thiếu vật liệu ở mối nối
Khoảng hở không kiểm soát làm tăng điện trở; áp suất quá mức sẽ loại bỏ quá nhiều chất kết dính. Sử dụng chốt chặn, miếng đệm, điều khiển hành trình và giới hạn độ phẳng.
Làm cứng bề mặt mà không cần làm cứng xuyên suốt
Việc mép vật liệu không dính tay hay độ bền khi cầm nắm không chứng tỏ rằng vùng sâu nhất đã đông cứng. Cần kiểm tra lại thể tích thực tế, nhiệt độ và tình trạng bóng mờ.
Nứt và bong tróc
Vật liệu cứng, diện tích lớn, sự không tương thích hệ số giãn nở nhiệt (CTE) hoặc độ co ngót do đóng rắn có thể làm hỏng mối nối, bo mạch (PCB), linh kiện gốm hoặc các mối hàn trong quá trình thay đổi nhiệt độ.
Ép buộc chuyển nhượng vào Vùng cấm hoạt động
Vật liệu dư thừa có thể làm nhiễm bẩn các điểm tiếp xúc hoặc làm giảm khả năng cách điện. Xác định thể tích phân phối, hướng thoát, giới hạn kiểm tra và loại bỏ.
Hiện tượng lắng chất độn hoặc trôi độ nhớt
Thời gian, nhiệt độ và việc hâm nóng lặp lại có thể làm thay đổi lực phân phối, thành phần và hình dạng hạt. Cần xác thực đầu, giữa và cuối vòng đời của bao bì.
Thiệt hại do phải làm lại ngoài dự kiến
Việc tách một mối nối đã đóng rắn có thể làm bong các miếng đệm, nứt gốm hoặc biến dạng bộ tản nhiệt. Hãy xác định các dụng cụ tháo lắp, nhiệt độ, cặn bám và phương pháp thay thế từ sớm.
Thông số kỹ thuật cao không thể bù đắp cho một giao diện kém chất lượng. Xem lý do tại sao hệ số dẫn nhiệt (W/mK) cao không phải lúc nào cũng mang lại khả năng làm mát tốt hơn.
Bằng chứng tập hợp
Kiểm tra chất lượng keo dẫn nhiệt trước khi sản xuất
Quá trình kiểm định phải tái hiện chính xác các bề mặt thực tế, sự phân bố đường nối, quá trình đóng rắn, hướng định vị, cấu trúc điện và ứng suất trường. Bắt đầu bằng việc kiểm tra các mẫu thử, sau đó chuyển sang kiểm tra các cụm lắp ráp hoàn chỉnh trước khi đưa vào sử dụng.
Khám phá việc lựa chọn và thử nghiệm vật liệuKết quả nhiệt
Đo nhiệt độ thiết bị hoặc điện trở của cụm lắp ráp ở các điều kiện đường hàn tối thiểu, danh định và tối đa trước và sau quá trình lão hóa.
Độ bám dính và dạng phá hủy
Thử nghiệm trên các vật liệu nền thực tế và ghi nhận các dạng hư hỏng do lực kết dính, lực bám dính và hư hỏng do vật liệu nền — chứ không chỉ ghi nhận lực đỉnh.
Chu kỳ nhiệt và sốc nhiệt
Thách thức về sự không khớp CTE, ứng suất đóng rắn, nứt mép và khả năng duy trì tiếp xúc trong toàn bộ dải điều kiện sử dụng.
Độ ẩm và hóa chất
Đánh giá độ bám dính, khả năng cách điện và sự thay đổi về tính chất vật lý sau khi tiếp xúc với độ ẩm, chất tẩy rửa, dầu và các chất gây nhiễm bẩn liên quan.
Độ tin cậy về điện
Xác nhận độ bền điện, điện trở suất thể tích, độ sạch bề mặt và việc tuân thủ vùng cấm ở điện áp dự kiến.
Năng lực quy trình
Theo dõi khối lượng mỗi lần bơm, kích thước đường keo, tỷ lệ, thời gian sử dụng sau khi trộn, vị trí đặt, thời gian trì hoãn lắp ráp, quá trình đóng rắn và độ lặp lại của công tác kiểm tra.
Rung động và tải cơ học
Thử nghiệm khối lượng thực tế của linh kiện, cánh tay đòn, hướng lắp và đồ gá theo các biên dạng va đập và rung động.
Tái gia công và kiểm soát thay đổi
Xác định quy trình loại bỏ, làm sạch, thay thế và cách ứng phó với các thay đổi về vật liệu, nền, thiết bị hoặc điều kiện đóng rắn.
Từ Nguyên mẫu đến Sản xuất
Mở rộng quy mô keo tản nhiệt với khoảng quy trình được kiểm soát
Đánh giá công thức trên các mẫu thử đại diện, xác nhận đường truyền nhiệt cuối cùng trên phần cứng, sau đó chuyển loại keo đã chọn sang thiết bị sản xuất với các giới hạn được xác định bằng phép đo.
1. Xác định mối ghép
Cung cấp thông tin về vật liệu nền, lớp phủ, diện tích, khe hở, tải trọng, nhiệt lượng, điện áp, nhiệt độ, môi trường và yêu cầu sửa chữa.
2. Lọc theo dòng vật liệu
So sánh thành phần hóa học, chất độn, cơ chế đóng rắn, mô đun, độ bám dính, đặc tính nhiệt và đặc tính điện.
3. Chế tạo mẫu lắp ráp
Sử dụng quy trình chuẩn bị bề mặt, thể tích, đồ gá và đóng rắn thực tế để phát hiện các vấn đề về mặt phân cách và ứng suất.
4. Thực hiện một Quy trình DOE
Thử thách nhiệt độ, tỷ lệ, áp suất, tốc độ, thể tích, thời gian trễ, lực và quá trình đóng rắn để xác định các giới hạn vận hành ổn định.
5. Thiết lập bằng chứng nghiệm thu
Xác định tiêu chí kiểm tra đường keo, vị trí đặt, keo tràn, đóng rắn, nhiệt, độ bám dính và điện.
6. Ban hành kèm kiểm soát thay đổi
Cố định vật liệu, bao bì, điều kiện bảo quản, thiết bị, máy trộn, bề mặt, đồ gá, điều kiện đóng rắn và các vật liệu thay thế đã được phê duyệt.
Đánh giá nhà cung cấp
Các câu hỏi cần đặt ra cho nhà sản xuất keo dẫn nhiệt
Một cuộc trao đổi hữu ích với nhà cung cấp phải liên kết dữ liệu vật liệu với mối nối dự kiến và dây chuyền sản xuất. Hãy yêu cầu bằng chứng, điều kiện thử nghiệm và các giới hạn thực tế thay vì một loại “keo tốt nhất” chung chung.”
Có thể so sánh dữ liệu một cách công bằng không?
Hãy hỏi những phương pháp, độ dày mẫu thử, điều kiện đóng rắn và nhiệt độ nào đã tạo ra các giá trị nhiệt, cơ học và điện. Làm rõ số liệu nào là dữ liệu phát triển điển hình và số liệu nào là thông số kỹ thuật được kiểm soát. Nếu hai sản phẩm được thử nghiệm theo các cách khác nhau, hãy yêu cầu so sánh ở cấp độ cụm lắp ráp hoặc kết quả theo các phương pháp tương đương trước khi xếp hạng chúng.
Những bề mặt nào thực sự đã được thử nghiệm?
Hãy yêu cầu bằng chứng về độ bám dính trên lớp mạ, lớp anod hóa, lớp chống hàn, lớp kim loại hóa gốm, cấp nhựa hoặc lớp phủ thực tế. Hỏi rõ đã sử dụng phương pháp làm sạch, xử lý mài mòn, plasma hay primer nào. Nhà cung cấp cần xác định các giới hạn của bề mặt và đề xuất quy trình chuẩn bị được kiểm soát, thay vì giả định rằng mọi kim loại hoặc nhựa đều có tính chất như nhau.
Khoảng thông số quy trình thực tế là gì?
Hãy hỏi thời gian bảo quản, rã đông, nhiệt độ vật liệu, thời gian chờ, kích thước vòi phun, áp suất, tỷ lệ trộn, thể tích đường keo và thời gian trì hoãn lắp ráp ảnh hưởng như thế nào đến quá trình cấp keo. Yêu cầu các thông số khởi đầu cùng phạm vi chấp nhận được, sau đó xác nhận các thông số này trên thiết bị sản xuất. Một thiết lập lý tưởng duy nhất kém hữu ích hơn một khoảng vận hành ổn định kèm phương án xử lý khi xảy ra lỗi.
Xác nhận quá trình đóng rắn như thế nào?
Làm rõ thời gian cố định, độ bền để thao tác và các điều kiện để đóng rắn hoàn toàn. Hãy hỏi nhiệt độ hoặc độ ẩm tại mối nối được đo như thế nào, cũng như quá trình đóng rắn ở các vùng dày hoặc vùng khuất được xác minh ra sao. Đối với hệ hai thành phần, hãy thảo luận về thời gian sử dụng của bộ trộn, cảnh báo tỷ lệ, việc dừng dây chuyền và bằng chứng được sử dụng để loại bỏ vật liệu trộn chưa đủ.
Dữ liệu lão hóa nào phù hợp với ứng dụng?
Chỉ yêu cầu dữ liệu về chu kỳ nhiệt, độ ẩm, rung động, hóa chất, thoát khí hoặc nhiệt độ cao khi có liên quan. Kiểm tra vật liệu nền được liên kết, độ dày mối nối và dạng hỏng trong các phép thử đó. Dữ liệu lão hóa nhựa chung chung, không xét đến một giao diện thực tế, không thể chứng minh rằng mối nối trong sản xuất sẽ duy trì khả năng tiếp xúc nhiệt và độ bám dính.
Nguồn cung và các thay đổi sẽ được kiểm soát như thế nào?
Hãy thảo luận về quy cách đóng gói, thời hạn sử dụng, số lượng đặt hàng tối thiểu, tính tương đương giữa mẫu và sản xuất, hồ sơ lô, các cơ sở sản xuất đã được phê duyệt và quy trình thông báo thay đổi. Xác định cách thức thông báo khi có nguyên liệu thô, chất độn, bao bì, quy trình hoặc phương pháp thử mới, cũng như liệu có cần đánh giá lại trước khi giao hàng hay không.
Thông tin đầu vào của dự án
Thông tin cần cung cấp để được đề xuất keo dẫn nhiệt
Một bản mô tả yêu cầu chính xác giúp rút ngắn thời gian sàng lọc và tránh việc thử nghiệm một giá trị hấp dẫn trên datasheet trong sai quy trình. Khi có thể, bản vẽ, hình ảnh và bằng chứng về lỗi hiện tại sẽ rất hữu ích.
Khám phá Công thức Tùy chỉnhĐường truyền nhiệt
- Nguồn nhiệt và công suất
- Nhiệt độ mục tiêu của linh kiện
- Bề mặt và diện tích tản nhiệt
- Mô phỏng nhiệt hoặc thông số cơ sở hiện tại
Hình học khớp nối
- Khe hở tối thiểu, danh nghĩa và tối đa
- Độ phẳng và tích lũy dung sai
- Diện tích liên kết và loại mối nối
- Áp lực lắp ráp hoặc cữ chặn cơ khí
Vật liệu nền
- Vật liệu cơ bản và lớp phủ
- Độ nhám và độ sạch bề mặt
- Xử lý plasma, chất lót hoặc xử lý khác
- Biến động giữa nhà cung cấp và các lô
Yêu cầu cơ học
- Độ bền yêu cầu và hướng tải
- Mục tiêu về mô đun hoặc độ linh hoạt
- Rung, va đập và CTE chuyển động
- Chính sách tái gia công và dịch vụ
Yêu cầu về điện
- Mục đích cách điện hoặc dẫn điện
- Điện áp vận hành và quá độ
- Mục tiêu về điện môi hoặc điện trở suất
- Khu vực cần tránh và yêu cầu về độ sạch
Quy trình sản xuất
- Ưu tiên 1K/2K và thiết bị đóng rắn
- Bao bì, bơm, ống dẫn và vòi phun
- Thời gian chu kỳ và độ trễ lắp ráp
- Số lượng mẫu và sản lượng hằng năm
Môi trường
- Nhiệt độ vận hành và bảo quản
- Độ ẩm, hóa chất và môi trường ngoài trời
- Biên dạng chu kỳ nhiệt và rung động
- Các tiêu chuẩn năng lực bắt buộc
Tiêu chí thành công
- Giới hạn nhiệt và cơ học
- Nghiệm thu điện
- Mục tiêu kiểm tra và hiệu suất thu hồi
- Yêu cầu về kiểm soát thay đổi
Tài liệu Kỹ thuật
Hướng dẫn thiết kế và thử nghiệm keo dẫn nhiệt
Sử dụng các hướng dẫn chuyên sâu cho những vấn đề cần trình bày chi tiết hơn so với phạm vi phù hợp của một trang danh mục.
Các tiêu chuẩn kiểm tra TIM phổ biến
Liên kết dữ liệu về độ dẫn điện, trở kháng và vật liệu được báo cáo với các phương pháp thử tương ứng.
Xem xét TIM tiêu chuẩn thử nghiệmVật liệu tản nhiệt theo nhu cầu giao diện
So sánh các lựa chọn về tấm đệm, mỡ, chất độn dạng lỏng, vật liệu chuyển pha và keo dán ở cấp danh mục sản phẩm.
Xem các ứng dụng trong lĩnh vực điện tửTừ yêu cầu đến sản xuất
Kết nối hoạt động xây dựng công thức, cung cấp mẫu, thẩm định và hỗ trợ sản xuất để triển khai vật liệu có kiểm soát.
Xác định → Thử nghiệm → Mở rộng quy môCác câu hỏi thường gặp
Keo dán dẫn nhiệt FAQ
Việc lựa chọn cuối cùng phải được xác nhận trên vật liệu nền, đường keo, quy trình đóng rắn, thiết kế điện và các điều kiện về độ tin cậy thực tế.
Keo dẫn nhiệt là gì?
Đây là vật liệu kết dính có chứa các hạt dẫn nhiệt. Sau khi đóng rắn, vật liệu liên kết cơ học hai bề mặt và truyền nhiệt qua bề mặt tiếp giáp đã được kết dính. Các loại nhựa nền phổ biến gồm epoxy, silicone, acrylic và polyurethane.
Keo dẫn nhiệt có dẫn điện không?
Không nhất thiết. Nhiều keo dẫn nhiệt sử dụng chất độn gốm và có khả năng cách điện. Sản phẩm chứa chất độn kim loại có thể dẫn cả nhiệt và điện. Hãy xác nhận điện trở suất thể tích, độ bền điện môi và chức năng điện dự kiến.
Sự khác biệt giữa keo tản nhiệt (thermal adhesive) và keo tản nhiệt thông thường (thermal paste) là gì?
Keo tản nhiệt dạng nhão lấp đầy các khuyết tật vi mô trên bề mặt nhưng không tạo liên kết kết cấu đáng tin cậy, vì vậy thường cần phải kẹp giữ. Keo dán tản nhiệt đóng rắn hoặc tạo liên kết để vừa cố định cơ học vừa truyền nhiệt.
Keo dán tản nhiệt epoxy hay silicone tốt hơn?
Epoxy thường cho độ bền kết cấu và khả năng nâng đỡ cứng vững cao hơn. Silicone thường có độ linh hoạt cao hơn và giúp giảm ứng suất trong quá trình chu kỳ nhiệt. Lựa chọn phù hợp hơn phụ thuộc vào vật liệu nền, khe hở, tải trọng, điều kiện đóng rắn, nhiệt độ, yêu cầu về điện và khả năng sửa chữa.
Tôi nên chọn keo dẫn nhiệt một thành phần hay hai thành phần?
Lựa chọn dựa trên điều kiện bảo quản, thiết bị, thời gian chu kỳ, hình học mối nối và quá trình đóng rắn. Vật liệu 1K không cần kiểm soát tỷ lệ phối trộn trực tuyến, nhưng có thể cần bảo quản lạnh hoặc gia nhiệt. Vật liệu 2K có thể đóng rắn sâu ở nhiệt độ phòng, nhưng yêu cầu định lượng, trộn chính xác và kiểm soát thời gian sử dụng.
Độ dẫn nhiệt cao hơn có luôn tốt hơn không?
Không. Hiệu năng cuối cùng còn phụ thuộc vào độ dày lớp liên kết, điện trở tiếp xúc nhiệt, khả năng làm ướt, khoảng rỗng, quá trình đóng rắn và lão hóa. Hãy so sánh vật liệu trong cấu hình lắp ráp dự kiến, thay vì chỉ xếp hạng chúng theo chỉ số W/mK của vật liệu khối.
Độ dày lớp keo liên kết nhiệt nên là bao nhiêu?
Sử dụng lớp keo liên kết liên tục mỏng nhất nhưng vẫn đáp ứng an toàn độ phẳng bề mặt, kích thước chất độn, dung sai và yêu cầu cơ học. Lớp keo quá dày sẽ làm tăng điện trở; quá mỏng có thể khiến mối nối bị thiếu keo hoặc mất độ phủ. Xác nhận các điều kiện lắp ráp tối thiểu và tối đa.
Keo dán dẫn nhiệt có thể kết dính nhôm, đồng hoặc gốm không?
Nhiều công thức keo có thể kết dính các vật liệu này, nhưng độ hoàn thiện bề mặt, lớp oxit, lớp phủ, việc làm sạch và xử lý bề mặt ảnh hưởng đáng kể đến độ bám dính. Hãy thử nghiệm trên các bề mặt sản xuất sau khi chúng trải qua quá trình lão hóa trong điều kiện môi trường dự kiến.
Keo dẫn nhiệt có thể thay thế vít không?
Điều này có thể thực hiện được trong các mối nối được thiết kế đúng cách, nhưng keo phải chịu được các tải trọng thực tế do khối lượng, rung động, va đập, nhiệt độ và tuổi thọ gây ra. Việc giữ cố định trong các ứng dụng trọng yếu về an toàn vẫn có thể cần đến biện pháp dự phòng cơ khí.
Làm thế nào để giảm bọt khí trong quá trình định lượng?
Kiểm soát việc nạp cartridge, khử khí, cân bằng tỷ lệ trộn, xả, vị trí đầu phun, các điểm giao nhau của đường keo, hướng đóng, tốc độ lắp ráp và đường thoát. Kiểm tra bề mặt tiếp giáp khuất trên các mẫu đại diện.
Can a cured thermal adhesive be reworked?
Việc xử lý lại phụ thuộc vào hệ hóa học, độ bền liên kết, khả năng tiếp cận và độ bền của vật liệu nền. Có thể cần dùng nhiệt, dung môi hoặc tách cơ học, và các phương pháp này có thể làm hỏng linh kiện. Hãy xác định phương pháp xử lý khi bảo trì trước khi chọn keo dán vĩnh viễn.
What should be tested before mass production?
Đánh giá hiệu năng nhiệt, độ bám dính và dạng hỏng, đặc tính điện, quá trình đóng rắn, chuẩn bị bề mặt, độ lặp lại khi định lượng, khả năng chịu chu kỳ, độ ẩm, rung động, hóa chất, việc sửa chữa và kiểm soát thay đổi bằng cụm lắp ráp thực tế.
Bắt đầu từ mối ghép
Gửi hồ sơ về vật liệu nền, đường keo, quá trình đóng rắn và độ tin cậy
Haktak có thể hỗ trợ so sánh hóa học của keo tản nhiệt, đặc tính điện, phương án phân phối, đóng rắn và xác nhận cho các nguyên mẫu điện tử cũng như chương trình sản xuất.