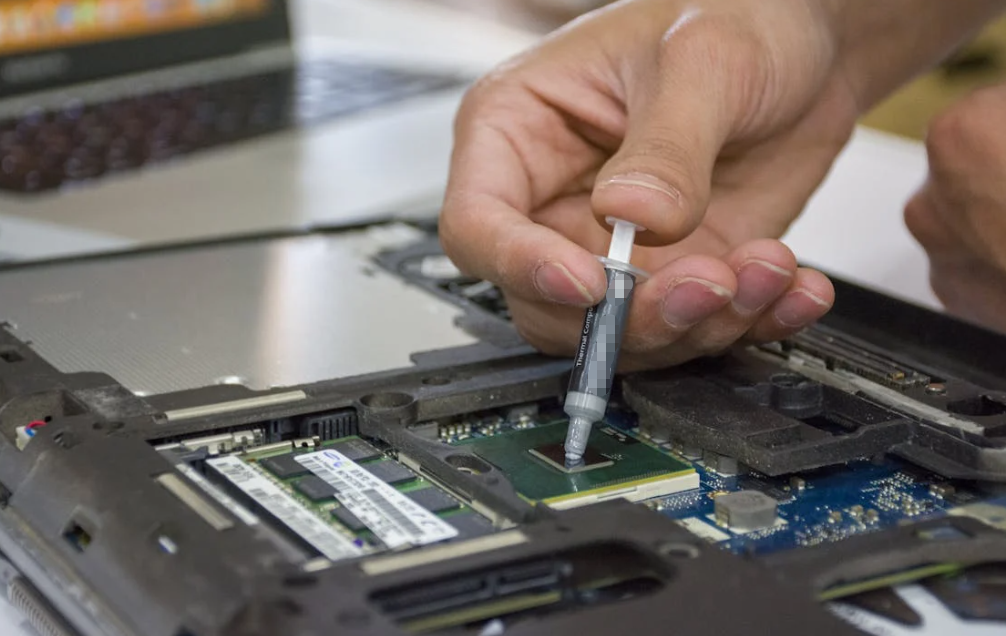
Trên bàn thí nghiệm, cả hai vật liệu đều có vẻ đơn giản. Đặt vật liệu giao diện nhiệt giữa linh kiện nóng và bộ phận mát hơn, siết chặt phần gá lắp, rồi đo nhiệt độ. Vậy là xong, đúng không?

Tuy nhiên, sản xuất hàng loạt lại không đơn giản như vậy. Một công nhân bôi nhiều vật liệu hơn một chút. Khuôn stencil bắt đầu bị mài mòn. Lớp lót bị rách. Tấm làm lạnh đến nơi với độ cong nhẹ. Sau đó, cùng một thiết kế được lắp ráp mười nghìn lần.
Đó là lý do đây không chỉ là cuộc so sánh về độ dẫn nhiệt. Miếng đệm tản nhiệt PCM thường cho phép lắp đặt sạch sẽ và có kiểm soát hơn. Mỡ tản nhiệt tạo độ thấm ướt tức thì và lớp giao diện rất mỏng. Lựa chọn tốt hơn là lựa chọn vẫn hoạt động hiệu quả trên các bề mặt thực tế, trong điều kiện biến động thực tế của sản xuất và suốt vòng đời sử dụng thực tế.
Quyết định sản xuất trong một bảng
| Yếu tố | PCM Miếng đệm dẫn nhiệt | Mỡ tản nhiệt |
| Tạo hình trong quá trình lắp ráp | Màng dạng rắn hoặc bán rắn, thường được bế cắt | Dạng sệt, độ nhớt cao, không đóng rắn |
| Sự làm ướt bề mặt | Hiệu năng được cải thiện sau khi đạt đến nhiệt độ chuyển pha | Bắt đầu ở nhiệt độ phòng |
| Lượng vật liệu | Được kiểm soát bởi diện tích và độ dày của phôi định hình | Được kiểm soát theo khối lượng cấp liệu, mẫu in hoặc stencil |
| Xử lý trong sản xuất | Quy trình bóc và đặt sạch | Quy trình phân phối hoặc in ấn, có nhu cầu vệ sinh |
| Kiểm soát đường liên kết | Usually repeatable when pressure and activation are correct | Can be excellent, but depends heavily on deposit and mounting control |
| Main reliability concern | Hoạt hóa không hoàn toàn, tiếp xúc kém hoặc đặc tính chu kỳ không phù hợp | Hiện tượng bị đẩy ra, khô hóa, tách dầu và dịch chuyển |
| Sửa lại | Thông thường có thể tháo ra, nhưng cần thay lớp màng cũ | Dễ tháo bỏ, nhưng việc vệ sinh có thể gây bừa bộn |
| Chi phí nguyên liệu thô | Thường cao hơn | Thường thấp hơn |
| Lựa chọn tốt nhất để bắt đầu | Các mối ghép mỏng, phẳng, được kẹp chặt, yêu cầu lắp đặt sạch sẽ và đồng nhất qua các lần | Các mối ghép mỏng, phẳng, yêu cầu thấm ướt tức thì và thi công linh hoạt |
PCM thường có ưu thế về tính nhất quán khi thao tác. Mỡ tản nhiệt thường có ưu thế về tính linh hoạt của quy trình và chi phí vật liệu ban đầu. Không có giải pháp nào phù hợp nhất cho mọi cụm lắp ráp.
PCM Miếng đệm nhiệt và mỡ tản nhiệt thực chất là gì

PCM không phải là miếng đệm khe hở thông thường
A vật liệu tản nhiệt chuyển pha thường ở trạng thái cứng ở nhiệt độ phòng. Vật liệu này có thể chứa sáp parafin hoặc hydrocarbon tổng hợp, chất độn dẫn nhiệt, chất kết dính polymer và đôi khi là màng nền.
Khi giao diện đạt đến khoảng chuyển tiếp theo thiết kế, vật liệu sẽ mềm ra. Vật liệu chảy vừa đủ để làm ướt các đỉnh và hõm siêu nhỏ. Không khí bị đẩy ra ngoài, độ tiếp xúc được cải thiện và điện trở nhiệt giảm xuống. Khi hệ thống nguội đi, vật liệu lại cứng hơn.
Cụm từ quan trọng là “các đỉnh và thung lũng vi mô”. Một lớp màng PCM mỏng không thể thay thế cho tấm đệm khe silicone dày. Nó không thể tự nhiên bắc cầu qua một khe hở cơ học lớn hoặc bù cho sự chênh lệch chiều cao nghiêm trọng giữa các linh kiện.
Mỡ tản nhiệt là hợp chất tiếp xúc có chất độn
Mỡ tản nhiệt, keo tản nhiệt và hợp chất tản nhiệt thường được sử dụng như những thuật ngữ gần như đồng nghĩa. Vật liệu này thường là chất nền silicone hoặc chất nền tổng hợp chứa các hạt gốm, kim loại hoặc vật liệu nền carbon.
Mỡ đã có khả năng chảy ngay trong quá trình lắp ráp. Dưới áp lực kẹp, mỡ lan vào các điểm gồ ghề trên bề mặt và tạo thành một lớp tiếp xúc mỏng. Có thể hình dung như một lớp bơ đậu phộng rất mỏng giữa hai miếng bánh quy giòn. Mỡ lấp đầy tốt các cấu trúc nhám. Tuy nhiên, nếu bôi quá nhiều, mỡ sẽ bị ép tràn ra quanh các mép.
Đối với mô-đun phẳng, được lắp cố định chắc chắn, Dầu mỡ nhiệt cho các module điện có thể mang lại điện trở tiếp xúc rất thấp. Sản phẩm ít phù hợp hơn với khe hở lớn, mối ghép lỏng hoặc bề mặt có độ cao thay đổi trên toàn bộ cụm lắp ráp.
Hiệu năng nhiệt: So sánh vật liệu giao diện, không chỉ nhãn mác
Mối quan hệ khối lượng thể tích đơn giản là: R = t / (k × A)
Đây, R là khả năng chịu nhiệt, t độ dày đường liên kết, k là độ dẫn nhiệt và A là diện tích tiếp xúc.
Điều này giải thích tại sao giá trị W/mK cao hơn không tự động tạo ra thiết bị mát hơn. Lớp vật liệu dày tạo ra đường truyền nhiệt dài hơn. Khả năng làm ướt kém cũng để lại các túi khí trên bề mặt. Trong phần cứng thực tế, kết quả bao gồm điện trở nhiệt khối cùng với điện trở tiếp xúc, sự thay đổi áp suất, độ nhám và các khoảng rỗng. Hướng dẫn của Haktak về độ dẫn nhiệt và tổng trở nhiệt giải thích sự khác biệt đó chi tiết hơn.
Hãy hình dung một cây cầu. Bê tông tốt rất hữu ích, nhưng cây cầu vẫn không hoàn thành nhiệm vụ nếu dài không cần thiết hoặc không tiếp giáp với mặt đường ở cả hai đầu. Một TIM cũng hoạt động theo cách tương tự.
Mỡ thường làm ướt bề mặt tiếp xúc ngay từ lần lắp ráp đầu tiên. PCM có thể thể hiện đặc tính khác nhau trước và sau khi kích hoạt. Hiệu suất đầy đủ của vật liệu phụ thuộc vào việc đạt đến nhiệt độ phù hợp trong khi áp suất đủ lớn duy trì tiếp xúc giữa cả hai bề mặt. Vì vậy, chu kỳ cấp nguồn đầu tiên cần được đưa vào kế hoạch sản xuất và thử nghiệm, thay vì xem đó là việc phụ.
Những thay đổi trên dây chuyền sản xuất hàng loạt

PCM: Bế, bóc, đặt và kích hoạt
PCM có thể được cung cấp ở dạng tấm, cuộn hoặc chi tiết cắt sẵn. Đơn vị gia công có thể bổ sung lớp lót chống dính, tai kéo, đặc điểm định vị hoặc các mảng bế demi. Những chi tiết này có vẻ nhỏ, nhưng chúng quyết định việc người vận hành có thể đặt vật liệu ngay ngắn trong ba giây hay phải loay hoay với vật liệu trong mười lăm giây.
Được thiết kế tốt phôi PCM bế theo yêu cầu hỗ trợ đồ gá thủ công, kiểm tra bằng hệ thống thị giác và trong một số trường hợp là gắp-đặt tự động. Diện tích và độ dày vật liệu được cung cấp xác định lượng vật liệu danh nghĩa. Cũng dễ dàng kiểm tra độ phủ trước khi lắp bộ tản nhiệt.
Tuy nhiên, quy trình vẫn tiềm ẩn rủi ro. Màng mỏng có thể bị gấp, kéo giãn hoặc bám bụi. Chọn sai lớp lót có thể khiến việc bóc ra trở nên khó khăn. Căn chỉnh kém có thể làm lộ một phần nguồn nhiệt. Quan trọng nhất, cụm hoàn chỉnh phải đạt đến nhiệt độ kích hoạt yêu cầu dưới áp suất dự kiến. Một miếng đệm được đặt hoàn hảo nhưng chưa bao giờ được kích hoạt thì chẳng qua chỉ là vật liệu bị đặt sai vị trí một cách hoàn hảo.
Mỡ: Phân phối, In, Kiểm soát và Kiểm tra
Mỡ có thể được bơm bằng ống tiêm, van tự động, in lưới hoặc khuôn in. Vật liệu này phù hợp với các hình dạng thay đổi vì không cần chế tạo một chi tiết bế theo hình riêng cho mỗi lần sửa đổi. Một quy trình in ổn định cũng có thể phủ nhanh nhiều mô-đun.
Điểm then chốt nằm ở việc kiểm soát quy trình. Độ nhớt thay đổi theo nhiệt độ và lịch sử vật liệu. Chất độn có thể ảnh hưởng đến độ chảy và độ mài mòn thiết bị. Khối lượng vật liệu phủ, độ dày khuôn in, kiểu in, không khí bị giữ lại, độ sạch bề mặt và trình tự lắp đặt đều ảnh hưởng đến độ dày lớp vật liệu cuối cùng.
Do đó, một dây chuyền sản xuất có thể cần kiểm tra khối lượng, kiểm tra bằng hệ thống thị giác, vệ sinh stencil và bảo trì định kỳ. Lượng mỡ quá ít sẽ tạo ra các vùng khô. Lượng quá nhiều làm tăng độ dày và phần mỡ bị tràn ra ngoài. Cửa sổ quy trình có thể ổn định, nhưng phải được thiết lập và giám sát.
Đơn giá không phải là tổng chi phí sử dụng
PCM thường có chi phí trên mỗi sản phẩm cao hơn cùng một lượng mỡ danh nghĩa. Tuy nhiên, điều đó chưa đủ để quyết định tính hiệu quả kinh doanh.
Tổng chi phí sử dụng = vật liệu + chi phí chuyển đổi hoặc thiết bị + nhân công + kiểm tra + phế phẩm + vệ sinh + sửa chữa + rủi ro ngoài hiện trường
Một preform PCM làm phát sinh chi phí gia công tạo hình và lớp lót, nhưng có thể giảm công đoạn vệ sinh và biến động lượng mỡ được phủ. Mỡ có thể có chi phí nguyên liệu thô thấp, nhưng đòi hỏi phần cứng cấp liệu, công cụ in, bảo trì và hoạt động kiểm tra chặt chẽ hơn. Sản lượng hằng năm cũng rất quan trọng. Việc đầu tư khuôn bế sẽ dễ được biện minh hơn khi áp dụng cho một chương trình ổn định với một triệu sản phẩm, thay vì cho một thiết kế thay đổi mỗi tháng.
Chạy mô hình chi phí với thời gian chu kỳ và tỷ lệ sản phẩm đạt của chính bạn. Các tỷ lệ tiết kiệm chung chung phần lớn chỉ để trang trí.
Độ tin cậy sau khi sản phẩm rời nhà máy

Mỡ tản nhiệt có thể dịch chuyển hoặc lão hóa
Hiện tượng mỡ tản nhiệt bị đẩy ra là sự dịch chuyển dần ra khỏi vùng tiếp xúc hữu hiệu. Sự chênh lệch giãn nở nhiệt, độ cong vênh của tấm đế, rung động và áp lực kẹp thay đổi có thể dồn vật liệu về phía mép qua nhiều chu kỳ.
Hiện tượng khô đi lại khác. Hiện tượng này liên quan đến mất chất mang, phân tách, oxy hóa hoặc hóa cứng. Tách dầu và bị ép trồi cũng là những hiện tượng khác. Các dấu hiệu khi tháo dỡ có thể chồng lấn, vì vậy một bức ảnh không thể thay thế cho việc phân tích nguyên nhân gốc.
Các công thức mỡ bôi trơn tốt có thể duy trì độ ổn định trong nhiều năm ở một mối ghép được thiết kế phù hợp. Độ phẳng kém hoặc cơ cấu gá lắp không ổn định có thể làm mất tác dụng ngay cả với sản phẩm cao cấp. Vì vậy, chỉ đổ lỗi cho lớp keo dán màu xám là cách giải thích quá thuận tiện.
PCM Cũng Có Các Dạng Hỏng
PCM thường được lựa chọn để giảm biến thiên trong quá trình xử lý và rủi ro di chuyển vốn có của mỡ bôi trơn. Vật liệu này vẫn có thể bị hỏng.
Nếu hệ thống không bao giờ đạt đến nhiệt độ chuyển pha, vật liệu có thể không thấm ướt bề mặt đúng cách. Áp lực quá thấp có thể để lại các khe hở tiếp xúc. Bộ tản nhiệt bị cong vênh có thể tạo ra đường keo không đồng đều. Một số cấu trúc có thể xuất hiện hiện tượng phân tách pha, chảy tràn ở mép hoặc hư hỏng cơ học sau khi trải qua các chu kỳ không phù hợp.
So sánh phù hợp là trở kháng nhiệt ở đầu vòng đời với trở kháng nhiệt ở cuối vòng đời. Đồng thời, hãy kiểm tra độ phủ vật lý. Nhiệt độ trung bình ổn định vẫn có thể che khuất một điểm nóng cục bộ.
Ứng dụng và ngành: Mỗi dạng sản phẩm phù hợp với đâu
| Giao diện | Mối quan tâm chính trong sản xuất | Điểm khởi đầu phù hợp |
| CPU, GPU hoặc ASIC cho tấm làm mát | Đường keo mỏng, độ phẳng, mật độ dòng nhiệt cao và độ ổn định khi vận hành | PCM để định lượng có kiểm soát; dùng mỡ khi quy trình phân phối đã ổn định |
| Từ IGBT hoặc mô-đun SiC đến bộ tản nhiệt | Độ vênh của đế, áp lực, chu kỳ công suất và diện tích tiếp xúc lớn | Thẩm định cả hai ở mô-men xoắn và nhiệt độ thực tế |
| Bộ nghịch lưu ô tô hoặc ECU | Độ rung, kiểm soát nhiễm bẩn, khả năng truy xuất nguồn gốc và tuổi thọ cao | PCM có thể giúp đơn giản hóa việc thao tác; mỡ cần có dữ liệu thuyết phục về khả năng chịu chu kỳ nhiệt |
| Bộ khuếch đại công suất viễn thông | Dịch vụ từ xa, tải liên tục và dao động nhiệt độ ngoài trời | Ưu tiên lựa chọn có trở kháng sau lão hóa thấp hơn, không chỉ điện trở ban đầu thấp hơn |
| Vỏ kim loại gắn bo mạch LED | Chi phí, yêu cầu về điện, hướng lắp đặt thẳng đứng và tốc độ lắp ráp | Mỡ bôi trơn cho các mối ghép mỏng có kiểm soát; PCM cho việc bôi đặt sạch và nhất quán |
| Bộ điều khiển công nghiệp | Tuổi thọ sử dụng dài, khả năng tiếp cận để sửa chữa và độ ổn định của quy trình | Lựa chọn dựa trên chế độ bảo trì và chu trình vận hành |
Trên toàn bộ vật liệu tản nhiệt điện tử công suất, chỉ riêng nhãn thiết bị không quyết định TIM. Độ phẳng, áp suất, thông lượng nhiệt, cấu trúc điện áp và điều kiện vận hành mới là yếu tố quyết định.
Tiêu chuẩn và thẩm định trước khi xuất xưởng
ASTM D5470-17(2024) là điểm khởi đầu hữu ích để đo trở kháng nhiệt ở trạng thái ổn định và độ dẫn nhiệt biểu kiến của vật liệu giao diện nhiệt (TIM), bao gồm mỡ tản nhiệt, keo tản nhiệt và vật liệu chuyển pha. Tiêu chuẩn này cũng lưu ý rằng các điều kiện truyền nhiệt lý tưởng hóa trong tiêu chuẩn không đại diện trực tiếp cho mọi cụm lắp ráp thực tế.
Luôn ghi lại nhiệt độ và áp suất thử nghiệm, độ dày mẫu, độ dày lớp liên kết cuối cùng, diện tích tiếp xúc, tình trạng bề mặt và trạng thái hoạt hóa của PCM. Một giá trị trên bảng dữ liệu sẽ khó so sánh nếu thiếu các điều kiện này.
Hướng dẫn thiết kế nhiệt của AMD tương tự cũng nhấn mạnh yếu tố tiếp xúc, độ phủ và BLT khi lựa chọn TIM. So sánh của Altera về các vật liệu TIM2 thông dụng đặt PCM cùng với mỡ tản nhiệt, tấm đệm lấp khe hở, kim loại lỏng và graphit, đồng thời nêu rõ sự khác biệt về thành phần, phương pháp thi công, chi phí và quá trình lão hóa. Các thông tin tham khảo này giúp sàng lọc vật liệu nhưng không thay thế việc thử nghiệm sản phẩm.
Một lộ trình đánh giá phù hợp gồm:
- Xem xét các điều kiện về tuân thủ, bảo quản và bảng dữ liệu kỹ thuật.
- So sánh các ứng viên trong điều kiện BLT, áp suất và nhiệt độ thực tế.
- Kiểm tra trạng thái kích hoạt của PCM hoặc mức độ phủ mỡ bôi trơn.
- Đo nhiệt độ thực tế của thiết bị hoặc mô-đun.
- Thực hiện các thử nghiệm chu kỳ nhiệt, chu kỳ công suất, lão hóa và rung động phù hợp.
- Kiểm tra độ phủ, khoảng rỗng, hiện tượng di chuyển và hư hỏng vật lý.
- Sản xuất lô thử nghiệm và nghiên cứu biến động trong quá trình sản xuất.
- Siết chặt công tác kiểm tra đầu vào, truy xuất nguồn gốc theo lô và kiểm soát thay đổi.
Sử dụng các tiêu chuẩn kiểm tra TIM phổ biến để lựa chọn phương pháp, sau đó bổ sung các giới hạn đạt/không đạt theo từng ứng dụng. RoHS, REACH, UL 94, các yêu cầu về điện môi, IATF 16949 và các thông số kỹ thuật của khách hàng cũng có thể là những yếu tố cần xem xét. Đây là các yêu cầu về tuân thủ hoặc chất lượng, không phải bằng chứng phổ quát về hiệu năng nhiệt.
Quy trình lựa chọn thực tế dành cho đội ngũ sản xuất
Hãy bắt đầu với sáu thông tin đầu vào: độ phẳng và độ nhám bề mặt, BLT mục tiêu, áp suất khả dụng, nhiệt độ vận hành và nhiệt độ kích hoạt, chế độ chu kỳ và sản lượng hằng năm. Bổ sung thời gian takt và yêu cầu về khả năng gia công lại trước khi yêu cầu báo giá.

Chọn PCM khi mối nối mỏng, phẳng và được kẹp cố định; việc đặt chính xác là quan trọng; sản phẩm đạt nhiệt độ kích hoạt một cách ổn định; và chi tiết cắt bế phù hợp với quy trình lắp ráp.
Tiếp tục sử dụng mỡ khi khả năng làm ướt tức thời là yếu tố quan trọng, thiết bị cấp liệu hoặc in hiện đã đáp ứng yêu cầu, hình dạng thay đổi thường xuyên, chi phí nguyên liệu được ưu tiên hơn, hoặc đội ngũ bảo trì đã có quy trình vệ sinh và bôi lại đáng tin cậy.
Không nên chọn loại nào trong hai loại này khi bề mặt tiếp xúc có khe hở lớn hoặc thay đổi, áp suất thấp, độ cao linh kiện chênh lệch đáng kể hoặc vật liệu cũng phải kết dính các bộ phận với nhau. Tấm đệm khe hở bằng silicone, gel, bột trám, vật liệu trám khe hở có thể phân phối hoặc keo dẫn nhiệt có thể phù hợp hơn.
Trước khi tháo ra, sử dụng mẫu nguyên mẫu phù hợp với điều kiện sản xuất thực tế trong cấu trúc xếp lớp thực tế. Không chỉ đo nhiệt độ. Hãy ghi lại thời gian bố trí, độ biến thiên của lượng vật liệu phủ hoặc phôi định hình sẵn, các khuyết tật lắp ráp, công sức sửa chữa và độ trôi nhiệt sau lão hóa.
Kết luận
PCM chuyển lượng vật liệu và hình dạng thành các thông số đầu vào sản xuất có kiểm soát. Mỡ tản nhiệt có khả năng thấm ướt tốt ở nhiệt độ phòng, tạo lớp liên kết mỏng và linh hoạt trong thi công. Đó mới là sự đánh đổi thực sự.
Không nên chỉ lựa chọn dựa trên W/mK hoặc đơn giá từng miếng. Hãy đánh giá toàn bộ lớp tiếp xúc trong điều kiện áp suất thực tế, trạng thái kích hoạt và điều kiện cuối vòng đời. Sau đó, kiểm tra xem dây chuyền sản xuất có thể tái lập kết quả đó một cách ổn định hay không. Nếu quý vị đang thu hẹp danh sách vật liệu, gửi các yêu cầu về giao diện và sản xuất trước khi chốt bản vẽ hoặc quy trình.
Các câu hỏi thường gặp
Tấm tản nhiệt PCM có phù hợp hơn keo tản nhiệt cho sản xuất hàng loạt không?
Vật liệu này có thể phù hợp hơn khi ưu tiên thao tác đặt sạch sẽ, kiểm soát lượng vật liệu và giảm sai khác giữa các nhân viên vận hành. Mỡ tản nhiệt có thể phù hợp hơn khi đã có quy trình định lượng hoặc in ổn định, cần thấm ướt bề mặt ngay lập tức hoặc hình dạng sản phẩm thường xuyên thay đổi. Hãy so sánh tổng chi phí sau khi thi công và trở kháng nhiệt sau lão hóa, thay vì chỉ so sánh đơn giá.
Tấm tản nhiệt PCM có cần chu trình kích hoạt hoặc chạy rà không?
Thông thường là có. Vật liệu phải đạt đến dải nhiệt độ chuyển pha theo thiết kế, đồng thời mối ghép phải chịu đủ áp lực để tăng khả năng thấm ướt. Nhiệt độ, thời gian duy trì và chu trình cụ thể phụ thuộc vào thiết kế sản phẩm và cụm lắp ráp. Hãy xác nhận hiệu năng sau khi kích hoạt thay vì áp dụng một quy trình burn-in chung cho mọi trường hợp.
Vật liệu chuyển pha có thể đạt hiệu năng nhiệt tương đương mỡ tản nhiệt không?
Trong một bề mặt tiếp xúc mỏng, phẳng và được kẹp đúng cách, PCM có thể đạt hiệu năng tiếp xúc gần tương đương mỡ sau khi kích hoạt. Kết quả phụ thuộc vào BLT, độ hoàn thiện bề mặt, áp lực, công thức vật liệu và nhiệt độ. Khi so sánh sản phẩm, cần sử dụng cùng một đồ gá thử nghiệm và các điều kiện lắp ráp thực tế.
Liệu PCM có loại bỏ hoàn toàn hiện tượng pump-out không?
Không. PCM có thể giảm các vấn đề về chảy tự do và thao tác liên quan đến mỡ, nhưng vẫn cần được xác nhận qua thử nghiệm chu kỳ. Việc kích hoạt không hoàn toàn, tiếp xúc kém, phân tách pha, dịch chuyển ở mép hoặc hư hỏng cơ học có thể làm giảm hiệu năng. Nói “rủi ro thấp hơn” sẽ trung thực hơn là “không thể xảy ra hỏng hóc”.”
PCM hay mỡ tản nhiệt có chi phí thấp hơn cho mỗi cụm lắp ráp hoàn thiện?
Keo tản nhiệt thường có chi phí nguyên liệu thấp hơn. PCM có thể giúp giảm chi phí định lượng, vệ sinh, kiểm tra và gia công lại. Kết quả sẽ thay đổi tùy theo sản lượng, hình dạng, mức độ tự động hóa, tỷ lệ phế phẩm và rủi ro trong quá trình sử dụng thực tế. Hãy tính chi phí trên mỗi cụm lắp ráp đạt yêu cầu, thay vì chi phí trên mỗi gam hoặc mỗi tấm.
Có thể tự động hóa quy trình bôi keo tản nhiệt trong sản xuất số lượng lớn không?
Có. Mỡ tản nhiệt có thể được định lượng bằng van tự động hoặc được phủ bằng phương pháp in lưới và in stencil. Quy trình phải kiểm soát nhiệt độ vật liệu, độ nhớt, khối lượng vật liệu định lượng, hình dạng phủ, tình trạng thiết bị và việc gá lắp. Tự động hóa giúp giảm một số sai lệch do người vận hành, nhưng vẫn cần giám sát quy trình.
Kỹ sư nên đặt mục tiêu độ dày lớp keo là bao nhiêu?
Hãy chọn chiều dày lớp liên kết nhỏ nhất nhưng vẫn bảo đảm độ phủ hoàn chỉnh và ổn định trong phạm vi chuỗi dung sai thực tế. Lớp liên kết quá dày sẽ làm tăng nhiệt trở. Nếu quá mỏng, lớp liên kết có thể không phủ kín các bề mặt cong vênh hoặc thô ráp. Không có một giá trị chung phù hợp với mọi kiểu đóng gói và vật liệu.
Miếng đệm nhiệt PCM có thể lấp đầy khe hở tương tự như miếng đệm nhiệt silicone không?
Thông thường là không. Phim PCM được thiết kế cho các giao diện mỏng và những điểm không đồng đều cực nhỏ trên bề mặt. Tấm silicone mềm được thiết kế để bù các khe hở cơ khí lớn hơn và sự chênh lệch chiều cao giữa các linh kiện. Việc thay thế loại này bằng loại kia có thể đòi hỏi thay đổi bộ tản nhiệt, lực ép và cấu hình xếp lớp.
Loại TIM nào dễ xử lý lại hơn, PCM hay mỡ?
Cả hai đều có thể được xử lý lại, nhưng quy trình thực hiện khác nhau. Mỡ thường có thể được lau sạch bằng quy trình vệ sinh tương thích, mặc dù cặn có thể lan ra. PCM có thể bóc ra sạch hơn, nhưng thông thường nên thay màng đã qua sử dụng. Hãy kiểm tra lực tháo gỡ và khả năng tương thích với dung môi khi làm việc gần các thiết bị nhạy cảm.
Cần thẩm định PCM và keo tản nhiệt như thế nào trước khi sản xuất hàng loạt?
So sánh chúng ở áp suất, BLT, nhiệt độ và tình trạng bề mặt thực tế. Xác minh độ hoạt hóa hoặc độ phủ, đo nhiệt độ thiết bị, tiến hành các thử nghiệm chu kỳ và lão hóa phù hợp, kiểm tra bề mặt tiếp xúc, sau đó sản xuất một lô thử nghiệm. Xác định các giới hạn đạt/không đạt về nhiệt, ngoại quan và quy trình trước khi bắt đầu thử nghiệm.