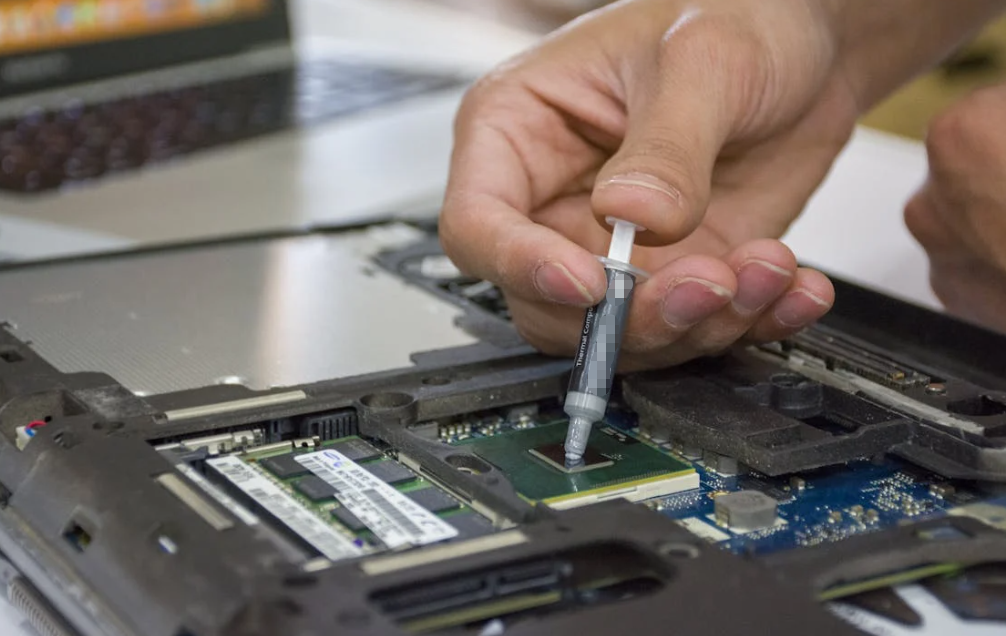
実験台では、どちらの材料も単純に見えます。発熱部品とヒートシンクの間に熱伝導材料を挟み、固定部品を締め付けてから温度を測定する。それで完了、と思うかもしれません。

Well, mass production is less polite. One operator applies a little more material. A stencil starts to wear. A liner tears. A cold plate arrives slightly bowed. Then the same design is built ten thousand times.
だからこそ、これは単なる熱伝導率の競争ではありません。PCM サーマルパッドなら、よりクリーンで、制御しやすい配置が可能になることがよくあります。サーマルグリースは、速やかな濡れ性と非常に薄い界面を実現します。より優れた選択肢とは、実際の表面、実際の生産ばらつき、そして実際の製品寿命を通じて機能し続けるものです。.
生産判断を一つの表に集約
| 因数分解する | PCM サーマルパッド | 熱伝導グリス |
| 組立時に形成 | Solid or semi-solid film, often die-cut | 高粘度の非硬化型ペースト |
| 表面濡れ | 相変化温度に達した後、性能が向上 | 室温から開始 |
| 材料量 | プリフォームの面積と厚さにより制御 | 塗布重量、印刷パターン、またはステンシルにより制御 |
| 本番対応 | クリーンな剥離・貼付プロセス | 洗浄が必要なディスペンシングまたは印刷工程 |
| 結合線制御 | 圧力と活性化が適切であれば、通常は再現性があります | 非常に優れた性能を発揮できますが、塗布量と実装管理に大きく左右されます |
| 主な信頼性上の懸念 | 活性化が不完全、接触不良、または不適切なサイクル特性 | ポンプアウト、ドライアウト、ブリーディング、マイグレーション |
| 作り直す | Usually removable, but the old film should be replaced | 取り外しは容易ですが、除去後の清掃に手間がかかる場合があります |
| 原材料コスト | 高い場合が多い | 低い場合が多い |
| 最初に検討するのに最適 | 薄く平坦で、クリーンかつ再現性の高い配置が求められるクランプ固定接合部 | 即時の濡れ性と柔軟な塗布が求められる薄い, 平坦な接合部 |
PCMは取り扱いの安定性で優れることが多い. グリースはプロセスの柔軟性と材料の初期コストで優れることが多い. どちらもすべてのアセンブリに最適とは限らない.
PCMサーマルパッドとサーマルグリースの実際の構成

PCMは一般的なギャップパッドではありません
A 相変化サーマルインターフェースマテリアル 通常は室温で硬質です. パラフィンワックスまたは合成炭化水素, 熱伝導性フィラー, ポリマーバインダーに加え、場合によっては支持フィルムが含まれます。.
界面が設計上の転移温度範囲に達すると、材料が軟化します. 微細な凹凸を濡らすのに十分な程度に流動します. 空気が押し出され、接触性が向上し、熱抵抗が低下します. システムが冷却されると、材料は再び固化します.
重要な表現は「“microscopic peaks and valleys”」、つまり微細な凹凸です. 薄いPCMフィルムは、厚いシリコーンギャップパッドの代替にはなりません. 大きな機械的隙間を埋めたり、部品高さの大きな不一致を補正したりすることはできません.
サーマルグリースはフィラー充填型の熱界面材料です
熱伝導グリース, 熱伝導ペースト, 熱伝導コンパウンドは、一般にほぼ同義語として使用されます. 通常、この材料はセラミック, 金属, または炭素系粒子を充填したシリコーン系または合成系のキャリアで構成されます.
グリースは組み立て時点ですでに流動性があります. クランプ圧力がかかると, 表面の微細な凹凸に広がり, 薄い接合層を形成します. 二枚のクラッカーの間にごく薄く塗ったピーナッツバターを想像してください. 表面の凹凸をしっかり埋めます. ただし, 塗布量が多すぎると端部から押し出されます.
平坦で確実に固定されたモジュールの場合、, パワーモジュール用サーマルグリス 非常に低い界面熱抵抗を実現できます. 大きな隙間, 緩みのある接合部, またはアセンブリ全体で高さが変化する表面にはあまり適していません.
熱性能:ラベルではなく、界面で比較
単純なバルク関係式は次のとおりです: R = t / (k × A)
ここです、, R 熱抵抗は, t 結合線の太さは、, k 熱伝导率と A は接触面積です。.
これは,W/mK値が高いだけではデバイスが必ずしも低温にならない理由を示しています. 層が厚いと熱伝導経路が長くなります. 濡れ性が悪い場合も接触面に空気溜まりが残ります. 実際のハードウェアでは,バルク熱抵抗に加え,接触熱抵抗,圧力のばらつき,表面粗さおよびボイドが結果に影響します. Haktakのガイドでは 熱伝導率と熱インピーダンス その違いについてさらに詳しく説明しています.
橋を想像してください. 良質なコンクリートを使用していても,橋が不必要に長かったり,両端で道路に接続していなかったりすれば役割を果たせません. TIMもほぼ同様です.
グリースは通常,初回組立時から界面を濡らします. PCMは活性化の前後で異なる挙動を示す場合があります. 十分な圧力で両面の接触を維持しながら適切な温度に到達することで,本来の性能を発揮します. したがって初回通電サイクルは後付けで考えるのではなく,生産・試験計画に組み込む必要があります.
量産ラインで変わること

PCM:打ち抜き、剥離、配置、活性化
PCMは、シート、ロール、またはプレカット品として供給できます。加工業者は、離型ライナー、プルタブ、位置合わせ機能、またはキスカット配列を追加できます。こうした仕様は小さなことに思えますが、作業者が材料を三秒できれいに配置できるか、十五秒間手こずるかを左右します。.
適切に設計された カスタム打ち抜き加工のPCMプリフォームは 手動治具、画像検査、さらに場合によっては自動ピックアンドプレースに対応します。面積と供給時の厚みによって、材料の公称使用量が決まります。冷却器を取り付ける前に、被覆範囲も簡単に検査できます。.
プロセス上のリスクは依然として残ります。薄膜は折れたり、伸びたり、ほこりを付着させたりする可能性があります。ライナーの選定を誤ると、剥離が難しくなることがあります。位置合わせが不十分だと、熱源の一部が露出する可能性があります。最も重要なのは、完成したアセンブリが、想定した圧力下で必要な活性化温度に到達することです。正確に配置されていても、活性化されなかったパッドは、正確に誤配置された材料にすぎません。.
グリース:塗布、印刷、管理、検査
グリースは、シリンジ、自動バルブ、スクリーン印刷、またはステンシルによって塗布できます。改訂のたびに専用のダイカット部品を用意する必要がないため、形状が変わる用途に適しています。確立された印刷プロセスであれば、多数のモジュールにも迅速に塗布できます。.
課題となるのはプロセス管理です。粘度は温度や材料履歴によって変化します。フィラーは流動性や設備の摩耗に影響を及ぼす可能性があります。最終的なボンドラインには、塗布重量、ステンシル厚、印刷パターン、巻き込まれた空気、表面の清浄度、実装手順のすべてが影響します。.
そのため、生産ラインには重量確認、画像検査、ステンシル洗浄、定期メンテナンスが必要になる場合があります。グリースが少なすぎると、塗布されない部分が残ります。多すぎると厚みが増し、はみ出しが発生します。プロセスウィンドウを安定させることは可能ですが、構築したうえで監視しなければなりません。.
単価は塗布後の総コストではありません
PCM normally costs more per piece than the same nominal amount of grease. That does not settle the business case.
塗布後の総コスト = 材料費 + 加工または設備費 + 人件費 + 検査費 + スクラップ費 + 洗浄費 + 手直し費 + 現場リスク
PCMのプリフォームは加工費と剥離ライナー費を上乗せしますが, 清掃作業と塗布量のばらつきを低減できる場合があります. グリースは原材料費が低い場合がある一方, ディスペンス装置, 印刷用治具, メンテナンスおよびより厳格な検査が必要です. 年間生産量も重要です. 毎月設計が変更される案件よりも, 安定した百万個規模の生産プログラムの方が打ち抜き金型を導入しやすくなります.
自社のサイクルタイムと歩留まりを使ってコストモデルを算出してください。一般的な削減率の提示は、ほとんどが飾りにすぎません。.
製品が工場を出荷された後の信頼性

グリースは移動または経時劣化する可能性がある
サーマルグリースのポンプアウト これは、有効接触領域から徐々に移動する現象です。熱膨張差、ベースプレートの反り、振動、クランプ圧力の変化が、何度もサイクルを経るうちに材料を端部へ移動させることがあります.
ドライアウトは別の現象です. これはキャリア成分の消失, 分離, 酸化または硬化を伴います. オイルブリードやスクイーズアウトもまた別の現象です. 分解調査で確認される様相は重複する場合があるため, 一枚の写真だけでは根本原因-分析にはなりません.
適切に設計された接合部では、優れたグリース配合は何年も安定した状態を維持できます。平面度不良や不安定な取り付けは、プレミアム品であっても性能を損なう可能性があります。したがって、灰色のペーストだけを原因にするのは、少々都合がよすぎます。.
PCMにも故障モードがあります
PCMは、グリースに伴う取り扱い時のばらつきや移行リスクを低減するために選定されることが多くあります。ただし、故障と無縁というわけではありません。.
システムが転移温度に達しない場合、材料が適切に濡れ広がらないことがあります。圧力が不足すると、接触間隙が残る可能性があります。反った冷却器によって、不均一な接合層が生じることもあります。不適切なサイクル条件の後には、構造によっては相分離、端部流動、または機械的損傷が見られる場合があります。.
適切な比較は、初期状態と寿命末期における熱インピーダンスです。実際の被覆状態も確認してください。平均温度が安定していても、局所的なホットスポットが隠れている可能性があります。.
用途・業界:各フォーマットの適用先
| インターフェース | 主な生産上の懸念事項 | 想定される開始点 |
| CPU、GPU、またはASICからコールドプレートへ | 薄いボンドライン、平面度、高熱流束、サービスの一貫性 | 配置を正確に制御する場合はPCM; ディスペンス工程がすでに成熟している場合はグリース |
| IGBTまたはSiCモジュールからヒートシンクへ | ベースプレートの反り、圧力、パワーサイクル、大きな接触面積 | 実際のトルクおよび温度条件で、両方の適格性を確認する |
| 自動車用インバータまたはECU | 振動、汚染管理、トレーサビリティ、長寿命 | PCMにより取り扱いを簡素化できる可能性があります。グリースには厳しいサイクル試験のエビデンスが必要です |
| 通信機器用電力増幅器 | 遠隔保守、連続負荷、屋外での温度変動 | 初期抵抗の低さだけでなく、経時劣化後のインピーダンスが低い選択肢を優先する |
| LED 基板と金属ハウジング間 | コスト、電気的要件、垂直配置、組立速度 | 薄い接合層を制御するためのグリース; PCMにより、クリーンで再現性の高い塗布が可能 |
| 産業用コントローラー | 長寿命、優れた補修性、安定したプロセス | メンテナンスおよびサイクルプロファイルに応じて選択 |
全体にわたって パワーエレクトロニクス用熱材料, デバイスの名称だけではTIMを選定できません. 決定要因は平坦度, 圧力, 熱流束, 電圧アーキテクチャおよび使用条件です.
リリース前の規格および認定
ASTM D5470-17(2024) は, グリース, ペーストおよび相変化材料を含むTIMsの定常-状態熱インピーダンスと見かけの熱伝導率を測定するうえで有用な出発点です. また、この規格では、理想化された熱-流条件がすべての実際のアセンブリを直接表すものではないと警告しています.
試験温度、圧力、試験片厚さ、最終接着層厚さ、接触面積、表面状態、およびPCMの活性化状態を必ず記録してください。これらの条件が記載されていないデータシート上の数値は、比較が困難です。.
AMDの熱設計ガイダンス 同様に、TIMを選定する際には、接触性、被覆性、そしてBLTを重視します。. Alteraによる一般的なTIM2材料の比較 PCMをグリース、ギャップパッド、液体金属、グラファイトと並べ, 組成、塗布方法, コスト, 経時変化の違いを比較します. これらの参考情報は材料の選定に役立ちます. 製品試験に代わるものではありません.
妥当な評価ステップは次のとおりです。
- 適合性、保管条件、およびデータシート記載条件を確認してください。.
- 実際のBLT, 圧力および温度条件で候補を比較してください.
- PCMの作動またはグリースの塗布範囲を確認してください.
- 実際のデバイスまたはモジュールの温度を測定します。.
- 関連する熱サイクル、パワーサイクル、エージングおよび振動試験を実施します。.
- 被覆状態、ボイド、移行、物理的損傷を検査します。.
- パイロットロットを製造し、生産ばらつきを評価します。.
- 受入検査、ロットトレーサビリティ、変更管理を徹底します。.
使用する 一般的なTIM試験規格 試験方法を選択し, 用途別の合否判定基準を追加します. RoHS, REACH, UL 94, 耐電圧要件, IATF 16949 および顧客仕様も考慮が必要な場合があります. これらは適合性または品質に関する判断材料であり, 熱性能を普遍的に証明するものではありません.
生産チーム向けの実践的な選定ワークフロー
Start with six inputs: surface flatness and roughness, target BLT, available pressure, operating and activation temperature, cycling profile, and annual production volume. Add takt time and rework expectations before asking for a price.

接合部が薄く平坦でクランプ固定されており、正確な配置が重要で、製品が確実に活性化温度に達し、打ち抜き部品が組立工程に適合する場合は、PCMを選択してください。.
すぐに濡れ広がることが重要な場合、ディスペンスまたは印刷による塗布がすでに可能な場合、形状変更が頻繁な場合、原材料コストをより重視する場合、またはサービスチームが信頼性の高い清掃・再塗布プロセスをすでに確立している場合は、グリースを使い続けてください。.
界面に大きな、または変動する隙間がある場合、圧力が低い場合、部品高さの差が大きい場合、または材料に部品同士を接着する機能も必要な場合は、いずれも選択しないでください。シリコーンギャップパッド、ゲル、パテ、ディスペンス可能なギャップフィラー、または熱伝導性接着剤のほうが適している可能性があります。.
リリース前に使用 量産条件に即した試作サンプル 実際の積層構成で. 温度以外の項目も測定します. 配置時間, 塗布量またはプリフォームのばらつき, 組立不良, リワーク工数, および経時後の熱特性ドリフトを記録します.
結論
PCMは、材料の量と形状を管理可能な生産条件に変換します. グリースは、優れた室温ぬれ性、薄いボンドライン、柔軟な塗布性を備えています. これが実際のトレードオフです.
W/mK値や単価だけで選定しないでください. 実際の圧力と活性化状態および寿命末期条件におけるインターフェース全体を比較してください. そのうえで生産ラインで安定して再現できるか確認してください. 材料候補を絞り込む際は, インターフェース要件と生産要件を送信する 図面または工程を確定する前に。.
よくあるご質問
量産用途では、PCM熱伝導パッドはサーマルグリースより優れていますか?
クリーンな塗布、材料量の管理、オペレーター間のばらつき低減が優先される場合には、こちらの方が適している可能性があります。グリースは、安定したディスペンスまたは印刷工程がすでに確立されている場合、直ちに濡れ性を発現させる必要がある場合、または製品形状が頻繁に変わる場合に適している可能性があります。単価だけでなく、塗布後の総コストと経時熱インピーダンスを比較してください。.
PCM熱伝導パッドには、活性化またはバーンイン工程が必要ですか?
通常はそのとおりです。材料は、接合部に十分な圧力がかかって濡れ性が促進される間に、設計上の相変化温度範囲に到達する必要があります。正確な温度、保持時間、サイクルは、製品およびアセンブリの設計によって決まります。普遍的なバーンイン条件を想定せず、活性化後に性能を確認してください。.
相変化材料はグリースと同等の熱性能を実現できるか?
薄く平坦で適切にクランプされた界面では、活性化後、PCMはグリースに近い接触性能に達する場合があります。結果はBLT、表面仕上げ、圧力、配合および温度に左右されます。製品比較では、同一の治具と現実的な組立条件を使用してください。.
PCMはポンプアウトを完全に解消しますか?
いいえ。PCMはグリースに伴う流れ出しや取り扱い上の問題を軽減できますが、それでもサイクル検証が必要です。活性化が不完全であったり、接触不良、相分離、エッジ移動、または機械的損傷が生じたりすると、性能が低下する可能性があります。“リスクが低い”と表現する方が、“失敗することはない”と言うよりも正直です。”
Which costs less per finished assembly: PCM or thermal grease?
グリースは原材料コストが低い場合が多くあります。PCM により、塗布、洗浄、検査、手直しのコストを削減できる可能性があります。答えは、生産量、形状、自動化、スクラップ率、現場でのリスクによって変わります。グラム当たりやシート当たりのコストではなく、合格組立品当たりのコストを算出してください。.
サーマルグリースは量産工程で自動塗布できますか?
はい. グリースは自動バルブで吐出するか, スクリーン印刷およびステンシル印刷で塗布できます. プロセスでは材料温度, 粘度, 塗布重量, パターン, 装置の状態および取り付けを管理する必要があります. 自動化により作業者によるばらつきの一部は低減できますが, プロセス監視が不要になるわけではありません.
エンジニアが目標とすべき接着層厚さはどの程度ですか?
実際の公差累積条件下で維持できる、全面を被覆した安定した接着層のうち、最小の厚さを目標とします. 接着層が厚すぎると抵抗が増加します. 薄すぎると、反りや粗さのある表面全体を被覆できない場合があります. すべてのパッケージと材料に適用できる一律の数値はありません.
PCMサーマルパッドは、シリコーンサーマルパッドと同じ隙間を埋められますか?
通常は推奨されません. PCMフィルムは薄い界面や微細な表面凹凸への適用を想定しています. 柔軟なシリコーンパッドはより大きな機械的ギャップや部品-高さのばらつきを吸収するよう設計されています. 一方を他方に置き換える場合は冷却器, 加圧条件およびスタック-アップの変更が必要になることがあります.
TIMでは、PCMとグリースのどちらがリワークしやすいですか?
どちらも再作業できますが、作業内容は異なります。グリースは通常、適合する洗浄工程で拭き取れますが、残渣が広がる可能性があります。PCMはよりきれいに剥がせる場合がありますが、使用済みのフィルムは通常、交換してください。壊れやすいデバイスの周辺では、剥離力と溶剤適合性を確認してください。.
量産前に、PCMとサーマルグリースはどのような適格性評価を実施すべきですか?
現実的な圧力、BLT、温度および表面状態で比較します。活性化または被覆を確認し、デバイス温度を測定し、関連するサイクル試験およびエージングを実施し、界面を検査してから、パイロットロットを製造します。試験開始前に、熱的特性、外観および工程の合否基準を定義します。.