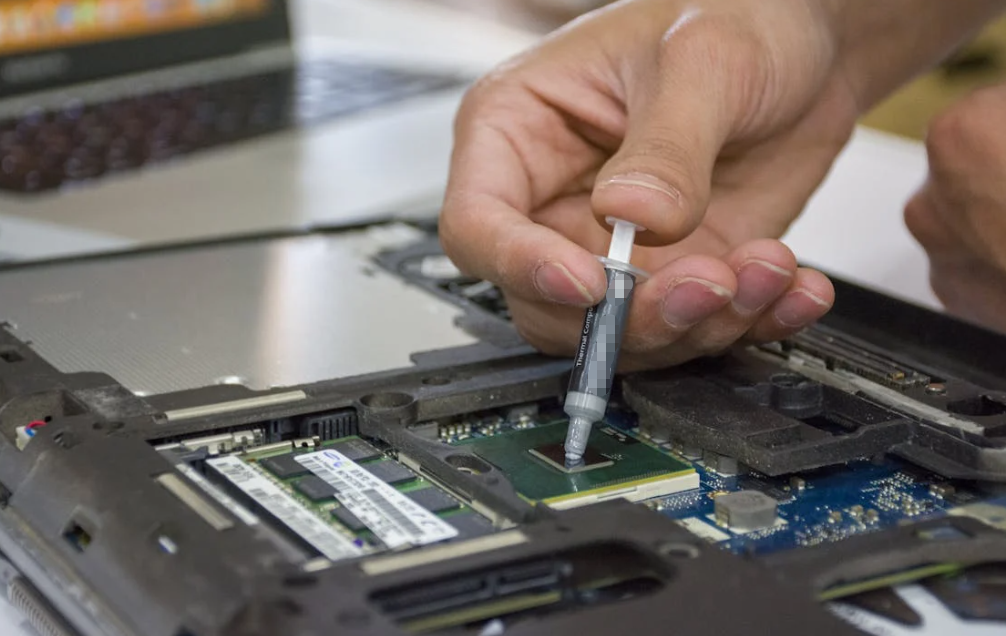
灰色の熱伝導材料を二つ並べると、まったく同じものに見えることがあります. あるサプライヤーは自社製品をサーマルパテと呼びます. 別のサプライヤーはギャップフィラーと呼びます. 両者は同じものなのでしょうか?
多くの場合はそうですが、常に同じとは限りません。熱伝導パテは通常、熱伝導ギャップフィラーの一種です。. ギャップフィラー 対象範囲が広い。パテ、一液型ゲル、二液型硬化剤、または軟質パッドを指す場合がある。サプライヤー各社で呼称は統一されていない。.
“gap filler”をパン、“putty”をパンの一種だと考えてみてください。分類名は、一般的な用途を示すものです。配合や材料の塗布方法、実装後にどうなるかまでは示しません。.
ラベルだけで最終選定を決めるべきではありません。実際に問われるのは、ギャップ、硬化、組立工程、長期信頼性です。.

同じ仕事でも、意味の深さは違う
サーマルギャップフィラーは、発熱部品とヒートシンク, ハウジング, シャーシまたはコールドプレートとの隙間を埋めます. 空気を押し出し, 接触性を向上させ、熱を効率的に逃がす経路を形成します.
サーマルパテという名称は, この材料群の一種が示す特性を表しています. 柔らかく追従性があり、グリースよりも形状を保持しやすい十分な厚みがあります. 多くのグレードは成形用粘土のような感触で、わずかな圧力で凹凸のある部品の周囲になじみます.
どちらも、より広範なファミリーに属します サーマルインターフェースマテリアル, またはTIMsです. 混乱が生じるのはメーカーが“ギャップフィラー”という用語を三通りの異なる意味で使用しているためです:
- 目に見える隙間を埋める、あらゆる柔軟な材料の総称です.
- 液状またはディスペンス可能なサーマルゲルの略称。.
- 吐出後に硬化する二液型コンパウンドの製品分類名として.
“Putty”は、手で成形できる材料、成形済みシート、または高粘度のシリンジ製品を指す場合があります。Haktak’s 不均一な電子部品間ギャップ用サーマルパテ より広範なギャップ充填製品群に含まれます。.
これらの用語は意味が重なるものの, 確実な同義語ではありません. 名称だけで購入するのは、硬化剤が必要かどうかを確認せずに“塗料”を注文するようなものです. 大まかな用途は一致します; プロセスまで同じとは限りません.

サーマルパティ、1Kゲル、2Kギャップフィラーを横並びで比較
最も明確な比較は、パテとフィラーを対立する選択肢のように捉えることではありません。パテ状材料、一液ディスペンス材、二液硬化材を比較することです。.
| 決定要因 | サーマルパテ | 一液型ギャップフィラーまたはゲル | Two-Part Curing Gap Filler |
| 物理的特性 | Moldable, clay-like or very high viscosity | ディスペンス塗布が可能で、通常は非硬化型 | 混合・吐出後、硬化 |
| ギャップ対応 | 不規則な形状や高さが混在する領域に最適 | 変動するギャップや制御されたビード塗布に最適 | 変動するギャップへの追従性と硬化後の形状安定性に優れています |
| 組立荷重 | 通常低め | 低い | 硬化前は低い |
| 代表的なプロセス | 手作業による配置, プリフォーム加工またはディスペンス | シリンジ、カートリッジ、または自動塗布 | 定量混合吐出と硬化制御 |
| 作り直す | 多くの場合、比較的容易 | 可能な場合が多い | 通常、硬化後は硬くなる |
| 主要プロセスのリスク | 塗布量のばらつき、残留物、またはずれ | 垂れ、ポンプアウト、またはビードのばらつき | 混合比の誤り、ボイド、または硬化不良 |
| 典型的なフィット感 | 保守可能または不定形の電子機器 | 柔軟な生産と自動化 | 振動、垂直配置、または耐久性が求められるアセンブリ |
A 熱伝導性ギャップフィラー製品群 数種類の形態が含まれる場合があります。データシートと加工ガイドを確認してください。.
A 一液型サーマルジェル そのまま吐出できる状態で届きます。A/B比やスタティックミキサーが不要なため、評価試験や自動化を簡素化できます。.
A 後硬化サーマルゲル 工程は増えますが、硬化することで、垂直方向、振動下、または熱サイクルを受けるアセンブリ内での移動に耐えやすくなります。.
パテは、これらの工程方式の中間に位置します。成形、吐出、またはシートとして供給できます。類似製品でも名称が異なる場合があります。仕様のほうが、マーケティングよりも明確な判断材料になります。.

これらの材料は何から作られているのか
ほとんどの放熱パテやギャップ充填ゲルは、熱伝導性粒子を充填したポリマーマトリックスを使用しています。マトリックスは、柔らかさ、流動性、接着性、環境特性を左右します。充填材粒子により、ポリマー中を熱が移動する経路が増えます。.
シリコーンまたはシリコーンフリーのマトリックス
シリコーンは、実用的な温度範囲で柔軟性を維持し、PCB、はんだ接合部、段差のあるデバイス周辺で低圧の接触に対応できるため、広く使用されています。.
シリコーンが適さない用途もあります。光学部品、リレー、接点、コーティング、または後工程で接着する領域の近くでは、オイルブリードや移動性成分が設計上の懸念となる場合があります。シリコーンフリーにすることでそのリスクを低減できますが、それだけで性能が向上するとは限りません。配合全体を確認してください。.
熱伝導性フィラー
アルミナは、コスト、熱性能、絶縁性のバランスに優れています。窒化ホウ素は、熱特性と誘電特性を両立できます。窒化アルミニウムは、コストと加工性とのトレードオフを伴いますが、より高い要求に対応します。.
粒子のサイズ、形状、充填量が重要です。フィラーを増やすと熱伝導率は上がる可能性がありますが、密度、剛性、ディスペンス圧力も増加します。研磨性粒子はポンプやノズルを摩耗させる可能性があります。“粉末が多いほど性能が良い”という単純な話ではありません。”
金属充填製品は電気を通す可能性があります。セラミック充填材であっても、関連する厚さおよび経時後の絶縁破壊強度と体積抵抗率を確認するまでは、高電圧環境で安全だと判断してはなりません。.
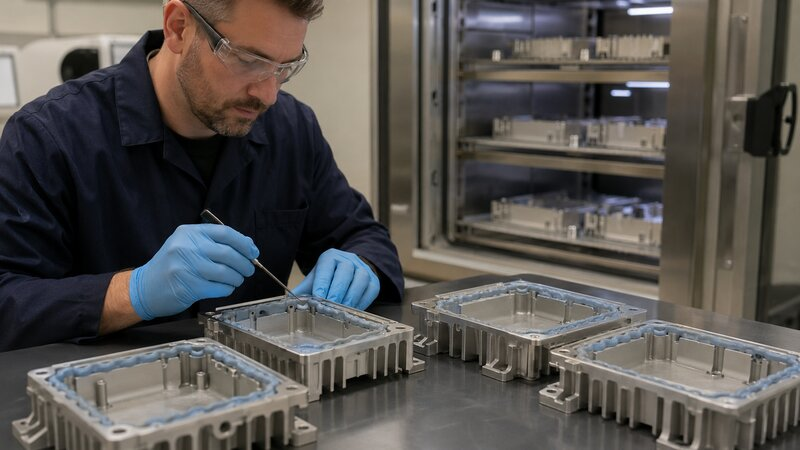
熱は実際にギャップをどのように通過するか
熱伝導率は比較しやすいため、データシートでは大きく表示されます。実際の冷却はそれほど単純ではありません。.
界面にはバルク抵抗に加え、両方の表面での接触抵抗があります。ボイドや接触不良によって、さらに抵抗が加わります。性能は熱伝導率、接触面積、および 結合線の太さ (BLT).
単純で均一な層の場合、バルク抵抗は次のように近似できます:
R ≈ t / (k × A)
ここです、, t は厚さ、, k は熱伝導率であり A は面積を表します。すべての接触効果を捉えるものではありません。.
それでも要点は明らかです: high-k層を三倍の厚さで塗布すると熱経路が長くなります. 大きく迂回する高速道路のようなものです. より薄く, 完全なlower-k界面の方が優れている可能性があります.
軟質パテやゲルは、わずかな圧力で粗さや高さのばらつきを埋め、BGA、はんだ接合部、薄型基板にかかる荷重を低減します。ただし、材料が多すぎるとBLTが増加し、押し出されて、他の面の着座を妨げることがあります。.
だからこそ 熱伝導率と熱インピーダンス 併せて読む必要があります。試験圧力、温度、試験片の状態、最終厚みを確認してください。W/mKの値だけでは、情報として不十分です。.

実際に使用するアセンブリに適合するのはどれですか?
まず、ハードウェアと製造方法を確認します。その後、材料形態を選択します。.
パテ状材料を選ぶケース
パテは、部品の高さにばらつきがある場合や、ギャップの測定が難しい場合に有力な候補です。不規則な形状の部品周辺や、低圧のアセンブリで適切に機能します。また、インターフェースを再び開く必要があるサービス作業にも適しています。.
手作業での塗布は補修に適しています。量産では、質量、体積、またはプリフォーム形状による管理が必要です。「見た目がよくなるまで塊を足す」では、工程仕様になりません。.
Choose a dispensable one-part material when
1Kゲルなら、混合せずにビードを安定して形成できます。試作ではシリンジを使用し、その後自動化へ移行できます。レイアウト変更時には、新しいダイカット金型ではなく、新たなディスペンス経路が必要になる場合があります。.
ビードはノズルから吐出され、所定位置にとどまり、閉止時に広がらなければなりません. 温度、ノズル径、速度、コンディショニングが、この三つすべてに影響します.
次の場合は、二液硬化型充填材を選択してください
2K材料は、スランプ、振動、または動きに対する耐性の向上が求められる界面に適しています。まず形状に追従し、その後、柔らかいエラストマーへ硬化します。.
その安定性には、配合比、混合、可使時間、硬化の管理が伴います。保守性が重要なら、早い段階で除去性を試験してください。きれいに硬化した界面でも、修理時には厄介な問題になり得ます。.
隙間充填材をペースト用途に無理に使わない
グリースやペーストは、薄くクランプされた界面に適しています。CPUスプレッダや裸のGPUダイには通常、そのような挙動が必要であり、厚いパテ状材料ではありません。ペーストで目に見える隙間を埋めるべきではありません。移動したり、ポンプアウトしたりする可能性があります。.
隙間が予測可能で、確実な配置が重要な場合は、成形済みサーマルパッドの方が適している可能性があります。熱伝達の目的は同じでも、解決すべき機械的な問題は異なります。.

用途と産業分野:同じ製品群、異なる優先事項
実際のアセンブリが検討対象になれば、ラベルの重要性は低くなります。.
GPU、VRAM、VRMの修理。. パテは、高さがわずかに異なるメモリ部品や電源回路部品にも追従できます。複数箇所の純正パッド厚が不明な場合に便利です。ただし、パテの量が多すぎると、クーラーがGPUダイに正しく密着しなくなることがあります。その場合、VRAMとの接触状態が良好に見えても、コア温度が高くなる可能性があります。.
EVインバータまたはバッテリー電子機器。. 柔軟なギャップ充填材はMOSFETsや制御基板またはバッテリー用電子回路を筐体やコールドプレートに結合できます. この用途では, 絶縁特性, 耐振動性, 温度サイクル特性および自動塗布適性が技術者にとってパテの手触りが好ましいかどうかよりも重要です.
通信用無線機器および屋外用電源モジュール。. これらのアセンブリは垂直に配置され、密閉され、広い温度変動にさらされる可能性があります。非硬化型材料でも機能する可能性はありますが、ダレ、オイルブリード、長期的な動きについては、実際の条件を想定した検証が必要です。硬化系であれば、より安定した形状を維持できる可能性があります。.
AIサーバーおよびアクセラレーター。. 高熱流束条件では過剰なBLTや微小なボイドによるコスト増大が問題となります. 大型基板や高密度実装領域全体で生産再現性を確保することが極めて重要です. 保守方針も重要です. 優れた初期接触性が得られても, 現場での交換が困難になる充填材はシステムとして最適な選択とは限りません.
この考え方は、LED、モータードライブ、電源、ADAS、SSD、光学部品にも当てはまります。まずギャップとプロセスを明確にしてください。.

初回の良好な温度測定後に現れる問題
初期温度は問題ないように見えても、トラブルは進行します。温度サイクル、振動、経時劣化によって、短時間のベンチ試験では見逃される問題が明らかになります。.
| 確認された問題 | 考えられる材料または工程上の原因 | 実践的な指針 |
| 閉鎖前に材料が移動 | 垂れまたは形状保持性の低下 | レオロジー、ビード形状、または組立までの待ち時間を調整し、硬化システムを検討する |
| ホットスポットが残る | ボイド、不完全な被覆、または過剰なBLT | 塗布パターン、圧縮状態、および接触面積を確認してください |
| サイクル試験中の性能ドリフト | ポンプアウト, オイルブリード, 乾燥または接触喪失 | 熱劣化試験を実施し、材料の保持特性を評価する |
| PCBまたはパッケージに応力がかかる | 材料が硬すぎる、厚すぎる、または充填量が多すぎる | 力または量を減らし; より軟質なシステムを選定評価する |
| 生産結果は異なる場合があります | 手動吐出量、吐出量の変動、または混合比エラー | 質量または体積の管理、装置の校正および検査 |
| リワークが困難、または不可能 | 残留物または硬化したポリマーネットワーク | 化学系を承認する前に、サービス要件を定義する |
ポンプアウトは、サイクル変動と圧力変化によって生じます。スランプは、重力による流動です。オイルブリードは、コンパウンドから液体成分が分離する現象です。関連性はありますが、同じ故障ではありません。.
硬いほど安全とは限りません; 剛性によって応力が部品に伝達されます。より良い対策としては、ビードの変更、支持されていないスパンの短縮、硬化条件の管理または機械的拘束が挙げられます。.
規格は役立ちますが、完成したアセンブリは適合しなければなりません
試験規格によりデータの比較が容易になります. 規格が材料を選定してくれるわけではありません.
ASTM D5470-17(2024) 粘稠性コンパウンドから粘弾性固体までの材料について、熱インピーダンスと見かけの熱伝導率を扱います。厚さ、圧力、温度が報告されている場合に比較は有意義です。理想化された熱流は、ほとんどの完成品アセンブリを再現しません。.
ASTM D149は絶縁破壊の評価に一般的に使用され, 一方ASTM D257は絶縁材料の直流抵抗またはコンダクタンスを対象としています. ギャップフィラーに電圧絶縁も求められる場合はこれらの規格が関係します.
UL 94 ポリマー試験片の規定火炎試験に対する反応を分類します.V-0認定は重要となる場合がありますが,完成機器に対する包括的な防火安全承認ではありません.
ASTM E595は真空環境または汚染管理が厳しい用途でのアウトガス評価にしばしば参照されます。RoHSおよびREACHの文書は制限物質と化学物質に関する義務を対象とします;いずれも低熱抵抗を証明するものではありません。.
ハクトクのガイド 一般的なTIM試験規格 より多くの試験方法を網羅しています。同等の条件で比較してください: 圧力、BLT、コンディショニング、および温度変化後の結果。その後、サイクル試験を経た実際のアセンブリを試験してください。.
サプライヤーのデータシートをより適切に比較する方法
製品名だけでは仕様情報として不十分です。代わりに、次の点をご確認ください:
- 材料は非硬化型、硬化済み、または混合後に反応するタイプのいずれですか?
- Is it supplied as one part, two parts, a preform or a sheet?
- 公差積み上げ後に充填すべき最小、公称、最大ギャップはどの程度ですか?
- W/mK値はどの方法で算出されたもので、想定されるBLTおよび圧力において、どのような熱インピーダンスが報告されていますか?
- 粘度、流量、降伏挙動、スランプデータから、塗布性について何が分かるでしょうか?
- 反応性材料の場合、混合比、可使時間、オープンタイム、硬化条件を教えてください。
- 絶縁耐力、難燃性、アウトガスまたは規制物質に関する書類は必要ですか?
- 熱サイクル、振動、高温エージング、湿度曝露の後には、どのような変化が生じますか?
- 材料はきれいに除去できますか。また、現場サービスは製品計画に含まれていますか?
サプライヤーのページには重複が示されています。Laird’s 液状ギャップフィラーガイド 液状ギャップフィラーをパテ状材料として説明し、固体ギャップパッドと区別しています。だからといって、すべてのパテとフィラーが同一というわけではありません。仕様が重要である理由がここにあります。.
サンプルから信頼性の高い量産へ
部品、PCB、筐体および締結具の公差を考慮した後の最小、公称、最大すき間を測定します。安全荷重を定義し、過剰な厚みを生じさせず形状を覆えるフォームを選定します。.
一定量を塗布する。塗布範囲、はみ出し、着座状態を確認する。再現性のある負荷条件下で温度を記録し、想定されるサイクル試験、振動試験、またはエージングを実施した後、再試験する。.
サプライヤーに、図面、発熱源、接触面積、ギャップ範囲、目標温度、向き、圧力、設備、サービス要件、数量、信頼性計画を送付してください。.
ハクタックの 材料選定および試験サポート 試作前に材料組成とプロセスウィンドウを絞り込めます. 良好な試作品が一つできれば期待は持てます. しかし最終目標は数千個を安定して生産することです.
結論
サーマルパテは一般にサーマルギャップフィラーの一種であり、カタログによっては、両方の名称が同じ製品を指す場合があります. ただし、ギャップフィラーはより広いカテゴリーです. また、ディスペンス可能な一液型ゲル、二液硬化性コンパウンド、その他のコンプライアントなギャップ材料を指す場合もあります.
では、ラベルの確認は最後にしましょう。まずは組み立て後のギャップ、部品の応力限界、BLT、レオロジー、硬化挙動、ディスペンス工程、サービス要件から検討します。同等の条件下で試験データを比較し、その後、エージング後のデバイス全体で検証します。このアプローチは、最大のW/mK値を持つ製品を選ぶほど華やかではありません。しかし、ハードウェアを低温に保てる可能性ははるかに高くなります。.
よくあるご質問
サーマルパテは熱伝導ギャップフィラーですか?
通常は該当します. サーマルパテは一般に, サーマルギャップフィラー製品群に属する柔らかく成形可能なタイプです. この広範なカテゴリーには, 一液型ゲル, 二液硬化型コンパウンドおよび柔軟なプリフォームパッドも含まれます. サプライヤーによって用語の使い方が統一されていないため, 製品形態と硬化挙動を確認してください.
サーマルパテはサーマルゲルと同じものですか?
両者は重なる場合がありますが、名称によって取り扱い方法が異なることが多くあります。通常、パテは粘度が高く、成形可能な材料を指します。一方、ゲルはシリンジや自動システムで吐出できる製品を指すことが多くあります。サプライヤーによっては、同一グレードに両方の用語を使用する場合もあるため、ラベルよりも粘度、流動性、塗布方法の指示を重視することが重要です。.
What is the difference between one-part and two-part thermal gap filler?
一液型フィラーはそのまま塗布できる状態で供給され、通常は混合や硬化剤配合比の管理を必要としません。二液型フィラーは樹脂と硬化剤を混合し、ディスペンス後に硬化します。硬化物は安定性を向上させる可能性がありますが、生産工程では配合比、混合、可使時間、オープンタイム、硬化条件を管理する必要があります。.
サーマルパテはサーマルパッドの代替になりますか?
場合によります。不均一な隙間や複数の部品高さには、一定厚みのパッドよりもパテのほうが適しています。一方で、取り扱いやすさ、厚みの管理、迅速な配置を重視する場合は、パッドが適していることがあります。一方を他方に置き換えると、圧縮状態と着座状態が変わるため、すべての冷却対象部品で接触を確認してください。.
熱伝導パテは、CPUまたはGPUダイのサーマルペーストの代替として使用できますか?
通常は、適していません。CPUおよびGPUのダイ接合部は通常、薄く、強くクランプされているため、サーマルグリースまたは相変化材料に適しています。パテは、より大きい、または不均一な隙間を埋めるためのものです。パテ層が厚いと、熱抵抗が増加したり、クーラーの密着を妨げたりする可能性があります。.
サーマルパテは硬化させる必要がありますか?
多くの熱伝導パテは硬化しない、またはあらかじめ硬化済みの状態で供給されるため、軟らかい状態を維持し、リワークに対応できます。ただし、名称は製品によって異なり、パテ状のギャップフィラーの中には塗布後に硬化するものもあります。使用前に、テクニカルデータシート、加工ガイド、および必要な硬化条件を確認してください。.
放熱パテで充填できるギャップの厚さはどの程度ですか?
安全な一律の範囲はありません。充填可能な厚さは、配合、設置方向、支持されていないスパン、加圧条件、信頼性条件によって異なります。サプライヤーが認定したギャップまたはBLTの範囲を使用し、組み立て後のギャップの最小値と最大値で試験してください。材料をその厚さに成形できるからといって、必要以上に厚くすることは避けてください。.
放熱パテは電気を通しますか?
シリコーン系セラミック充填パテの多くは電気絶縁性ですが、すべての配合がそうとは限りません。金属充填グレードは通電する場合があり、絶縁性能は厚さ、ボイド、経時劣化によって変化することがあります。色や質感で判断せず、絶縁破壊強度と体積抵抗率を確認してください。.
放熱パテはポンプアウトしたり、乾燥したり、オイル漏れを起こしたりしますか?
配合と用途によって異なります。高温、温度サイクル、振動、圧力、設置方向によって、材料が移動したり分離したりする場合があります。ポンプアウト、スランプ、オイルブリード、乾燥は、それぞれ個別に評価してください。初期温度だけでは、製品寿命を通じて界面が安定した状態を維持できるかどうかは判断できません。.
自動生産には、パテとディスペンス対応ギャップフィラーのどちらが適していますか?
ポンプ供給可能な一液型または二液型のギャップフィラーは、通常、自動装置で定量供給しやすくなります。高粘度パテも吐出できる場合がありますが、流量と装置の摩耗については検証が必要です。より適した選択肢は、ビードの制御性、サイクルタイム、硬化要件、リワーク、ラインの能力によって決まります—カテゴリー名によって決まるのではありません。.