
Một miếng đệm nhiệt theo yêu cầu có thể trông đơn giản đến mức tuyệt vời trên màn hình CAD. Một đường bao. Hai lỗ. Có thể thêm một rãnh quanh đầu nối. Vậy là xong, đúng không?
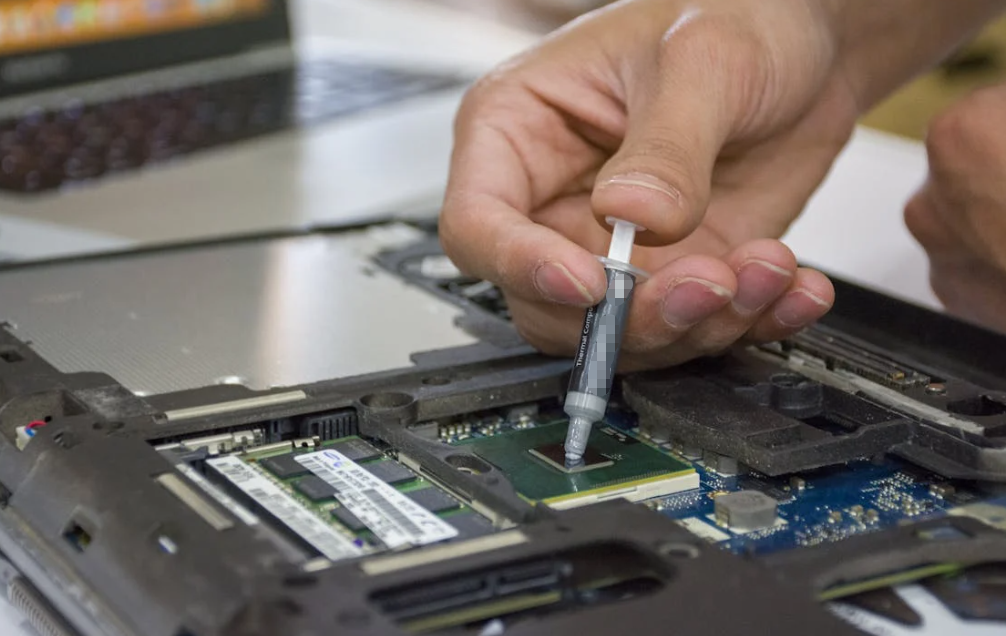
Không hẳn.
Vật liệu giao diện nhiệt mềm không hoạt động giống như nhôm dập hoặc nhựa gia công. Chúng giãn, nén, hồi phục hình dạng, bám vào dụng cụ, ma sát với lớp lót và đôi khi bị rách ngay tại góc nhỏ trông có vẻ vô hại trên CAD. Graphite lại có một nhóm vấn đề khác. Vật liệu cách điện gia cường còn có đặc tính khác nữa. Bản vẽ có thể là hai chiều, nhưng vật liệu chắc chắn không như vậy.
Thermal pad die-cutting works best when geometry, material behavior, heat flow, assembly pressure, release liner, packaging, and inspection are designed together. The goal is not merely a part that matches an outline. The goal is a part that cuts cleanly, stays dimensionally stable, lands in the right place, fills the real gap, and remains economical at production volume.
In plain English: design the pad for the factory as well as the heat sink.
What Is Thermal Pad Die-Cutting?
Thermal pad die-cutting is the converting process used to turn sheets or rolls of thermal interface material into finished custom shapes. Those shapes may include rectangles, rings, frames, gaskets, multi-lobe profiles, holes, slots, notches, tabs, split liners, and arrays of several parts on one carrier.
The pad usually sits between a heat-generating component and a cooler structure such as a heat sink, aluminum housing, chassis, cold plate, shield can, or battery tray. It fills microscopic surface roughness and larger mechanical gaps that would otherwise contain thermally insulating air.
HakTak's hướng dẫn về vật liệu giao diện nhiệt explains the broader role of pads beside grease, phase-change materials, graphite, putty, gels, and thermally conductive adhesives. Die cutting is relevant when the chosen material is supplied as a stable sheet or film that can be converted into a repeatable solid part.
Die Cutting Is Part of a Larger Converting Process
The visible cutting step gets most of the attention. Production normally includes several other operations:
- unwinding or sheet feeding;
- liner replacement or carrier lamination;
- pressure-sensitive adhesive lamination;
- slitting;
- printing or lot marking;
- kiss cutting or full cutting;
- waste-matrix stripping;
- part counting or vision inspection;
- rewinding, sheet cutting, or individual packaging.
A custom thermal pad is therefore not only a shape. It is a material construction plus a delivery system.
Why Custom Die-Cut Thermal Pads Are Used Instead of Hand-Cut Pieces
Hand cutting is fine for a prototype on a workbench. It becomes a weak process when hundreds or thousands of parts must land in the same place.
Custom die-cut parts can improve:
- dimensional repeatability;
- placement speed;
- contact-area consistency;
- khoảng hở xung quanh các chi tiết điện;
- thao tác của người vận hành;
- bóc lớp lót;
- khả năng truy xuất nguồn gốc vật liệu;
- khả năng tương thích với hệ thống gắp và đặt tự động;
- visual inspection and error proofing.
Chúng cũng có thể giảm lượng vật liệu đệm bị lãng phí tại trạm lắp ráp. Không còn kéo, các mảnh thừa rời rạc hay việc người vận hành phải quyết định liệu một hình chữ nhật hơi lệch “có lẽ vẫn ổn”. Phần lộn xộn được chuyển lên công đoạn đầu nguồn, vào một quy trình gia công được kiểm soát.
Still, die cutting does not automatically fix a weak design. A bad custom shape simply becomes a bad shape produced very consistently. That is why design for manufacturing, or DFM, matters early.
Start Thermal Pad Custom Shape Design with the Heat Path

Before tracing the component outline, define where heat enters the pad and where it should leave. The two surfaces may not have the same useful contact area.
For example, a power component may be 20 x 20 mm, while only part of the aluminum lid above it is flat enough for contact. A screw boss may interrupt the area. A housing rib may create a pressure peak. Making the pad equal to the component outline could cover too little useful area, or it could interfere with something that should remain clear.
The simplified bulk thermal resistance is:
R = t / (k x A)
trong đó t là độ dày sau khi nén, k là độ dẫn nhiệt và A là diện tích tiếp xúc hiệu dụng. Từ hiệu dụng rất quan trọng. Phần vật liệu nhô ra khoảng trống không tạo ra khả năng truyền nhiệt hữu ích. Vật liệu bị kẹt vào gân có thể làm tăng lực lắp ráp mà không hỗ trợ đường truyền nhiệt chính.
Xác định diện tích tiếp xúc nhiệt chức năng
Diện tích chức năng cần trả lời bốn câu hỏi:
- Bề mặt nào phát sinh nhiệt?
- Bề mặt nào thực sự có thể tiếp nhận nhiệt?
- Ở đâu sẽ tạo ra lực nén ổn định?
- Những khu vực nào phải để trống vì lý do điện hoặc cơ khí?
Sau đó, biên dạng có thể bám theo vùng chồng lấn hữu dụng, đồng thời chừa một khoảng hợp lý cho việc đặt và dung sai. Việc làm lớn hơn mọi cạnh “để an toàn” có thể gây tràn vật liệu, nhiễm bẩn, vấn đề về khoảng cách điện hoặc lực dư thừa. Làm nhỏ hơn có thể khiến các vùng nóng không tiếp xúc.
Không sử dụng cắt bế để che giấu vấn đề về độ dày
Biên dạng không thể khắc phục thiết kế sai theo phương Z. Tấm đệm vẫn cần có độ dày khi cung cấp, độ dày sau nén, độ cứng và đáp ứng lực phù hợp. Hướng dẫn của HakTak về Lựa chọn độ dày miếng lót nhiệt giải thích lý do phải kiểm tra khe hở tối thiểu, danh định và tối đa trước khi cố định biên dạng XY.
Hãy hình dung như việc may đo một chiếc áo khoác. Hình dáng tay áo hoàn hảo sẽ không giúp ích gì nếu chiếc áo khoác dày hơn đến ba cỡ.
Chọn vật liệu trước khi hoàn thiện hình học chi tiết
Các vật liệu nhiệt khác nhau có thể có cùng đường bao nhưng đòi hỏi các quy tắc cắt rất khác nhau. Dụng cụ gia công phải được lựa chọn theo vật liệu, độ dày, lớp lót và cấu trúc keo.
| Loại vật liệu | Đặc tính gia công | Mối quan tâm thiết kế thường gặp | Ứng dụng phổ biến |
| Tấm đệm khe silicone mềm | Có thể nén, bề mặt dính, dễ biến dạng | Dải vật liệu hẹp, biến dạng lỗ, đỡ lớp lót, tách phế liệu | ECU, BMS, máy chủ, bộ nguồn, mô-đun LED |
| Miếng đệm silicone cứng hơn | Khả năng giữ kích thước tốt hơn, lực cắt cao hơn | Lực lắp ráp và khả năng ôm sát bề mặt | Khe hở được kiểm soát và cụm lắp ráp chắc chắn |
| Miếng lót không chứa silicone | Độ dính và khả năng phục hồi phụ thuộc vào công thức | Khả năng tương thích của lớp lót và chất kết dính, thao tác sạch | Thiết bị điện tử quang học, rơ-le và thiết bị nhạy cảm với tiếp xúc |
| Miếng đệm fluorosilicone | Vật liệu đàn hồi, ưu tiên khả năng chịu chất lỏng khắc nghiệt | Khả năng tách khỏi dụng cụ, chi phí vật liệu, thẩm định mức độ phơi nhiễm | Mô-đun ô tô và công nghiệp |
| Tấm than chì | Mỏng, dị hướng, có thể giòn hoặc dẫn điện | Góc nhọn, cầu nối hẹp, cách điện ở cạnh, bụi | Tản nhiệt trong màn hình, pin và bộ xử lý |
| Vật liệu cách điện silicone gia cường | Cấu trúc nền ổn định về kích thước | Bán kính uốn, hiện tượng tưa mép, đặc tính điện môi tại mép cắt | Thiết bị công suất và các giao diện cách ly điện |
| Màng chuyển pha | Mỏng và tương đối chính xác | Hư hỏng bề mặt, độ sạch của lớp lót, khả năng hoạt hóa | Bề mặt tiếp xúc bán dẫn phẳng, được kẹp chặt |
| Băng keo dẫn nhiệt | Kết cấu kết dính có chức năng tản nhiệt | Keo tràn, tai bóc, diện tích dán | LED, cảm biến, bộ tản nhiệt nhỏ |
Tấm đệm nhiệt silicone cắt bế
Tấm đệm nhiệt silicone mềm được sử dụng phổ biến vì có thể ôm sát các bề mặt không phẳng và cung cấp khả năng cách điện. Độ mềm của vật liệu cũng khiến vật liệu dễ bị biến dạng hơn trong quá trình gia công chuyển đổi. Một cầu nối mỏng không được đỡ có thể bị kéo giãn khi loại bỏ phần phế liệu. Một lỗ nhỏ có thể hơi khép lại sau khi cắt. Góc trong hẹp có thể bị rách khi người vận hành bóc lớp màng lót.
HakTak's về sản phẩm tấm đệm dẫn nhiệt silicone bao gồm các tùy chọn cung cấp dạng tấm, dạng cuộn, cắt bế xuyên một phần và cắt bế theo yêu cầu. Cần cung cấp cho đơn vị gia công chuyển đổi thông tin về độ cứng, độ dày, độ dính và lựa chọn gia cường của vật liệu trước khi phê duyệt thiết kế khuôn chi tiết.
Tấm phân tán nhiệt graphite cắt bế
Graphite không chỉ là phiên bản màu đen của tấm đệm khe hở mềm. Vật liệu này thường được lựa chọn để phân tán nhiệt trong mặt phẳng và có thể cần PET hoặc lớp cách điện PI, cán ghép keo và bảo vệ cạnh. Graphite mỏng có thể nứt tại các đoạn nối hẹp hoặc góc trong sắc. Các cạnh hở cũng có thể gây rủi ro về điện.
The design should define the heat-spreading direction, electrical boundary, laminate stack, and permitted edge exposure. HakTak’s graphite thermal pad guide explains these differences in more detail.
Reinforced Thermal Insulators
Fiberglass or fabric reinforcement can improve handling and puncture resistance. It also reduces the material’s ability to flow into uneven surfaces. Cut-edge quality becomes important when dielectric integrity depends on the reinforced layer.
For flat power-device interfaces, thermal silicone cloth can be considered when a stable reinforced construction is more useful than a very soft gap filler.
Full Cut, Kiss Cut, and Half Cut: Pick the Delivery Logic First
The best cut format depends on how the part will be handled at the next station.
Full-Cut Individual Thermal Pads
A full cut separates the pad and usually its liners into individual pieces. This format works well for service kits, low-volume builds, kitted subassemblies, and larger parts that operators can handle easily.
Advantages include simple counting and flexible packing. The downside is more loose-part handling. Small pieces can rotate, stick together, attract debris, or become difficult to peel.
Kiss-Cut Thermal Pads on a Release Liner
Kiss cutting cuts the functional material while leaving the carrier liner intact. Parts remain in a controlled array or roll. Operators peel one part at a time, or automation picks it from a known position.
This format can improve placement speed and orientation control. It also introduces requirements for liner stiffness, release force, part spacing, waste removal, and registration. If the liner is too weak, it curls. If release is too high, the pad stretches during pickup. If release is too low, parts may shift during shipping. Tiny detail, big headache.
The industry comparison between individual pieces and arrays is well illustrated in EC360’s full-cut versus half-cut overview. The final choice should still be based on the actual line process.
Roll Format for Automated Placement
Rotary die cutting can produce parts on continuous rolls for higher-volume automation. The drawing and purchase specification should define web width, pitch, cross-web position, winding direction, core size, splice rules, maximum roll diameter, liner material, and whether parts face inward or outward.
This is where a simple pad drawing quietly turns into a packaging specification. Skipping those details often causes a perfectly good part to arrive in a format the machine cannot load.
Thermal Pad Die-Cutting Methods and Where They Fit
| Quy trình | Phù hợp nhất | Strength | Limitation to check |
| Steel-rule flatbed die cutting | Prototypes to medium volume, thicker pads, larger shapes | Moderate tooling cost and flexible geometry | Tool wear, soft-edge deformation, cycle speed |
| Rotary die cutting | High-volume roll-fed production | Speed, registration, kiss-cut arrays | Higher tooling commitment and web-layout constraints |
| Precision hard-tool die cutting | Tight repeatability at stable high volume | Durable tooling and controlled detail | Tool cost and slower design changes |
| Digital knife cutting | Samples, low volume, quick revisions | No hard die, fast iteration | Speed, edge drag, very small feature limits |
| Laser cutting | Thin films and selected laminates | Tool-free complex geometry | Heat-affected edges, residue, fumes, material compatibility |
| Waterjet cutting | Selected thick or delicate materials | No thermal heat-affected zone | Moisture, cleanliness, edge condition, drying |
There is no universally best machine. The material construction and annual volume decide more than the outline alone. JBC’s overview of precision die-cut thermal management materials is useful here because it highlights how graphite, gap pads, films, foils, and insulation materials demand different process control.
Design Rules for Holes, Slots, Corners, and Narrow Bridges
Universal minimum-feature rules sound helpful, but they are usually fake precision. A 0.5 mm hole behaves very differently in a 0.2 mm reinforced film and a 4 mm ultra-soft gap pad. The correct limit depends on material thickness, hardness, reinforcement, tack, liner, tool type, and acceptable distortion.
The right approach is to classify features by function and ask the converter for material-specific DFM limits.
Use Rounded Corners Where the Function Allows
Sharp external corners can fold or lift during liner removal. Sharp internal corners create stress concentration and can become tear starters. A practical radius usually improves cutting, waste stripping, handling, and placement.
The radius does not need to be decorative. It just needs to be large enough for the chosen tool and material. If a square corner is truly functional, identify it as critical and discuss the process required to hold it.
Keep Narrow Webs Short and Supported
A narrow bridge between two larger pad regions may stretch when the waste matrix is removed. It may also buckle during placement or squeeze sideways under compression. If the bridge does not carry heat or aid placement, removing it can simplify the part.
When a bridge is needed, widen it, shorten it, add a supporting liner, or split the design into separate pads. One complex part is not automatically cheaper than two simple ones. Sometimes it is the opposite.
Size Holes for Clearance, Not for a Perfect Visual Fit
Holes around screws, pins, bosses, and standoffs need room for pad tolerance, placement tolerance, hardware tolerance, and material recovery. A hole drawn exactly at screw diameter is asking for interference.
The required clearance should be based on the complete positional stack. For electrically insulating pads, the cut edge must also preserve creepage, clearance, and dielectric margin. Enlarging a hole can improve assembly while reducing insulating distance, so both sides of the problem need review.
Prefer Slots When Assembly Position Can Drift in One Direction
A slot can absorb tolerance or simplify alignment where the pad is located by one main datum and allowed to float along another axis. Slots can also be easier to place around cables or bent tabs.
Long narrow slots can create fragile walls, though. The converter should review the remaining web width and waste-removal direction.
Avoid Decorative Complexity
Every notch, tooth, and tiny island needs a reason. Fine detail increases tooling complexity, inspection time, waste-stripping risk, and drawing ambiguity. If a feature does not improve heat transfer, clearance, orientation, or assembly, it may be better left out.
Simple shapes are not less engineered. Often they are more engineered.
Cách xác định dung sai cho miếng đệm nhiệt cắt theo khuôn tùy chỉnh

Không nên áp dụng dung sai cho các tấm đệm mềm theo cách áp dụng cho kim loại gia công cơ khí. Bản thân phép đo có thể làm thay đổi kết quả. Thước cặp có thể làm nén mép tấm. Chi tiết mềm có thể hồi phục sau khi được lấy ra khỏi lớp lót. Tấm đệm có độ dính có thể bị kéo giãn khi thao tác. Nhiệt độ và thời gian lưu cũng có thể ảnh hưởng.
Điều này không có nghĩa là không thể kiểm soát các chi tiết mềm. Điều đó có nghĩa là bản vẽ phải xác định yếu tố nào quan trọng về mặt chức năng và cách đo yếu tố đó.
Phân tách chiều dày vật liệu khỏi kích thước cắt
Dung sai chiều dày thường được quy định theo thông số kỹ thuật của vật liệu nền. Dung sai về chiều dài, chiều rộng, vị trí lỗ và biên dạng phụ thuộc vào công đoạn gia công chuyển đổi. Công đoạn cán ghép có thể làm phát sinh thêm các biến số.
Không nên áp dụng một dung sai chung cho mọi đặc tính. Thay vào đó, hãy phân loại các kích thước:
- Quan trọng: ảnh hưởng đến khoảng cách cách điện, gây cản trở phần cứng, ảnh hưởng đến tiếp xúc nhiệt hoặc quá trình gắp đặt tự động.
- Quan trọng: ảnh hưởng đến việc căn chỉnh thủ công, độ khớp trực quan hoặc sự thuận tiện khi lắp ráp.
- Tài liệu tham khảo: Thể hiện ý định nhưng không yêu cầu kiểm tra nghiệm thu.
Phiên bản hiện tại của ASTM D374/D374M bao quát các phương pháp đo độ dày của vật liệu cách điện rắn. Nội dung này phù hợp khi độ dày ảnh hưởng đến các phép tính điện môi hoặc nhiệt, nhưng nhà cung cấp và khách hàng vẫn cần thống nhất về phương pháp, áp lực tiếp xúc và tình trạng mẫu được sử dụng cho một TIM mềm.
Sử dụng chuẩn chức năng
A pad needs a logical origin. The best datum is usually the feature that locates the part during assembly: a main hole, a straight housing edge, a locating notch, or the liner registration system.
Dimensioning every feature from unrelated edges can create tolerance accumulation and confusing inspection. Baseline or ordinate dimensions from functional datums are often easier to understand. For an asymmetric part, include an orientation mark or unmistakable geometry so a 180-degree rotation cannot pass unnoticed.
Do Not Copy Product-Specific Tolerances into a Universal Drawing Rule
Supplier guides sometimes show cutline tolerances such as approximately +/-0.5 mm for a particular gap-pad family. Those values are useful examples, not universal law. A reinforced 0.25 mm insulator may hold a different profile than a soft 3 mm pad.
The correct sequence is:
- define functional need;
- identify material and thickness;
- chọn quy trình và hình thức giao hàng phù hợp nhất;
- thu được dải năng lực của bộ chuyển đổi;
- thiết lập dung sai rộng nhất mà vẫn đảm bảo chức năng;
- xác nhận bằng các chi tiết mẫu đầu tiên.
Dung sai chặt khi không có yêu cầu về chức năng chủ yếu chỉ làm tăng chi phí kiểm tra và gây tranh cãi.
Lớp lót chống dính, màng mang và tai kéo là một phần của thiết kế
Lớp lót chống dính thường trông giống bao bì dùng một lần. Trong sản xuất, đây là vật tư được làm từ màng hoặc giấy.
Lớp lót giúp kiểm soát hình dạng trong quá trình cắt, bảo vệ miếng đệm khỏi bụi, giữ các chi tiết ngăn nắp, tạo bề mặt để dán nhãn và quyết định cách người vận hành hoặc robot gắp chi tiết. Tháo lớp lót quá sớm có thể làm miếng đệm bị giãn hoặc nhiễm bẩn. Lựa chọn lớp lót quá muộn có thể buộc phải thiết kế lại dụng cụ gia công.
Một lớp lót, hai lớp lót hay màng đỡ cố định?
Miếng đệm mềm có thể được cung cấp kèm hai lớp màng bảo vệ có thể bóc ở hai mặt. Trước tiên, bóc màng ở một mặt để đặt miếng đệm vào vị trí; màng còn lại bảo vệ bề mặt cho đến khi lắp ráp hoàn thiện. Với dạng bế demi theo mảng, tất cả các chi tiết có thể được giữ trên cùng một lớp đế mang. Một số kết cấu sử dụng lớp gia cường cố định hoặc màng cách điện; không được nhầm các lớp này với màng bảo vệ dùng một lần.
Bản vẽ và hướng dẫn công việc phải nêu rõ:
- lớp nào là lớp tạm thời;
- lớp nào còn lại trong cụm lắp ráp cuối cùng;
- trình tự bóc tách;
- mặt bên ưu tiên đặt trước;
- bất kỳ phần lớp lót nào bị nhô ra hoặc bị tách;
- màu lớp lót và in ấn đạt yêu cầu;
- liệu miếng đệm có chịu được việc hút chân không trực tiếp hay không.
Màng lót màu đỏ không phải lúc nào cũng có nghĩa là cần bóc bỏ. Màng lót màu xanh dương không phải lúc nào cũng có nghĩa là cần giữ lại. Màu sắc hữu ích, nhưng không phải là định nghĩa kỹ thuật.
Tai kéo giúp lắp ráp dễ dàng hơn nhưng cần không gian
Tai kéo mép khô hoặc tai kéo bằng phần liner kéo dài giúp người vận hành có vị trí để cầm mà không cần chạm vào bề mặt tiếp xúc nhiệt. Thiết kế này có thể giảm nhiễm bẩn và đẩy nhanh quá trình bóc liner. Tai kéo đặc biệt hữu ích đối với các chi tiết mỏng, trong suốt hoặc có độ dính rất cao.
Tuy nhiên, tai kéo cần có khoảng hở với bề mặt tiếp xúc chức năng và không được gập vào bên dưới miếng đệm. Đối với các dây chuyền tự động, hướng của tai kéo phải phù hợp với cơ cấu bóc. Một chiếc tai kéo đẹp mắt nhưng hướng vào thành vỏ thì cũng không giúp ích được nhiều.
Tấm lót tách rời cho các hình dạng lớn hoặc dễ hư hỏng
Các tấm đệm lớn có thể khó đặt đúng vị trí chỉ trong một thao tác. Lớp lót tách đôi cho phép định vị một phần trước trong khi phần còn lại vẫn được bảo vệ. Sau đó, người vận hành bóc phần lớp lót thứ hai và lăn ép tấm đệm xuống.
Điều này giúp giảm tình trạng kẹt khí và kéo giãn không kiểm soát. Nếu đường nối của lớp lót có thể để lại vết hoặc làm xáo trộn bề mặt tấm đệm, vị trí xẻ nên tránh vùng tiếp xúc nhiệt chính.
Miếng đệm tản nhiệt tùy chỉnh có nên có lớp keo dán ở mặt sau không?
Nhiều tấm đệm tản nhiệt mềm vốn có độ dính đủ để lắp ráp. Việc bổ sung PSA rất hữu ích khi tấm đệm phải bám trên bề mặt thẳng đứng, chịu được quá trình vận chuyển trước khi đóng kín hoàn toàn hoặc được đặt vào vị trí khó thao tác. Điều này cũng có thể giúp đơn giản hóa việc chuẩn bị bộ linh kiện.
PSA không phải là giải pháp không có đánh đổi. Vật liệu này làm tăng độ dày và tạo thêm một bề mặt tiếp xúc nhiệt. Nó có thể làm thay đổi đặc tính nén, giảm khả năng sửa chữa, để lại cặn hoặc làm tăng độ cứng cục bộ. Keo dán hai mặt có thể giữ chắc linh kiện nhưng khiến việc tháo rời sau này trở nên rất khó khăn. Đôi khi điều đó có thể chấp nhận được. Nhưng đôi khi đó lại chính là lựa chọn hoàn toàn không phù hợp.
| Lựa chọn phụ kiện | Ưu điểm chính | Đánh đổi chính | Sử dụng thông thường |
| Chỉ có độ dính tự nhiên | Lowest added thermal resistance | May shift before final clamping | Horizontal or quickly closed assemblies |
| PSA on one side | Định vị và giữ cố định có kiểm soát | Khả năng chống chịu bổ sung và sự lão hóa của chất kết dính | Lắp ráp vỏ trước, bố trí theo phương thẳng đứng |
| PSA ở cả hai mặt | Khả năng liên kết chắc chắn giữa các bề mặt | Độ khó khi gia công lại và lực cần thiết để tách | Cụm lắp ráp nhỏ gọn, cố định vĩnh viễn |
| Màng bề mặt không dính | Trượt và sửa lại dễ dàng hơn | Có thể làm giảm độ bám khít với bề mặt | Cụm lắp ráp cần chuyển động được kiểm soát |
| Túi cơ khí hoặc bộ định vị | No added adhesive layer | Housing complexity and tolerance needs | High-volume molded or cast enclosures |
Adhesive geometry does not always need to match the pad outline. Selective adhesive can hold the part while leaving the main thermal area free. That construction needs its own drawing layer and registration tolerance.
Xếp phôi, khoảng cách giữa các chi tiết và hiệu suất sử dụng vật liệu
Vật liệu tấm dẫn nhiệt có thể có giá thành cao, đặc biệt khi có độ dẫn nhiệt cao, độ dày đặc biệt hoặc được cán màng. Thiết kế hình dạng ảnh hưởng đến lượng phế liệu.
Hai chi tiết riêng lẻ trông nhỏ gọn vẫn có thể khó xếp lồng do bị cố định hướng, tai kéo nhô ra hoặc khung phế liệu trở nên kém ổn định. Việc bố trí xen kẽ hướng có thể cải thiện hiệu suất sử dụng vật liệu nhưng dễ gây nhầm lẫn khi lắp ráp. Trong một số trường hợp, chi tiết bên trái và bên phải có thể dùng chung vật liệu hiệu quả; nhưng ở những trường hợp khác, việc kết hợp chúng làm tăng nguy cơ phân loại nhầm.
Bộ chuyển đổi cần được kiểm tra:
- bước giữa các chi tiết;
- khoảng cách mép;
- hướng chạy băng;
- hướng thớ hoặc hướng tản nhiệt;
- vị trí tai kéo;
- độ bền của ma trận chất thải;
- số lượng lòng khuôn;
- chiều rộng tấm hoặc cuộn;
- nhận diện hướng và các chi tiết đã trộn.
Một thay đổi nhỏ về hình học có thể giảm phế liệu nhiều hơn cả một cuộc đàm phán giá kéo dài. Bo tròn phần nhô không cần thiết, di chuyển mấu hoặc cho phép xếp lồng đối xứng có thể cải thiện tỷ lệ tận dụng vật liệu mà không làm mất chức năng.
Không đánh đổi khả năng loại bỏ chất thải đáng tin cậy để chạy theo năng suất
Việc đặt các chi tiết quá gần nhau có thể làm yếu phần phế liệu bao quanh. Trong quá trình bóc phế liệu, phần phế liệu có thể bị rách và để lại các mảnh nhỏ bên cạnh các chi tiết thành phẩm. Những mảnh này có thể trở thành chất nhiễm bẩn trong quá trình lắp ráp điện tử.
The best layout balances material utilization with stable converting. Ninety-eight percent theoretical yield is not useful when the line stops every few minutes to pick silicone crumbs from the tool.
Thiết kế tấm dẫn nhiệt bế cắt cho lắp ráp thủ công và tự động

Cùng một đường bao miếng đệm có thể cần lớp lót và bước khác nhau tùy theo việc đặt bằng tay, bằng robot cộng tác hay bằng đầu đặt tốc độ cao.
Thiết kế lắp ráp thủ công
Việc đặt thủ công sẽ thuận tiện hơn khi hướng đặt dễ quan sát, có tai kéo đủ lớn, khoảng cách giữa các chi tiết phù hợp và lớp lót luôn phẳng trên bàn thao tác. Các chi tiết cần được bóc ra mà không bị cuộn mép hoặc kéo dài. Nếu bắt buộc phải đeo găng, kích thước tai kéo nên phù hợp với ngón tay đeo găng thay vì dựa trên các giả định về ngón tay trần CAD.
Bảng lắp ráp có thể sử dụng đường viền in sẵn hoặc các hốc được đánh số. Bộ kit gồm nhiều thành phần nên tuân theo thứ tự đặt. Người vận hành không cần phải giải một câu đố nhỏ cho từng sản phẩm.
Thiết kế bố trí tự động
Hệ thống tự động hóa cần khoảng bước, độ định vị, lực nhả, độ phẳng của chi tiết và đặc tính gắp ổn định. Các miếng đệm rất mềm có thể cần dụng cụ hút chân không chuyên dụng hoặc màng phủ hỗ trợ phía trên. Bề mặt xốp hoặc có vân có thể làm rò rỉ chân không. Các chi tiết nhỏ có thể vẫn dính trên lớp lót; các chi tiết lớn, mềm có thể bị võng sau khi gắp.
Dữ liệu tự động hóa hữu ích bao gồm:
- dung sai bước và vị trí của chi tiết;
- chiều rộng lớp lót và thanh dẫn hướng mép;
- góc bóc và dải lực nhả;
- bề mặt thu gom và khu vực hút bụi;
- độ cong tối đa của chi tiết;
- chiều quấn cuộn;
- vị trí và đánh dấu mối nối;
- độ tương phản hình ảnh và các dấu chuẩn;
- phương pháp phát hiện thiếu chi tiết.
Thông tin này cần được đưa vào đặc tả về bao bì và quy trình, không nên bị che khuất trong một email từ giai đoạn làm mẫu.
Ứng dụng miếng đệm tản nhiệt tùy chỉnh trong nhiều ngành công nghiệp
Các hình dạng tùy chỉnh xuất hiện ở những vị trí mà miếng đệm hình chữ nhật sẽ va chạm với kiến trúc sản phẩm.
| Ngành | Hình dạng tùy chỉnh điển hình | Ưu tiên thiết kế |
| Điện tử ô tô | Các lỗ xung quanh trụ, rãnh khía gần đầu nối, các giao diện pin lớn | Độ rung, khoảng cách cách điện, khả năng truy xuất nguồn gốc, lão hóa |
| Máy chủ AI và thiết bị mạng | Mảng đa chip, khung bao quanh các đế cắm, các dải VRM dài | Tốc độ đặt, độ đồng đều nén, khả năng bảo trì |
| Hệ thống pin xe điện | Chi tiết dạng khay lớn, miếng đệm phân đoạn, vùng chừa thanh cái | Phân bố lực, cách điện, hiệu suất, khả năng xử lý chi tiết lớn |
| Điện tử công suất | Kích thước chiếm chỗ của thiết bị, khoảng hở cho vít, biên dạng vật liệu cách điện gia cường | Trở kháng thấp, tính toàn vẹn điện môi tại mép cắt |
| Đèn LED | Vòng, dải hẹp, đường viền bo mạch | Biên dạng mỏng, bố trí sạch, nhiễm bẩn quang học |
| Điện tử tiêu dùng | Các tấm laminate graphite mỏng, đường viền camera và pin | Không gian hẹp, kiểm soát cạnh điện, tự động hóa |
| Thiết bị điện tử y tế | Túi cảm biến, vỏ nhỏ gọn, đường cắt khuôn sạch | Bối cảnh về độ sạch, khả năng truy xuất nguồn gốc và tính tương thích sinh học |
| Điều khiển công nghiệp | Các điểm tiếp xúc với vỏ máy không đồng đều và bo mạch có nhiều mức độ cao khác nhau | Tuổi thọ cao, khả năng chịu rung động tại hiện trường, lắp ráp dễ dàng |
Với các linh kiện có độ cao chênh lệch lớn, một miếng đệm bế hình phức tạp có thể không phải là giải pháp gọn gàng nhất. Bài so sánh của HakTak về keo tản nhiệt dạng nhão và miếng đệm tản nhiệt giải thích khi nào vật liệu có thể bơm lại xử lý dung sai một cách tự nhiên hơn. Một vật liệu lấp khe dạng lỏng dẫn nhiệt cũng có thể phù hợp để bơm định lượng tự động khi nếu không sẽ cần sử dụng nhiều độ dày miếng đệm khác nhau.
Các lỗi thường gặp khi bế cắt miếng đệm nhiệt và cách khắc phục thực tế
| Vấn đề | Nguyên nhân có khả năng cao | Giải pháp thực tế |
| Lỗ bị méo hình oval hoặc nhỏ hơn kích thước yêu cầu | Độ hồi phục của vật liệu mềm, kéo lê dao, đường cắt không được đỡ | Tăng khe hở chức năng, thay đổi phần đỡ lớp lót, kiểm tra xác nhận dụng cụ |
| Cầu nối hẹp bị rách | Phần vật liệu giữa quá mỏng, góc nhọn, bóc phế quá mạnh | Mở rộng cầu nối, thêm bán kính bo, thay đổi hướng bóc phế, tách chi tiết |
| Miếng đệm bị kéo giãn khi bóc | Lực bóc quá cao, lớp lót quá mềm, thiếu tai kéo | Thay lớp lót, thêm tai kéo, bóc theo từng giai đoạn hoặc sử dụng màng đỡ |
| Miếng đệm bị xê dịch trong quá trình vận chuyển | Lực nhả quá thấp, đóng gói không phù hợp, lực căng cuộn | Điều chỉnh hệ thống chống dính, bổ sung lớp lót phủ, thay đổi cách cuộn và đóng gói |
| Keo tràn ra ở mép | Quá nhiều PSA, áp suất, nhiệt hoặc cán ghép không tương thích | Sử dụng PSA có chọn lọc, điều chỉnh keo, tạo khoảng lùi so với biên dạng |
| Graphite bị nứt | Góc nhọn, cổ hẹp, bị uốn cong khi gắp | Bo góc, gia cường lớp laminate, thiết kế lại thao tác gắp và bao bì |
| Còn sót mảnh phế liệu | Khung phế liệu yếu, các phần phế nhỏ bên trong | Tăng khoảng cách, bổ sung chi tiết hỗ trợ tách phế, sử dụng hệ thống kiểm tra bằng thị giác |
| Chi tiết lắp vừa với CAD nhưng gây vướng khi lắp ráp | Bỏ qua chuỗi dung sai tích lũy | Sử dụng chuẩn chức năng và phân tích khe hở trong trường hợp bất lợi nhất |
| Nhiệt độ thay đổi tùy theo từng thiết bị | Diện tích cắt, độ dày, vị trí đặt hoặc độ nén không đồng nhất | Đối chiếu kích thước và vị trí với dữ liệu thử nghiệm nhiệt |
| Người vận hành tháo nhầm lớp màng cố định | Chức năng của lớp vật liệu không rõ ràng | Đánh dấu lớp lót, sử dụng màu sắc, thêm tai kéo và hướng dẫn công việc rõ ràng, không gây nhầm lẫn |
Phải kiểm tra lại hiệu suất nhiệt sau khi gia công chuyển đổi
Việc bế cắt không làm thay đổi đáng kể độ dẫn nhiệt khối của một tấm đệm ổn định, nhưng chi tiết thành phẩm vẫn có thể cho hiệu năng khác với mẫu thử thô.
Cấu trúc sau gia công có thể bao gồm lớp keo, màng, diện tích bị thu hẹp, hư hỏng cạnh, tạp nhiễm hoặc độ dày sau nén khác. Quá trình cắt cũng có thể làm thay đổi sự phân bố lực. Một tấm đệm lớn phủ toàn bộ diện tích và năm miếng nhỏ rời nhau làm từ cùng một vật liệu không nhất thiết tác dụng tải lên vỏ thiết bị theo cùng một cách.
Tiêu chuẩn hiện hành ASTM D5470 quy định phương pháp đo trở kháng nhiệt ở trạng thái ổn định và hỗ trợ tính toán độ dẫn nhiệt biểu kiến của vật liệu TIM. Phương pháp này có giá trị khi so sánh vật liệu, nhưng hình dạng bế cắt cuối cùng vẫn cần được thẩm định về nhiệt ở cấp độ cụm lắp ráp.
HakTak's hướng dẫn tỷ lệ nén tản nhiệt dạng miếng có liên quan trong trường hợp này vì lực nén làm thay đổi diện tích tiếp xúc, độ dày lớp liên kết và lực cơ học. Các mẫu sau gia công cần được thử nghiệm trong dải áp suất thực tế, thay vì chỉ ở mức tải thuận tiện trong phòng thí nghiệm.
An toàn điện và thiết kế mép cắt
Nhiều tấm dẫn nhiệt vừa được dùng làm lớp truyền nhiệt, vừa làm lớp cách điện. Các lỗ, rãnh, thành hẹp, ba via, tạp nhiễm, mép graphite lộ ra và tình trạng nén quá mức đều có thể làm giảm khoảng cách cách điện an toàn.
Bản vẽ cần xác định:
- khoảng cách vật liệu tối thiểu giữa các chi tiết mang điện và mép cắt;
- độ dày tối thiểu sau khi nén;
- các lớp dẫn điện và cách điện;
- hướng cố định của màng;
- mức độ sờn mép hoặc lộ vật liệu gia cường cho phép;
- yêu cầu về ba via và hạt trên các bề mặt kim loại tiếp xúc;
- vị trí thử nghiệm điện môi và tình trạng mẫu thử.
ASTM D149 đề cập đến điện áp đánh thủng điện môi và độ bền điện môi của vật liệu cách điện rắn ở tần số điện công nghiệp. Kết quả thử nghiệm trên mẫu vật liệu phẳng không tự động chứng nhận cho cụm chi tiết bế cắt. Thiết kế thực tế còn bao gồm hình dạng cạnh, áp suất, độ ẩm, tạp nhiễm và đường rò điện.
Các tiêu chuẩn và hệ thống quản lý chất lượng liên quan đến tấm dẫn nhiệt bế cắt
Không có tiêu chuẩn đơn lẻ nào chứng nhận mọi loại tấm dẫn nhiệt tùy chỉnh. Có thể cần nhiều tiêu chuẩn để hỗ trợ các phần khác nhau của thông số kỹ thuật.
| Tiêu chuẩn hoặc khuôn khổ | Vai trò hữu ích | Giới hạn quan trọng |
| ASTM D374/D374M | Đo chiều dày vật liệu cách điện rắn | Phương pháp và áp lực đo phải phù hợp với vật liệu mềm |
| ASTM D5470 | TIM về trở kháng nhiệt và độ dẫn nhiệt biểu kiến | Không mô phỏng đầy đủ mọi cụm lắp ráp hoàn thiện |
| ASTM D149 | Đánh thủng điện môi và độ bền điện môi | Dữ liệu mẫu thử không thay thế việc xác nhận mép và cụm lắp ráp |
| ASTM D575 | Ứng xử nén–độ võng của vật liệu cao su | Phạm vi áp dụng của vật liệu và hình dạng mẫu thử phải được thống nhất |
| ISO 1:2022 | Nhiệt độ tham chiếu cho các thông số kỹ thuật về kích thước | Không quy định dung sai của bản thân chi tiết |
| ISO 2859-1:2026 | Lấy mẫu thuộc tính theo từng lô dựa trên AQL | Kế hoạch lấy mẫu vẫn cần thống nhất về các loại khuyết tật và rủi ro |
| ISO 9001 / IATF 16949 | Khung hệ thống chất lượng và kiểm soát quy trình | Không chứng minh được hiệu năng nhiệt hoặc điện môi |
| UL 94 | Phân loại tính cháy của vật liệu ở quy mô nhỏ | Không phải là phê duyệt đầy đủ về an toàn cháy cho thiết bị |
Các phép đo kích thước có thể nhạy với nhiệt độ, đặc biệt đối với các chi tiết màng hoặc polymer lớn. ISO 1:2022 quy định khái niệm nhiệt độ tham chiếu tiêu chuẩn cho các đặc tính kích thước và hình học. Đối với kiểm tra đầu vào định kỳ, ISO 2859-1:2026 có thể hỗ trợ việc lấy mẫu theo thuộc tính sau khi đã thống nhất các định nghĩa về khuyết tật nghiêm trọng, lớn và nhỏ.
Tiêu chuẩn cần được nêu rõ cùng với phiên bản, phương pháp, điều kiện mẫu thử và tiêu chí chấp nhận. Chỉ ghi “thử nghiệm theo ASTM” là chưa đủ. ASTM nào? Áp suất bao nhiêu? Độ dày bao nhiêu? Trước hay sau khi lão hóa? Có thể đây là những câu hỏi nhàm chán, nhưng chính chúng giúp ngăn ngừa tranh chấp.
Bản vẽ tấm đệm nhiệt sẵn sàng cho sản xuất cần bao gồm những gì
Một bộ bản vẽ hoặc tài liệu đặc tính kỹ thuật hữu ích nên bao gồm:
- Biên dạng 2D ở định dạng PDF cùng với tệp DXF sạch hoặc tệp vector tương đương;
- mã linh kiện và phiên bản sửa đổi;
- nhóm vật liệu, cấp vật liệu, độ dày và màu sắc;
- cấu tạo lớp lót và keo dán;
- chỉ dẫn rõ ràng về các lớp có thể tháo rời và các lớp cố định;
- chuẩn chức năng và định hướng;
- kích thước quan trọng và dung sai riêng cho từng đặc tính;
- kích thước tham khảo được tách biệt với kích thước kiểm tra;
- chi tiết về lỗ, rãnh, bán kính, gờ và vùng cấm;
- diện tích tiếp xúc nhiệt quan trọng;
- khoảng cách mép điện tối thiểu khi có liên quan;
- các điều kiện ngoại quan chấp nhận được và các khuyết tật bị cấm;
- dạng giao hàng: từng miếng, tấm, mảng hoặc cuộn;
- bước chi tiết, hướng cuộn, lõi, mối nối và yêu cầu đóng gói;
- ghi nhãn, truy xuất nguồn gốc theo lô, hạn sử dụng và điều kiện bảo quản;
- các yêu cầu đối với mẫu đầu tiên và báo cáo kiểm tra.
Tránh sử dụng ảnh chụp màn hình làm bản vẽ gốc. Hình ảnh raster có thể che khuất tỷ lệ, làm biến dạng các đường cong và gây ra sai sót khi diễn giải. Mô hình STEP có thể thể hiện bối cảnh lắp ráp, nhưng bản vẽ 2D được kiểm soát phải xác định chi tiết mềm hoàn thiện.
Thêm bản xếp lớp dạng tách rời
Đối với các tấm đệm nhiều lớp, hãy thể hiện cấu tạo từ trên xuống dưới. Ví dụ:
- lớp lót phía trên có thể tháo rời;
- miếng đệm tản nhiệt;
- tùy chọn PSA;
- lớp lót bảo vệ có thể tháo rời.
Nếu trong cụm lắp ráp vẫn còn một lớp màng, hãy ghi rõ bằng chữ lớn, dễ hiểu rằng lớp màng đó là cố định vĩnh viễn. Sơ đồ nhỏ này giúp ngăn ngừa rất nhiều sai sót, nhiều hơn hẳn dự kiến.
Xác nhận mẫu thử, sản phẩm đầu tiên và sản xuất
Giai đoạn ít tốn kém nhất để thay đổi hình dạng là trước khi chế tạo khuôn cứng. Mẫu cắt bằng dao kỹ thuật số hoặc dụng cụ tạo mẫu chi phí thấp có thể xác nhận độ khớp, hướng đặt, thiết kế lớp lót và trình tự đặt.
Quy trình xác thực hợp lý là:
- CAD review: confirm heat path, keep-outs, gap, and material construction.
- DFM review: confirm radii, holes, bridges, spacing, liner, and process choice.
- Prototype parts: check fit, peel behavior, placement, and compression marks.
- Thermal build: record component temperature under controlled boundary conditions.
- Electrical and mechanical checks: test insulation, board strain, fastener torque, and interference.
- Reliability conditioning: cycle temperature, humidity, vibration, or fluids as required.
- First article inspection: verify critical dimensions, layer stack, packaging, and appearance.
- Pilot run: confirm yield, takt time, operator handling, and automated pickup.
- Control plan: lock inspection, traceability, sampling, and change-notification rules.
Golden samples should not replace a drawing, but they can help define surface appearance, tab style, release behavior, and acceptable edge condition. Keep them identified and protected from aging.
RFQ Checklist for Custom Die-Cut Thermal Pads
To receive a useful quotation, provide more than a shape and annual quantity.
| RFQ này | Thông tin cần cung cấp |
| Nhiệt | Heat source, power, target temperature, contact area, conductivity or impedance target |
| Cơ khí | Gap range, pressure, hardness, compressed thickness, surface flatness |
| Hình học | Drawing, DXF, holes, slots, radii, datums, critical dimensions, keep-outs |
| Điện | Working voltage, dielectric requirement, creepage and edge clearances |
| Môi trường | Temperature, humidity, vibration, fluids, outdoor or automotive exposure |
| Cấu tạo | Material grade, reinforcement, PSA, removable liners, permanent films |
| Hội đồng | Manual or automatic placement, peel direction, tab, array, roll, pitch |
| Chất lượng | First article, AQL, critical defects, Cpk needs, traceability, change control |
| Thương mại | Sample quantity, annual volume, lot size, tooling ownership, packaging |
Tooling cost should be evaluated with material yield and assembly labor, not alone. A slightly more expensive die and smarter liner can save far more during placement. The cheapest quote at the converting step can become the expensive choice on the production floor. That old story again.
Final Design Tips for Custom Thermal Pad Shapes
The most reliable custom thermal pad designs follow a few practical rules:
- begin with the heat path and real gap;
- choose the material before freezing fine geometry;
- use radii and remove nonfunctional detail;
- give holes realistic assembly clearance;
- keep narrow bridges supported or split the part;
- treat liners, tabs, PSA, and packaging as product features;
- tolerance soft parts by function, not by metal-part habit;
- design the delivery format around the placement process;
- validate thermal, mechanical, and dielectric behavior after converting;
- lock measurement methods and change control before mass production.
HakTak can support custom die-cut thermal materials in sheets, individual pieces, kiss-cut arrays, and application-oriented formats. The most useful starting package includes the drawing, material target, gap range, thermal goal, insulation requirement, assembly method, and expected volume.
The outline is important. The way the outline moves through cutting, peeling, placement, compression, and inspection is what makes it production-ready.
Frequently Asked Questions About Thermal Pad Die-Cutting
1. What is a die-cut thermal pad?
A die-cut thermal pad is a sheet-based thermal interface material converted into a specific two-dimensional shape for an electronics assembly. It may include holes, slots, notches, tabs, adhesive, reinforcement, or custom liners. The finished part transfers heat while fitting mechanical and electrical keep-out areas.
2. Can thermal pads be cut into any shape?
Many custom profiles are possible, but not every feature is practical in every material. Very small holes, narrow bridges, sharp internal corners, and tiny loose islands can distort or tear in soft pads. Material thickness, hardness, liner support, tooling, and volume determine realistic limits.
3. What is the difference between full-cut and kiss-cut thermal pads?
Full-cut pads are separated into individual pieces, usually with their liners. Kiss-cut pads remain attached to a common release liner as an array or roll. Kiss-cut formats are often easier for repeatable manual or automated placement, while individual pieces suit kits and lower volumes.
4. What tolerance can a die-cut thermal pad hold?
There is no universal tolerance. Capability depends on material, thickness, hardness, reinforcement, adhesive, liner, part size, feature geometry, and cutting process. The drawing should use the loosest functional tolerance and confirm it through converter DFM review and first-article inspection.
5. Should thermal pad corners be rounded?
Rounded corners are usually easier to cut, peel, and place. They also reduce tear initiation. Square corners can be used when the function requires them, but the converter should confirm that the selected material and tooling can reproduce them reliably.
6. How large should screw holes be in a custom thermal pad?
Hole size should include screw or boss size, hardware tolerance, pad cut tolerance, placement tolerance, material recovery, and required electrical clearance. A hole drawn exactly at nominal screw diameter is usually too tight. Final dimensions should come from the full assembly stack.
7. Can adhesive be added to a die-cut thermal pad?
Yes. PSA can be laminated on one or both sides, or only in selected areas. Adhesive improves retention but adds thickness and thermal resistance. It can also affect rework, aging, compression, and residue, so it should be included in thermal and reliability testing.
8. Does the release liner affect thermal pad quality?
Yes. The liner supports the pad during cutting, protects the surface, controls release, and affects placement. A poor liner choice can cause stretching, curling, shifting, contamination, or difficult pickup. Temporary and permanent films must be identified clearly.
9. What is the best file format for a custom thermal pad drawing?
A controlled PDF drawing plus a clean DXF or another agreed vector format is a practical combination. The PDF defines revision, dimensions, tolerances, layers, and notes. The vector file supports tooling. A STEP model can provide assembly context but should not be the only definition.
10. Can graphite thermal pads be die-cut?
Yes. Graphite sheets can be die-cut and laminated with adhesive or insulation films. Their anisotropic heat spreading, electrical conductivity, brittle edges, and narrow-feature strength need special attention. Edge sealing or protective film may be required near live circuitry.
11. Are kiss-cut thermal pads better for automated assembly?
Often, yes, because their position and orientation are controlled on a liner or roll. Automation also requires stable release force, pitch, web alignment, flatness, pickup behavior, winding direction, and missing-part detection. Kiss cutting alone does not guarantee automation readiness.
12. Can two thermal pad shapes be combined into one large part?
They can, but one large part may increase assembly force, material waste, liner difficulty, and risk of bridging unwanted areas. Separate parts may place more easily and use less material. The decision should compare thermal contact, placement steps, shifting risk, and converting yield.
13. How are custom die-cut thermal pads inspected?
Common checks include material and revision, thickness, profile dimensions, hole position, layer construction, liner condition, adhesive registration, edge defects, contamination, count, orientation, and packaging. Optical measurement is often preferable for soft profiles because contact tools can deform them.
14. Does die cutting change thermal conductivity?
Cutting normally does not change the stable bulk conductivity of the base material. The finished part can still show different system performance because area, adhesive, film, contamination, edge damage, placement, and compression have changed. Assembly-level thermal testing remains necessary.
15. What information does a thermal pad converter need for a quote?
Provide material type, thickness, thermal target, gap and pressure, drawing, tolerances, electrical requirements, adhesive and liner construction, delivery format, assembly method, environment, sample quantity, annual volume, inspection needs, packaging, and traceability requirements.