
Gap fillers thermoconducteurs pour l’électronique et les assemblages de batteries de véhicules électriques
Un gap filler thermoconducteur est déposé sous forme liquide ou pâteuse, s’adapte aux variations complexes de hauteur et reste dans le joint pour former une interface thermique souple après l’assemblage ou la polymérisation. Le matériau approprié doit transférer la chaleur sans provoquer de contraintes inacceptables, d’affaissement, de vides ou de variations du procédé.

Qu’est-ce qu’un matériau liquide thermoconducteur de comblement des jeux ?
Un matériau liquide thermoconducteur de comblement des jeux est un matériau d’interface thermique fortement chargé et applicable par dosage, utilisé entre un composant générant de la chaleur et un diffuseur thermique, une plaque froide ou un boîtier. Il s’écoule lors du dosage, épouse les surfaces lors de la fermeture de l’assemblage et peut durcir pour former un élastomère souple ou rester sous forme d’interface stable, semblable à un gel.
Sa fonction ne consiste pas simplement à présenter une valeur élevée de conductivité. Le cordon final doit occuper l’espace réel, mouiller les deux surfaces de contact, éviter l’emprisonnement d’air, maintenir l’épaisseur prévue du joint de collage et limiter la charge mécanique exercée sur les cellules, les cartes, les boîtiers et les éléments de fixation.
Haktak accompagne la sélection des formulations et l’approvisionnement en produits transformés pour les assemblages où les pastilles préformées sont difficiles à positionner ou lorsqu’un procédé de dépose automatisée contrôlée est privilégié. Partez de l’application et du joint fini, et non d’une valeur de catalogue.

Matériau de remplissage liquide
Déposé sous forme de cordon ou de motif, puis comprimé et souvent polymérisé. Particulièrement adapté aux géométries complexes, aux jeux variables et à la dépose en production.
Pad thermique
Une pièce solide découpée, mise en place avant la fermeture. Elle simplifie le contrôle et les reprises, mais exige un positionnement maîtrisé et une épaisseur correctement sélectionnée.
Pâte thermique
Un composé non polymérisable destiné aux interfaces de très faible épaisseur. Il n’est pas conçu pour combler les jeux importants et irréguliers généralement pris en charge par les produits de remplissage liquides.
Adhésif ou résine d'encapsulation
Conçu pour coller ou encapsuler. La rigidité après durcissement, l'adhésion et le mode d'utilisation diffèrent de ceux d'un matériau de remplissage d'interstice souple qui réduit les contraintes.

Comment le matériau de remplissage d'interstice thermoconducteur passe du boîtier au chemin thermique
Chaque étape modifie la suivante. Le stockage influe sur la viscosité ; la viscosité influe sur le mélange et la forme du cordon ; la géométrie du cordon influe sur la compression, les vides et le chemin thermique final. Spécifiez le procédé en même temps que le matériau.
Conditionner, doser et mélanger
- ConditionnerStabilisez la température du contenant et vérifiez la durée de conservation.
- DoserDosez le volume 1K ou le rapport 2K qualifié sans aspiration d’air.
- MélangezUtilisez le mélangeur validé et surveillez toute dérive de pression ou de rapport.
Dosez et fermez
- DispenserFormez le cordon, le point ou le motif de remplissage surfacique programmé.
- FermerComprimer pendant le temps ouvert tout en contrôlant l’écoulement sous compression et les contraintes.
Durcir et vérifier
- RemèdeAtteindre la prise permettant la manipulation et le durcissement fonctionnel à la température réelle de la pièce.
- VérifierVérifier la masse, la position, la ligne de collage, les vides et le résultat thermique de l’assemblage.
Types de matériaux liquides de comblement d’interstices thermoconducteurs
La famille de produits doit indiquer comment le matériau est fourni, dosé, polymérisé et pris en charge lors de la maintenance. La “ haute conductivité ” ne suffit pas à identifier le procédé approprié.
 01 / Procédé de production principal
Matériau de comblement d’interstices bicomposant à polymérisation
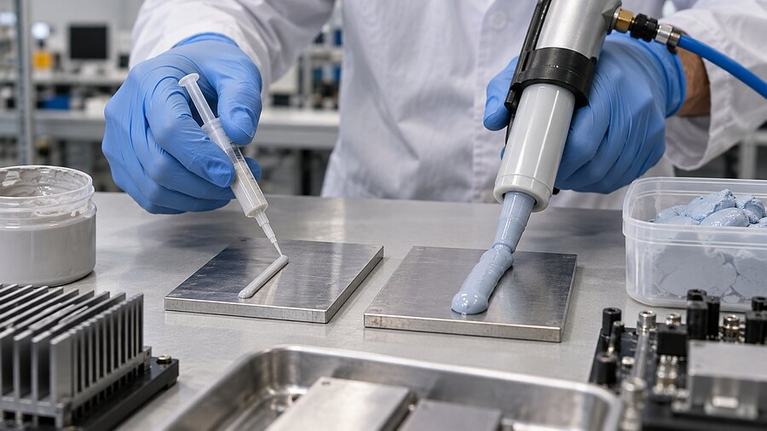
La résine et le durcisseur sont dosés et mélangés au point de dépose. Le système peut offrir une longue durée de conservation en emballage, une polymérisation rapide dans l’assemblage et une interface élastomère souple et stable sur une grande surface.
Applications privilégiées : modules de batteries, onduleurs, ensembles de conversion de puissance et production automatisée où le volume du cordon, le rapport de mélange et la polymérisation peuvent être contrôlés.
 02 / Simplicité du procédé
Gel thermique monocomposant
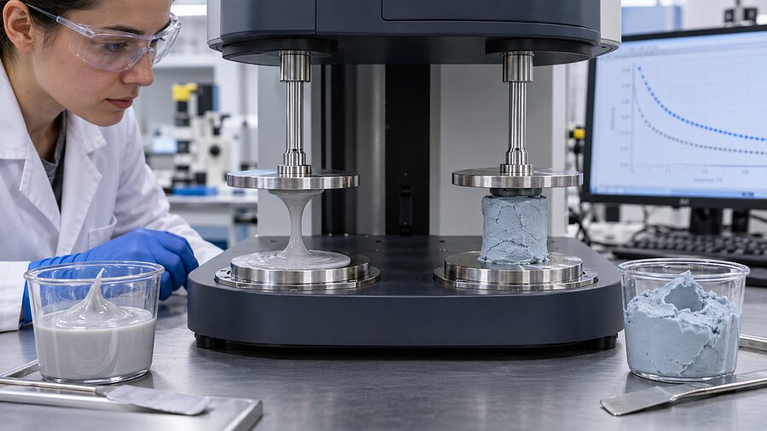
Fourni prêt à déposer, sans nécessiter le contrôle du rapport de mélange. Les conditions de stockage, l’activation par l’humidité ou la chaleur, la formation d’une peau et la stabilité à long terme doivent être adaptées à la ligne.
Convient particulièrement aux lignes privilégiant le dosage prêt à l’emploi, lorsque la stabilité au stockage et le comportement d’activation ont été qualifiés.
 03 / Contrôle de la contamination
Matériau de comblement d’interstice sans silicone
Choisi lorsque la contamination par les siloxanes ou la compatibilité avec la peinture, les applications optiques, les contacts et le collage est essentielle. Vérifier que la chimie alternative répond aux exigences de rhéologie et de fiabilité.
Convient particulièrement aux assemblages avec revêtement, optiques ou sensibles au collage, qui limitent l’emploi du silicone et peuvent valider une chimie alternative.
 04 / Maintien de la forme
Système à faible affaissement ou à écartement contrôlé
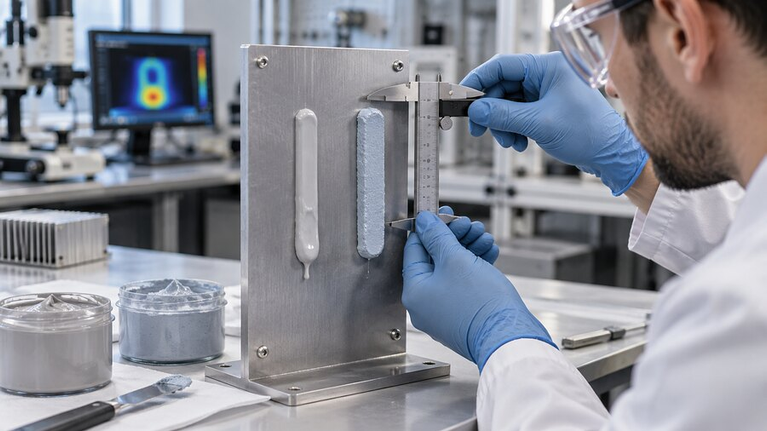
Utile pour les surfaces verticales, les cordons épais ou les joints nécessitant un écartement contrôlé. Vérifiez la taille des particules, l’épaisseur minimale du joint de collage et la contrainte générée lors de la fermeture.
Idéal pour les joints verticaux ou les grands écartements nécessitant de contrôler le maintien du cordon et l’épaisseur minimale du joint de collage.
Spécifications des matériaux de remplissage d’interstice thermoconducteurs permettant de prédire les performances de l’assemblage
Élaborez une fiche comparative indiquant l’éprouvette, la méthode, la température, la pression, l’épaisseur de la ligne de joint et l’état de polymérisation. Les valeurs obtenues par différentes méthodes ne sont pas automatiquement interchangeables.
| Spécification | Pourquoi c'est important | Quoi enregistrer |
|---|---|---|
| Conductivité thermique | Utilisez-la pour présélectionner les systèmes de remplissage, et non pour prédire à elle seule les performances de l’ensemble du joint. | Record direction, test method, temperature and specimen preparation. |
| Impédance ou résistance thermique | Closer to the assembled heat path because it includes thickness and interfaces. | Compare at representative bond line, pressure, cure state and contact area. |
| Mixed viscosity and yield stress | Controls pump pressure, mixer choice, bead formation, wetting and slump. | Specify shear rate, temperature, time after mixing and measurement method. |
| Mix ratio and ratio tolerance | Determines whether a 2K material reaches expected cure and properties. | Define ratio by weight or volume, acceptable drift and monitoring method. |
| Working time and cure | Connects the dispense window to closure, handling and full functional cure. | Use actual part temperature and bead mass, not only oven set point. |
| Hardness, modulus and compression stress | Indicates the load transferred to cells, circuit boards, packages and housings. | Test the cured material over the real strain and temperature range. |
| Dielectric or electrical behavior | Separates electrically insulating fillers from conductive thermal or EMI routes. | Review working voltage, dielectric strength, volume resistivity, spacing and edges. |
| Reliability and environment | Checks stability after thermal cycling, humidity, vibration and chemical exposure. | Retest thermal, mechanical and electrical function on the finished assembly. |
Rheology, Dispensing and Cure Must Be Selected as One System
Thermal filler loading changes pumpability, mixing and bead stability. Qualify the material from its coldest start through sustained production, idle time and container changeover.
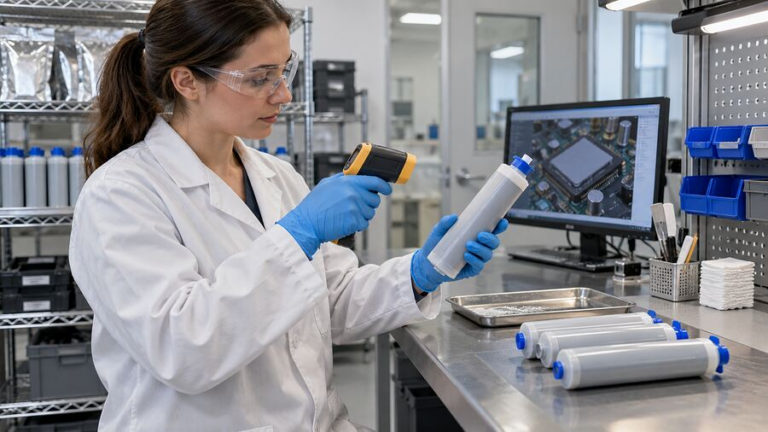
Pressure trends can reveal cold material, a blocked mixer, filler settling, hose restriction or ratio drift before the bead defect is obvious.
Discuss Your Dispense Window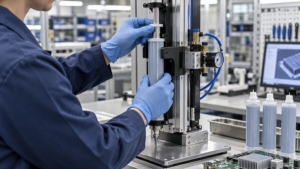
Package and pump
Match the container, follower plate and de-airing method. Confirm settling limits, residual material and stable delivery from both sides of a two-component system.
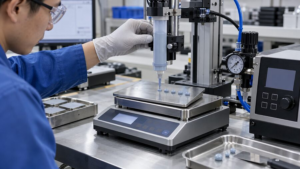
Meter and mix
Define mix-ratio tolerance, measurement method and pressure response. Qualify the static mixer across small intermittent shots and continuous production.

Nozzle and bead
Control tip geometry, stand-off, speed, starts and stops so the bead reaches repeatable height without local underfill or excess material.

Open time and closure
Set the maximum delay and closure rate. The mating motion must vent air and spread material without transient overload or uncontrolled slump.

Cure and handling
Separate handling cure from functional cure and measure the temperature history inside the real joint, especially around massive housings and cold plates.
Fill the tolerance stack without overloading the hardware
The nominal CAD gap is only a starting point. Map minimum, nominal and maximum separation across the complete assembly.
Measure real height variation
Include cell or component height, plate flatness, housing deflection, fasteners, tolerances and thermal expansion.
Calculate fill plus process margin
Program enough material to wet the surfaces without uncontrolled overflow into connectors, vents or keep-out areas.
Choose a bead that can vent air
Line, serpentine, dot and area-fill patterns behave differently when the mating surface closes.
Check closure force at the smallest gap
Use the material’s real compression curve and closure rate, not hardness alone.
Inspect the finished bond line
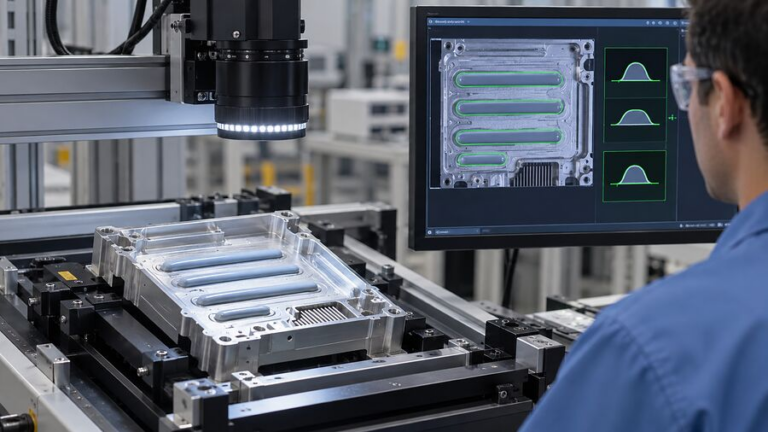
Section or scan representative assemblies to confirm contact, void distribution, edge squeeze and the actual thermal path.

Liquid Gap Filler vs Thermal Pad, Putty, Grease and Adhesive
Use the interface geometry, production method and service strategy to choose the format. Similar conductivity values do not make unlike materials interchangeable.
Ask Haktak to Review the Interface| Format | Gap capability | Traiter | Stress / conformity | Meilleure utilisation |
|---|---|---|---|---|
| Matériau de remplissage liquide | Medium to large, complex and variable gaps | Meter, mix or dispense; close; cure or stabilize | High conformity with tunable cured softness | Automated large-area assemblies and irregular topology |
| Pad thermique | Defined gaps with controlled thickness options | Die cut, place and compress | Depends on pad hardness and compression | Clean installation, visual inspection and planned rework |
| Pâte thermique | Irregular gaps and local height variation | Appliquer par dosage ou manuellement ; généralement sans durcissement | Très conformable ; la migration et la manipulation doivent être vérifiées | Remplissage retouchable et surfaces de composants irrégulières |
| Pâte thermique | Lignes de collage très fines | Appliquer un film mince par impression, au pochoir ou par dosage | Faible force de fermeture ; le pompage peut être un facteur important | Interfaces planes et parfaitement maîtrisées |
| Adhésif thermoconducteur | Lignes de collage fines à modérées | Dosage, assemblage et polymérisation | Transfert accru des charges structurelles | Collage lorsque la fixation mécanique fait partie du travail |
Applications des matériaux de remplissage d’interstices thermoconducteurs
Les matériaux de remplissage liquides sont particulièrement adaptés lorsque l’interface couvre une grande surface, présente des variations de hauteur ou nécessite un cordon automatisé répétable. Chaque application doit néanmoins respecter ses propres limites en matière de charge, de température et de fiabilité.
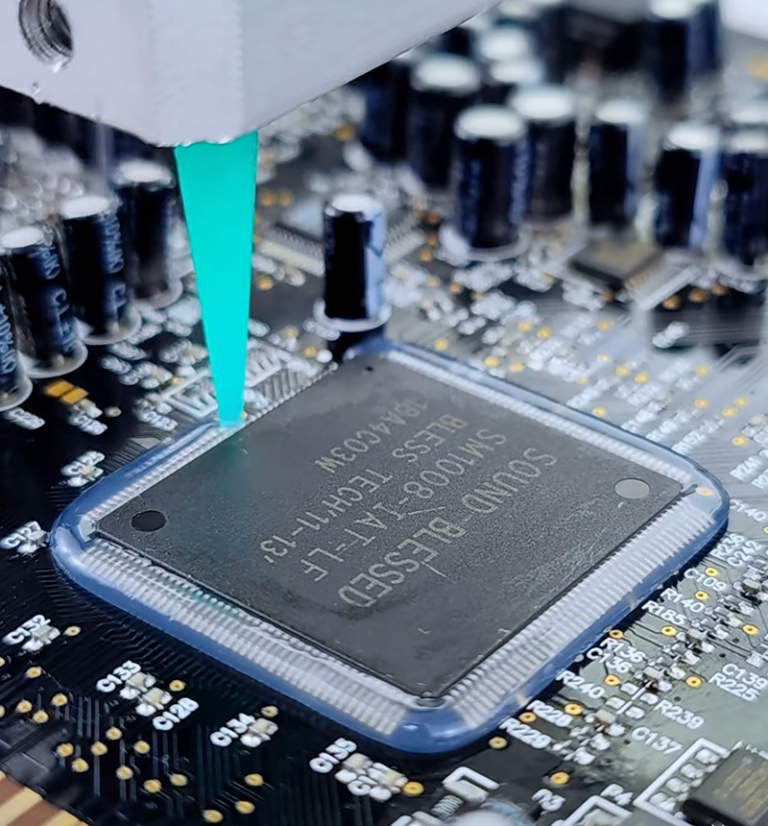
Électronique de puissance et assemblages à haute densité
Le dosage contrôlé dépose le matériau autour de composants complexes, sans découpe ni positionnement d’un grand nombre de pastilles individuelles.
Packs de batteries pour véhicules électriques
Jeux entre les cellules et la plaque froide, tolérances cumulées importantes et faibles contraintes mécaniques.
Découvrez les matériaux thermiques pour batteries de véhicules électriquesOnduleurs et modules de puissance
Interfaces de boîtier, dispositifs irréguliers et flux thermiques élevés malgré les variations de production.
Découvrez les applications de l’électronique de puissanceServeurs d’IA et centres de données
Accélérateur, mémoire et interfaces carte-châssis avec contraintes de maintenance.
Découvrez la gestion thermique des serveurs d’IATélécommunications et systèmes de contrôle industriels
Boîtiers étanches, vibrations, utilisation cyclique en extérieur et intervalles d’entretien prolongés.
Découvrez les applications dans les télécommunications et 5GPourquoi les matériaux de remplissage d’interstices thermoconducteurs échouent en production
La plupart des défaillances ne sont pas dues à une seule propriété du matériau. Elles surviennent lorsque le matériau, l’équipement, la géométrie et les paramètres temporels sont qualifiés séparément.
Les vides restent dans le chemin thermique
La présence d’air entraîné, un schéma de dépose fermé ou un mouvement de fermeture incontrôlé empêchent un mouillage complet.
Dérives de polymérisation des systèmes bicomposants
L’usure de la pompe, une pression inégale, un matériau bloqué ou un mélangeur inadapté modifient le ratio et l’état de polymérisation.
Le cordon se déplace avant la fermeture
La température, le temps d’attente, les vibrations ou une orientation verticale peuvent entraîner la pénétration du matériau dans les zones interdites.
La fermeture charge l’assemblage
Un volume excessif, une fermeture trop rapide ou un matériau de remplissage rigide transmet des contraintes aux cellules, aux joints de soudure et aux boîtiers.
Le temps passé au four ne correspond pas au durcissement de la pièce
Une masse thermique importante, des substrats froids et l’épaisseur du cordon entraînent une cinétique de polymérisation différente de celle d’un petit échantillon de laboratoire.
La conductivité masque l’intégralité du joint
Une valeur intrinsèque élevée ne peut compenser une épaisseur de joint excessive, un mauvais contact, des vides ou une méthode d’essai inadaptée.

Comment valider un matériau de comblement thermoconducteur
Testez le matériau prévu pour la production en suivant la séquence réelle de dépose, de fermeture et de polymérisation. Vérifiez ensuite le fonctionnement de l’assemblage avant et après exposition aux conditions environnementales.
Stockage et conditionnement
Consignez le lot, l’âge, la température du contenant, les limites d’agitation et toute séparation visible.
Rapport, masse et géométrie du cordon
Suivre l’évolution du poids de dose, du ratio, de la pression, du temps de cycle, de la position du motif et de l’air.
Épaisseur de joint de collage et force de fermeture
Mesurez l’épaisseur finale, l’écoulement sous compression, les vides et la charge appliquée aux composants sensibles.
Résultat entre le dispositif et le refroidisseur
Contrôlez la puissance, la température aux limites, les capteurs et la répétabilité du montage.
Soumettez l’interface finie à des cycles
Utilisez des profils pertinents de température, d’humidité, de vibrations et de temps de maintien en fonctionnement.
Répéter la preuve fonctionnelle
Contrôler à nouveau les performances thermiques, l’adhérence ou la cohésion, le comportement diélectrique et l’état visuel.
Assistance pour matériaux de remplissage d’interstices thermoconducteurs sur mesure
La sélection des matériaux doit aboutir à un procédé reproductible. Haktak peut vous aider à comparer la chimie, la rhéologie, le conditionnement, la méthode de dépose, le plan de polymérisation et les contrôles de production au regard de votre plan et de vos conditions d’exploitation.
Haktak accompagne les projets de matériaux d’interface thermique, des premiers essais sur échantillons jusqu’à l’établissement de spécifications prêtes pour l’approvisionnement.
Sélection des matériaux
Comparez l’épaisseur réelle de l’interface, la conductivité visée, la contrainte maximale admissible, les exigences diélectriques et l’environnement.
Sélection et essais des matériauxÉchantillons de prototypes
Établissez une présélection pour les essais de dépose, l’étude de polymérisation et la comparaison au niveau de l’assemblage.
Planifier des échantillons prototypesProcessus de dosage
Intégrez le conditionnement, la pompe, le mélangeur, la buse, le système de déplacement, la fermeture et le contrôle.
Examiner l’assistance au processus de dosageConseils pour le contrôle des procédés
Découvrez comment la forme du cordon, la température et les réglages de l’équipement influencent un matériau haute viscosité comparable.
Consulter le guide du procédé de déposeIndiquez l’épaisseur de l’interface, l’objectif thermique et les contraintes de dosage
Un plan accompagné de six paramètres de fonctionnement est plus utile qu’une demande visant la “ valeur W/m·K la plus élevée ”. Ce cahier des charges nous permet d’identifier les matériaux adaptés et les pistes d’essai appropriées.
Inclure ces entrées
Matériau de comblement thermoconducteur FAQ
Quelle est la différence entre un matériau de comblement d’interstice thermoconducteur et un pad thermique ?
Un produit de comblement d’interstices liquide est déposé et épouse les surfaces en place, ce qui le rend adapté aux grandes surfaces ainsi qu’aux interstices variables ou complexes. Un pad thermique est fourni sous forme de feuille solide ou de pièce découpée, avec une épaisseur contrôlée. Les pads simplifient le contrôle du positionnement et les retouches, tandis que les produits liquides peuvent faciliter l’application et mieux épouser les topologies irrégulières.
Une conductivité thermique plus élevée réduit-elle toujours la température du composant ?
Non. Le résultat après assemblage dépend également de l’épaisseur du joint de collage, de la surface de contact, des vides, du mouillage des surfaces, de la pression, de la diffusion de la chaleur et des conditions de refroidissement. Comparez l’impédance thermique ou la température du dispositif dans un assemblage représentatif, plutôt que de classer les matériaux uniquement selon leur conductivité thermique intrinsèque.
Dois-je choisir un matériau de remplissage des interstices monocomposant ou bicomposant ?
Choisissez en fonction du procédé de fabrication. Un système monocomposant évite le contrôle du ratio de mélange, mais peut imposer des exigences différentes en matière de stockage, de polymérisation ou de stabilité. Un système bicomposant peut permettre une polymérisation maîtrisée et des propriétés finales souples, mais nécessite un dosage et un mélange fiables ainsi qu’un suivi du ratio de mélange.
Comment calculer le volume de dépose requis ?
Commencez par la surface complète de l’interface et la répartition des jeux mesurés, puis ajoutez les marges de procédé liées à la forme du cordon, au mouillage et à la répétabilité de l’équipement. Validez le calcul avec des assemblages fermés, car la déformation du boîtier, l’écoulement sous compression et les zones d’exclusion modifient le volume final.
Comment réduire les bulles d’air lors de la dépose ?
Évitez toute aspiration d’air pendant le conditionnement et le pompage, utilisez le mélangeur et la buse qualifiés, et choisissez un schéma de dépose permettant à l’air de s’échapper au fur et à mesure de la fermeture de l’assemblage. Contrôlez le sens et la vitesse de fermeture, puis examinez des coupes transversales représentatives ou des scans.
Quelle valeur de viscosité est requise pour la dépose automatisée ?
Il n’existe pas de valeur universelle. Le type de pompe, la taille du récipient, la longueur du tuyau, le mélangeur, la buse, le volume de dosage, la température, le temps de cycle et la stabilité souhaitée du cordon sont autant de facteurs déterminants. Comparez la viscosité en utilisant la méthode d’essai complète, puis vérifiez la pression et la répétabilité du cordon sur un équipement représentatif de la production.
Quelle doit être la souplesse du produit de comblement polymérisé ?
La souplesse doit être évaluée en fonction de la déformation réelle en compression, du taux de fermeture et de la température. La dureté seule ne définit pas la force transmise à l’assemblage. Utilisez les données de contrainte en compression ou de module, puis vérifiez la charge sur l’ensemble final.
Les matériaux de remplissage d’interstices thermoconducteurs assurent-ils une isolation électrique ?
De nombreux systèmes en silicone chargés en céramique sont électriquement isolants, mais certains matériaux thermiquement conducteurs utilisent des charges métalliques ou carbonées et sont électriquement conducteurs. Vérifiez la formulation exacte, les données diélectriques, la tension de service, les distances d’isolement et l’état des bords.
Comment vérifie-t-on la polymérisation dans un assemblage de grande taille ?
Record the material temperature history inside a representative bead and define handling cure and functional cure separately. Large metal parts may heat more slowly than the oven air. Confirm cure through physical or mechanical checks and final thermal performance.
Quelles informations faut-il envoyer avec un RFQ ?
Send the drawing or interface area, minimum and maximum gap, thermal target, allowed assembly stress, substrate materials, electrical requirement, operating environment, dispense equipment, cycle time, cure limits, annual volume and validation plan.