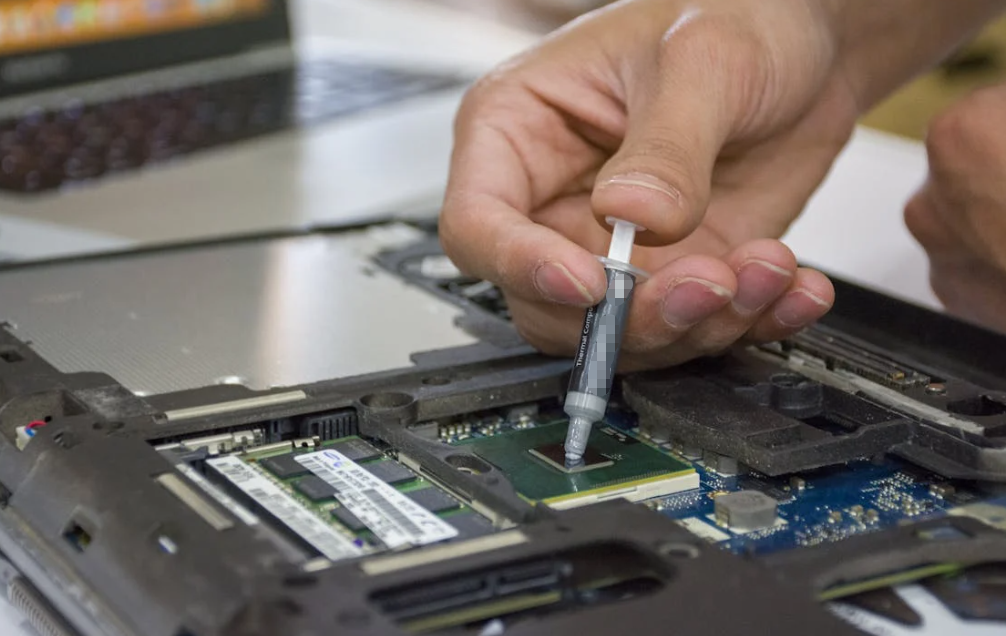
Die ersten zehn Teile sehen hervorragend aus. Dann beginnt die Nachmittagsschicht. Die Raupe wird dünner, ein Bediener erhöht den Druck, und Material spritzt über den Kühlkörper hinaus.
Kommt Ihnen das bekannt vor?
Bei der Dosierung von Wärmeleitkitt gibt es nur selten die eine entscheidende Einstellung. Materialtemperatur, Förderdruck, Düsenzustand, Robotergeschwindigkeit, Spalttoleranz und Montagebewegung beeinflussen gemeinsam das Ergebnis. Ein stabiler Prozess entsteht erst durch die Beherrschung dieser gesamten Prozesskette. Betrachten wir sie Schritt für Schritt von der Kontaktfläche aus.

Beginnen Sie mit dem Wärmeleitmaterial, nicht mit der Dosieranlage
Bevor Sie eine Pumpe auswählen oder eine Düse wechseln, legen Sie fest, welche Funktion die Spachtelmasse nach dem Schließen des Produkts erfüllen muss. Das eigentliche Ziel ist keine optisch ansprechende Raupe, sondern ein durchgängiger Kontakt zwischen Wärmequelle und Wärmeverteiler, Gehäuse, Kühlkörper oder Kühlplatte.
Ermitteln Sie das minimale, nominale und maximale Spaltmaß. Berücksichtigen Sie Schwankungen der Bauteilhöhe, Leiterplattenverzug, die Ebenheit von Gussteilen, Oberflächenstufen, Montagelasten und mechanische Anschläge. Ein in einer Zeichnung angegebenes Nennspaltmaß von 1 mm beträgt möglicherweise nicht bei jeder Einheit durchgängig 1 mm—und noch nicht einmal über eine einzelne große Leiterplatte hinweg.
Auch hier kommt es auf die richtige Terminologie an. Wärmeleitkitt und flüssiger Gap Filler sind nicht immer identisch. Ein einkomponentiger Kitt und ein zweikomponentiges Aushärtungsmaterial können nach denselben Steuerungsprinzipien verarbeitet werden, jedoch nicht mit denselben Maschineneinstellungen.
Legen Sie vor dem ersten Linienversuch die qualitätskritischen Ergebnisse fest:
- Dosiermasse oder -volumen
- Raupenposition, -kontinuität, -breite und -höhe
- Abdeckung nach der Montage
- Endgültige Bindungsstrichstärke
- Zulässiges Herausquellen
- Bauteil- oder Sperrschichttemperatur unter einer definierten Last
Stellen Sie sich das wie das Belegen eines Sandwiches vor. Die Menge der Sauce zu messen, ist hilfreich, sagt aber nicht aus, ob das gesamte Brot bedeckt ist. Das Schussgewicht ist nützlich. Es liefert jedoch nicht die ganze Antwort.

Wissen, welches Wärmematerial Sie dosieren
Das Verarbeitungsverhalten wird durch die Bindemittelchemie, das Füllstoffsystem, die Partikelgröße, die Viskosität, die Thixotropie, die Lagerhistorie und die Gebindeauslegung bestimmt.
Einkomponenten-Spachtelmassen, Gele und zweikomponentige Spaltfüller erfordern unterschiedliche Steuerungen
A dosierbare Wärmeleitpaste wird üblicherweise als einkomponentiges Material geliefert. Eine Kontrolle des Mischungsverhältnisses ist nicht erforderlich, dennoch sind eine gleichmäßige Materialzufuhr, der Materialzustand, die Raupenform und mögliche Verunreinigungen zu berücksichtigen.
Ein Gel kann ein anderes Absack-, Sedimentations- und Pump-out-Verhalten aufweisen. Ein zweikomponentiger, vor Ort aushärtender Spaltfüller bringt zusätzlich die Genauigkeit des Mischungsverhältnisses, statisches Mischen, Verarbeitungszeit, Aushärtung und den Austausch des Mischers mit sich. Wer sie als dieselbe Flüssigkeit behandelt, verursacht schnell hohe Kosten.
Wärmeleitfette und -pasten werden in der Regel für dünnere Grenzschichten eingesetzt. Wärmeleitklebstoff stellt zusätzlich eine Klebeverbindung her. Wärmeleitkitt dient hauptsächlich zum Füllen größerer oder ungleichmäßiger Spalte. Gehen Sie nicht davon aus, dass er eine strukturelle Befestigung, Abdichtung oder EMI-Abschirmung bietet.
Warum leitfähige Füllstoffe die Dosierung erschweren
Hersteller versetzen ein polymeres Bindemittel mit Keramikpartikeln wie Aluminiumoxid oder Bornitrid. Ein höherer Füllstoffanteil kann das thermische Verhalten verbessern, erhöht jedoch auch die Dichte und häufig die Viskosität und kann die Masse abrasiv machen.
Viele Spachtelmassen sind thixotrop und strukturviskos. Im Ruhezustand behält die Raupe ihre Form. Unter Krafteinwirkung in einer Pumpe oder Düse fließt das Material leichter. Ketchup verhält sich in gewisser Weise ähnlich, Wärmeleitspachtelmasse ist jedoch deutlich anspruchsvoller. Sobald die Scherbeanspruchung endet, beginnt sich die Struktur wieder aufzubauen.
Deshalb können eine kältere Kartusche, ein längerer Schlauch oder eine kleinere Düse die Einstellungen vom Vortag beeinträchtigen.

Wählen Sie ein Dosierverfahren, das zu Ihrer Produktion passt
Unterschiedliche Produktionsphasen erfordern unterschiedliche Kontrollniveaus. Ein Prototypenarbeitsplatz und eine im Dreischichtbetrieb laufende Automobilproduktionslinie sollten nicht in dieselbe Ausstattung gezwängt werden.
| Dosierverfahren | Geeignet für | Wichtigste Vorteile | Regelgrenzen |
| Manuelle Spritze oder Kartusche | Prototypen, Reparaturen, Kleinserienfertigung | Kostengünstig, flexibel, schnell einsatzbereit | Bedienerkraft, Winkel, Geschwindigkeit, Ermüdung und Lufteintrag variieren |
| Zeitdrucksystem | Stabiles Material und moderate Genauigkeitsanforderungen | Einfach, erschwinglich und leicht einzustellen | Die Ausgabemenge ändert sich je nach Viskosität, Temperatur, Materialfüllstand und Druck |
| Kolben- oder Schussdosierer | Wiederholte diskrete Dosierpunkte | Kontrollierte Verdrängung und klar definierte Dosierschüsse | Dichtungsverschleiß, Nachfüllverhalten und Kompressibilität des Materials bleiben relevant |
| Exzenterschneckenpumpe | Kontinuierliche Raupen, Automatisierung, hochviskoses Material | Volumetrischer Austrag, gleichmäßiger Materialfluss, gute Roboterintegration | Verschleiß von Rotor und Stator, Kalibrierung sowie die Verträglichkeit mit abrasiven Materialien müssen beachtet werden |
| Dosier- und Mischsystem | Zweikomponenten-Gap-Filler zur Aushärtung am Einbauort | Steuert beide Komponenten und führt sie einem statischen Mischer zu | Mischungsverhältnis, Standzeit des Mischers, Spülvorgänge, Aushärtung und Ausschuss werden zu zusätzlichen Variablen |
Die manuelle Anwendung funktioniert bei kleinen Ausbringungsmengen, lässt sich aber bei steigenden Volumina zunehmend schwerer rechtfertigen. Ein Druck-Zeit-System wiederholt Druck und Zeit, nicht zwangsläufig das Volumen. Bei engeren Toleranzen oder langen Raupen bieten Verdrängungsdosieranlagen häufig eine bessere Kontrolle. Bei der Bewertung von Optionen für flüssige Spaltfüller, stimmen Sie das Material auf die Produktion ab, anstatt es allein aufgrund seiner Wärmeleitfähigkeit freizugeben.
Stellen Sie sicher, dass jede medienberührte Pumpe, jedes Ventil, jede Dichtung, jeder Schlauch, jedes Fitting und jede Düse für den Spaltfüller geeignet ist. Ein einziges schwaches Glied kann das gesamte System beeinträchtigen.

Ein Prozessfenster für die Dosierung von Wärmeleitkitt festlegen
Ein Prozessfenster ist der nachgewiesene Bereich, in dem akzeptable Teile gefertigt werden. Es handelt sich nicht um einen einzelnen Druckwert, der aus einem Versuchsbericht übernommen wurde.
Materialzustand kontrollieren, bevor das Maschinenrezept angepasst wird
Kontrollieren Sie Materialcharge, Haltbarkeit, Lagerung, Ausrichtung der Verpackung und Konditionierungszeit. Erfassen Sie die Raum- und Materialtemperatur, wenn sich Viskositätsänderungen auf den Austrag auswirken.
Wärmeleitkitt nicht ohne Weiteres erwärmen, aufrühren, verdünnen oder einer Vakuumbehandlung unterziehen. Befolgen Sie die Anweisungen des Lieferanten und das validierte Verfahren.
Material, das während eines Stillstands im Schlauch verbleibt, kann sich beim Neustart anders verhalten. Definieren Sie Kontrollen für kurze Pausen, lange Stillstände und Wochenenden.
Halten Sie den Fluidweg einfach
Bei hochviskosen Compounds ist ein einfacher Aufbau gut. Halten Sie die Schlauchleitungen so kurz wie praktisch möglich. Verwenden Sie einen ausreichenden Innendurchmesser und vermeiden Sie unnötige Biegungen, Verengungen und Toträume. Der Leitfaden zur Dosiertechnik von Parker Chomerics hebt ebenfalls kurze Schlauchleitungen, größere Innendurchmesser, weniger Winkel, eine geeignete Düsengröße und verschleißfeste Komponenten hervor.
Eine kleinere Düse kann zwischen Bauteile gelangen und eine schmale Raupe auftragen. Gleichzeitig erhöht sie den Strömungswiderstand und die Scherung. Nähert sich die Öffnung der Größenordnung größerer Füllstoffpartikel, kann der Materialfluss unregelmäßig werden oder stoppen. Die optisch sauberste Düse ist also nicht automatisch die beste.
Überprüfen Sie den Düsenabstand. Ist er zu groß, kann sich die Raupe ziehen oder reißen. Ist er zu klein, kann die Düse schleifen, Bauteile berühren oder den Auftrag plattdrücken.
Durchfluss, Geschwindigkeit, Höhe und Abschaltpunkt gemeinsam abstimmen
Vier Variablen bestimmen in der Regel die Form einer automatisiert aufgetragenen Raupe:
- Materialdurchfluss oder Dosierdruck
- Verfahrgeschwindigkeit des Roboters
- Düsenabstand
- Verhalten beim Starten, Stoppen und Rücksaugen
Diese Faktoren wirken zusammen. Wenn eine Raupe zu schmal ist, kann eine Erhöhung des Drucks Abhilfe schaffen. Auch eine Verringerung der Robotergeschwindigkeit kann helfen. Wenn die tatsächliche Ursache jedoch eine teilweise verstopfte Düse ist, wird durch jede dieser Anpassungen das Problem lediglich verdeckt.
Führen Sie geplante Versuche über den erwarteten Material- und Abstandsbereich hinweg durch. Ermitteln Sie einen Mittelpunkt sowie sichere Grenzwerte für Durchfluss, Bewegung, Höhe, Start-Stopp-Zeitsteuerung und Abschaltung. Achten Sie auf Ecken: Der Roboter kann langsamer werden, während die Pumpe weiterhin Material zuführt.
Sperren Sie das freigegebene Rezept und beschränken Sie den Bearbeitungszugriff. Dokumentieren Sie Materialcharge, Maschine, Pumpe, Ventil, Düse, Programmversion, Änderungen und Prüfergebnisse.

Legen Sie die Raupe für die Benetzung aus, nicht für die Optik
Ein Punktauftrag kann für ein kleines Bauteil geeignet sein, eine Linie für einen schmalen Streifen und eine mäanderförmige Raupe für eine große Fläche. Parallele Raupen können die Zykluszeit verkürzen oder der Luft einen Fluchtweg bieten. Wählen Sie anhand von Zielgeometrie, Schließrichtung, Hindernissen, Volumen und Spalt.
Eine grundlegende Ausgangsschätzung ist:
Auftragsvolumen = Zielfläche × erwarteter Spalt
Dies ist lediglich ein Ausgangspunkt. Passen Sie ihn an Oberflächenstruktur, Vertiefungen, Toleranz, Raupenform und Quetschaustritt an und validieren Sie anschließend beide Extremwerte des Spalts.
Beobachten Sie, wie sich das Fügeteil schließt. Wenn es das Material zu einer abgedichteten Kante hin verdrängt, kann sich darunter Luft sammeln – wie eine Blase unter einer Tapete. Ändern Sie die Raupe oder die Schließreihenfolge, um einen Entweichweg zu schaffen.
Mehr Material ist keine kostenlose Sicherheitsreserve. Ein Überschuss kann Steckverbinder verunreinigen, eine Dichtung blockieren oder empfindliche Bauteile belasten; zu wenig Material hinterlässt trockene Bereiche. Streben Sie vollständigen Kontakt und einen kontrollierten Quetschaustritt an.

Den Materialauftrag vor und nach der Montage prüfen
Eine gute Prozesskontrolle kombiniert mehrere Messungen. Keine einzelne Prüfung erfasst alles.
Kontrollen beim Anfahren und während des Prozesses
Befolgen Sie bei der Inbetriebnahme oder beim Umrüsten die freigegebene Spülprozedur. Bestätigen Sie Rezeptur, Düse, Position, Vorrichtung, Materialcharge und Konditionierungsstatus. Führen Sie anschließend Testdosierungen durch oder dosieren Sie auf einen Referenzcoupon.
Für eine gravimetrische Prüfung eine definierte Anzahl an Dosierungen ausgeben, wiegen und den Mittelwert berechnen. Waage, Prüfmenge, Intervall und Grenzwerte auf die tatsächliche Auftragsmenge abstimmen.
Messen Sie außerdem die Raupenbreite und -position. Eine Kamera kann Unterbrechungen, große Blasen, fehlende Abschnitte und Positionierungsfehler erkennen. Eine Höhenmessung kann Bauteilabweichungen ausgleichen.
Legen Sie die Prüfhäufigkeit anhand des Risikos und der vorliegenden Nachweise fest. Führen Sie nach Materialänderungen, einem Düsenwechsel, Wartungsarbeiten, Alarmen, längeren Stillständen oder Rezepturänderungen eine erneute Prüfung durch. Ein driftender Prozess erfordert Aufmerksamkeit, keine umfangreichere Tabelle.
Das Schussgewicht allein kann eine fehlerhafte Raupe unentdeckt lassen
Ein Materialauftrag kann die korrekte Masse aufweisen und dennoch 3 mm vom heißen Bauteil entfernt liegen. Er kann außerdem aus einer großen Materialansammlung und einem dünnen Abschnitt bestehen. Kombinieren Sie die Gewichts- oder Volumenprüfung mit Positions- und Geometrieprüfungen.
Verfolgen Sie Trends, anstatt auf einen Ausfall zu warten. Ein steigendes Pumpendrehmoment, zunehmender Förderdruck, längere Dosierzeiten oder eine allmähliche Gewichtsabweichung können auf Verschleiß an Düse oder Ventil hindeuten. Hochgefüllte Spachtelmassen können Anlagen verschleißen, bevor das Bedienpersonal offensichtliche Schäden erkennt.
Verborgene Schnittstelle bestätigen
Verwenden Sie während der Entwicklung transparente Vorrichtungen, Referenzproben, Demontage oder Schliffuntersuchungen, um das Verteilungsbild zu beurteilen. Prüfen Sie die Klebschichtdicke sowie trockene Bereiche, Lufteinschlüsse, Kontakt und Materialaustritt.
Prüfen Sie anschließend die thermische Funktion. Mit Thermoelementen, integrierten Sensoren, Wärmebildtechnik oder Tests unter elektrischer Last lässt sich die Bauteiltemperatur unter definierten Leistungs- und Kühlbedingungen vergleichen. ASTM D5470-17(2024) ist ein anerkanntes Verfahren zur Bewertung der Wärmeübertragungseigenschaften relevanter Interface-Materialien. Es unterstützt die Materialcharakterisierung, bildet jedoch nicht jedes Gehäuse, jede Belastung, jede Toleranz oder jeden Dosierfehler in einem fertigen Produkt ab.
Weisen Sie während der Entwicklung nach, dass routinemäßige Sichtprüfungen des Materialauftrags eine einwandfreie Grenzfläche nach der Montage zuverlässig vorhersagen.

Häufige Probleme beim Dosieren von Wärmeleitkitt beheben
Wenn sich etwas verändert, widerstehen Sie dem Impuls, drei Einstellungen gleichzeitig zu ändern. Prüfen Sie nacheinander Material, Zuführung, Fließweg, Bewegung und Baugruppe.
| Symptom | Wahrscheinliche Ursachen | Was zu überprüfen ist | Korrekturrichtung |
| Schussgewicht driftet | Temperaturänderung, Materialfüllstand, eingeschlossene Luft, instabile Materialzufuhr, Verschleiß | Trenddarstellung von Gewicht, Temperatur, Druck, Drehmoment und Behälterfüllstand | Material und Zuführung stabilisieren; vor der erneuten Abstimmung auf Verschleiß prüfen |
| Raupe wird schmaler oder reißt ab | Geringer Durchfluss, hohe Verfahrgeschwindigkeit, Durchflussbegrenzung, zu großer Düsenabstand | Tatsächlicher Durchfluss, Düsenzustand, Geschwindigkeit und Höhe | Das freigegebene Verhältnis zwischen Durchfluss, Geschwindigkeit und Höhe wiederherstellen |
| Materialanhäufung am Anfang | Druckaufbau, zu frühes Öffnen des Ventils, langsame Anfangsbewegung | Startverzögerung und Bewegungsablauf | Stellen Sie das Start-Ereignis innerhalb des validierten Zeitfensters ein |
| Fadenziehen oder Fädenbildung | Schwache Absperrung, ungeeigneter Rückzug, großer Abstand, Materialverschiebung | Endpunkt, Düse, Abschaltung und Temperatur | Absperrung und Endbewegung korrigieren; Materialzustand erneut prüfen |
| Lufttaschen | Fehlerhaftes Einsetzen der Kartusche, Leckage am Zulauf, falsches Auftragsbild, eingeschlossener Schließweg | Versorgungssystem und Demontageproben | Luft direkt an der Quelle entfernen und einen Entlüftungsweg schaffen |
| Überschüssiger Klebstoffaustritt | Zu viel Material, Spaltmaß unterhalb des Sollwerts, mangelhaftes Auftragsbild | Tatsächlicher Spalt, Dosiervolumen und Montagekraft | Berechnen Sie den Materialauftrag neu und prüfen Sie die Toleranzgrenzen. |
| Die Raupe sieht gut aus, wird aber heiß | Falsche Positionierung, unvollständiger Kontakt, zu dicke Klebschicht, verschmutzte Oberfläche | Abdeckung, Klebefuge, Oberflächen und thermisches Ergebnis im Betrieb | Beheben Sie das Problem an der Schnittstelle oder Baugruppe, statt den Dosierer nachzujustieren |
Ein Reaktionsplan sollte festlegen, wer die Linie stoppt, welche Teile zurückgehalten werden, was geprüft werden muss und wer die Produktion wieder freigeben darf. Ohne einen solchen Plan wird “bei Bedarf anpassen” meist zu einer willkürlichen Nachjustierung.

Prozessprioritäten ändern sich je nach Branche
Telekommunikationsfunkgeräte und Basisstationen kombinieren häufig große Leiterplatten, mehrere Bauteilhöhen, Rezepturen mit hoher Variantenvielfalt und ESD-empfindliche Hardware. Batteriemodule für Elektrofahrzeuge erfordern möglicherweise großvolumige zweikomponentige Materialaufträge, hohen Durchsatz sowie eine präzise Kontrolle der Abdeckung und Hohlräume. Wechselrichter und Kfz-Steuergeräte bringen zusätzlich Anforderungen an Vibrationsbeständigkeit und elektrische Isolation sowie lange Qualifizierungszyklen mit sich.
LEDs verdeutlichen die Bedeutung von Sauberkeit und Positionierung. Server und industrielle Steuerungen weisen dichte Layouts, Gussgehäuse, Wartungsfreundlichkeit und enge thermische Spielräume auf. Bei ähnlichen Maschinen können unterschiedliche kritische Ausfälle auftreten.
Normen unterstützen den Prozess, legen jedoch nicht das Rezept fest
Kein allgemeiner Standard kann jeder Fabrik vorschreiben, einen bestimmten Druck, eine bestimmte Düse oder eine bestimmte Raupenbreite zu verwenden. Diese Werte hängen vom Material, Gebinde, der Geometrie, der Ausrüstung, der Taktzeit und den Leistungsanforderungen ab.
IEC 61340-5-1:2024 legt Anforderungen an ein ESD-Kontrollprogramm fest. Dies ist relevant, wenn Wärmeleitkitt auf oder in der Nähe empfindlicher elektronischer Baugruppen aufgetragen wird. Es definiert kein Auftragsvolumen.
ISO 9001 bietet einen umfassenderen Rahmen für das Qualitätsmanagement in Bezug auf kontrollierte Prozesse, Kompetenz, dokumentierte Informationen, Messungen, Nichtkonformitäten und Verbesserungen. Es gibt keine thermische Schnittstelle frei. Ebenso unterstützt ASTM D5470 die thermische Messung; es handelt sich nicht um eine Anleitung zur Einrichtung einer Dosieranlage.
In der Praxis benötigt Ihr Steuerungssystem anwendungsspezifische Arbeitsanweisungen, kalibrierte Messgeräte, Rückverfolgbarkeit, Änderungsmanagement, festgelegte Abnahmekriterien und einen Reaktionsplan. Für eine umfassendere Unterstützung bei der Qualifizierung lesen Sie Materialauswahl und Prüfung für elektronische Baugruppen und die gängige Prüfstandards für TIM, die Ingenieure kennen sollten.

Welche Informationen Sie einem Lieferanten für Thermalkitt vor einem Linientest senden sollten
Ein Lieferant kann schneller helfen, wenn die Anfrage mehr enthält als “wir benötigen 5 W/m·K.” Senden Sie:
- Schnittstellenzeichnung und Zielbereich
- Minimaler, nominaler und maximaler Spalt
- Oberflächenmaterialien, Beschichtungen und Reinigungsprozess
- Montagekraft, Ausrichtung, Vibrationen und Betriebstemperatur
- Erforderliche thermische, dielektrische und Zuverlässigkeitsleistung
- Erwartetes Schussvolumen und Produktionsrate
- Details zu manuellen oder automatisierten Anlagen
- Anforderungen an Pumpe, Schlauchleitungen, Ventil und Düse
- ESD, Silikon, Ausgasung, Nacharbeit und regulatorische Anforderungen
- Fotos und Daten zum aktuellen Ausfall
Unbekannte Werte sind in Ordnung. Kennzeichnen Sie sie als unbekannt. Eine klar markierte Datenlücke lässt sich viel leichter beheben als eine selbstsichere Vermutung.
Fazit
Das gleichmäßige Dosieren von Wärmeleitkitt ist eine Prozesskette, keine Frage der Druckeinstellung. Beginnen Sie mit der fertigen Kontaktfläche. Kontrollieren Sie den Materialzustand und den gesamten Fluidweg. Stimmen Sie Durchfluss, Geschwindigkeit, Höhe und Abschaltung gemeinsam ab. Prüfen Sie anschließend sowohl die sichtbare Raupe als auch den verdeckten Kontakt nach der Montage
.
Und wenn der Prozess läuft, ändern Sie jeweils nur eine kontrollierte Variable. Das wirkt zehn Minuten lang langsamer. Meistens spart das den Rest der Schicht.
Häufig gestellte Fragen
Wie lässt sich Wärmeleitpaste am gleichmäßigsten dosieren?
Definieren Sie zunächst die Anforderungen an die Grenzfläche, konditionieren Sie das Material konsistent, verwenden Sie bei hohen Genauigkeitsanforderungen ein geeignetes Verdrängersystem und validieren Sie ein Prozessfenster. Überwachen Sie sowohl das Schussgewicht als auch die Raupengeometrie. Keine der beiden Prüfungen ist allein ausreichend.
Kann Wärmeleitkitt mit einer Standardspritze dosiert werden?
Ja, für Prototypen, Reparaturen und Arbeiten in kleinen Stückzahlen. Wählen Sie eine Spritze und eine Öffnung, die für die Viskosität und die Größe der Füllstoffe geeignet sind. Wenn ein reproduzierbares Ergebnis erforderlich ist, müssen Handkraft, Geschwindigkeit, Winkel und Nachfülltechnik kontrolliert werden.
Welche Pumpe eignet sich für hochviskose Wärmeleitpaste?
Exzenterschneckenpumpen und andere Verdrängersysteme sind gängige Ausgangspunkte. Die richtige Wahl hängt von Schussgröße, kontinuierlichem oder diskretem Materialfluss, Abrasivität, Produktionsrate, Materialverpackung und der erforderlichen Genauigkeit ab. Testen Sie die tatsächliche Kittmasse in der vorgesehenen Anlage.
Wie berechnet man das Schussvolumen von Wärmeleitpaste?
Beginnen Sie mit der Zielfläche multipliziert mit dem erwarteten Spalt. Passen Sie den Wert anschließend durch praktische Versuche an, wobei Toleranzen, Oberflächenmerkmale, Raupenmuster, Benetzung und der zulässige Materialaustritt zu berücksichtigen sind. Validieren Sie den minimalen und maximalen Spalt, nicht nur die nominale Fügesituation.
Warum ändert sich die Raupenbreite während einer Produktionsschicht?
Materialtemperatur, Förderdruck, Füllstand des Gebindes, Viskosität, Robotergeschwindigkeit, Düsenwiderstand, Abstandshöhe und Anlagenverschleiß können die Raupenbreite beeinflussen. Erfassen Sie diese Eingangsgrößen gemeinsam mit dem Dosiergewicht über die Zeit, anstatt den Druck routinemäßig zu korrigieren.
Wie lassen sich Luftblasen und Hohlräume reduzieren?
Vermeiden Sie Lufteintrag beim Befüllen und Zuführen des Gebindes, prüfen Sie Anschlüsse auf Leckagen, vermeiden Sie ungeeignete Einschränkungen im Fluidpfad und entwickeln Sie ein Auftragsschema, das der Luft während der Montage eine Möglichkeit zum Entweichen bietet. Bestätigen Sie das Ergebnis durch Zerlegen oder eine andere validierte Methode.
Was verursacht das Fadenziehen oder Herausquellen von Thermal Putty?
Mögliche Ursachen sind ein unzureichender Ventilverschluss, eine ungeeignete Rücksaugung, ein zu großer Dosierabstand, Restdruck, Änderungen der Materialtemperatur oder verschlissene Komponenten. Prüfen Sie die Bewegung am Bahnende und den Materialzustand, bevor Sie den Druck deutlich verändern.
Wie oft sollten Schussgewicht und Düsenposition überprüft werden?
Richten Sie die Prüffrequenz nach Risiko, Prozessfähigkeit, Werkzeugverschleiß und Kundenanforderungen. Berücksichtigen Sie stets Prüfungen beim Produktionsanlauf, bei Umrüstungen, Materialchargenwechseln, Düsenwechseln, Wartungsarbeiten, längeren Stillständen sowie nach Alarmen oder Anpassungen.
Kann die Bildverarbeitung die Abdeckung mit Wärmeleitpaste bestätigen?
Die Bildverarbeitung kann vor dem Zusammenbau die sichtbare Lage, Durchgängigkeit, Breite und einige Oberflächenfehler überprüfen. Für sich allein kann sie einen verdeckten Kontakt nach dem Zusammenbau normalerweise nicht nachweisen. Gleichen Sie die Grenzen der Bildverarbeitung mit Daten aus Demontageuntersuchungen sowie mit Klebschicht- oder thermischen Validierungsdaten ab.
Gibt es einen Industriestandard für die Dosierung von Wärmeleitkitt?
Es gibt keine einzelne universelle Norm, die sämtliche Maschineneinstellungen und Raupengrenzwerte festlegt. ASTM D5470 unterstützt die Prüfung von Wärmeleitmaterialien, IEC 61340-5-1 unterstützt die Kontrolle von ESD, und Qualitätsrahmenwerke unterstützen eine dokumentierte Prozesskontrolle. Die endgültige Prozessrezeptur muss dennoch anwendungsspezifisch validiert werden.