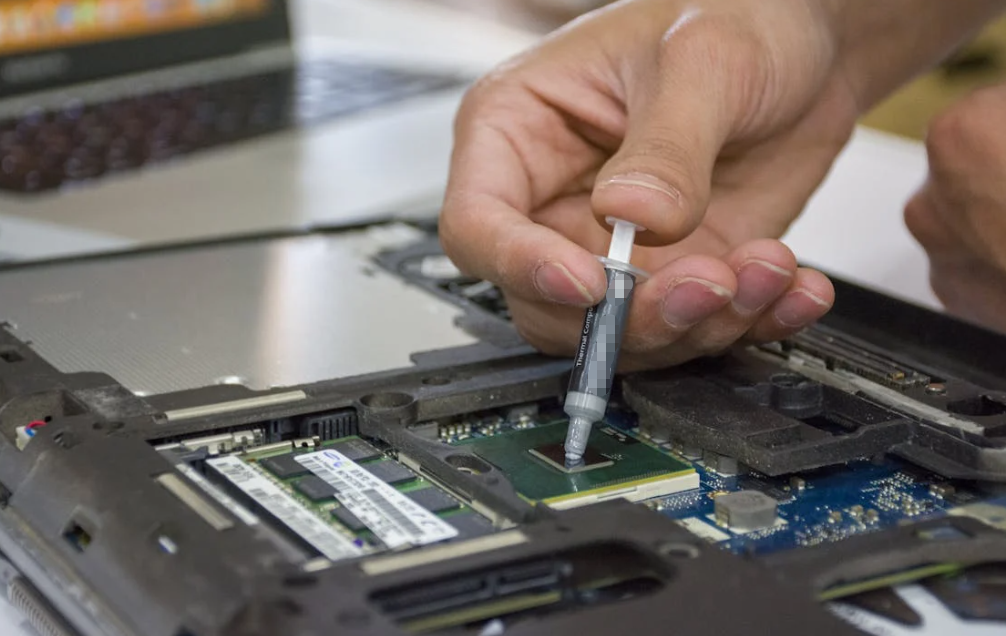
Bạn bôi keo tản nhiệt mới, lắp tản nhiệt, khởi động hệ thống và mong chờ một kết quả nhiệt độ khả quan hơn. Thay vào đó, quạt hú to hơn và nhiệt độ tăng lên. Thật khó chịu, phải không? Nhưng bản thân lớp keo chưa chắc đã thủ phạm.
Hầu hết các sai lầm khi bôi keo tản nhiệt xuất phát từ một trong năm nguyên nhân: bề mặt bẩn, sai lượng, độ phủ kém, lắp đặt không đều hoặc vật liệu không phù hợp. Mô hình có thể nhìn thấy chỉ là một phần của vấn đề. Một mặt tiếp xúc đáng tin cậy cũng cần có độ thấm ướt tốt, đường liên kết mỏng, áp suất ổn định và một quy trình có thể lặp lại.

Hướng dẫn này giải thích những sự cố thường gặp, cách đánh giá rủi ro và cách khắc phục. Các ví dụ về CPU và GPU giúp hình dung các ý tưởng một cách dễ dàng. Các nguyên tắc cơ bản tương tự cũng áp dụng cho các mô-đun công suất IGBT, cụm đèn LED, bộ nguồn, phần cứng viễn thông và thiết bị điện tử công nghiệp.
Keo tản nhiệt có tác dụng gì
Keo tản nhiệt lấp đầy các khe hở siêu nhỏ giữa hai bề mặt được kẹp chặt và thay thế không khí bị kẹt bằng một vật liệu dẫn nhiệt tốt hơn. Nó có ý nghĩa tạo ra một lớp tiếp xúc mỏng, liên tục. Nó không phải là chất kết dính kết cấu và thường không phải là vật liệu phù hợp để lấp đầy một khoảng trống cơ học lớn.
Các bề mặt kim loại có vẻ mịn màng nhưng lại trông giống những dãy núi nhỏ dưới kính lúp. Khi một nắp bộ xử lý, đế mô-đun hoặc bo mạch LED tiếp xúc với một bộ tản nhiệt, chỉ những điểm cao nhất mới chạm trực tiếp vào nhau. Không khí vẫn còn ở các khoảng trũng. Vì không khí dẫn nhiệt kém, những khoảng trống nhỏ đó làm tăng điện trở tiếp xúc.
Phù hợp vật liệu keo tản nhiệt làm ướt cả hai bề mặt và lấp đầy những điểm trũng đó. Áp suất lắp sau đó đẩy mỡ tạo thành một lớp liên kết mỏng. Kim loại vẫn mang phần lớn nhiệt qua các điểm tiếp xúc trực tiếp của nó; mỡ cải thiện những nơi kim loại không chạm vào kim loại.
Phần cuối đó rất quan trọng. Mỡ tản nhiệt thường dẫn nhiệt tốt hơn không khí nhưng kém hơn nhôm hoặc đồng. Một lớp keo dày không phải là mục tiêu. Bạn cần vừa đủ lượng vật liệu để loại bỏ không khí và duy trì tiếp xúc, nhưng không được nhiều đến mức lớp mỡ trở thành một con đường dẫn nhiệt dài không cần thiết.
Tại sao cùng một khoản tiền gửi có thể hoạt động khác nhau
Một đốm bằng hạt đậu có thể vừa vặn trên một CPU máyδ tính để bàn nhưng lại bỏ sót một phần của bộ tản nhiệt hình chữ nhật lớn hơn. Một lớp in khuôn hoạt động tốt trên một mô-đun công suất có thể để lại các vùng khô ráo khi độ phẳng của đế tản nhiệt thay đổi. Kết quả phụ thuộc vào toàn bộ bề mặt tiếp xúc:
- Diện tích tiếp xúc và vị trí nguồn nhiệt
- Độ phẳng và độ nhám bề mặt
- Độ nhớt và tính biến độc (thixotropy) của mỡ bôi trơn
- Áp suất lắp đặt và sơ đồ bu lông
- Độ dày đường liên kết cuối cùng
- Nhiệt độ hoạt động và hướng lắp đặt
- Sự chuyển động trong chu kỳ nhiệt
Vì vậy, có, phương pháp ứng dụng rất quan trọng. Nó chỉ không hoạt động một mình.
Sai lầm 1: Bôi keo tản nhiệt đè lên lớp keo cũ hoặc bụi bẩn
Mỡ mới không thể sửa chữa một bề mặt tiếp xúc bẩn. Hợp chất cũ, bụi, dấu vân tay, xơ vải và cặn chất tẩy rửa trở thành các lớp bổ sung trên đường tản nhiệt. Chúng cũng có thể ngăn vật liệu mới làm ướt bề mặt một cách đồng đều, tạo ra điện trở cục bộ và độ lan không thể đoán trước.

Sự cám dỗ là dễ hiểu. Lớp keo tản nhiệt cũ trông vẫn mềm, vì vậy việc bôi thêm một chút nữa có vẻ vô hại. Trên thực tế, lớp cũ đã bị nén, nung nóng và tiếp xúc với môi trường xung quanh. Trộn nó với vật liệu mới tạo ra một đường liên kết có độ dày và tính lưu biến không xác định.
Nên tháo bỏ những gì trước khi thoa lại
- Lớp keo tản nhiệt cũ từ cả hai bề mặt tiếp xúc
- Bụi, xơ vải và các hạt rời
- Dầu da và dấu vân tay
- Dầu gia công hoặc dầu xử lý
- Màng bảo vệ có thể tháo rời trên tấm tản nhiệt mới
- Cặn chất tẩy rửa và độ ẩm
Sử dụng phương pháp làm sạch đã được phê duyệt cho linh kiện và bộ tản nhiệt. Đối với nhiều nắp CPU kim loại và đế tản nhiệt, cồn isopropyl độ tinh khiết cao và khăn không xơ là những lựa chọn phổ biến. Các loại nhựa nhạy cảm, lớp phủ, nhãn mác và bộ phận quang học có thể yêu cầu chất làm sạch khác, vì vậy hãy kiểm tra hướng dẫn của nhà sản xuất trước. Của Intel hướng dẫn bôi keo tản nhiệt cơ bản cũng khuyến nghị loại bỏ vật liệu cũ và để bề mặt khô ráo trước khi lắp đặt.
Một quy trình chuẩn bị đơn giản
- Tắt nguồn và làm cho cụm lắp ráp an toàn để thao tác.
- Loại bỏ lớp cặn lớn mà không làm trầy xước bề mặt.
- Lau sạch cả hai bề mặt lắp ghép bằng chất làm sạch được phê duyệt.
- Để các bề mặt khô hoàn toàn.
- Kiểm tra chúng dưới ánh sáng tốt, có góc chiếu.
- Không để ngón tay tiếp xúc với vùng tiếp xúc đã làm sạch.
Không sử dụng khăn giấy xơ vì nó vô tình ở gần đó. Một sợi tơ duy nhất bắc qua một đường liên kết mỏng lại có kích thước lớn đến ngạc nhiên ở quy mô bề mặt tiếp xúc. Hướng dẫn chi tiết hơn của Haktak về chuẩn bị và bôi keo tản nhiệt bao quát trình tự thực tế chi tiết hơn.
Lỗi 2: Sử dụng quá nhiều keo tản nhiệt
Quá nhiều mỡ không hẳn là một thảm họa, đặc biệt khi lớp keo tản nhiệt không dẫn điện có thể thoát ra dưới lực kẹp mạnh và đều. Tuy nhiên, lượng vật liệu dư thừa có thể tạo ra lớp liên kết dày hơn, gây bết dính, làm ô nhiễm các linh kiện gần đó và che giấu quy trình bôi không đồng đều. Rủi ro thực tế phụ thuộc vào cụm lắp ráp.
Các cuộc tranh luận trực tuyến thường biến vấn đề này thành một trận cãi vã lớn tiếng: “quá nhiều thì tốt” versus “quá nhiều làm cách nhiệt cho CPU”. Cả hai nhận định đều bỏ qua các điều kiện thực sự quan trọng.
Nếu hai bề mặt phẳng được kẹp chặt và mỡ có thể chảy ra ngoài, phần lớn lượng dư thừa có thể bị ép ra hết. Hiệu suất nhiệt có thể vẫn ở mức chấp nhận được, mặc dù vật liệu bị lãng phí và việc vệ sinh trở nên khó chịu. Nếu áp suất thấp, các bề mặt bị cong vênh hoặc keo tản nhiệt có độ nhớt cao, phần lượng dư thừa có thể vẫn bị kẹt lại tạo thành một lớp dày hơn. Điều đó làm tăng điện trở nhiệt.
Mối quan hệ này rất dễ hình dung. Nhiệt truyền qua một lớp mỏng đi theo quãng đường ngắn. Nhiệt truyền qua một gò dày đi xa hơn qua một vật liệu ít dẫn nhiệt hơn kim loại xung quanh. Lời giải thích của Haktak về độ dày lớp keo và hiệu suất nhiệt khám phá hiệu ứng này một cách chi tiết.
Dấu hiệu cho thấy khối lượng hồ sơ ứng tuyển quá lớn
- Bị tràn keo/vữa nhiều ở phần lớn các mối nối
- Mỡ lọt vào ổ cắm, đầu nối hoặc vùng cấm trên bo mạch PCB
- Một chiếc thùng đá dễ dàng trượt đi sau lần tiếp xúc đầu tiên
- Một lớp truyền rõ ràng là dày sau khi tháo lắp có kiểm soát
- Sự biến động lớn giữa các sản phẩm trên dây chuyền sản xuất
- Khó đạt đến vị trí kẹp dự kiến
Tràn keo cũng làm thay đổi nguy cơ về điện. Nhiều loại mỡ tản nhiệt silicone thông thường có khả năng cách điện, nhưng không bao giờ được suy đoán điều đó chỉ qua vẻ ngoài. Các hợp chất chứa kim loại và kim loại lỏng có thể dẫn điện. Hãy kiểm tra kỹ dữ liệu kỹ thuật và hướng dẫn an toàn trước để tránh bất kỳ sự cố tràn nào ở gần các đường mạch, chân linh kiện hoặc các linh kiện để hở.
Sai lầm 3: Sử dụng quá ít hoặc bỏ sót vùng nhiệt hoạt động
Quá ít keo tản nhiệt để lại các vùng khô và các khoảng trống chứa đầy không khí. Toàn bộ mép viền bên ngoài không phải lúc nào cũng cần được phủ kín hoàn hảo về mặt thẩm mỹ, nhưng nguồn nhiệt hoạt động và diện tích tiếp xúc dự kiến phải được ghép nối liên tục với bộ làm mát. Một khoảng trống lộ thiên ngay trên vùng nóng nghiêm trọng hơn nhiều so với một góc khô nhỏ nằm cách xa vùng đó.
Một kích thước “hạt đậu” chung chung là một lời khuyên tiện lợi, không phải là một đơn vị kỹ thuật phổ quát. Hình học của gói vi mạch rất khác nhau. Một CPU máy tính để bàn hình vuông, một bộ vi xử lý máy chủ dài, một đế GPU trần và một tấm đế IGBT không có cùng diện tích hoặc bản đồ thông lượng nhiệt.
Dấu hiệu cho thấy phạm vi bảo hiểm có thể không đủ
- Một vùng, nhân hoặc thiết bị chạy nóng hơn nhiều so với các khu vực tương đương
- Nhiệt độ tăng lên ngay lập tức khi chịu tải
- Một dấu in chuyển có kiểm soát cho thấy một vùng khô trên nguồn nhiệt
- Phần dán chỉ vươn tới trung tâm của một giao diện hình chữ nhật lớn
- Kết quả tản nhiệt có thể khác nhau khi tháo và lắp lại bộ tản nhiệt bằng các linh kiện phần cứng cũ
Đừng tiếp tục thêm những lượng nhỏ keo tản nhiệt xung quanh viền của một giao diện đã được lắp ráp. Nếu độ phủ thực sự không chắc chắn, hãy tháo bộ tản nhiệt ra một cách an toàn, ghi lại vết in, làm sạch cả hai bề mặt và bắt đầu lại bằng một lượng bôi có kiểm soát.
Đối với các cụm lắp ráp có giá trị cao, một tấm trong suốt hoặc mẫu thử (witness coupon) có thể giúp phát triển quy trình trước khi gia công trên linh kiện thật. Đây là một công cụ phát triển, không phải là sự thay thế cho việc kiểm tra nhiệt cuối cùng.
Lỗi số 4: Coi mẫu hình Chấm, Đường, X hoặc Trải rộng là toàn bộ câu trả lời
Không có một mẫu duy nhất nào phù hợp cho mọi bề mặt tiếp xúc. Phương pháp hữu ích là phương pháp mang lại khả năng làm ướt lặp lại và đường hàn cuối cùng được kiểm soát đối với hình học, kem hàn và hệ thống gắn kết thực tế. Thể tích, vị trí, áp lực và việc kiểm tra quan trọng hơn hình dạng được vẽ phía trên.
Chấm ở giữa rất đơn giản và thường mang lại hiệu quả trên các bề mặt vừa phải, được cố định chặt. Một đường thẳng có thể phù hợp với tản nhiệt thuôn dài. Dấu X có thể giúp phân bố vật liệu trên diện tích lớn hơn, nhưng các đường keo giao nhau có thể trở nên quá dày nếu thể tích không được kiểm soát. Việc phết bằng tay mang lại độ bao phủ trực quan, tuy nhiên dụng cụ bẩn, các gờ nổi hoặc việc cạo lặp đi lặp lại có thể phát sinh những vấn đề mới.
Các cụm lắp ráp công nghiệp thường sử dụng in stencil, in lụa hoặc cấp keo tự động vì khái niệm “khoảng chừng này” không thể mở rộng hiệu quả cho hàng nghìn sản phẩm.
| Phương pháp | Tình huống hữu ích | Lỗi phổ biến |
| Dấu chấm giữa | Các bề mặt được kẹp nhỏ hoặc vừa | Giả sử một kích thước chấm phù hợp với mọi gói hàng |
| Line hoặc X | Bộ tản nhiệt kéo dài hoặc lớn hơn | Đắp các đường hàn dày đan xen vào nhau |
| Trải thủ công | Keo có độ nhớt cao hoặc yêu cầu độ che phủ rõ ràng | Sự ô nhiễm, các đường gờ và độ dày màng không đồng đều |
| In bản lụa hoặc in khuôn stencil | Sản xuất mô-đun nguồn lặp lại | Khẩu độ sai, dụng cụ bị mòn hoặc độ dày bản in chưa được kiểm chứng |
| Cấp phát tự động | Kiểm soát sản lượng và địa điểm sản xuất | Độ trôi hiệu chuẩn, kẹt khí hoặc đường dẫn dung dịch phân phối kém |
Sự lựa chọn đúng đắn nên xoay quanh bộ phận đó, chứ không phải truyền thống trên mạng. Hãy xem sự so sánh của Haktak về các phương pháp bôi keo tản nhiệt để xem xét kỹ hơn từng kỹ thuật. Đối với chất bán dẫn công suất, Littelfuse cũng cung cấp một tài liệu chính thức Ghi chú ứng dụng về tạo khuôn in (stencil) cho mỡ tản nhiệt.
Sai lầm số 5: Hạ hoặc siết bộ làm mát không đều
Một lớp keo tản nhiệt được bơm đúng cách vẫn có thể bị hỏng khi bộ tản nhiệt bị nghiêng, kéo lê sang một bên hoặc siết chặt hoàn toàn từ một góc. Việc lắp đặt không đều làm dịch chuyển mỡ tản nhiệt ra khỏi một số khu vực, làm thay đổi độ dày của đường liên kết cục bộ và tạo ra một bản đồ áp suất không đều trên bề mặt tiếp xúc.

Đặt bề mặt làm mát xuống một cách thẳng góc ngay khi keo tản nhiệt đã đúng vị trí. Tránh trượt nó xung quanh để “giúp keo tản đều.” Bắt đầu vặn nhẹ từng ốc vít, sau đó tuân theo trình tự và lực siết do nhà sản xuất phần cứng hoặc mô-đun chỉ định. Kiểu chéo góc là phổ biến, nhưng quy trình lắp ráp được tài liệu hóa phải được ưu tiên.
Tại sao mô-men xoắn lớn hơn không phải lúc nào cũng tốt hơn
Lực kẹp cao hơn có thể làm giảm chiều dày lớp keo và cải thiện độ làm ướt đến một mức độ nhất định. Vượt quá giới hạn đó, lực lớn hơn có thể làm cong bảng mạch in (PCB), gây ứng suất cho các mối hàn, làm biến dạng đế module hoặc làm hỏng đế chip trần. Nó cũng có thể làm ép quá nhiều mỡ tản nhiệt ra khỏi vùng hoạt động.
Phần cứng lò xo, vòng đệm và giá đỡ rất quan trọng vì chúng giúp duy trì áp suất khi cụm lắp ráp giãn nở và co lại. Không thể sửa chữa một ốc vít bị lỏng hoặc đã siết kịch ren bằng cách chọn một loại keo đắt tiền hơn.
Sai lầm số 6: Tái sử dụng keo tản nhiệt sau khi nhấc bộ tản nhiệt lên
Khi giao diện đã bị tách rời, lớp mỡ cũ có thể không trở lại trạng thái liên tục ban đầu. Cách làm lâu dài an toàn nhất là làm sạch cả hai bề mặt và bôi vật liệu mới, ngay cả khi lần bôi đầu tiên chỉ mới được vài phút.
Nhấc một bộ tản nhiệt sẽ làm hở lớp keo đang bị nén. Keo bị giãn, rách và tạo thành các đường gờ. Bụi có thể lọt vào trước khi lắp lại bộ tản nhiệt. Việc lắp lại có thể tạo ra các khoảng trống giữa các vùng bị xáo trộn đó. Đôi khi nhiệt độ trông vẫn ổn, đó là lý do tại sao cách làm tắt này vẫn tồn tại. Nhưng “máy đã khởi động được” không giống như một quy trình được kiểm soát.
Để kiểm tra chẩn đoán tạm thời, kỹ sư có thể chấp nhận mức độ rủi ro khác nhau. Một sản phẩm cuối cùng, mẫu khách hàng hoặc cụm lắp ráp sản phẩm cần có quy trình được tài liệu hóa. Nếu bộ làm mát bị bong ra, hãy lắp lại bề mặt tiếp xúc.
Không thêm keo mới lên trên lớp đã bị xáo trộn. Điều đó tạo ra một hỗn hợp có độ dày không đồng đều và sự phân bố không xác định. Làm sạch, kiểm tra và bôi lại.
Sai lầm 7: Chỉ chọn keo tản nhiệt dựa trên chỉ số W/mK
Chỉ số dẫn nhiệt cao không đảm bảo nhiệt độ thiết bị thấp nhất. Một loại keo tản nhiệt có khả năng làm ướt tốt và lớp liên kết mỏng, ổn định có thể mang lại hiệu suất vượt trội hơn vật liệu có độ dẫn nhiệt (W/mK) cao hơn nhưng khó tán đều, quá dày khi sử dụng hoặc không ổn định trong quá trình thay đổi nhiệt độ.
Độ dẫn nhiệt mô tả vật liệu. Trở kháng nhiệt mô tả sự cản trở dòng nhiệt đi qua bề mặt tiếp xúc được kiểm tra trong các điều kiện đã định. Nhiệt độ thiết bị cũng bao gồm điện trở tiếp xúc, điện trở tản rộng, hiệu suất bộ làm mát và phần còn lại của đường dẫn nhiệt.
Đó là lý do tại sao nhãn trên ống tiêm chỉ là khởi đầu. Xem lại các thông số của keo tản nhiệt ảnh hưởng đến quá trình sử dụng thực tế, bao gồm độ nhớt, sự rỉ dầu, độ bay điện, hành vi điện môi và dải nhiệt độ. Sau đó diễn giải độ dẫn điện cùng với trở kháng nhiệt và điều kiện tiếp xúc.
Các thuộc tính nên được xem xét cùng nhau
- Trở kháng nhiệt tại đường kết dính và áp suất đã biết
- Độ dẫn nhiệt biểu kiến hoặc độ dẫn nhiệt khối và phương pháp thử nghiệm
- Độ nhớt, tính giả dẻo (thixotropy) và hành vi lan truyền
- Nhiệt độ hoạt động và bảo quản
- Hiện tượng rỉ dầu, độ bay hơi và sự tách chất độn
- Khả năng chống chảy ngược dưới tải trọng chu kỳ
- Độ dẫn điện hoặc cách điện
- Khả năng tương thích với kim loại, chất dẻo, lớp phủ và gioăng làm kín
Một loại mỡ bôi trơn có thông số kỹ thuật khiêm tốn nhưng được sử dụng đúng cách có thể đánh bại một con số ấn tượng trên bảng thông số kỹ thuật nhưng lại dùng sai cách. Có lẽ không hào nhoáng, nhưng đó là điều phổ biến.
Lỗi 8: Bỏ qua việc lưu trữ, phân loại và thời hạn sử dụng
Một ứng dụng có thể trông gọn gàng nhưng vẫn thất bại do vật liệu đã hết hạn, bị tách lớp hoặc được bảo quản ngoài các điều kiện quy định. Ống tiêm, ống mực hoặc lọ là một phần của quy trình. Tình trạng mỡ ảnh hưởng đến quá trình định lượng, phân bố chất độn, độ làm ướt và độ ổn định lâu dài.

Trước khi sử dụng, hãy xác nhận danh tính sản phẩm, số lô, hạn sử dụng và lịch sử bảo quản. Kiểm tra hiện tượng tách dầu bất thường, lớp váng khô, vón cục hoặc màu sắc không đồng đều. Một số sản phẩm có quy trình điều hòa hoặc trộn được phê duyệt; các sản phẩm khác không được trộn lại tại công trường. Hãy tuân thủ bảng dữ liệu kỹ thuật.
Không bao giờ phục hồi mỡ bị đặc lại bằng cách thêm dung môi hoặc dầu. Điều đó làm thay đổi công thức và làm mất hiệu lực dữ liệu của nhà cung cấp. Không trộn lẫn hai loại mỡ nhão vì màu sắc của chúng trông giống nhau. Thành phần chất độn, chất mang, phụ gia và đặc tính điện có thể khác nhau.
Nếu vật liệu cũ đã cứng lại ở bề mặt tiếp xúc, lời giải thích chi tiết về tại sao keo tản nhiệt bị khô có thể giúp phân biệt các vấn đề về lưu trữ với quá trình lão hóa trong quá trình sử dụng.
Sai lầm 9: Cho rằng nhiệt độ ban đầu tốt chứng minh độ tin cậy lâu dài
Một giao diện mỡ mới có thể hoạt động tốt rồi sau đó suy giảm do hiện tượng đẩy mỡ ra ngoài, mất chất mang, rỉ dầu hoặc thay đổi áp suất tiếp xúc. Việc đánh giá đủ điều kiện phải đại diện cho các chu kỳ nhiệt, độ rung, hướng lắp đặt và tuổi đời thực tế. Một bài kiểm tra chuẩn ngắn hạn chỉ chứng minh hiệu suất lắp ráp ban đầu, chứ không phải độ ổn định theo tuổi thọ.
Hiện tượng bơm tản mỡ xảy ra khi quá trình giãn nở và co lại lặp đi lặp lại làm mỡ dịch chuyển khỏi một phần của bề mặt tiếp xúc hoạt động. Hiện tượng này đặc biệt quan trọng xung quanh các khuôn lớn, các mô-đun công suất và các cụm lắp ráp có độ lệch hệ số giãn nở nhiệt đáng kể. Hướng lắp đặt thẳng đứng có thể làm tăng nguy cơ dịch chuyển đối với vật liệu có khả năng kiểm soát độ chảy sệ kém.
Hướng dẫn của Haktak về hiện tượng bơm tản nhiệt ra ngoài trong quá trình hoạt động chu kỳ giải thích cơ chế và phương pháp xác thực.
Một ví dụ về mô-đun nguồn thực tế
Hãy tưởng tượng một mô-đun biến tần vượt qua bài kiểm tra nhiệt độ cuối dây chuyền. Sau các chu kỳ làm nóng và làm mát lặp đi lặp lại, một góc bắt đầu nóng hơn. Giá trị W/mK trong catalog không thay đổi, nhưng tiếp sự xúc cục bộ thì có. Sự dịch chuyển của đế, tải trọng siết ốc không đều và sự dịch chuyển của mỡ tản nhiệt có thể đã tạo ra một vùng khô ngày càng lan rộng.
Bài kiểm tra hữu ích không chỉ đơn giản là “nó có bật lên được sau khi lão hóa không?” Hãy đo lường cùng một phản hồi nhiệt trước và sau quá trình phơi nhiễm môi trường. Kiểm tra độ dịch chuyển, hiện tượng rỉ dầu, vết nứt và tiếp điểm khi phân tích lỗi cho phép làm điều đó.
Sai lầm 10: Đổ lỗi cho mỡ bò trước khi kiểm tra toàn bộ hệ thống làm mát
Nhiệt độ cao sau khi bôi lại keo tản nhiệt không chứng minh được keo tản nhiệt bị lỗi. Việc lắp đặt bộ tản nhiệt không đúng cách, bơm bị ngừng hoạt động, luồng không khí bị đảo ngược, sai ngàm, giới hạn công suất bị thay đổi hoặc cảm biến gây hiểu lầm có thể tạo ra hiện tượng tương tự. Quá trình khắc phục sự cố nên tuân theo toàn bộ chu trình truyền nhiệt.
| Triệu chứng | Nguyên nhân có thể liên quan đến dầu mỡ | Nguyên nhân khác cần kiểm tra |
| Nhiệt độ cao ngay lập tức | Độ phủ sóng kém, phim bị quên lãng, chỗ ngồi không đồng đều | Đã ngắt kết nối bơm, lỗi quạt, sai giá đỡ |
| Một vùng hoặc nhân nóng hơn | Local dry zone or pressure variation | Die layout, sensor behavior, warped surface |
| Nhiệt độ tăng lên trong nhiều tuần | Pump-out, dry-out or migration | Dust buildup, fan wear, coolant problem |
| Large unit-to-unit variation | Uncontrolled dispensing or torque | Part tolerance, cooler flatness, test variation |
| Paste reaches nearby components | Excess volume or poor placement | Missing keep-out control or handling error |
Start with what changed. If the cooler was removed, inspect mounting and paste application. If only software changed, check workload and power behavior. If every unit in one batch runs hot, look at material handling, dispensing calibration and assembly settings. Random guesses burn time.
How to Correct a Bad Thermal Grease Application
Do not keep adding paste to an uncertain interface. Record the symptom, rule out obvious cooling-system faults, remove the cooler safely, clean both mating surfaces and rebuild the interface with a controlled material volume and mounting process.
Corrective workflow
- Record a baseline. Note ambient temperature, workload, power, fan or pump state and the sensor being read.
- Check the cooling hardware. Confirm airflow, coolant flow, brackets, springs, screws and electrical connections.
- Remove the cooler safely. Follow the component or module procedure and avoid pulling at an angle.
- Document the transfer pattern. A clear photograph can help reveal dry areas, heavy squeeze-out or pressure imbalance.
- Làm sạch cả hai bề mặt. Remove old material and contamination completely.
- Inspect flatness and damage. Look for scratches, bowing, dents and foreign particles.
- Confirm the grease condition. Verify the product, lot, storage and expiry.
- Apply a controlled amount. Use the developed pattern, stencil or dispense program.
- Mount evenly. Follow the approved fastener sequence and torque.
- Repeat the same test. Compare results under the original load and ambient conditions.
If the second application is still poor, stop repasting blindly. Investigate the cooler, mechanical stack, power level and measurement method.
Preventing Thermal Grease Application Errors in Production
Repeatability comes from controlling material condition, dispense volume, location, tooling and clamp load. Operator experience is useful, but a production process that depends entirely on feel will drift between people, shifts and lots.
Manual syringe application may be suitable for prototypes or low volume. As production increases, define what operators can inspect and what equipment must control. A calibrated dispenser can manage shot volume and location. A stencil can create a repeatable printed area. Torque-controlled fastening can reduce pressure variation.
Process controls worth documenting
- Approved material, supplier and lot traceability
- Storage, conditioning and open-time limits
- Dispense mass, volume or printed thickness
- Needle, nozzle, screen or stencil condition
- Placement path and PCB keep-out zones
- Fastener sequence and torque
- Rework and cleanup method
- First-article and periodic thermal checks
- Aging requirements for high-risk products
A compact inspection plan
| Control | What It Catches | Possible Record |
| Material and lot check | Wrong or expired grease | Traveler, barcode or batch record |
| Dispense volume or weight | Too much, too little and equipment drift | Shot log or sample weight |
| Visual placement check | Offset deposit, void, overflow and contamination | Approved limit sample or vision result |
| Fastener control | Uneven or insufficient pressure | Torque-tool record |
| Thermal baseline | Combined interface and assembly problems | Temperature rise or thermal-impedance result |
| Post-aging comparison | Pump-out, dry-out and contact loss | Before-and-after thermal data |
The goal is not to inspect quality into the product after assembly. It is to make a bad application difficult to produce in the first place.
What ASTM D5470 Can and Cannot Tell You
ASTM D5470 supports thermal-impedance measurement and apparent-conductivity calculation under defined fixture conditions. It is valuable for comparing thermal interface materials, but it does not certify a finished application volume, mounting process or aged electronic assembly.
The official ASTM D5470 standard page describes a method covering materials from liquid compounds to hard solids. Results depend on specimen thickness, pressure, temperature, contact surfaces and the method used to separate bulk and contact effects.
When reviewing data, ask:
- Áp suất nào đã được áp dụng?
- What bond-line thickness was measured?
- At what temperature was the test run?
- Were the contact surfaces comparable?
- Is the reported number conductivity, resistance or impedance?
- Was the material tested before or after aging?
Use a standard to improve measurement consistency, not to avoid assembly testing. Haktak’s overview of các tiêu chuẩn kiểm tra TIM phổ biến explains where D5470 and related methods fit.
When Thermal Grease Is the Wrong Interface Material
Grease works best between thin, reasonably flat and mechanically clamped surfaces. If the design has a large variable gap, needs clean preformed placement, cannot maintain pressure or requires structural attachment, another thermal interface format may be more reliable.
Consider alternatives when the assembly needs:
- Gap filling across large height tolerance
- A controlled preformed thickness
- Clean placement with no squeeze-out
- Better resistance to migration in a vertical orientation
- Adhesive attachment between parts
- Simplified field service or automation
A thermal pad can cover a designed gap and provide electrical insulation. A liquid gap filler can conform around mixed component heights. A phase-change material offers solid handling before it softens in operation. A thermally conductive adhesive creates a bonded heat path.
For thin, flat and strongly clamped interfaces, mỡ tản nhiệt có điện trở nhiệt thấp remains a strong option. The point is to use it where its behavior fits the mechanics, not because paste is familiar.
Information Haktak Needs to Review an Application
A useful thermal-grease recommendation starts with the actual heat source, mating surfaces, expected bond line, clamping method, application process and reliability profile. A close-up photo helps, but it cannot show pressure, power or service conditions by itself.
Send as much of the following as the project allows:
- Component, module or assembly type
- Normal and peak power dissipation
- Heat sink or cold-plate material and finish
- Contact area, flatness, gap and tolerance
- Target component temperature or interface resistance
- Clamp pressure, screw layout and service orientation
- Manual dispense, automation, stencil or screen-print process
- Operating temperature, thermal cycling, vibration and life target
- Electrical insulation, outgassing or silicone restrictions
- Sample quantity and expected production volume
Haktak can use this information to support thermal material selection and application testing before a process moves into production.
Kết luận
The most common thermal grease mistakes are not mysterious: contaminated surfaces, uncontrolled quantity, incomplete coverage, uneven mounting, reused paste and weak verification. What makes them tricky is that several can create the same symptom.
Do not judge the interface by the drawing pattern alone. Clean both surfaces, use a suitable grease, control the amount, mount the cooler evenly and test the complete cooling system under a repeatable load. For production equipment, add traceability, calibrated dispensing, torque control and aging checks.
A good grease application is a little boring. It looks the same from unit to unit, behaves predictably and gives engineers very little to argue about later. That is exactly what you want.
Các câu hỏi thường gặp
What is the most common mistake when applying thermal grease?
Using an uncontrolled amount on an unprepared surface is the broadest recurring mistake. Too much, too little and contamination all change the final interface. Clean both mating surfaces, confirm the correct material, control the deposit and mount the cooler evenly. The pattern matters less than the final wetting, bond line and pressure.
What happens if I apply too much thermal paste?
Excess paste may squeeze out harmlessly under strong, even pressure, but it can also leave a thicker bond line, make the cooler slide and contaminate nearby parts. Electrically conductive compounds create additional risk. If the paste has reached a socket or PCB area, follow the material and hardware cleaning instructions before powering the assembly.
Can too little thermal grease cause overheating?
Yes. Too little material can leave dry contact zones and air-filled voids, especially over the active heat source. That raises local interface resistance and may create hot spots. The correct quantity depends on the contact area, package shape, grease rheology and mounting pressure rather than a universal dot size.
Is it better to spread thermal paste or let mounting pressure spread it?
Either method can work. A center deposit is simple when pressure and geometry spread it reliably. Manual spreading can help with viscous material or a coverage requirement, but the tool and surface must stay clean and the film must remain thin. Production parts often benefit from a developed stencil, screen or automated dispense process.
Do I need to remove old thermal paste before applying new paste?
Yes for a dependable final assembly. Old compound may contain dried regions, contamination and an already-compressed filler structure. Adding new paste on top creates an uneven, unknown bond line. Remove the old material from both surfaces with an approved method, let them dry and then apply fresh grease.
Must I reapply thermal grease after removing the cooler?
Reapplication is the safest long-term practice. Removing the cooler breaks the compressed film and can create ridges, dry zones or trapped voids when it is reseated. Even if the paste is fresh, clean both surfaces and rebuild the interface before final use or qualification.
Can air bubbles in thermal paste cause high temperatures?
Large or poorly located voids can reduce contact and create a hot spot because air conducts heat badly. Still, not every tiny visible bubble causes a measurable problem. Focus on complete wetting over the active region, controlled volume, straight mounting and even pressure rather than trying to eliminate every microscopic void by guesswork.
Can thermal grease damage or short a circuit board?
It depends on the product. Many thermal greases are electrically insulating, while metal-filled compounds and liquid metal may conduct electricity. Even insulating grease can contaminate connectors or make later service difficult. Check the exact datasheet and keep the material inside the approved application area.
Why are temperatures still high after replacing thermal paste?
The cooler may be seated unevenly, a protective film may remain, the fan or pump may not be operating, airflow may be wrong or the test workload may have changed. The paste may also have poor coverage or an excessive bond line. Compare the complete cooling system against a controlled baseline before blaming one material.
How can a manufacturer keep thermal grease application consistent?
Define the approved grease, storage rules, deposit volume, placement area, application equipment, fastener sequence and torque. Use calibrated dispensing or printing where volume justifies it. Record material lots, inspect tooling, establish visual limits and compare thermal performance before and after relevant aging. Repeatability should come from the process, not operator memory.