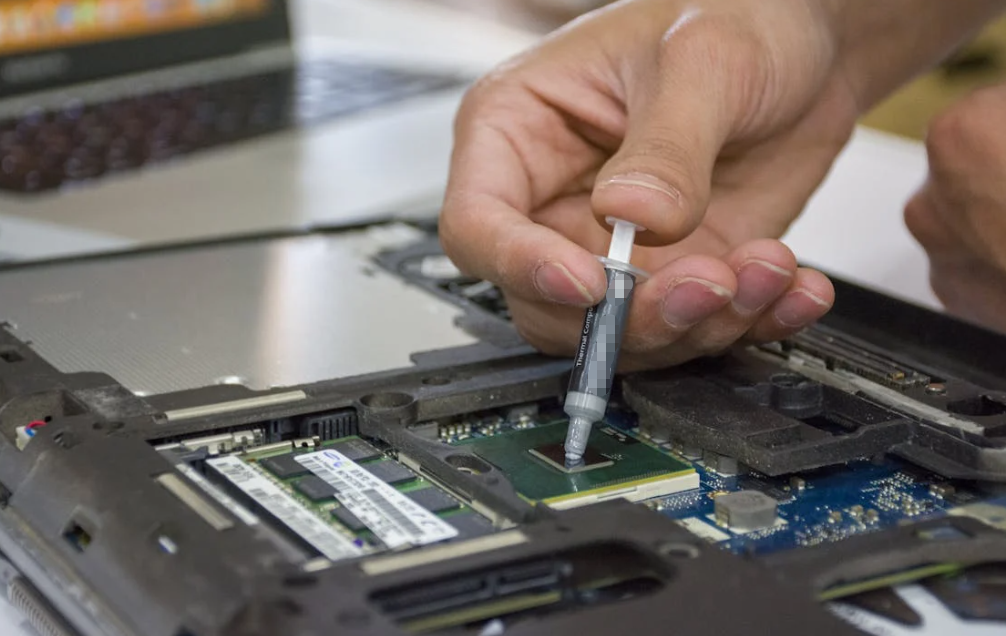
Sie tragen frische Wärmeleitpaste auf, montieren den Kühler, starten das System und erwarten einen besseren Temperaturwert. Stattdessen wird der Lüfter laut und die Temperatur steigt. Ärgerlich, ja. Aber die Paste selbst ist vielleicht gar nicht der Bösewicht.
Die meisten Fehler beim Auftragen von Wärmeleitpaste lassen sich auf fünf Ursachen zurückführen: verschmutzte Oberflächen, die falsche Menge, mangelhafte Benetzung, ungleichmäßige Montage oder ein ungeeignetes Material. Das sichtbare Muster ist dabei nur ein Teil der Geschichte. Eine zuverlässige Schnittstelle erfordert zudem eine gute Benetzung, eine dünne Fugenstärke, einen stabilen Anpressdruck und einen reproduzierbaren Prozess.

Dieser Leitfaden erklärt, was häufig schiefgeht, wie das Risiko eingeschätzt und wie es behoben werden kann. CPU- und GPU-Beispiele machen die Konzepte leicht verständlich. Dieselben Grundlagen gelten auch für IGBT-Leistungsmodule, LED-Baugruppen, Netzteile, Telekommunikationshardware und Industrie elektronik.
Was Wärmeleitpaste bewirken soll
Wärmeleitpaste füllt mikroskopische Täler zwischen zwei aufeinandergepressten Oberflächen und ersetzt eingeschlossene Luft durch ein wärmeleitfähigeres Material. Sie soll eine dünne, durchgehende Grenzschicht bilden. Sie ist kein struktureller Klebstoff und in der Regel nicht das richtige Material, um einen großen mechanischen Spalt zu füllen.
Metalloberflächen mögen glatt erscheinen, verhalten sich aber unter Vergrößerung eher wie winzige Gebirgszüge. Wenn ein Prozessor-Deckel, eine Modulbodenplatte oder eine LED-Platine einen Kühlkörper berührt, treffen nur die höchsten Punkte direkt aufeinander. In den Vertiefungen verbleibt Luft. Da Luft Wärme schlecht leitet, erhöhen diese kleinen Hohlräume den Übergangswiderstand.
Ein geeignetes Wärmeleitmaterial benetzt beide Oberflächen und füllt diese Vertiefungen aus. Der Anpressdruck drückt das Fett dann in eine dünne Fuge. Das Metall leitet nach wie vor den Großteil der Wärme über seine direkten Kontaktpunkte; das Fett verbessert die Stellen, an denen kein Metal auf Metall trifft.
Dieser letzte Teil ist wichtig. Wärmeleitpaste leitet Wärme normalerweise besser als Luft, aber schlechter als Aluminium oder Kupfer. Eine dicke Schicht Paste ist nicht das Ziel. Man möchte gerade so viel Material, dass Luft verdrängt und der Kontakt aufrechterhalten wird, aber nicht so viel, dass die Paste zu einem unnötig langen Wärmeleitpfad wird.
Warum sich dieselbe Ablagerung unterschiedlich verhalten kann
Ein erbsengroßer Punkt funktioniert möglicherweise auf einer Desktop-CPU und verfehlt einen Teil eines größeren, rechteckigen Heatspreaders. Ein Schablonendruck, der bei einem Leistungsmodul funktioniert, hinterlässt möglicherweise trockene Zonen, wenn sich die Ebenheit der Bodenplatte ändert. Die Ergebnisse hängen von der gesamten Schnittstelle ab:
- Kontaktfläche und Ort der Wärmequelle
- Oberflächenebenheit und -rauheit
- Fettviskosität und Thixotropie
- Wachsender Druck und Befestigungsmuster
- Endgültige Bindungsstrichstärke
- Betriebstemperatur und Ausrichtung
- Bewegung während des Thermischen Zyklirens
Also, ja, die Anwendungsmethode spielt eine Rolle. Sie wirkt nur nicht allein.
Fehler 1: Auftragen von Wärmeleitpaste über alte Paste oder Verunreinigungen
Frisches Fett kann keine schmutzige Kontaktfläche reparieren. Alte Wärmeleitpaste, Staub, Fingerabdrücke, Fusseln und Reinigungsrückstände bilden zusätzliche Schichten im Wärmepfad. Sie können außerdem verhindern, dass das neue Material die Oberfläche gleichmäßig benetzt, was zu lokalem Widerstand und unvorhersehbarer Verteilung führt.

Die Versuchung ist verständlich. Die alte Paste sieht noch weich aus, daher fühlt sich das Hinzufügen eines weiteren Klecks harmlos an. In der Praxis wurde die alte Schicht jedoch bereits komprimiert, erwärmt und ihrer Umgebung ausgesetzt. Das Mischen mit frischem Material erzeugt eine Fuge mit unbekannter Dicke und Rheologie.
Was vor einer erneuten Anwendung entfernt werden sollte
- Alte Wärmeleitpaste von beiden Kontaktflächen
- Staub, Flusen und lose Partikel
- Hautöl und Fingerabdrücke
- Bearbeitungs- oder Handhabungsöl
- Abziehbare Schutzfolie auf einer neuen Kühlplatte
- Reinigungsmittelrückstände und Feuchtigkeit
Verwenden Sie die für die Komponente und den Kühler zugelassene Reinigungsmethode. Für viele CPU-Abdeckungen aus Metall und Kühlerböden sind hochreines Isopropylalkohol und ein fusselfreier Lappen gängige Optionen. Empfindliche Kunststoffe, Beschichtungen, Etiketten und optische Teile erfordern möglicherweise einen anderen Reiniger, prüfen Sie daher zuerst die Herstelleranweisungen. Intels Grundlegende Anleitung zum Auftragen von Wärmeleitpaste empfiehlt außerdem, altes Material zu entfernen und die Oberflächen vor der Installation trocknen zu lassen.
Eine einfache Vorbereitungsroutine
- Schalten Sie das Gerät aus und sorgen Sie dafür, dass die Baugruppe sicher gehandhabt werden kann.
- Entfernen Sie grobe Rückstände, ohne die Oberfläche zu zerkratzen.
- Wischen Sie beide Dichtflächen mit einem zugelassenen Reiniger ab.
- Lassen Sie die Oberflächen vollständig trocknen.
- Untersuchen Sie sie bei gutem, schrägem Licht.
- Hände weg von der gereinigten Kontaktfläche.
Verwenden Sie kein fusseliges Tuch, nur weil es gerade in der Nähe ist. Eine einzige Faser über einer dünnen Klebefuge ist im Maßstab der Grenzfläche überraschend groß. Haktaks umfassender Leitfaden zu Vorbereitung und Auftragen von Wärmeleitpaste behandelt den praktischen Ablauf ausführlicher.
Fehler 2: Verwendung von zu viel Wärmeleitpaste
Zu viel Fett ist nicht automatisch eine Katastrophe, besonders wenn eine nicht leitfähige Paste unter starkem, gleichmäßigem Anpressdruck entweichen kann. Dennoch kann überschüssiges Material zu einer dickeren Klebefuge führen, eine Sauerei verursachen, umliegende Teile kontaminieren und einen inkonsistenten Auftragsprozess verdecken. Das tatsächliche Risiko hängt von der Baugruppe ab.
Online-Diskussionen reduzieren dies oft auf einen Schlagabtausch: “Zu viel ist in Ordnung” versus “Zu viel isoliert die CPU”. Beide Aussagen lassen die Bedingungen außer Acht, auf die es ankommt.
Wenn zwei flache Oberflächen fest aufeinandergepresst werden und das Fett nach außen fließen kann, wird ein Großteil des Überschusses herausgedrückt. Die thermische Leistung kann akzeptabel bleiben, obwohl Material verschwendet wird und die Reinigung unangenehm wird. Bei geringem Druck, wenn die Oberflächen verzogen sind oder die Paste eine hohe Viskosität aufweist, kann der Überschuss als dickere Schicht eingeschlossen bleiben. Das erhöht den Widerstand.
Die Beziehung lässt sich leicht veranschaulichen. Wärme, die einen dünnen Film überquert, nimmt einen kurzen Weg. Wärme, die einen dicken Hügel überquert, wandert weiter durch ein Material, das weniger leitfähig ist als das umgebende Metall. Haktaks Erklärung von Klebschichtdicke und thermische Leistung untersucht diesen Effekt eingehend.
Anzeichen für ein übermäßiges Bewerbungsaufkommen
- Starker Quetschaustritt an den meisten Übergängen
- Fett gelangt in eine Buchse, einen Steckverbinder oder den Sperrbereich einer Leiterplatte
- Eine Kühlbox, die nach dem ersten Kontakt leicht gleitet
- Eine sichtbare, dicke Transferschicht nach kontrollierter Demontage
- Große Exemplarstreuung in einer Produktionslinie
- Schwierigkeiten beim Erreichen der vorgesehenen Klemmposition
Überlauf verändert auch das elektrische Risiko. Viele gängige Silikon-Wärmeleitpasten sind elektrisch isolierend, aber davon sollte man aufgrund des Äußeren niemals ausgehen. Metallgefüllte Verbindungen und Flüssigmetall können elektrisch leitfähig sein. Überprüfen Sie die genauen technischen Daten und Sicherheitshinweise, bevor Sie zulassen, dass etwas in die Nähe von Leiterbahnen, Pins oder freiliegenden Komponenten gelangt.
Fehler 3: Verwendung von zu wenig oder Verfehlen der aktiven Wärmefläche
Zu wenig Wärmeleitpaste hinterlässt trockene Zonen und lufthaltige Hohlräume. Der gesamte äußere Rand benötigt nicht immer eine perfekte optische Abdeckung, aber die aktive Wärmequelle und die vorgesehene Kontaktfläche müssen lückenlos mit dem Kühler gekoppelt sein. Eine unbedeckte Stelle über dem heißen Bereich ist weit schwerwiegender als eine kleine trockene Ecke abseits davon.
Eine universelle “erbsengroße Menge” ist ein praktischer Ratschentag, aber keine universelle technische Maßeinheit. Die Geometrie von Gehäusen variiert. Eine quadratische Desktop-CPU, ein langer Serverprozessor, ein nackter GPU-Die und eine IGBT-Bodenplatte haben weder dieselbe Fläche noch dieselbe Wärmestromdichte.
Hinweise darauf, dass der Versicherungsschutz unzureichend sein könnte
- Eine Region, ein Kern oder ein Gerät läuft wesentlich heißer als vergleichbare Bereiche
- Die Temperatur steigt unter Last sofort an
- Ein kontrollierter Transferaufdruck weist eine trockene Stelle über der Wärmequelle auf
- Die Paste reicht nur bis zur Mitte einer großen, rechteckigen Benutzeroberfläche.
- Die thermischen Ergebnisse variieren, wenn der Kühler mit derselben Hardware neu montiert wird
Fügen Sie nicht immer wieder winzige Mengen um den Rand einer bereits zusammengesetzten Schnittstelle hinzu. Wenn die Bedeckung wirklich unsicher ist, entfernen Sie den Kühler sicher, dokumentieren Sie den Abdruck, reinigen Sie beide Oberflächen und beginnen Sie mit einer kontrollierten Anwendung von vorn.
Für hochwertige Baugruppen kann eine transparente Platte oder ein Referenzmuster (Witness Coupon) dabei helfen, den Prozess zu entwickeln, bevor am eigentlichen Bauteil gearbeitet wird. Es ist ein Entwicklungswerkzeug und kein Ersatz für die finale thermische Verifikation.
Fehler 4: Den Punkt-, Linien-, X- oder Spread-Muster als die ganze Antwort zu behandeln
Es gibt kein einzelnes Muster, das für jede Schnittstelle gewinnt. Die nützliche Methode ist diejenige, die eine wiederholbare Benetzung und eine kontrollierte finale Verbindungslinie für die tatsächliche Geometrie, die Paste und das Montagesystem bietet. Volumen, Platzierung, Druck und Überprüfung sind wichtiger als die oben gezeichnete Form.
Der Mittelpunktpunkt ist einfach und oft effektiv auf mäßigen, eingespannten Oberflächen. Eine Linie kann zu einem länglichen Kühlkörper passen. Ein X kann helfen, Material über einen größeren Bereich zu verteilen, aber sich kreuzende Stränge können zu dick werden, wenn das Volumen nicht kontrolliert wird. Manuelles Verstreichen bietet eine sichtbare Abdeckung, doch ein schmutziges Werkzeug, Grate oder wiederholtes Schaben können neue Probleme verursachen.
In industriellen Baugruppen kommen häufig Schablonendruck, Siebdruck oder automatisches Dosieren zum Einsatz, da “ungefähr so viel” bei Tausenden von Einheiten nicht gut skaliert.
| Methode | Nützliche Situation | Häufiger Fehler |
| Mittelpunkt | Kleine oder mäßig eingespannte Oberflächen | Unter der Annahme, dass eine Punktgröße für jedes Paket passt |
| Linie oder X | Längere oder größere Kühlkörper | Auftragen dicker, sich kreuzender Raupen |
| Manuelle Ausbreitung | Hochviskose Paste oder Anforderung an sichtbare Deckkraft | Kontamination, Stege und variable Filmdicke |
| Schablone oder Siebdruck | Wiederholbare Leistungsmodul-Produktion | Falsche Blende, verschlissene Werkzeuge oder ungeprüfte Schichtdicke |
| Automatische Abgabe | Kontrolliertes Produktionsvolumen und -standort | Kalibrierungsdrift, eingeschlossene Luft oder ein ungeeigneter Dosierpfad |
Die richtige Wahl sollte um das Teil herum entwickelt werden, nicht um die Internet-Tradition. Siehe Haktaks Vergleich von Methoden zum Auftragen von Wärmeleitpaste für einen genaueren Blick auf die jeweiligen Techniken. Für Leistungshalbleiter bietet Littelfuse zudem eine offizielle Anwendungshinweis zur Schablonenherstellung für Wärmeleitpaste.
Fehler 5: Unwiedergewogenes oder ungleichmäßiges Absenken oder Festziehen des Kühlers
Eine korrekte Auflage kann dennoch fehlschlagen, wenn der Kühler geneigt, seitlich verschoben oder an einer Ecke vollständig festgezogen wird. Eine ungleichmäßige Montage verdrängt Fett aus einigen Bereichen, verändert die lokale Klebefugenstärke und erzeugt ein ungleichmäßiges Druckprofil über die Schnittstelle.

Senken Sie die Kühlfläche rechtwinklig ab, sobald sich das Fett an Ort und Stelle befindet. Vermeiden Sie es, sie herumzuschieben, um “beim Verteilen der Paste zu helfen”. Drehen Sie jedes Befestigungselement leicht an und verwenden Sie dann die vom Hardware- oder Modulhersteller angegebene Reihenfolge und das Drehmoment. Ein diagonales Kreuzmuster ist üblich, aber das dokumentierte Montageverfahren hat Vorrang.
Warum mehr Drehmoment nicht immer besser ist
Eine höhere Anpresskraft kann die Klebeschichtdicke verringern und die Benetzung bis zu einem gewissen Punkt verbessern. Darüber hinaus kann mehr Kraft eine Leiterplatte durchbiegen, Lötstellen belasten, eine Modulgrundplatte verziehen oder einen unverkapselten Chip (Bare Die) beschädigen. Sie kann außerdem zu viel Wärmeleitpaste aus dem aktiven Bereich herausdrücken.
Federringe, Unterlegscheiben und Halterungen sind wichtig, weil sie dazu beitragen, den Druck aufrechtzuerhalten, während sich das Bauteil ausdehnt und zusammenzieht. Ein sich gelöster oder auf Block angezogener Befestiger kann nicht durch die Wahl einer teureren Paste repariert werden.
Fehler 6: Wiederverwendung von Wärmeleitpaste nach dem Anheben des Kühlers
Sobald die Grenzfläche getrennt wurde, kehrt der alte Schmierfilm möglicherweise nicht mehr in denselben geschlossenen Zustand zurück. Die sicherste langfristige Vorgehensweise besteht darin, beide Oberflächen zu reinigen und frisches Material aufzutragen, selbst wenn die erste Anwendung erst wenige Minuten zurückliegt.
Das Anheben eines Kühlers bricht den komprimierten Film. Die Paste dehnt sich aus, reißt und verschiebt sich in Wülste. Staub kann eindringen, bevor der Kühler wieder aufgesetzt wird. Ein erneutes Aufsetzen kann Lücken zwischen diesen gestörten Bereichen einschließen. Manchmal sehen die Temperaturen immer noch in Ordnung aus, weshalb diese Abkürzung überlebt. Aber “er ist hochgefahren” ist nicht dasselbe wie ein kontrollierter Prozess.
Für eine temporäre Diagnoseprüfung kann ein Ingenieur ein anderes Risikoniveau akzeptieren. Ein Endprodukt, ein Kundenmuster oder eine Montagegruppe für die Produktion erfordert den dokumentierten Prozess. Wenn sich der Kühler löst, setzen Sie die Schnittstelle zurück.
Tragen Sie keine frische Paste auf die gestörte Schicht auf. Das ergibt eine Mischung mit ungleichmäßiger Dicke und unbekannter Verteilung. Reinigen, inspizieren und neu auftragen.
Fehler 7: Die Auswahl von Wärmeleitpaste allein nach W/mK
Eine hohe Wärmeleitzahl garantiert nicht die niedrigste Gerätetemperatur. Ein Wärmeleitmittel mit starker Benetzung und einer dünnen, stabilen Fuge kann ein Material mit höherem W/mK übertreffen, das sich nur schwer verteilen lässt, in der Anwendung zu dick ist oder bei Temperaturwechseln instabil wird.
Wärmeleitfähigkeit beschreibt das Material. Die thermische Impedanz beschreibt den Widerstand gegen den Wärmefluss durch die getestete Grenzfläche unter festgelegten Bedingungen. Die Bauteiltemperatur umfasst zudem den Übergangswiderstand, den Ausbreitungswiderstand, die Kühlleistung und den Rest des Wärmepfades.
Deshalb ist das Etikett auf der Spritze nur der Anfang. Überprüfen Sie das Wärmeleitpasten-Parameter, die die reale Anwendung beeinflussen, einschließlich Viskosität, Ölausscheidung, Volatilität, dielektrischem Verhalten und Temperaturbereich. Interpretieren Sie dann die Leitfähigkeit im Zusammenhang damit thermische Impedanz und Grenzflächenbedingungen.
Eigenschaften, die zusammen betrachtet werden sollten
- Thermische Impedanz bei bekannter Fügespalthöhe und Anpressdruck
- Scheinbare oder scheibenförmige Wärmeleitfähigkeit und Prüfverfahren
- Viskosität, Thixotropie und Streichverhalten
- Betriebs- und Lagertemperatur
- Ölaustritt, Flüchtigkeit und Füllstofftrennung
- Pump-out-Beständigkeit bei Temperaturwechselbelastung
- Elektrische Leitfähigkeit oder Isolierung
- Kompatibilität mit Metallen, Kunststoffen, Beschichtungen und Dichtungen
Ein technisch bescheidenes Fett, das korrekt angewendet wird, kann einen beeindruckenden Datenblattwert schlagen, der falsch eingesetzt wird. Nicht glamourös vielleicht, aber alltäglich.
Fehler 8: Missachtung von Lagerung, Trennung und Haltbarkeit
Eine Anwendung kann ordentlich aussehen und dennoch versagen, weil das Material abgelaufen, entmischt oder außerhalb seiner vorgeschriebenen Bedingungen gelagert worden war. Die Spritze, die Kartusche oder der Tiegel ist Teil des Prozesses. Der Zustand des Fettstoffs beeinflusst die Dosierung, die Füllstoffverteilung, die Benetzung und die Langzeitstabilität.

Vor der Verwendung sind die Produktidentität, die Chargennummer, das Verfallsdatum und die Lagerhistorie zu überprüfen. Achten Sie auf ungewöhnliche Ölabscheidung, trockene Krusten, Klumpen oder ungleichmäßige Farbe. Einige Produkte verfügen über ein zugelassenes Konditionierungs- oder Mischverfahren; andere sollten nicht auf der Baustelle nachgemischt werden. Befolgen Sie das technische Datenblatt.
Stellen Sie eingedicktes Fett niemals durch Zugabe von Lösungsmitteln oder Öl wieder her. Das verändert die Rezeptur und macht die Herstellerangaben ungültig. Mischen Sie niemals zwei Pasten, nur weil ihre Farben ähnlich aussehen. Füllstoffchemie, Trägerflüssigkeit, Additive und das elektrische Verhalten können unterschiedlich sein.
Wenn altes Material an der Grenzfläche ausgehärtet ist, ist die detaillierte Erklärung von warum Wärmeleitpaste austrocknet kann helfen, Lagerungsprobleme von der Alterung im Betrieb zu trennen.
Fehler 9: Die Annahme, dass gute Anfangstemperaturen die langfristige Zuverlässigkeit belegen
Eine neue Fettschicht kann sich zunächst bewähren und dann durch Verdrängung (Pump-out), Trägerstoffverlust, Ölaustritt oder sich ändernden Kontaktdruck verschlechtern. Die Qualifizierung sollte reale thermische Zyklen, Vibrationen, Einbaulagen und die Lebensdauer abbilden. Ein kurzer Leistungstest weist lediglich die Funktion bei der Erstmontage nach, nicht jedoch die Langzeitstabilität.
Pump-out tritt auf, wenn wiederholtes Ausdehnen und Zusammenziehen Schmierfett von einem Teil der aktiven Kontaktfläche wegtransportiert. Dies ist besonders wichtig bei großen Matrizen, Leistungsmodulen und Baugruppen mit erheblichen Unterschieden im Wärmeausdehnungskoeffizienten. Eine vertikale Ausrichtung kann das Migrationsrisiko für ein Material mit schlechter Standfestigkeit erhöhen.
Haktaks Leitfaden für Verdrängung von Wärmeleitpaste während Temperaturwechseln erklärt den Mechanismus und den Validierungsansatz.
Ein realistisches Leistungsmodul-Beispiel
Stellen Sie sich ein Wechselrichtermodul vor, das seinen End-of-Line-Temperaturtest besteht. Nach wiederholten Aufheiz- und Abkühlzyklen beginnt eine Ecke heißer zu laufen. Der im Katalog angegebene W/mK-Wert hat sich nicht verändert, wohl aber der lokale Kontakt. Bodenplattenbewegung, ungleichmäßige Schraubenlast und Wärmeleitpastenverdrängung haben möglicherweise einen wachsenden trockenen Bereich erzeugt.
Der aussagekräftige Test lautet nicht einfach: “Schaltet es sich nach der Alterung noch ein?” Messen Sie dieselbe thermische Reaktion vor und nach dem Umweltprofil. Untersuchen Sie Bewegung, Ausbluten, Rissbildung und Kontakt, sofern es die Fehleranalyse zulässt.
Fehler 10: Dem Schmierfett die Schuld geben, bevor das gesamte Kühlsystem überprüft wird
Eine hohe Temperatur nach dem Auftragen neuer Wärmeleitpaste beweist nicht, dass die Wärmeleitpaste defekt ist. Ein schlechter Sitz des Kühlers, eine stehende Pumpe, umgekehrter Luftstrom, die falsche Halterung, veränderte Leistungsgrenzen oder ein irreführender Sensor können dasselbe Symptom hervorrufen. Die Fehlersuche sollte dem vollständigen Wärmepfad folgen.
| Symptom | Möglicherweise fettbedingte Ursache | Andere zu überprüfende Ursache |
| Sofortige hohe Temperatur | Schlechte Abdeckung, vergessener Film, ungleichmäßige Bestuhlung | Pumpe getrennt, Lüfterfehler, falsche Halterung |
| Eine Region oder ein Kern ist heißer | Lokale Trockenzone oder Druckschwankung | Die-Layout, Sensorverhalten, gewölbte Oberfläche |
| Die Temperatur steigt über Wochen | Auspumpen, Trockenlegen oder Migration | Staubansammlung, Lüfterverschleiß, Kühlmittelproblem |
| Große Abweichung zwischen den Einheiten | Unkontrollierte Dosierung oder Drehmoment | Bauteiltoleranz, Kühler-Ebenheit, Testvariation |
| Paste gelangt an benachbarte Bauteile | Überschüssiges Volumen oder schlechte Platzierung | Fehlende Sperrgebietskontrolle oder Bedienungsfehler |
Beginnen Sie mit dem, was sich geändert hat. Wenn der Kühler entfernt wurde, überprüfen Sie die Montage und das Auftragen der Wärmeleitpaste. Wenn sich nur die Software geändert hat, überprüfen Sie die Arbeitslast und das Stromverhaltens. Wenn jede Einheit in einer Charge heiß läuft, überprüfen Sie die Materialhandhabung, die Dosierungskalibrierung und die Montageeinstellungen. Willekürliche Vermutungen kosten Zeit.
Wie man eine schlechte Anwendung von Wärmeleitpaste korrigiert
Geben Sie nicht weiter Paste auf eine unsichere Schnittstelle. Dokumentieren Sie das Symptom, schließen Sie offensichtliche Fehler im Kühlsystem aus, demontieren Sie den Kühler sicher, reinigen Sie beide Kontaktflächen und bauen Sie die Schnittstelle mit einem kontrollierten Materialvolumen und Montageprozess wieder zusammen.
Korrektur-Workflow
- Einen Ausgangswert aufnehmen. Umgebungstemperatur, Auslastung, Leistung, Lüfter- oder Pumpenstatus sowie den ausgelesenen Sensor beachten.
- Überprüfen Sie die Kühlhardware. Überprüfen Sie den Luftstrom, den Kühlmittelstrom, die Halterungen, Federn, Schrauben und elektrischen Anschlüsse.
- Entfernen Sie den Kühler sicher. Befolgen Sie das Vorgehen für die Komponente oder das Modul und vermeiden Sie es, schräg zu ziehen.
- Dokumentieren Sie das Übertragungsmuster. Ein klares Foto kann helfen, trockene Stellen, starken Quetschrand oder Druckunregelmäßigkeiten aufzudecken.
- Reinigen Sie beide Oberflächen. Altes Material und Verunreinigungen vollständig entfernen.
- Ebenheit und Beschädigungen prüfen. Suchen Sie nach Kratzern, Durchbiegungen, Dellen und Fremdkörpern.
- Den Zustand des Fettzustands bestätigen. Überprüfen Sie das Produkt, die Chargennummer, die Lagerung und das Verfallsdatum.
- Tragen Sie eine kontrollierte Menge auf. Verwenden Sie das entwickelte Muster, die Schablone oder das Dosierprogramm.
- Gleichmäßig montieren. Beachten Sie die freigegebene Befestigungsreihenfolge und das Anzugsdrehmoment.
- Wiederholen Sie denselben Test. Vergleiche die Ergebnisse unter der ursprünglichen Last und den Umgebungsbedingungen.
Wenn die zweite Anwendung immer noch schlecht ist, hören Sie auf, blind neu aufzutragen. Untersuchen Sie den Kühler, den mechanischen Aufbau, die Leistungsstufe und die Messmethode.
Vermeidung von Fehlern beim Auftragen von Wärmeleitpaste in der Produktion
Wiederholbarkeit resultiert aus der Kontrolle von Materialbeschaffenheit, Dosiervolumen, Position, Vorrichtungen und Spannkraft. Bedienererfahrung ist nützlich, aber ein Produktionsprozess, der vollständig vom Gefühl abhängt, schwankt zwischen Personen, Schichten und Losen.
Die manuelle Dosierung mit Spritzen ist möglicherweise für Prototypen oder geringe Stückzahlen geeignet. Mit steigender Produktion sollte festgelegt werden, was Bediener inspizieren können und was die Ausrüstung kontrollieren muss. Ein kalibriertes Dosiergerät kann die Dosiermenge und -position steuern. Eine Schablone kann eine reproduzierbare gedruckte Fläche erzeugen. Drehmomentgesteuertes Befestigen kann Druckschwankungen reduzieren.
Dokumentationswerte Prozesskontrollen
- Freigegebenes Material, Lieferanten- und Chargenrückverfolgbarkeit
- Lagerung, Konditionierung und Offene Zeit Grenzen
- Masse, Volumen oder gedruckte Schichtdicke dosieren
- Zustand von Nadel, Düse, Sieb oder Schablone
- Bestückungspfad und Sperrflächen für Leiterplatten
- Anzugsreihenfolge und Anzugsdrehmoment
- Methode überarbeiten und bereinigen
- Erstmuster- und periodische thermische Prüfungen
- Alterungsanforderungen für Hochrisikoprodukte
Ein kompakter Prüfplan
| Steuerung | Was es fängt | Possible Record |
| Material and lot check | Wrong or expired grease | Traveler, barcode or batch record |
| Dispense volume or weight | Too much, too little and equipment drift | Shot log or sample weight |
| Visual placement check | Offset deposit, void, overflow and contamination | Approved limit sample or vision result |
| Fastener control | Uneven or insufficient pressure | Torque-tool record |
| Thermal baseline | Combined interface and assembly problems | Temperature rise or thermal-impedance result |
| Post-aging comparison | Pump-out, dry-out and contact loss | Before-and-after thermal data |
The goal is not to inspect quality into the product after assembly. It is to make a bad application difficult to produce in the first place.
What ASTM D5470 Can and Cannot Tell You
ASTM D5470 supports thermal-impedance measurement and apparent-conductivity calculation under defined fixture conditions. It is valuable for comparing thermal interface materials, but it does not certify a finished application volume, mounting process or aged electronic assembly.
Der Beamte ASTM D5470 standard page describes a method covering materials from liquid compounds to hard solids. Results depend on specimen thickness, pressure, temperature, contact surfaces and the method used to separate bulk and contact effects.
When reviewing data, ask:
- Welcher Druck wurde ausgeübt?
- What bond-line thickness was measured?
- At what temperature was the test run?
- Were the contact surfaces comparable?
- Is the reported number conductivity, resistance or impedance?
- Was the material tested before or after aging?
Use a standard to improve measurement consistency, not to avoid assembly testing. Haktak’s overview of Gängige TIM-Prüfnormen explains where D5470 and related methods fit.
When Thermal Grease Is the Wrong Interface Material
Grease works best between thin, reasonably flat and mechanically clamped surfaces. If the design has a large variable gap, needs clean preformed placement, cannot maintain pressure or requires structural attachment, another thermal interface format may be more reliable.
Consider alternatives when the assembly needs:
- Gap filling across large height tolerance
- A controlled preformed thickness
- Clean placement with no squeeze-out
- Better resistance to migration in a vertical orientation
- Adhesive attachment between parts
- Simplified field service or automation
A thermal pad can cover a designed gap and provide electrical insulation. A liquid gap filler can conform around mixed component heights. A phase-change material offers solid handling before it softens in operation. A thermally conductive adhesive creates a bonded heat path.
For thin, flat and strongly clamped interfaces, Wärmeleitfett mit geringem Wärmewiderstand remains a strong option. The point is to use it where its behavior fits the mechanics, not because paste is familiar.
Information Haktak Needs to Review an Application
A useful thermal-grease recommendation starts with the actual heat source, mating surfaces, expected bond line, clamping method, application process and reliability profile. A close-up photo helps, but it cannot show pressure, power or service conditions by itself.
Send as much of the following as the project allows:
- Component, module or assembly type
- Normal and peak power dissipation
- Heat sink or cold-plate material and finish
- Contact area, flatness, gap and tolerance
- Target component temperature or interface resistance
- Clamp pressure, screw layout and service orientation
- Manual dispense, automation, stencil or screen-print process
- Operating temperature, thermal cycling, vibration and life target
- Electrical insulation, outgassing or silicone restrictions
- Sample quantity and expected production volume
Haktak can use this information to support thermal material selection and application testing before a process moves into production.
Fazit
The most common thermal grease mistakes are not mysterious: contaminated surfaces, uncontrolled quantity, incomplete coverage, uneven mounting, reused paste and weak verification. What makes them tricky is that several can create the same symptom.
Do not judge the interface by the drawing pattern alone. Clean both surfaces, use a suitable grease, control the amount, mount the cooler evenly and test the complete cooling system under a repeatable load. For production equipment, add traceability, calibrated dispensing, torque control and aging checks.
A good grease application is a little boring. It looks the same from unit to unit, behaves predictably and gives engineers very little to argue about later. That is exactly what you want.
Häufig gestellte Fragen
What is the most common mistake when applying thermal grease?
Using an uncontrolled amount on an unprepared surface is the broadest recurring mistake. Too much, too little and contamination all change the final interface. Clean both mating surfaces, confirm the correct material, control the deposit and mount the cooler evenly. The pattern matters less than the final wetting, bond line and pressure.
What happens if I apply too much thermal paste?
Excess paste may squeeze out harmlessly under strong, even pressure, but it can also leave a thicker bond line, make the cooler slide and contaminate nearby parts. Electrically conductive compounds create additional risk. If the paste has reached a socket or PCB area, follow the material and hardware cleaning instructions before powering the assembly.
Can too little thermal grease cause overheating?
Yes. Too little material can leave dry contact zones and air-filled voids, especially over the active heat source. That raises local interface resistance and may create hot spots. The correct quantity depends on the contact area, package shape, grease rheology and mounting pressure rather than a universal dot size.
Is it better to spread thermal paste or let mounting pressure spread it?
Either method can work. A center deposit is simple when pressure and geometry spread it reliably. Manual spreading can help with viscous material or a coverage requirement, but the tool and surface must stay clean and the film must remain thin. Production parts often benefit from a developed stencil, screen or automated dispense process.
Do I need to remove old thermal paste before applying new paste?
Yes for a dependable final assembly. Old compound may contain dried regions, contamination and an already-compressed filler structure. Adding new paste on top creates an uneven, unknown bond line. Remove the old material from both surfaces with an approved method, let them dry and then apply fresh grease.
Must I reapply thermal grease after removing the cooler?
Reapplication is the safest long-term practice. Removing the cooler breaks the compressed film and can create ridges, dry zones or trapped voids when it is reseated. Even if the paste is fresh, clean both surfaces and rebuild the interface before final use or qualification.
Can air bubbles in thermal paste cause high temperatures?
Large or poorly located voids can reduce contact and create a hot spot because air conducts heat badly. Still, not every tiny visible bubble causes a measurable problem. Focus on complete wetting over the active region, controlled volume, straight mounting and even pressure rather than trying to eliminate every microscopic void by guesswork.
Can thermal grease damage or short a circuit board?
It depends on the product. Many thermal greases are electrically insulating, while metal-filled compounds and liquid metal may conduct electricity. Even insulating grease can contaminate connectors or make later service difficult. Check the exact datasheet and keep the material inside the approved application area.
Why are temperatures still high after replacing thermal paste?
The cooler may be seated unevenly, a protective film may remain, the fan or pump may not be operating, airflow may be wrong or the test workload may have changed. The paste may also have poor coverage or an excessive bond line. Compare the complete cooling system against a controlled baseline before blaming one material.
How can a manufacturer keep thermal grease application consistent?
Define the approved grease, storage rules, deposit volume, placement area, application equipment, fastener sequence and torque. Use calibrated dispensing or printing where volume justifies it. Record material lots, inspect tooling, establish visual limits and compare thermal performance before and after relevant aging. Repeatability should come from the process, not operator memory.